
Attrezzature per la produzione di sbarre per veicoli elettrici: abbinare la macchina al conduttore
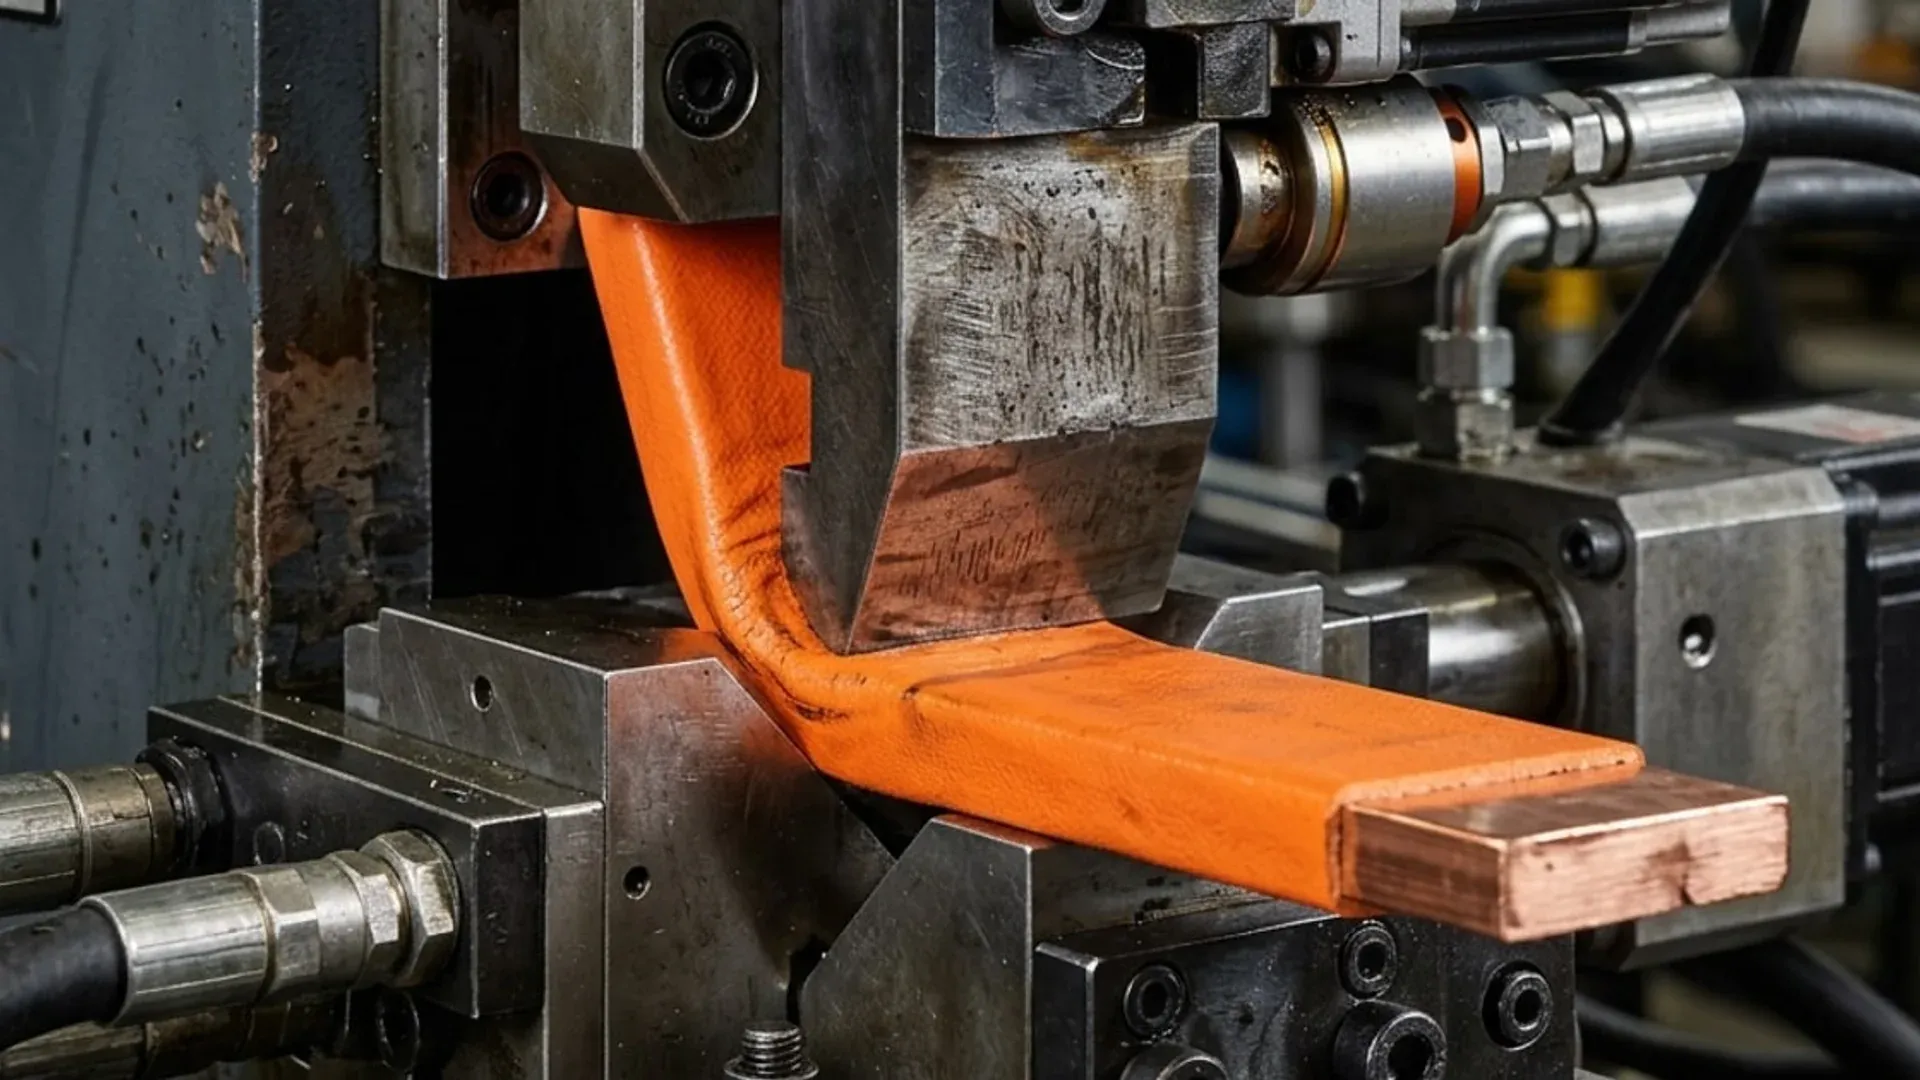
Le attrezzature per la produzione di sbarre per veicoli elettrici (EV) devono essere selezionate dopo aver stabilito il tipo di conduttore. Le attrezzature CNC di punzonatura, taglio e piegatura si adattano a molte sbarre rigide in rame e alluminio. Non sostituiscono lo stampaggio progressivo per parti sottili ad alto volume, i sistemi di laminazione e isolamento per le sbarre laminate, le attrezzature di giunzione a foglio per i collegamenti flessibili, né le stazioni di saldatura e collaudo elettrico.
Questo confine di processo è sempre più importante con la crescita dell’applicazione. Il IEA Global EV Outlook 2026 dell’Agenzia Internazionale dell’Energia riporta che le vendite di auto elettriche hanno superato i 20 milioni nel 2025 e prevede circa 23 milioni nel 2026. Questi dati descrivono la domanda di veicoli, non un singolo progetto di sbarra. L’acquirente deve comunque classificare i propri conduttori prima di specificare le macchine.
Dividere la famiglia di prodotti per costruzione del conduttore
Il termine EV busbar (sbarra per veicoli elettrici) copre parti realizzate con percorsi sostanzialmente diversi. Un capitolato utile delle attrezzature parte da costruzione, spessore, volume di lotto e metodo di giunzione.
| Famiglia di conduttori | Processi primari tipici | Dove si collocano le attrezzature CNC di punzonatura, taglio e piegatura |
|---|---|---|
| Sbarra rigida in rame o alluminio | Taglio, punzonatura, piegatura, finitura, isolamento e ispezione | Adattamento forte quando il pezzo resta entro i limiti di sbarra e attrezzatura |
| Interconnessione sottile stampata | Alimentazione da bobina, stampaggio progressivo, pulizia e placcatura | Di norma fuori dalla portata economica e dimensionale di una macchina per la lavorazione di sbarre |
| Collegamento flessibile in foglio o trefoli | Preparazione dello stack o della treccia, giunzione, formatura dei terminali e isolamento | Può richiedere attrezzature separate per foglio, saldatura o pressatura; i terminali rigidi possono comunque richiedere lavorazioni secondarie |
| Sbarra laminata | Preparazione del conduttore, stratificazione dielettrica, laminazione, sigillatura dei bordi e collaudo | L’attrezzatura CNC per sbarre può preparare gli strati conduttivi rigidi, ma non esegue il ciclo completo di laminazione |
Questa classificazione impedisce a un fornitore di considerare «taglio, punzonatura e piegatura» una linea completa per interconnessioni di batterie. La guida alle sbarre laminate tratta in maggiore dettaglio le considerazioni elettriche e produttive della famiglia laminata.
Definire la finestra di processo della sbarra rigida
Per un conduttore rigido, raccogliere grado e tempra del materiale, larghezza e spessore di partenza, geometria di fori e asole, raggi di piegatura, lunghezze delle flange, condizione superficiale e ingombro finito. La finestra di processo deve identificare quali caratteristiche vengono prodotte prima e dopo la placcatura o l’isolamento.
Una piegatrice servo-idraulica per sbarre può essere candidata per la formatura controllata di parti rigide. La scheda prodotto DHAC-BB-H pubblica 400 kN di forza nominale, una precisione di piegatura di ±0,2° e una larghezza interna minima di piega a U di 40 mm con l’attrezzatura pertinente. Questi valori non sono specifiche EV universali. La lega reale, la tempra, l’orientamento della piega e l’accesso dell’attrezzatura determinano se il pezzo del cliente è fattibile.
Una postazione di lavoro 3 in 1 per sbarre può supportare prototipi e parti rigide miste a volume ridotto quando punzonatura, taglio e piegatura devono restare disponibili in un’unica cella. La capacità massima pubblicata di piegatura piatta è 15 × 160 mm, ma il limite pratico per un connettore compatto può invece essere il gioco dell’attrezzatura attorno a una flangia corta.
Scegliere la sequenza operativa in base al rischio superficiale
La condizione superficiale cambia il percorso. Il rame nudo è più facile da bloccare e formare, ma può richiedere successivamente pulizia, mascheratura, placcatura o isolamento. Un conduttore placcato o pre-isolato evita parte della manipolazione successiva, ma introduce rischio di danneggiamento a ogni contatto con supporti, morsetti e attrezzature.
Costruire pezzi di prova per la sequenza prevista invece di presumere che un inserto morbido risolva ogni problema. Ispezionare:
- rigature o ammaccature sulle aree di contatto;
- cricche, grinze o imbiancamento nella guaina isolante;
- spostamento o sfaldamento della placcatura vicino a una piega;
- bave o bordi taglienti che possono incidere un successivo strato dielettrico;
- movimento dimensionale dopo il rilascio del pezzo dall’attrezzatura.
La scelta tra rame e alluminio cambia anche la risposta alla piegatura, la preparazione del giunto e la strategia superficiale. La guida alla selezione rame-alluminio per EV va risolta prima dell’approvazione dell’attrezzatura.
Mantenere laminazione, giunzione e collaudo fuori dall’ambito della macchina sbagliata
Una cella CNC per sbarre rigide può preparare grezzi conduttivi per un assieme laminato. Non fornisce automaticamente stratificazione dielettrica, laminazione sottovuoto o termica, sigillatura dei bordi, controllo delle scariche parziali, saldatura, misura della resistenza o prove di rigidità dielettrica (hipot).
Scrivere un confine di attrezzature per ciascuna famiglia di prodotto:
- Preparazione del conduttore: taglio, fori, asole, condizione dei bordi e formatura.
- Superficie e dielettrico: pulizia, placcatura, rivestimento, film o isolamento stampato.
- Giunzione: laser, ultrasuoni, resistenza o altro processo di giunzione approvato.
- Identificazione: marcatura durevole di pezzo e lotto collegata ai registri di produzione.
- Verifica: prove dimensionali, visive, elettriche e specifiche dell’applicazione.
La guida alla tracciabilità delle sbarre in rame tratta le decisioni su marcatura e data matrix. Deve restare un’operazione di qualità separata, non implicita nel controllo della macchina.
Specificare la misurazione dall’interfaccia di assieme
Una sbarra per EV viene accettata perché si adatta e funziona nel suo assieme a valle, non perché un singolo angolo risulta corretto. Identificare i datum e le caratteristiche funzionali che governano l’assieme di celle, moduli, inverter o distribuzione di potenza.
Per una sbarra rigida formata, il piano di ispezione può richiedere posizione dei fori, orientamento delle piazzole terminali, angolo di piegatura, ingombro allo stato libero e gioco rispetto ai componenti adiacenti. Per le parti laminate, aggiungere sigillatura dei bordi, registrazione dei conduttori, copertura dielettrica e prove elettriche definite dal progetto del prodotto.
Non fissare una tolleranza di planarità o di piegatura senza indicare come è supportato il pezzo. Un conduttore flessibile o sottile può essere forzato in una forma che supera l’ispezione e ritornare elasticamente durante l’assieme.
Eseguire campioni di caso peggiore, non un pezzo da salone
Selezionare i pezzi di prova dai limiti della famiglia di prodotto:
- la flangia più stretta che mette alla prova l’accesso dell’attrezzatura;
- il raggio interno consentito più piccolo;
- lo schema di fori o asole più denso;
- la condizione di rivestimento o isolamento più sensibile alla superficie;
- la geometria più lunga che mette alla prova il supporto e la movimentazione del pezzo finito.
Registrare lotto di materiale, tempra, revisione del programma, identificatori dell’attrezzatura e metodo di ispezione. Se un fornitore sostituisce materiale più facile o rimuove l’isolamento per la dimostrazione, registrare quella condizione come non verificata invece di accettare il campione come equivalente.
Chiedere una matrice di responsabilità del processo
L’offerta deve indicare quale attrezzatura esegue ogni operazione, chi fornisce l’attrezzatura o l’attrezzaggio, quale file di input è richiesto e come sarà accettato il risultato. Includere un chiaro elenco di esclusioni per stampaggio, laminazione, isolamento, saldatura e collaudo elettrico quando tali operazioni sono fuori ambito.
La soluzione per sbarre EV e nuova energia può essere utilizzata per discutere i requisiti di punzonatura e piegatura di parti rigide. Il risultato utile non è la promessa di una linea EV universale. È un percorso documentato che mostra dove si colloca la macchina proposta, dove si ferma e come l’acquirente verificherà il passaggio al processo successivo.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Una sola macchina CNC per sbarre può produrre ogni sbarra per EV?
No. Una macchina CNC di punzonatura, taglio e piegatura può adattarsi a molti conduttori rigidi in rame o alluminio, ma interconnessioni sottili stampate, stack di fogli flessibili, sbarre laminate, processi di isolamento e assiemi saldati richiedono attrezzature e controlli diversi.
Quando è utile una piegatrice servo-idraulica per le sbarre EV?
È utile per conduttori rigidi che richiedono piegature piatte, a offset, a Z o a U ripetibili entro l'ingombro di macchina e attrezzatura. L'acquirente deve provare la lega, la tempra e la condizione di rivestimento o isolamento reali, perché il ritorno elastico e il danneggiamento superficiale dipendono dal pezzo completo.
Una sbarra EV va piegata prima o dopo l'isolamento?
La sequenza è specifica del prodotto. Il materiale pre-isolato richiede attrezzature e bloccaggi che evitino danni alla guaina, mentre l'isolamento dopo la formatura introduce propri controlli di mascheratura, copertura e dimensionali. Convalidare la sequenza scelta con il materiale di produzione e i requisiti dielettrici.
Quali campioni vanno usati per approvare le attrezzature per sbarre EV?
Usare la flangia più stretta, la piega consentita più stretta, lo schema di fori più denso e la condizione superficiale più sensibile della famiglia di prodotto prevista. Ispezionare geometria, bave, danni a rivestimento o isolamento, pulizia e adattamento nell'assieme a valle.