
ماكينات قضبان التوصيل للوحات المفاتيح: هيّئ الخلية وفق مزيج اللوحات
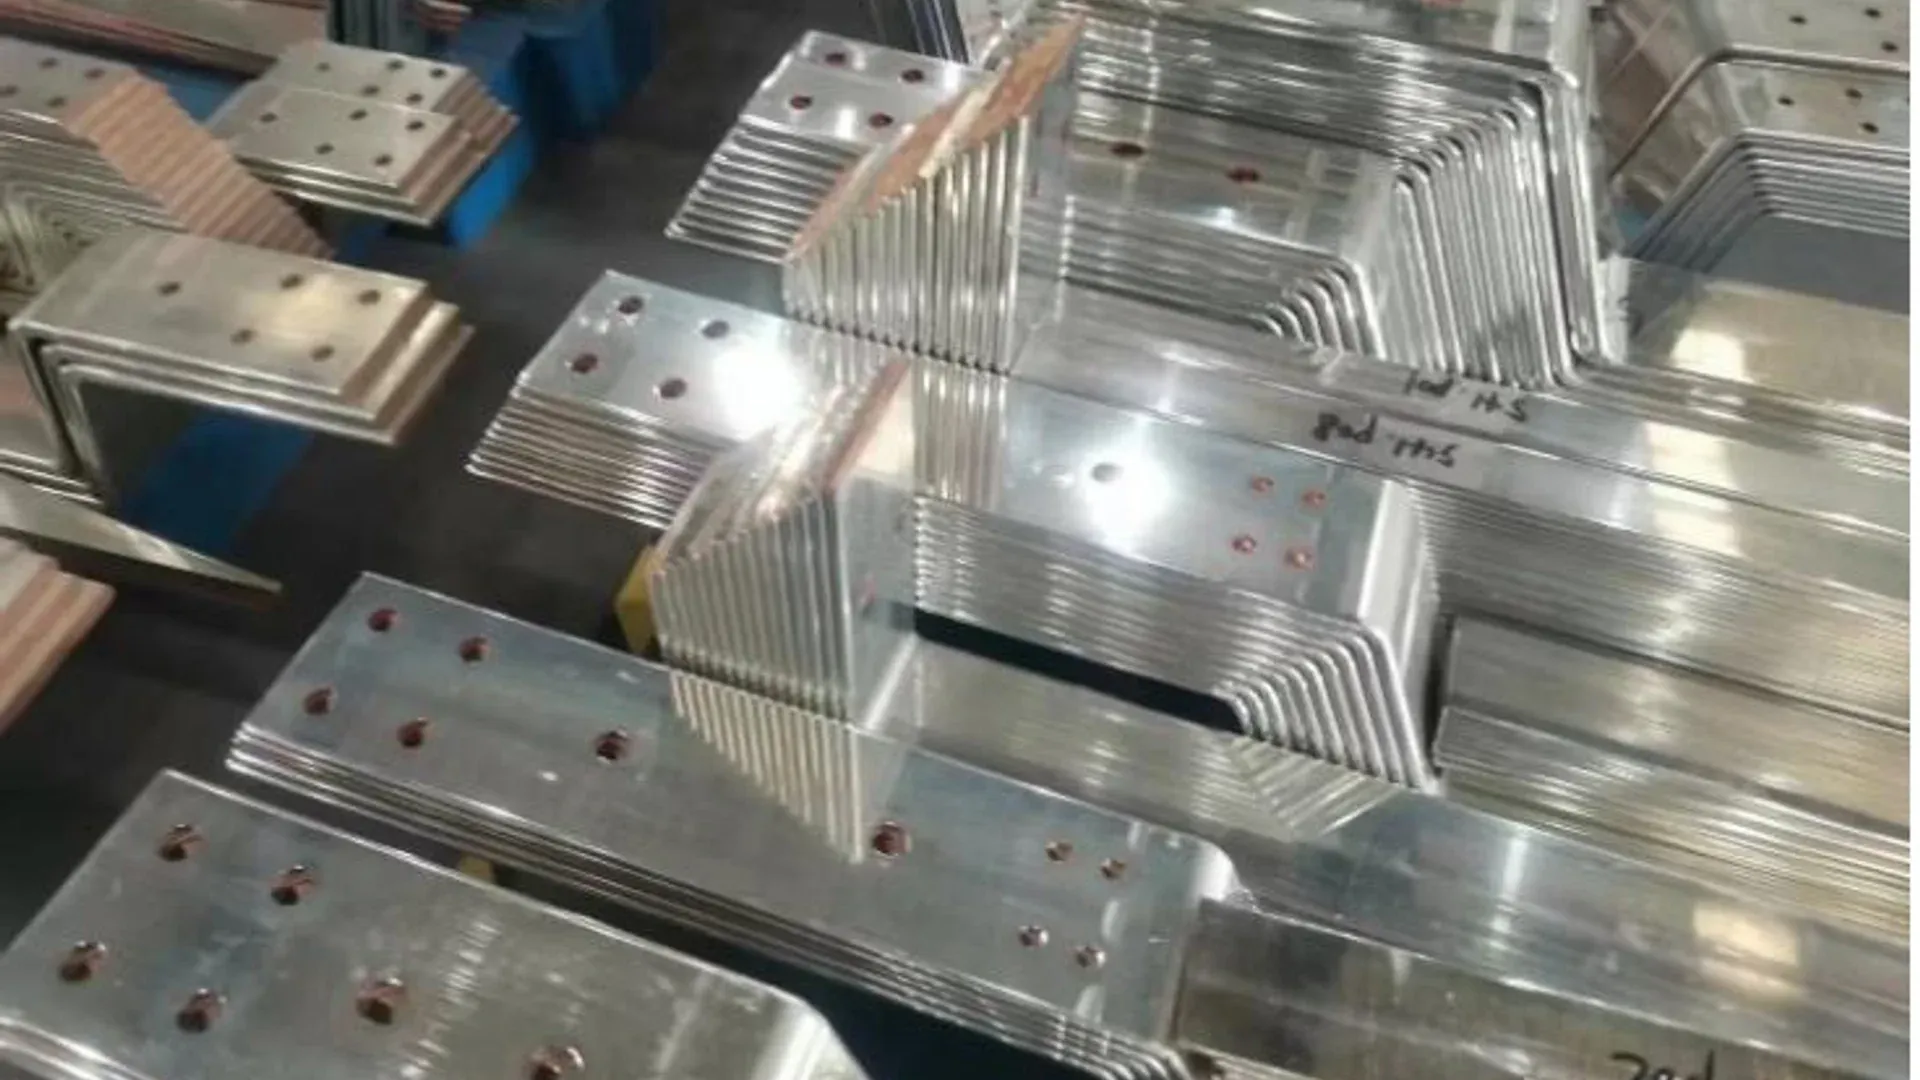
يجب اختيار ماكينة قضبان التوصيل للوحات المفاتيح انطلاقاً من مزيج الأجزاء المُوجَّهة لدى صانع اللوحات، وليس من كلمات تلقائية أو CNC أو 3 في 1 وحدها. قد تستفيد الورشة ذات التنوع الكبير أكثر من التغييرات السريعة ومن توفر ثلاث عمليات في الوقت نفسه. أما المصنع الذي ينتج عائلات ثابتة بأنماط ثقوب كثيفة فقد يحتاج إلى خلية متخصصة للتثقيب والقص بالتحكم الرقمي CNC بالإضافة إلى آلة ثني منفصلة ومضبوطة.
ويكتسب هذا التمييز أهمية بينما يستعد مصنعو معدات الطاقة لاستثمار مستمر في منظومة الكهرباء. يتوقع تقرير الوكالة الدولية للطاقة Electricity 2026 نمو الطلب العالمي على الكهرباء بمعدل 3.6% سنوياً من 2026 حتى 2030. هذا لا يتنبأ بالطلب على ماكينة بعينها، لكنه يقدم نقطة عملية: على مصنع لوحات المفاتيح شراء طاقة إنتاجية يمكن إثباتها وتوسيعها، لا طاقة مُستنتجة من كتيّب.
ابدأ من مزيج اللوحات، لا من تصنيف الماكينة
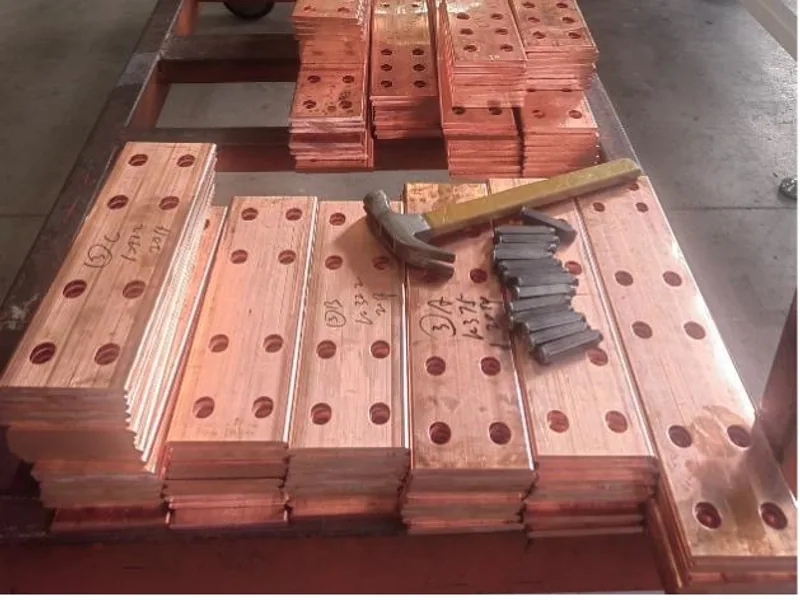
ابدأ بستة إلى اثني عشر شهراً من رسومات قضبان التوصيل المُعتمدة أو التمثيلية. جمّع الأجزاء حسب المسار لا حسب اسم العميل. قد يستخدم جزءان مختلفان ظاهرياً المسار نفسه؛ وقد يُنشئ جزءان من اللوحة نفسها أحمال تشغيل مختلفة جداً على الماكينة.
سجّل الحقول التالية على الأقل لكل عائلة:
| حقل عائلة الأجزاء | لماذا يغيّر اختيار المعدات |
|---|---|
| المادة والعرض والسماكة | يحدد نطاق التشغيل ويؤثر في قوى التثقيب والقص والثني |
| طول القضيب ووزن الجزء المنتهي | يحدد الدعم والمناولة والمساحة الأرضية القابلة للاستخدام |
| عدد الثقوب وأشكالها وخطواتها | يحدد عبء التثقيب ومتطلبات البرج الدوّار وطلب تحديد الموضع |
| عدد الانحناءات ونوعها | يفصل الانحناءات المسطحة عن العمليات العمودية أو المُزاحة أو Z أو U أو اللفّ |
| حجم الدفعة ومعدل تكرارها | يبيّن ما إذا كانت مرونة ضبط التشغيل أم الحركة التلقائية المتكررة هي الأهم |
| خصائص الفحص | يحدد المواضع التي تقاطع فيها فحوصات القطعة الأولى ومواقف الفحص أثناء العملية المسار |
لا تُلغِ الأجزاء الصعبة بالمعدلات. قد يظهر أكبر قضيب وأكثف نمط ثقوب وأصعب انحناءة بشكل نادر، ومع ذلك يحدد ما إذا كانت الخلية قادرة على إتمام لوحة متعاقد عليها دون الاستعانة بمصادر خارجية.
يوفر المرجع الفني لتصنيع قضبان التوصيل للوحات المفاتيح السياق الأوسع للتصميم والتحقق. وبالنسبة لاختيار الماكينة، فإن الناتج الأساسي هو مصفوفة مسارات تُبيّن عدد الأجزاء التي تتطلب التثقيب والقص والثني والعمليات الثانوية في كل فترة إنتاج.
اختر البنية الهندسية حول عنق الزجاجة الفعلي
محطة 3 في 1 للعمل المتغير
تكون الماكينة متعددة الوظائف مفيدة عندما تحتاج الورشة إلى العمليات الثلاث كلها لكنها لا تملك عبء تثقيب CNC ثابتاً ومسيطراً. كما تتيح المحطات المنفصلة للمشغلين تثقيب وقطع وثني أجزاء مختلفة دون التنقل بين ثلاث ماكينات مستقلة.
تُدرج المواصفات المنشورة لماكينة قضبان التوصيل DH303-8P بثلاث وظائف ثلاث دوائر هيدروليكية مستقلة، وبرجاً دوّاراً بثماني محطات، وسعة ثني مسطح قصوى 15 × 160 mm، ودقة ثني ±0.5°. تحدد هذه الأرقام نطاقاً مرشحاً؛ لكنها لا تثبت أن عائلة لوحات معينة ستحقق زمن التكت أو متطلبات الفحص. لا يزال المشتري بحاجة إلى تجربة على مادته وقوالبه ورسوماته الخاصة.
تناسب هذه البنية أعمال الإصلاح والتغييرات الهندسية واللوحات البديلة والدفعات الصغيرة والمتوسطة. ويظهر ضعفها عندما يُبقي رصيف تثقيب كثيف إحدى المحطات مشغولة بينما تعيق المناولة والفحص بقية العمل.
التثقيب والثني المتخصصان للطلب المستقر
يصبح تبرير ماكينة تثقيب وقص CNC متخصصة أسهل عندما تُنشئ عائلات الأجزاء المتكررة عنق زجاجة مستمراً في إحداث الثقوب. تنشر محطة التثقيب والقص DHCNC-BP-60 قوة اسمية 600 kN، ونطاق قطعة عمل أقصى 6,000 × 200 × 15 mm، وحتى 140 شوطاً في الدقيقة، ودقة خطوة ثقب ±0.20 mm/m.
معدل الأشواط عنصر واحد فقط من عناصر السعة. فلا يزال التحميل وإعادة تحديد الموضع وتحضير الرسومات واختيار العدد واعتماد القطعة الأولى وإزالة القطعة جزءاً من المسار. وقد يؤدي اقتران وحدة التثقيب والقص بماكينة ثني قضبان هيدروليكية-مؤازرة منفصلة إلى حماية سعة الثني من رصيف التثقيب وتسهيل موازنة العمليتين.
استخدم البنية المنفصلة عندما يُظهر مزيج الأجزاء الموقوت أن الماكينات المتوازية تزيل عنق زجاجة حقيقياً. لا تشترها لمجرد أن خطاً أكبر يبدو أكثر تطوراً.
اختبر العمل العادي والذروي والاستثنائي
عينة واحدة مثالية أساس ضعيف لقرار رأسمالي. ابنِ بدلاً من ذلك ثلاث مجموعات تجريبية:
- المجموعة العادية: عائلات الأجزاء التي تشغل معظم ساعات الإنتاج.
- مجموعة الذروة: الأجزاء الأكثر سماكة أو طولاً أو كثافة في التثقيب، والتي تُجهد نطاق التشغيل.
- مجموعة الاستثناء: الدفعات القصيرة ومراجعات الرسومات وأجزاء الغيار والعدد غير المعتادة التي تكشف سلوك تغيير الضبط.
لكل مجموعة، قِس زمن المسار الكامل من البرنامج المعتمد إلى الجزء المفحوص. سجّل زمن لمس المشغل بشكل منفصل عن حركة الماكينة. وضمّن إحضار العدد وتأكيد الضبط وإزالة الهدر وقياس القطعة الأولى وأي إدخال يدوي للأبعاد.
يوضح دليل السعة وOEE الموجود كيفية تحويل هذه الملاحظات إلى طلب على المعدات دون التعامل مع دورة نظرية كوقت إنتاج متاح. تكفي مقارنة بسيطة بين الأساس والذروة والانقطاع؛ فقرار الشراء لا يحتاج إلى حاسبة معقدة.
تعامل مع تغيير الضبط كميزة إنتاجية
غالباً ما يجمع العمل على لوحات المفاتيح بين أجزاء مغذيات متكررة ووحدات دخول وقارنات ووصلات خاصة بالمشروع ذات حجم منخفض. لذلك ينبغي أن يعرض عرض المورد أكثر من مجرد تشغيل متكرر طويل.
اطلب من المشغل تحميل رسم جديد، وتحديد العدد المطلوبة، وتغيير زوج من السنبك والقالب، وضبط عدة الثني، وإنتاج قطعة أولى، وفحصها، وإعادة التشغيل بعد انقطاع مضبوط. ولاحظ أي القيم تُخزَّن، وأيها يجب إدخاله من جديد، وكيف تمنع الماكينة استخدام الأداة أو البرنامج الخطأ.
إذا كان عدة مشغلين سيتشاركون الخلية، فتحقق من تسمية البرامج والصلاحيات ومعالجة المراجعات. قد تبسّط الشاشة اللمسية التشغيل، لكنها وحدها لا تمنع عودة رسم قديم إلى الإنتاج.
تحقق من المتانة في ظل دورة التشغيل المقصودة
لا يمكن إثبات المتانة بوزن الهيكل أو بعلامة المكونات وحدها. السؤال المفيد هو ما إذا كان النظام الكامل يبقى مستقراً خلال فترة الإنتاج الدافئ المتوقعة لدى المشتري.
شغّل عملاً متكرراً كافياً ليصل النظام الهيدروليكي والأدلة والعدد وخزانة التحكم إلى حالة التشغيل الطبيعية. خلال التجربة، سجّل:
- الانحراف البُعدي من أول قطعة مفحوصة إلى العينات اللاحقة؛
- درجة حرارة الزيت وأي حاجة إلى التبريد أو التوقف؛
- الاهتزاز غير الطبيعي أو التسرب أو عدم استقرار الضغط أو حركة العدد؛
- سجل الإنذارات والخطوات اللازمة لاستعادة عمل متوقف؛
- الوقت والوصول اللازمين للتزييت وفحص العدد والتنظيف الروتيني.
ثم راجع جدول الصيانة الوقائية ومقترح قطع الغيار الحرجة مقابل خطوات الوصول والاستبدال الفعلية. ولا يفيد صمام أو وحدة تحكم بعلامة تجارية إلا عندما يُوثَّق رقم القطعة الدقيق والنسخ الاحتياطي ومعلومات التشخيص ومسؤولية التوريد.
ابنِ طلب عرض السعر على أدلة يستطيع المورد إعادة إنتاجها
أرسل إلى الموردين جدول عائلات الأجزاء نفسه، والرسومات التمثيلية، وحالة المادة، وسيناريو التشغيل المطلوب. وحدد حدود الماكينة: يجب أن يكون دعم المادة والعدد والبرمجيات والتجهيز الكهربائي وأعمال التركيب ومعدات الفحص مشمولاً أو مستبعداً بوضوح.
توفر قائمة تحقق طلب عرض السعر لماكينات قضبان التوصيل CNC البنية التجارية الكاملة. وبالنسبة لخلية لوحات المفاتيح نفسها، اشترط أن يعيد كل مزايد أربعة عناصر بالصيغة نفسها:
- مقترح مسار يبيّن الماكينة المنفذة لكل عملية؛
- قائمة عدد مرتبطة بالرسومات التمثيلية؛
- عرض موقوت بزمن ماكينة وزمن مشغل منفصلين؛
- قائمة استثناءات تحدد الأجزاء أو العمليات الخارجة عن النطاق المقترح.
يجعل هذا الرد محطة 3 في 1 وخط تثقيب متخصصاً وخلية مقسمة قابلة للمقارنة على العمل الذي يهم فعلاً. كما ينشئ جسراً واضحاً من متطلب التطبيق إلى حل ماكينات قضبان التوصيل للوحات المفاتيح ثم إلى مواصفة المنتج النهائية.
الماكينة ذات الصلة
ماكينة ثلاثية الوظائف لمعالجة قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما الماكينة المناسبة لقضبان التوصيل في ورشة لوحات مفاتيح صغيرة؟
غالباً ما تكون محطة 3 في 1 مناسبة عندما تكون مساحة الأرض محدودة والدفعات تتغير باستمرار ويجب أن يبقى التثقيب والقص والثني متاحاً في الوقت نفسه. تحقق قبل الاختيار من أكبر قضيب، والقالبات المطلوبة، وخطة العاملين، ودورة تمثيلية.
متى ينبغي لمصنع لوحات المفاتيح استخدام ماكينات تثقيب وثني منفصلة؟
تكون الماكينات المنفصلة مبرَّرة عادة عندما تُنشئ أنماط الثقوب المتكررة عنق زجاجة ثابتاً في التثقيب، أو عندما يحتاج الثني إلى ضبط أدق، أو عندما تكون العملية المتوازية أعلى قيمة من إبقاء كل العمليات على هيكل واحد. ينبغي أن يأتي القرار من طلب الأجزاء وفق المسارات ومن تجربة موقوتة.
هل يضمن معدل التثقيب الأعلى إنتاج لوحات منتهية أكثر؟
لا. يعتمد إنتاج اللوحات المنتهية أيضاً على التحميل والبرمجة وتغييرات العدد والثني وإزالة الشطب والفحص والتجميع. قِس المسار التمثيلي الكامل بدلاً من تحويل رقم أشواط رئيسي مباشرة إلى سعة لوحات.
كيف ينبغي فحص المتانة قبل شراء ماكينة قضبان توصيل هيدروليكية؟
أجرِ تجربة إنتاج متكررة في حالة ساخنة بأجزاء يختارها المشتري، وسجّل النتائج البُعدية ودرجة حرارة الزيت وانقطاعات الدورات والإنذارات وخطوات الاستعادة. وتحقق أيضاً من خطة الصيانة الوقائية وقطع الغيار الحرجة ومسؤولية الدعم.