
Máquinas para barras hidráulicas y servohidráulicas: compare el ciclo completo
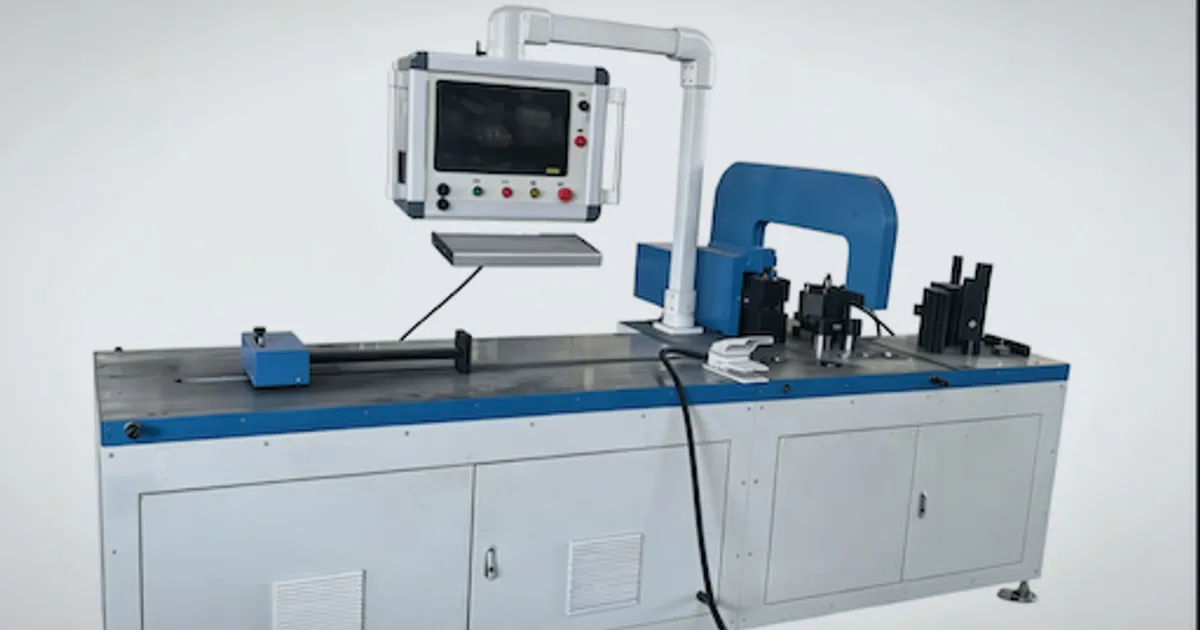
La denominación servohidráulica no dice al fabricante de barras cuánto consumirá una máquina ni con qué precisión doblará una pieza. La comparación útil se hace entre sistemas completos que fabrican las mismas piezas, con iguales límites de aceptación y una combinación realista de procesado, manipulación y esperas.
Esta guía distingue la arquitectura de accionamiento de la bomba del resultado en la pieza. DH CNC suministra equipos para procesar barras: lo que sigue es un método de compra y ensayo, no un estudio independiente ni una afirmación de que cualquier máquina con servo supera a todas las hidráulicas convencionales.
Identifique primero la arquitectura hidráulica
No todos los sistemas hidráulicos convencionales son iguales. Un motor de velocidad fija puede accionar una bomba de desplazamiento fijo con descarga o una bomba de desplazamiento variable que adapta su caudal. Sus pérdidas en espera no son idénticas. Regular la velocidad de la bomba ofrece otra forma de ajustar el caudal a la demanda.
| Arquitectura | Cómo responde a la demanda | Qué debe precisar la oferta |
|---|---|---|
| Velocidad fija y bomba de desplazamiento fijo | Las válvulas distribuyen, regulan o descargan el caudal | Presión y potencia en espera, aproximación, carrera de trabajo y retorno |
| Velocidad fija y bomba de desplazamiento variable | El desplazamiento de la bomba cambia según la demanda | Modo de control, pérdidas a bajo caudal y respuesta con la carga real |
| Bomba con velocidad variable o servo | Se controlan velocidad y, cuando corresponde, par o desplazamiento | Motor, accionamiento, bomba, sensores y secuencia de reposo/reactivación |
La documentación Drive Controlled Pump de Parker explica el control de bomba según demanda. La velocidad variable no se limita a servomotores de imanes permanentes: identifique expresamente el motor y su sistema de control.
Un tope trasero accionado por servo no demuestra que la bomba principal también lo esté. En equipos de varias estaciones, pregunte qué accionamiento lleva cada estación y si el trabajo simultáneo modifica presión, caudal o respuesta disponibles.
Mida la energía durante todo el ciclo
La mayor oportunidad de ahorro puede estar entre carreras, no durante la operación de máxima fuerza. La presentación de Sytronix de Bosch Rexroth relaciona el ahorro con el ciclo de trabajo. Las prestaciones indicadas para esos productos no son mediciones de una máquina DH CNC.
Incluya en la comparación:
- arranque y calentamiento;
- carga, alineación y selección de programa;
- aproximación, procesado, mantenimiento de presión cuando proceda y retorno;
- inspección, descarga y espera entre lotes;
- refrigeración, electrónica de control y demás auxiliares;
- piezas rechazadas y retrabajos dentro del alcance de medición.
Registre energía total en kWh y producción conforme. Informe kWh por pieza conforme o por lote definido, junto con el mix de piezas y el tiempo de ciclo. La potencia de placa del motor, en kW, no es una medición de energía por turno. Una bomba parada no significa consumo nulo del equipo completo.
Como ejemplo expresamente hipotético, suponga que dos máquinas entregan la misma producción conforme durante 2.000 horas anuales. Si la potencia media medida de cada equipo completo es 3,0 kW y 1,8 kW, la diferencia es:
(3,0 − 1,8) kW × 2.000 h/año = 2.400 kWh/año
Con un precio supuesto de 0,15 USD/kWh, se ahorrarían 360 USD/año. Un sobrecoste instalado de 3.600 USD tardaría 10 años en recuperarse solo con electricidad, sin financiación ni descuento de flujos. Son datos de cálculo, no precios de equipos, tarifas vigentes ni ahorros prometidos. Añada otros beneficios únicamente si se han medido y sin contarlos dos veces.
Distinga realimentación de posición y calidad del doblez
Un encoder puede informar de la posición del motor o del cilindro; no necesariamente mide el ángulo final de la barra tras retirar la carga. La repetibilidad del movimiento ayuda a controlar el proceso, pero también intervienen calidad y temple del material, espesor, dirección de laminación, radio del útil, fricción y recuperación elástica.
Para cada familia representativa de dobleces, defina:
- combinación de material y útiles;
- ángulo objetivo y tolerancia de posición en la pieza descargada;
- referencia, instrumento y momento de medición después del doblado;
- receta de compensación y ajustes permitidos;
- cantidad de muestras y condiciones desde el arranque en frío hasta la temperatura normal.
La página del DHAC-BB-H recoge las especificaciones publicadas. Conviértalas en criterios acordados para las piezas del comprador; no interprete la resolución de un eje como garantía sobre la pieza acabada. La guía de recuperación elástica explica los aspectos de material y preparación relacionados.
Verifique calor, ruido y mantenimiento sin promesas fijas
Reducir pérdidas hidráulicas evitables puede disminuir el calor generado, pero la refrigeración sigue dependiendo de temperatura ambiente, carga de trabajo, depósito y circuito completo. Pida registros de temperatura del aceite durante el turno previsto. No dé por hecho que cualquier sistema servo se mantiene por debajo de una temperatura fija o prescinde de refrigerador.
Compare ruido en la misma fase de trabajo, posición de medida y condiciones de fondo. Un equipo silencioso en espera no demuestra el nivel sonoro durante punzonado, cizallado o doblado bajo carga.
Los intervalos de cambio de aceite deben seguir los requisitos de máquina y fluido, considerando el servicio y los controles del estado del aceite. El tipo de accionamiento no justifica ampliar de forma universal el intervalo de 2.000 a 5.000 horas. Compare también filtros, juntas, refrigeración, diagnóstico del accionamiento y disponibilidad de repuestos.
Pida evidencia técnica comparable
| Pregunta de compra | Evidencia necesaria | Uso en la decisión |
|---|---|---|
| ¿Consume menos energía? | kWh del equipo completo, cantidad conforme y desglose de ciclo con piezas equivalentes | Calcular ahorro con horas y tarifa de la planta |
| ¿El doblado es estable? | Mediciones individuales, lote, útiles, recetas y calentamiento | Comprobar límites del plano y variación en el lote |
| ¿La refrigeración es suficiente? | Temperaturas de aceite y ambiente durante la carga prevista | Confirmar el alcance de refrigeración suministrado |
| ¿El ruido es aceptable? | Método, posición y estado operativo de medición | Comparar datos equivalentes con requisitos del proyecto |
| ¿La planta puede mantenerla? | Componentes, copias de seguridad, diagnóstico, formación y condiciones de servicio | Valorar paradas y coste del ciclo de vida |
Para la DH303-8P de tres estaciones, incluya trabajo en paralelo si el plan de producción depende de él. Circuitos hidráulicos independientes y control servo son características distintas; una no demuestra la otra.
Lleve la comparación al FAT
- Fije planos de ensayo, lotes de material, útiles y límites de aceptación.
- Defina alcance de medición, calentamiento, tamaño de lote e intervalos realistas de manipulación.
- Procese el mix acordado y registre conjuntamente energía, tiempo transcurrido y cantidad conforme.
- Mida dimensiones críticas, incluido el ángulo tras descargar, y anote ajustes o retrabajos.
- Compruebe temperatura, ruido, recuperación tras fallo y trabajo simultáneo cuando proceda.
- Conserve lecturas originales, revisiones de programa, desviaciones y acciones correctivas acordadas en el registro FAT.
Use el protocolo FAT/SAT para máquinas de barras para integrar estas comprobaciones en la aceptación general. Comparar energía no sustituye la verificación eléctrica ni la seguridad de la máquina.
Elija el accionamiento dentro del flujo completo
Un sistema hidráulico convencional bien dimensionado puede encajar con una carga moderada o estable y un equipo de mantenimiento que lo conozca. Merece evaluar velocidad variable o servohidráulica cuando la demanda cambia mucho, las esperas son frecuentes o el control propuesto resuelve un problema de proceso demostrado.
Decida por producción conforme, alcance total instalado y costes medidos. Compare accionamientos después de definir, con la guía de selección de máquinas, si necesita una estación triple o equipos independientes de punzonado, corte y doblado. Una bomba más rápida no resuelve un cuello de botella ajeno en carga, útiles o inspección.
Equipo relacionado
Dobladora CNC de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Una máquina servohidráulica para barras deja de consumir electricidad en espera?
No. El motor de la bomba puede reducir su velocidad o detenerse cuando el circuito lo permite, pero el controlador, la electrónica del accionamiento, los ventiladores y otros auxiliares pueden seguir consumiendo. Mida la potencia en espera de toda la máquina y la energía por pieza conforme con el ciclo de producción previsto.
¿El accionamiento servo garantiza el ángulo final de doblado?
No. Controlar el motor y recibir información de posición del cilindro no equivale a medir el ángulo de la pieza descargada. El temple, los útiles, la recuperación elástica, la preparación y el método de medición siguen influyendo. Acuerde un ensayo de aceptación sobre piezas del comprador, con su material y sus planos.
¿Cuándo compensa el coste adicional de un accionamiento hidráulico de velocidad variable?
Conviene evaluarlo cuando el ciclo incluye periodos importantes de bajo caudal o espera, o cuando las mejoras comprobadas de control tienen valor económico. Calcule el resultado con energía medida, producción conforme, costes de servicio y diferencia de precio instalado. No existe un plazo universal de amortización.