
Macchine per sbarre idrauliche o servoidrauliche: confrontare il ciclo completo
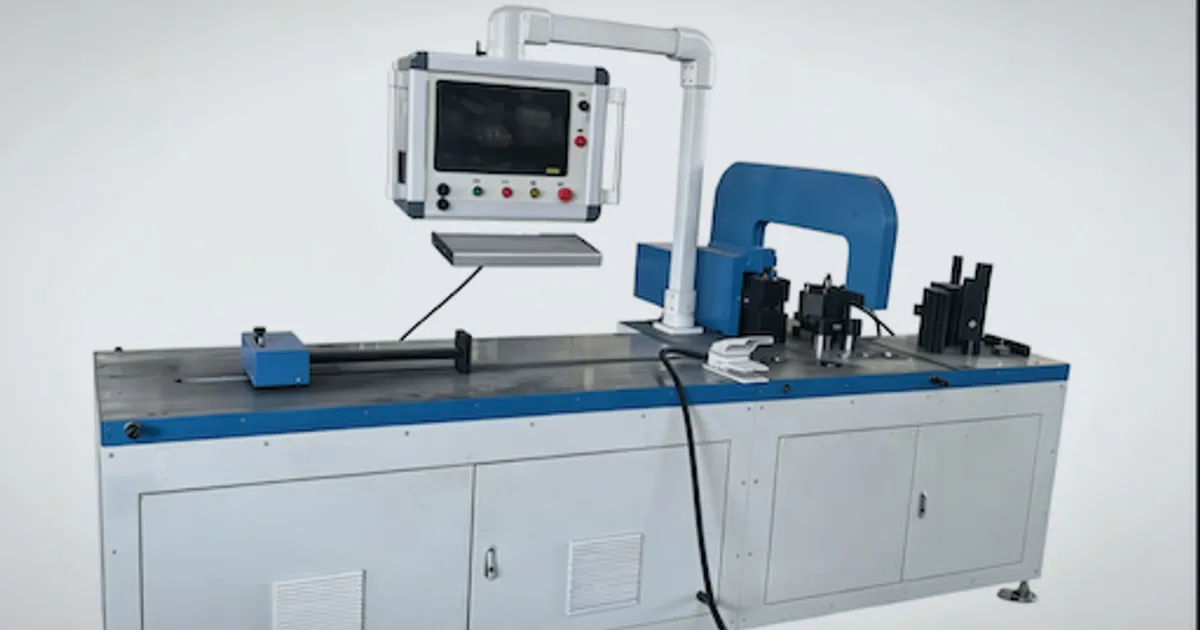
La dicitura servoidraulica non indica a chi produce sbarre quanta elettricità consumerà una macchina né quale precisione di piega otterrà. Il confronto utile riguarda sistemi completi che lavorano gli stessi pezzi, con identici limiti di accettazione e tempi realistici di lavorazione, movimentazione e attesa.
Questa guida distingue l’architettura dell’azionamento pompa dalle prestazioni sul pezzo finito. DH CNC fornisce macchine per sbarre: il confronto è un metodo di acquisto e prova, non un benchmark indipendente né l’affermazione che ogni macchina servo superi qualsiasi macchina idraulica convenzionale.
Identificare prima l’architettura idraulica
L’idraulica convenzionale comprende soluzioni diverse. Un motore a velocità fissa può azionare una pompa a cilindrata fissa con messa a scarico oppure una pompa a cilindrata variabile che adatta la mandata. Le perdite a vuoto non sono le stesse. La regolazione della velocità della pompa offre un ulteriore modo di adeguare la portata alla richiesta.
| Architettura | Gestione della richiesta | Cosa precisare nell’offerta |
|---|---|---|
| Velocità fissa, pompa a cilindrata fissa | Le valvole distribuiscono, regolano o scaricano la portata | Pressione e potenza in attesa, avvicinamento, corsa di lavoro e ritorno |
| Velocità fissa, pompa a cilindrata variabile | La cilindrata varia secondo la richiesta del circuito | Modalità di controllo, perdite a bassa portata e risposta al carico reale |
| Pompa a velocità variabile o servo | Regolazione della velocità e, ove previsto, della coppia o della cilindrata | Motore, azionamento, pompa, sensori e logica di sospensione/riattivazione |
La documentazione Parker Drive Controlled Pump descrive il controllo della pompa in funzione della richiesta. La velocità variabile non è esclusiva dei servomotori a magneti permanenti: occorre identificare motore e pacchetto di controllo.
Un registro posteriore servoazionato non dimostra che anche la pompa idraulica principale sia servocontrollata. Su una macchina multistazione, chiedere quale azionamento serve ciascuna stazione e se il funzionamento simultaneo modifica pressione, portata o risposta disponibili.
Misurare l’energia sull’intero ciclo produttivo
Il maggiore potenziale di risparmio può trovarsi tra una corsa e l’altra, non nell’operazione a forza massima. La presentazione Sytronix di Bosch Rexroth lega il risparmio al ciclo di lavoro. Le dichiarazioni relative a quei prodotti non sono misure effettuate su una macchina DH CNC.
Includere nel confronto:
- avviamento e riscaldamento;
- carico, allineamento e selezione del programma;
- avvicinamento, lavorazione, mantenimento della pressione se necessario e ritorno;
- controllo, scarico e attesa tra lotti;
- raffreddamento, elettronica di controllo e altri ausiliari;
- scarti e rilavorazioni compresi nel perimetro di misura.
Registrare energia totale in kWh e produzione conforme. Riportare kWh per pezzo conforme o per lotto definito, insieme al mix di pezzi e al tempo ciclo. La potenza di targa del motore in kW non misura l’energia consumata nel turno. La pompa ferma non implica assorbimento nullo dell’intera macchina.
In un esempio puramente ipotetico, due macchine forniscono la stessa produzione conforme per 2.000 ore annue. Con potenze medie misurate dell’intera macchina pari a 3,0 kW e 1,8 kW, la differenza è:
(3,0 − 1,8) kW × 2.000 h/anno = 2.400 kWh/anno
Ipotizzando 0,15 USD/kWh, il risparmio energetico vale 360 USD/anno. Un sovrapprezzo installato di 3.600 USD richiederebbe quindi 10 anni per rientrare con la sola elettricità, prima di finanziamento e attualizzazione. Sono ipotesi di calcolo, non prezzi delle macchine, tariffe correnti o risparmi promessi. Aggiungere altri benefici soltanto se misurati, senza contarli due volte.
Distinguere il feedback di posizione dalla qualità di piega
Un encoder può rilevare la posizione del motore o del cilindro; non misura necessariamente l’angolo finale della sbarra dopo il rilascio del carico. Il moto ripetibile favorisce il controllo, ma contano anche lega, stato metallurgico, spessore, direzione di laminazione, raggio dell’utensile, attrito e ritorno elastico.
Per ogni famiglia rappresentativa di pieghe, definire:
- abbinamento tra materiale e utensili;
- angolo obiettivo e tolleranza di posizione sul pezzo scaricato;
- riferimento, strumento e momento della misura dopo la piega;
- ricetta di compensazione e regolazioni consentite;
- numero di campioni e condizioni dall’avviamento a freddo alla temperatura di esercizio.
La pagina DHAC-BB-H riporta le specifiche pubblicate. Trasformarle in criteri di accettazione concordati sui pezzi dell’acquirente, senza scambiare la risoluzione di un asse per una garanzia sul pezzo finito. La guida al ritorno elastico approfondisce materiale e attrezzaggio.
Verificare calore, rumore e manutenzione senza promesse fisse
Ridurre le perdite idrauliche evitabili può limitare il calore generato, ma il raffreddamento dipende ancora da temperatura ambiente, carico di lavoro, serbatoio e circuito completo. Richiedere le registrazioni della temperatura dell’olio sul turno previsto. Non presumere che ogni sistema servo rimanga sotto una temperatura fissa o possa fare a meno del refrigeratore.
Il rumore va confrontato nella stessa fase operativa, nella stessa posizione e con condizioni di fondo equivalenti. Il silenzio in attesa non dimostra il livello sonoro durante punzonatura, tranciatura o piega sotto carico.
Gli intervalli di cambio olio devono seguire i requisiti della macchina e del fluido, considerando l’impiego e i controlli delle condizioni dell’olio. Il solo azionamento non giustifica un’estensione generalizzata da 2.000 a 5.000 ore. Nel confronto manutentivo includere filtri, tenute, raffreddamento, diagnostica e disponibilità dei ricambi.
Richiedere prove tecniche confrontabili
| Domanda d’acquisto | Evidenza richiesta | Utilità per la scelta |
|---|---|---|
| Consuma meno energia? | kWh dell’intera macchina, quantità conforme e fasi del ciclo su pezzi equivalenti | Calcolare il risparmio con ore e tariffa dello stabilimento |
| La qualità di piega è stabile? | Misure individuali, lotto materiale, utensili, ricette e riscaldamento | Verificare limiti a disegno e variabilità nel lotto |
| Il raffreddamento è adeguato? | Temperature di olio e ambiente al carico previsto | Confermare la dotazione di raffreddamento |
| Il rumore è accettabile? | Metodo, posizione e stato operativo della misura | Confrontare dati omogenei con i requisiti di progetto |
| Lo stabilimento può mantenerla? | Componenti, backup, diagnostica guasti, formazione e assistenza | Valutare rischio di fermo e costo del ciclo di vita |
Per la DH303-8P a tre stazioni, includere il lavoro parallelo se previsto dal piano produttivo. Circuiti idraulici indipendenti e servocontrollo sono caratteristiche distinte: l’una non dimostra l’altra.
Inserire il confronto nel FAT
- Fissare disegni di prova, lotti, utensili e limiti di accettazione.
- Definire perimetro di misura, riscaldamento, dimensione del lotto e tempi realistici di movimentazione.
- Eseguire il mix concordato registrando insieme energia, tempo trascorso e quantità conforme.
- Misurare le quote critiche, compreso l’angolo dopo il rilascio, e annotare regolazioni o rilavorazioni.
- Verificare temperatura, rumore, ripristino dopo guasto e funzionamento simultaneo ove pertinente.
- Conservare letture originali, revisioni dei programmi, scostamenti e azioni correttive concordate nel verbale FAT.
Il protocollo FAT/SAT per macchine per sbarre integra questi controlli nel collaudo complessivo. Un confronto energetico non sostituisce le verifiche di sicurezza o dell’impianto elettrico.
Scegliere l’azionamento nel contesto della linea
Un sistema idraulico convenzionale ben dimensionato può essere adatto a un carico moderato o costante e a una manutenzione già organizzata. La velocità variabile o il servoidraulico meritano attenzione quando la richiesta varia molto, le attese sono frequenti o i controlli proposti risolvono un problema di processo dimostrato.
Decidere in base a produzione conforme, fornitura installata completa e costi operativi misurati. Prima di confrontare gli azionamenti, stabilire con la guida alla scelta delle macchine se serva una postazione a tre stazioni oppure macchine separate per punzonatura, taglio e piega. Una pompa più reattiva non elimina un collo di bottiglia indipendente nel carico, negli utensili o nel controllo.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Una macchina servoidraulica per sbarre non consuma elettricità in standby?
No. Il motore della pompa può rallentare o fermarsi quando il circuito lo consente, ma controllo, elettronica dell'azionamento, ventilatori e altri ausiliari possono continuare ad assorbire energia. Misurare la potenza in standby dell'intera macchina e l'energia per pezzo conforme nel ciclo produttivo previsto.
L'azionamento servo garantisce l'angolo finale di piega?
No. Controllare il motore e rilevare la posizione del cilindro non equivale a misurare l'angolo del pezzo scaricato. Stato metallurgico, utensili, ritorno elastico, attrezzaggio e metodo di misura influenzano ancora il risultato. Concordare il collaudo sui materiali e sui disegni dell'acquirente.
Quando si giustifica il maggior costo di un azionamento idraulico a velocità variabile?
Vale la pena valutarlo se il ciclo comprende lunghi periodi a bassa portata o in attesa, oppure se i miglioramenti verificati del controllo di processo hanno valore economico. Il calcolo deve usare energia misurata, produzione conforme, costi di assistenza e differenza di prezzo installato. Non esiste un tempo di rientro universale.