
Hidrolik ve servo hidrolik bara makineleri: tüm çalışma çevrimini karşılaştırın
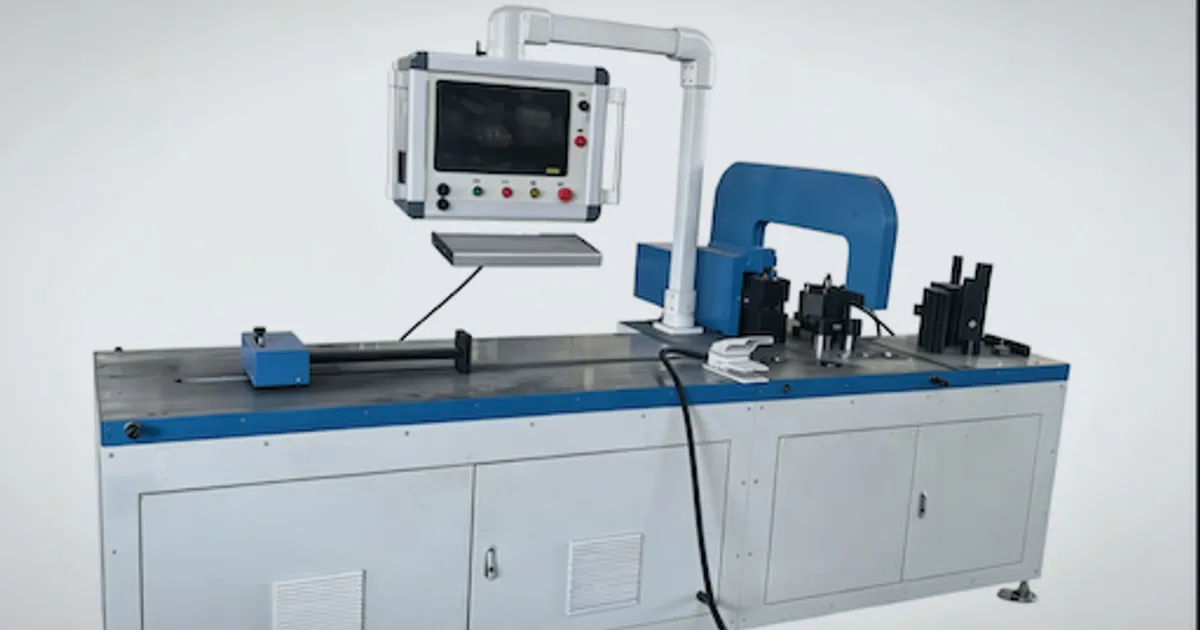
Bir makinenin servo hidrolik olarak tanımlanması, bara üreticisine ne kadar elektrik tüketeceğini veya parçayı hangi doğrulukla bükeceğini söylemez. Anlamlı karşılaştırma; aynı parçaları, aynı kabul sınırlarında, gerçekçi işleme, taşıma ve bekleme süreleriyle üreten komple sistemler arasında yapılır.
Bu rehber, pompa tahrik mimarisi ile bitmiş parça performansını ayırır. DH CNC bara işleme ekipmanı tedarik eder; aşağıdaki çalışma bir satın alma ve test çerçevesidir. Bağımsız bir kıyaslama testi ya da her servo makinenin her geleneksel hidrolik makineden üstün olduğu iddiası değildir.
Önce hidrolik mimariyi belirleyin
Geleneksel hidrolik tek bir tasarım değildir. Sabit devirli motor, boşaltma kontrollü sabit deplasmanlı pompayı veya çıkışını ayarlayan değişken deplasmanlı pompayı sürebilir. Bu devrelerin bekleme kayıpları aynı değildir. Pompa devrini değiştirmek, debiyi ihtiyaca uyarlamanın başka bir yoludur.
| Mimari | Talep nasıl karşılanır? | Teklifte netleştirilecek konu |
|---|---|---|
| Sabit devir, sabit deplasmanlı pompa | Valfler akışı yönlendirir, ayarlar veya pompayı boşa alır | Bekleme, yaklaşma, iş stroku ve dönüşte basınç ile güç |
| Sabit devir, değişken deplasmanlı pompa | Pompa deplasmanı devre ihtiyacına göre değişir | Kontrol modu, düşük debi kayıpları ve gerçek yükte tepki |
| Değişken devirli veya servo pompa tahriki | Devir ve uygun tasarımlarda tork ya da pompa deplasmanı kontrol edilir | Motor, sürücü, pompa, sensörler ve uyku/uyanma davranışı |
Parker’ın Drive Controlled Pump dokümanı ihtiyaca göre pompa kontrolünü açıklar. Değişken devir, yalnızca sabit mıknatıslı servo motorlara özgü değildir; motor ve kontrol paketini açıkça tanımlayın.
Servo tahrikli arka dayama, ana hidrolik pompanın da servo kontrollü olduğunu kanıtlamaz. Çok istasyonlu makinede hangi istasyonun hangi tahriki kullandığını ve eşzamanlı çalışmanın kullanılabilir basıncı, debiyi veya tepkiyi değiştirip değiştirmediğini sorun.
Enerjiyi tüm üretim çevriminde ölçün
En büyük tasarruf fırsatı, en yüksek kuvvetli işlemde değil stroklar arasındaki sürede olabilir. Bosch Rexroth’un Sytronix tanıtımı tasarrufu çalışma çevrimiyle ilişkilendirir. Bu ürünlere ait açıklamalar, bir DH CNC makinesinde ölçülmüş sonuçlar değildir.
Karşılaştırmaya şunları katın:
- ilk çalıştırma ve ısınma;
- yükleme, hizalama ve program seçimi;
- yaklaşma, işleme, gerekiyorsa basınç tutma ve dönüş;
- kontrol, boşaltma ve partiler arasındaki bekleme;
- soğutma, kontrol elektroniği ve diğer yardımcı donanımlar;
- ölçüm kapsamındaki ret parçalar ve yeniden işleme.
Toplam elektrik enerjisini kWh, uygun üretimi adet olarak kaydedin. Parça karması ve çevrim süresiyle birlikte kabul edilen parça başına kWh veya tanımlı parti başına enerji verin. Motor etiketindeki kW değeri, vardiya enerjisi ölçümü değildir. Pompanın durması tüm makinenin sıfır güç çektiği anlamına gelmez.
Tamamen varsayımsal bir örnekte iki makine yılda 2.000 çalışma saati boyunca aynı miktarda uygun parça üretsin. Komple makinelerin ölçülen ortalama gücü 3,0 kW ve 1,8 kW ise fark:
(3,0 − 1,8) kW × 2.000 saat/yıl = 2.400 kWh/yıl
Elektrik bedeli varsayımsal olarak 0,15 USD/kWh alınırsa tasarruf yılda 360 USD olur. Kurulu fiyat farkı 3.600 USD ise yalnız elektrik tasarrufuyla geri ödeme 10 yıl sürer; finansman ve iskonto hesaba katılmamıştır. Bunlar hesap girdileridir; ekipman fiyatı, güncel tarife veya tasarruf taahhüdü değildir. Diğer faydaları yalnızca ölçülmüşse ve mükerrer saymadan ekleyin.
Konum geri beslemesini büküm kalitesinden ayırın
Enkoder motor veya silindir konumunu bildirebilir; yük kalktıktan sonraki nihai bara açısını ölçmesi şart değildir. Tekrarlanabilir hareket proses kontrolüne yardımcı olur, ancak malzeme sınıfı ve kondisyonu, kalınlık, hadde yönü, takım yarıçapı, sürtünme ve geri esneme de sonucu etkiler.
Her temsilî büküm ailesi için şunları belirleyin:
- malzeme ve takım birleşimi;
- yüksüz parçadaki hedef açı ve konum toleransı;
- ölçüm referansı, cihazı ve bükümden sonraki ölçüm zamanı;
- telafi reçetesi ve izin verilen ayarlar;
- numune sayısı ve soğuk başlangıçtan normal çalışma sıcaklığına kadar koşullar.
DHAC-BB-H ürün sayfası yayımlanmış makine özelliklerini verir. Eksen çözünürlüğünü bitmiş parça garantisi saymak yerine bu özellikleri alıcının parçaları için mutabık kalınmış kabul kriterlerine dönüştürün. Geri esneme rehberi ilgili malzeme ve ayar konularını açıklar.
Isı, gürültü ve bakımı sabit vaatler olmadan değerlendirin
Önlenebilir hidrolik kayıpları azaltmak ısı oluşumunu düşürebilir; ancak soğutma ihtiyacı ortam sıcaklığına, iş yüküne, tank tasarımına ve tüm devreye bağlıdır. Planlanan vardiya için yağ sıcaklığı kayıtlarını isteyin. Her servo sistemin sabit bir sıcaklık sınırının altında kalacağını veya soğutucu gerektirmeyeceğini varsaymayın.
Gürültüyü aynı çalışma aşamasında, ölçüm konumunda ve arka plan koşullarında karşılaştırın. Sessiz bekleme, delme, kesme veya yük altında büküm sırasındaki ses seviyesini kanıtlamaz.
Yağ değişim aralıkları; makine ve yağ gereklilikleri, işletme koşulları ve yağ durumu kontrollerine dayanmalıdır. Tahrik tipi tek başına aralığı genel olarak 2.000 saatten 5.000 saate çıkarmayı haklı kılmaz. Filtreler, keçeler, soğutma, sürücü arıza teşhisi ve yedek parça bulunabilirliğini de karşılaştırın.
Karşılaştırılabilir teknik kanıt isteyin
| Satın alma sorusu | İstenecek kanıt | Kararda kullanım |
|---|---|---|
| Enerji tüketimi daha düşük mü? | Eş parçalar için tüm makinenin kWh değeri, kabul edilen adet ve çevrim dökümü | Tesisin çalışma saati ve elektrik bedeliyle tasarrufu hesaplama |
| Büküm kalitesi kararlı mı? | Tekil ölçümler, malzeme partisi, takımlar, reçeteler ve ısınma koşulları | Resim sınırlarını ve parti içi değişimi kontrol etme |
| Soğutma yeterli mi? | Belirlenen yük altında yağ ve ortam sıcaklıkları | Teslim edilecek soğutma kapsamını doğrulama |
| Gürültü kabul edilebilir mi? | Ölçüm yöntemi, yeri ve çalışma durumu | Eşdeğer ölçümleri proje gereklilikleriyle karşılaştırma |
| Tesis bakımını yapabilir mi? | Bileşen listesi, yedekler, arıza teşhisi, eğitim ve servis koşulları | Duruş riskini ve yaşam döngüsü maliyetini değerlendirme |
Üç istasyonlu DH303-8P için üretim planı paralel çalışmaya dayanıyorsa bunu teste ekleyin. Bağımsız hidrolik devreler ile servo kontrol ayrı özelliklerdir; biri diğerinden çıkarılamaz.
Karşılaştırmayı FAT kapsamına alın
- Test resimlerini, malzeme partilerini, takımları ve kabul sınırlarını sabitleyin.
- Ölçüm sınırını, ısınmayı, parti büyüklüğünü ve gerçekçi taşıma aralıklarını tanımlayın.
- Mutabık kalınan parça karmasını çalıştırın; enerji, geçen süre ve kabul edilen üretimi birlikte kaydedin.
- Yük kalktıktan sonraki açı dâhil kritik ölçüleri kontrol edin; her ayar ve yeniden işlemeyi kaydedin.
- Uygun olduğu yerde sıcaklığı, gürültüyü, arıza sonrası toparlanmayı ve eşzamanlı çalışmayı test edin.
- Ham ölçümleri, program revizyonlarını, sapmaları ve kararlaştırılan düzeltici faaliyetleri FAT kaydında saklayın.
Bu kontrolleri genel ekipman kabul planıyla birleştirmek için bara makinesi FAT/SAT protokolünü kullanın. Enerji karşılaştırması, makine güvenliği veya elektriksel doğrulamanın yerine geçmez.
Tahriki üretim yerleşiminin bütünü içinde seçin
İyi boyutlandırılmış geleneksel hidrolik; makul veya sabit iş yüküne ve bu sistemi tanıyan bakım ekibine uygun olabilir. Talep önemli ölçüde değişiyorsa, beklemeler sık ise veya önerilen kontrol kanıtlanmış bir proses sorununu çözüyorsa değişken devir ya da servo hidrolik daha yakından değerlendirilmelidir.
Kararı kabul edilen üretim, toplam kurulu kapsam ve ölçülmüş işletme maliyetleriyle verin. Tahrikleri karşılaştırmadan önce makine seçim rehberiyle üç istasyonlu bir tezgâh mı yoksa ayrı delme, kesme ve bükme makineleri mi gerektiğini belirleyin. Daha hızlı pompa tepkisi, yükleme, takım veya kontroldeki bağımsız darboğazı gidermez.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Servo hidrolik bara makinesi beklemede hiç elektrik tüketmez mi?
Tüketebilir. Devre izin verdiğinde pompa motoru yavaşlayabilir veya durabilir; ancak kontrolör, sürücü elektroniği, fanlar ve diğer yardımcılar enerji çekmeye devam edebilir. Planlanan üretim çevriminde makinenin toplam bekleme gücünü ve kabul edilen parça başına enerjiyi ölçün.
Servo tahrik, bitmiş parçanın büküm açısını garanti eder mi?
Hayır. Motor kontrolü ve silindir konum geri beslemesi, yük kaldırıldıktan sonraki parça açısının ölçümüyle aynı şey değildir. Malzeme kondisyonu, takım, geri esneme, ayar ve ölçüm yöntemi sonucu etkiler. Alıcının malzemesi ve resimleriyle parça bazında kabul testi belirleyin.
Değişken devirli hidrolik tahrikin ek maliyeti ne zaman karşılığını verir?
Çevrimde uzun düşük debi veya bekleme süreleri varsa ya da doğrulanmış proses kontrol iyileştirmeleri ekonomik değer taşıyorsa değerlendirmeye değerdir. Hesabı ölçülen enerji, kabul edilen üretim, servis maliyetleri ve kurulu fiyat farkıyla yapın. Her tesis için geçerli bir geri ödeme süresi yoktur.