
Hydrauliczna czy serwohydrauliczna maszyna do szyn: porównaj cały cykl
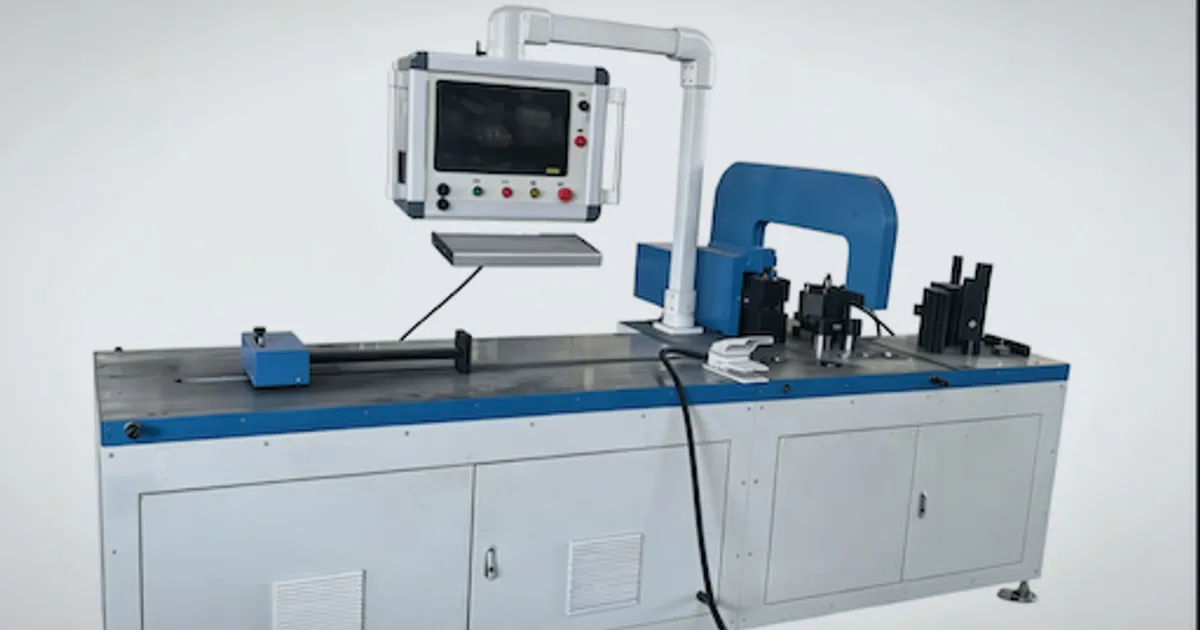
Określenie „serwohydrauliczna” nie mówi producentowi szyn, ile energii zużyje maszyna ani z jaką dokładnością wygnie detal. Między sobą należy porównywać kompletne układy wykonujące te same części, przy tych samych kryteriach odbioru i realistycznych czasach obróbki, manipulacji oraz oczekiwania.
Ten poradnik rozdziela konstrukcję napędu pompy od jakości gotowej części. DH CNC dostarcza maszyny do obróbki szyn; poniższe zestawienie jest metodyką zakupu i prób, a nie niezależnym testem ani twierdzeniem, że każda maszyna serwo przewyższa każdy konwencjonalny układ hydrauliczny.
Najpierw ustal architekturę hydrauliki
Hydraulika konwencjonalna obejmuje różne rozwiązania. Silnik o stałej prędkości może napędzać pompę o stałej objętości geometrycznej z układem odciążania lub pompę o zmiennej objętości geometrycznej, która dostosowuje wydajność. Straty w oczekiwaniu nie są w nich identyczne. Zmiana prędkości pompy daje kolejną możliwość dopasowania przepływu do zapotrzebowania.
| Architektura | Reakcja na zapotrzebowanie | Co ustalić w ofercie |
|---|---|---|
| Stała prędkość, pompa o stałej objętości geometrycznej | Zawory kierują przepływem, regulują go lub odciążają pompę | Ciśnienie i moc podczas oczekiwania, dojazdu, suwu roboczego i powrotu |
| Stała prędkość, pompa o zmiennej objętości geometrycznej | Objętość geometryczna zmienia się zgodnie z zapotrzebowaniem układu | Tryb regulacji, straty przy małym przepływie i reakcja na rzeczywiste obciążenie |
| Pompa ze zmienną prędkością lub napędem serwo | Regulacja prędkości oraz, zależnie od rozwiązania, momentu lub objętości geometrycznej | Silnik, napęd, pompa, czujniki i działanie usypiania/wybudzania |
Dokumentacja Parker Drive Controlled Pump opisuje sterowanie pompą według zapotrzebowania. Zmienna prędkość nie jest zastrzeżona dla serwosilników z magnesami trwałymi; trzeba wskazać konkretny silnik i układ sterowania.
Zderzak tylny z napędem serwo nie dowodzi, że główna pompa hydrauliczna również ma taki napęd. Przy maszynie wielostanowiskowej zapytaj o napęd każdego stanowiska i wpływ jednoczesnej pracy na dostępne ciśnienie, przepływ oraz reakcję.
Mierz energię w całym cyklu produkcyjnym
Największa możliwość oszczędności może występować między suwami, nie przy operacji wymagającej największej siły. Opis Sytronix firmy Bosch Rexroth wiąże oszczędności z cyklem pracy. Dane tych produktów nie są wynikami pomiarów maszyny DH CNC.
W porównaniu uwzględnij:
- uruchomienie i rozgrzewanie;
- załadunek, ustawienie i wybór programu;
- dojazd, obróbkę, podtrzymanie ciśnienia, jeśli potrzebne, i powrót;
- kontrolę, rozładunek i oczekiwanie między partiami;
- chłodzenie, elektronikę sterującą i pozostałe urządzenia pomocnicze;
- braki i poprawki objęte granicą pomiaru.
Zapisuj całkowitą energię w kWh oraz liczbę zgodnych detali. Podawaj kWh na zgodny detal lub na określoną partię, wraz z asortymentem i czasem cyklu. Moc znamionowa silnika w kW nie jest pomiarem energii zużytej podczas zmiany. Zatrzymanie pompy nie oznacza zerowego poboru całej maszyny.
W wyłącznie hipotetycznym przykładzie dwie maszyny wytwarzają tyle samo zgodnych detali przez 2 000 godzin rocznie. Jeżeli zmierzona średnia moc całych maszyn wynosi 3,0 kW i 1,8 kW, różnica to:
(3,0 − 1,8) kW × 2 000 h/rok = 2 400 kWh/rok
Przy założonej cenie 0,15 USD/kWh oszczędność wynosi 360 USD rocznie. Dopłata 3 600 USD za maszynę z instalacją zwróciłaby się więc w 10 lat z samej energii, bez kosztów finansowania i dyskontowania. To dane przykładu, nie ceny maszyn, aktualne taryfy ani obietnica oszczędności. Inne korzyści dodawaj tylko po ich pomiarze i bez podwójnego liczenia.
Oddziel sprzężenie zwrotne położenia od jakości gięcia
Enkoder może odczytywać położenie silnika lub siłownika, ale nie musi mierzyć końcowego kąta szyny po odciążeniu. Powtarzalny ruch pomaga sterować procesem, lecz na detal nadal wpływają gatunek i stan materiału, grubość, kierunek walcowania, promień narzędzia, tarcie oraz sprężynowanie.
Dla każdej reprezentatywnej rodziny gięć określ:
- połączenie materiału i narzędzi;
- kąt docelowy oraz tolerancję położenia na odciążonym detalu;
- bazę, przyrząd i czas pomiaru po gięciu;
- recepturę kompensacji i dopuszczalne korekty;
- liczbę próbek i warunki od zimnego startu do normalnej temperatury pracy.
Strona DHAC-BB-H zawiera publikowane parametry maszyny. Przełóż je na uzgodnione kryteria odbioru części nabywcy, zamiast uznawać rozdzielczość osi za gwarancję dokładności detalu. Poradnik sprężynowania omawia związane z tym kwestie materiału i ustawienia.
Sprawdź temperaturę, hałas i serwis bez sztywnych obietnic
Ograniczenie zbędnych strat hydraulicznych może zmniejszyć ilość wydzielanego ciepła, ale wymagania chłodzenia nadal zależą od temperatury otoczenia, obciążenia, zbiornika i całego obiegu. Zażądaj zapisów temperatury oleju dla docelowej zmiany. Nie zakładaj, że każdy układ serwo utrzymuje jedną temperaturę graniczną lub nie potrzebuje chłodnicy.
Hałas porównuj w tej samej fazie pracy, miejscu pomiaru i warunkach tła. Cicha praca w gotowości nie określa poziomu dźwięku podczas wykrawania, cięcia czy gięcia pod obciążeniem.
Interwały wymiany oleju muszą wynikać z wymagań maszyny i cieczy, warunków eksploatacji oraz kontroli stanu oleju. Sam typ napędu nie uzasadnia powszechnego wydłużenia interwału z 2 000 do 5 000 godzin. Uwzględnij filtry, uszczelnienia, chłodzenie, diagnostykę napędu i dostępność części zamiennych.
Poproś o porównywalne dane techniczne
| Pytanie zakupowe | Wymagane dane | Znaczenie dla decyzji |
|---|---|---|
| Czy zużycie energii jest mniejsze? | kWh całej maszyny, liczba zgodnych detali i rozkład cyklu dla tych samych części | Obliczenie oszczędności przy godzinach pracy i taryfie zakładu |
| Czy jakość gięcia jest stabilna? | Wyniki pojedynczych pomiarów, partia materiału, narzędzia, receptury i rozgrzewanie | Ocena zgodności z rysunkiem i rozrzutu w partii |
| Czy chłodzenie wystarcza? | Temperatura oleju i otoczenia przy ustalonym obciążeniu | Potwierdzenie zakresu dostarczanego chłodzenia |
| Czy hałas jest akceptowalny? | Metoda, pozycja pomiaru i stan pracy | Porównanie równoważnych odczytów z wymaganiami projektu |
| Czy zakład poradzi sobie z serwisem? | Lista podzespołów, kopie zapasowe, diagnostyka, szkolenie i warunki serwisu | Ocena ryzyka postoju i kosztu cyklu życia |
Dla trzystanowiskowej DH303-8P włącz do prób pracę równoległą, jeśli opiera się na niej plan produkcji. Niezależne obwody hydrauliczne i sterowanie serwo to odrębne cechy; jednej nie należy wywodzić z drugiej.
Włącz porównanie do FAT
- Ustal rysunki próbne, partie materiału, narzędzia i kryteria odbioru.
- Określ granicę pomiaru, rozgrzewanie, wielkość partii i realistyczne przerwy na manipulację.
- Wykonaj uzgodniony asortyment, rejestrując łącznie energię, czas i liczbę zgodnych detali.
- Zmierz cechy krytyczne, w tym kąt po odciążeniu, oraz zapisz korekty i poprawki.
- Sprawdź temperaturę, hałas, przywrócenie pracy po błędzie i pracę jednoczesną, jeśli dotyczy.
- Zachowaj surowe odczyty, rewizje programów, odchylenia i uzgodnione działania korygujące w dokumentacji FAT.
Protokół FAT/SAT maszyny do szyn pozwala połączyć te próby z pełnym odbiorem urządzenia. Porównanie energetyczne nie zastępuje sprawdzeń bezpieczeństwa maszyny ani instalacji elektrycznej.
Dobierz napęd do całego układu produkcyjnego
Dobrze dobrana hydraulika konwencjonalna może odpowiadać umiarkowanemu lub stałemu obciążeniu i zespołowi utrzymania ruchu z odpowiednim doświadczeniem. Zmienna prędkość albo serwohydraulika zasługują na ocenę przy dużych zmianach zapotrzebowania, częstych przestojach między operacjami lub gdy proponowane sterowanie rozwiązuje wykazany problem procesu.
Oprzyj wybór na zgodnej produkcji, pełnym zakresie zainstalowanego wyposażenia i zmierzonych kosztach eksploatacji. Najpierw ustal z pomocą poradnika doboru maszyn, czy potrzebna jest maszyna trzystanowiskowa, czy osobne urządzenia do wykrawania, cięcia i gięcia. Szybsza reakcja pompy nie usunie niezależnego wąskiego gardła w załadunku, narzędziach lub kontroli.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy serwohydrauliczna maszyna do szyn nie pobiera energii w gotowości?
Pobiera. Silnik pompy może zwolnić lub się zatrzymać, jeśli pozwala na to układ, lecz sterownik, elektronika napędu, wentylatory i inne urządzenia pomocnicze mogą nadal zużywać energię. Zmierz moc całej maszyny w gotowości oraz energię na zgodny detal w docelowym cyklu produkcyjnym.
Czy napęd serwo gwarantuje końcowy kąt gięcia?
Nie. Sterowanie silnikiem i sprzężenie zwrotne położenia siłownika nie są pomiarem kąta odciążonego detalu. Stan materiału, narzędzia, sprężynowanie, ustawienie i metoda pomiaru nadal wpływają na wynik. Uzgodnij próbę odbiorczą na materiale i rysunkach nabywcy.
Kiedy dopłata do hydrauliki o zmiennej prędkości ma uzasadnienie?
Warto ją ocenić przy znacznych okresach małego przepływu lub oczekiwania albo wtedy, gdy potwierdzona poprawa sterowania procesem ma wartość ekonomiczną. Obliczenia oprzyj na zmierzonej energii, zgodnej produkcji, kosztach serwisu i różnicy ceny z instalacją. Nie ma uniwersalnego okresu zwrotu.