
دليل الثني الدقيق: التحكم في الارتداد المرن للنحاس
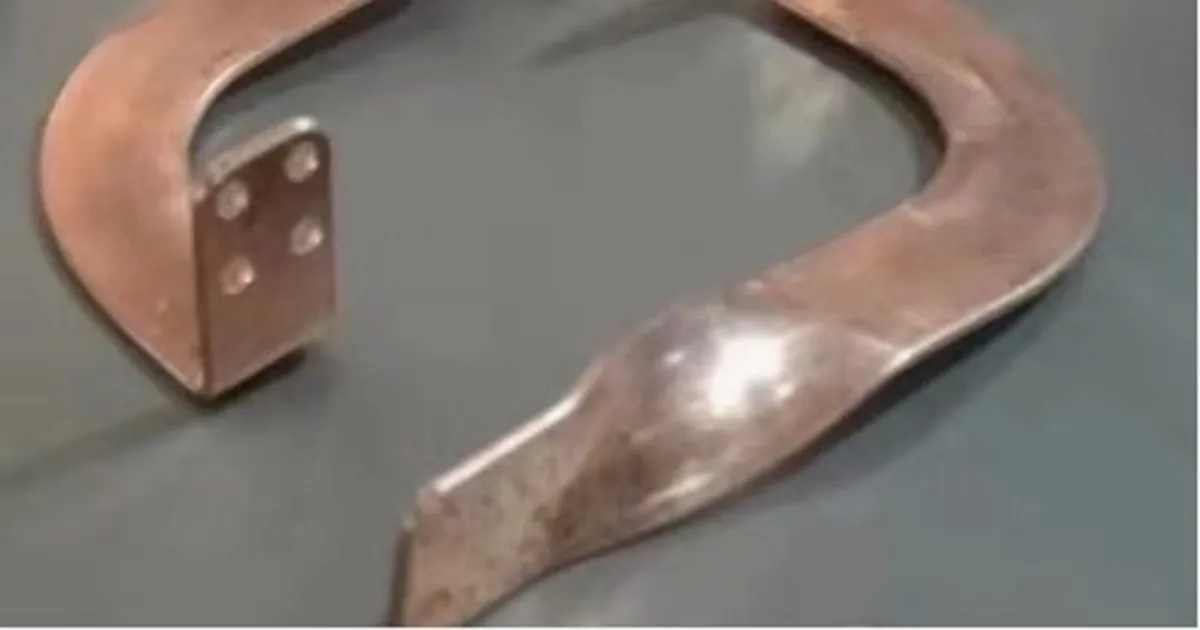
يتطلب تجميع لوحات التوزيع وتصنيع قضبان المحولات الحفاظ على تفاوتات بُعدية ضيقة. ويُظهر النحاس الصناعي، بما في ذلك النحاس الأحمر T2، ارتداداً مرناً بعد التعرض لتشوه كبير.
قد تؤدي زاوية غير معوضة إلى انحراف ثقوب التوصيل وتحميل عوازل الدعم ميكانيكياً وإضعاف سطح التلامس. ولا يكون الحل بقيمة ثابتة لكل القطع، بل بضبط الخامة والعدة والشوط والقياس.
فيزياء الارتداد المرن للنحاس
تتعرض منطقة التشوه أثناء الثني لإجهادات لدنة ومرنة. يتجاوز الإجهاد على السطح الخارجي حد الخضوع ويُحدث تشوهاً دائماً، بينما يحتفظ جزء من المقطع قرب المحور المحايد بطاقة مرنة.
عند رجوع البنش تتحرر هذه الطاقة وينفتح قضيب التوصيل جزئياً.
 الزاوية تحت الحمل (90°)          الزاوية بعد الارتداد (93°)
          |   /                              |      /
          |  /                               |     /
          | /                                |    /
          |/                                 |   /
       [ القالب ]                      [ القضيب بعد التحرير ]
يتحدد مقدار الارتداد بعدة عوامل:
- صلادة الخامة: يرتد النحاس نصف الصلد Y2 عادة أكثر من النحاس اللين الملدن بالكامل M.
- نسبة نصف القطر إلى السماكة (R/T): يزيد نصف القطر الكبير مقارنة بالسماكة من الرجوع المرن.
- استقرار النظام: تغير حرارة الزيت اللزوجة وقد يسبب تفاوت الضغط في الدائرة الهيدروليكية التقليدية.
بروتوكول الدقة والتعويض
تستخدم ماكينة الثني السيرفو هيدروليكية DHAC-BB-H تعويضاً يعتمد على الموضع والعملية. ويوجد تصميم مشابه في محطة الثني في ماكينة DH303-8P متعددة الوظائف.
1. تغذية سيرفو هيدروليكية مغلقة الحلقة
بدلاً من تمديد الأسطوانة بالزمن فقط، يجمع النظام محرك سيرفو Inovance بصمام تناسبي Atos. يتابع مقياس خطي عالي الدقة حركة البنش على محور Y، مع تكرارية منشورة تبلغ ±0.02 مم.
2. قراءة السماكة والمقاومة
عند التلامس الأول يحلل PLC العلاقة بين الضغط والإزاحة. تساعد الإشارة على تكييف الشوط مع مقاومة القضيب المحدد وتعويض تغيرات السماكة المعتادة حتى ±0.20 مم.
لا تحل الوظيفة محل مكتبة خامات تم التحقق منها. يجب اعتماد كل توليفة من السبيكة والتقسية والاتجاه والسماكة ونصف القطر بعينات.
3. خوارزمية الثني الزائد
تخزن واجهة HMI ملفات تعويض. لهدف 90°، قد يأمر ملف تم التحقق منه مؤقتاً بزاوية 92.4° مثلاً حتى تعود القطعة بعد إزالة الحمل إلى 90.0°. دقة الزاوية المنشورة هي ±0.2°، وفق التهيئة وطريقة القبول المتفق عليهما.
يمكن طلب تقييم لقالب ثني خاص أو مقارنة التجهيزات في دليل ماكينات معالجة قضبان التوصيل.
مقارنة ميكانيكية
| معامل الثني | ماكينة ثني ميكانيكية قياسية | DHAC-BB-H سيرفو هيدروليكية |
|---|---|---|
| تفاوت الزاوية | ±1.0° إلى ±1.5° | ±0.2° منشورة من المصنع |
| تكرارية محور Y | ±0.10 مم | ±0.02 مم |
| أقل عرض داخلي لثنية U | 50 مم | 40 مم |
| نظام الحركة | هيدروليكي بسرعة ثابتة | سيرفو تناسبي دقيق |
عند قبول الماكينة، يجب أن يكرر FAT الخامة والعدة والبرنامج ومرجع القياس وتسلسل التحميل نفسها. بهذه الطريقة فقط يمكن فصل قدرة التحكم عن تفاوت القطعة ذاتها.
الماكينة ذات الصلة
ماكينة CNC لثني قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما الارتداد المرن للنحاس ولماذا يحدث أثناء الثني؟
هو رجوع مرن للخامة بعد إزالة قوة الثني. تتشوه الألياف الخارجية تشوهاً لدناً، بينما يبقى جزء من الخامة قرب المحور المحايد في النطاق المرن، فيعيد فتح القضيب مقارنة بالزاوية التي بلغها تحت الحمل.
كيف يحقق النظام السيرفو هيدروليكي دقة زاوية ±0.2°؟
يجمع التحكم مغلق الحلقة بين قياس الموضع الخطي والضغط الفوري لضبط الشوط وتطبيق تعويض الثني الزائد. ويجب إعداد التصحيح والتحقق منه باستخدام السبيكة وحالة التقسية والسماكة والعدة وطريقة القياس الفعلية.