
كيف تحدد سماكة قضبان التوصيل للوحات المفاتيح وتختار الماكينة المناسبة
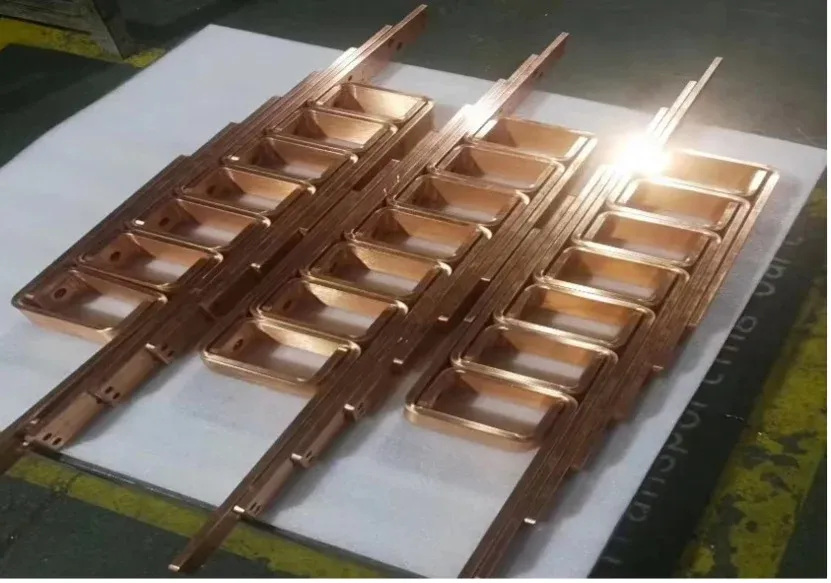
سماكة قضيب التوصيل ناتج من التصميم الكهربائي والميكانيكي — وليست قيمة تُختار من جدول سعات عام أو من كتيب ماكينة. يجب أن يفي المقطع المعتمد بمتطلبات مجموعة المفاتيح من حيث ارتفاع الحرارة والقصر والدوائر والعزل والإسناد والتركيب. وبعد تعريف هذا التصميم فقط، يختار المصنع المعدات لتخريم القطع المحددة وقصها وثنيها.
يمنع هذا الفصل خطأين شائعين: اعتبار جدول تيار نموذجي تحققًا من المنتج، وافتراض أن السماكة القصوى المعلنة للماكينة تثبت كل ثقب وثنية في الرسم.
حدد القضيب قبل اختيار المعدات
قدّم لمورّد الماكينة مصفوفة عائلات قطع مضبوطة. وتضمّن على الأقل:
| مدخل التصميم | لماذا يهم التصنيع |
|---|---|
| درجة المادة وحالتها الحرارية والطلاء | يغيّر قوة التخريم والارتداد المرن وحالة الحافة واحتياجات حماية السطح |
| نطاق العرض والسماكة | يحدد غلاف العمل الأساسي |
| هندسة الثقوب والفتحات | تحدد محيط التخريم ومحطات الأدوات وفحوص مسافات الحواف |
| زاوية الثني ونصف القطر الداخلي والاتجاه | تحدد القوة والأدوات وخطر التشقق أو التداخل |
| الشفة الدنيا ومسافة الثقب إلى الثنية | تكشف إن كان يمكن إسناد القطعة والوصول إليها بالأداة |
| نظام المسند والتفاوتات | يحدد نقطة أصل البرنامج وطريقة الفحص |
| حجم الدفعة وتنوع القطع | يؤثر على التغييرات والإنتاجية وبنية الخلية |
لا ترسل فقط أكبر قضيب مستطيل. أدرج أصعب ثقب وأقصر شفة وأضيق إزاحة وأي سطح مطلي أو معزول.
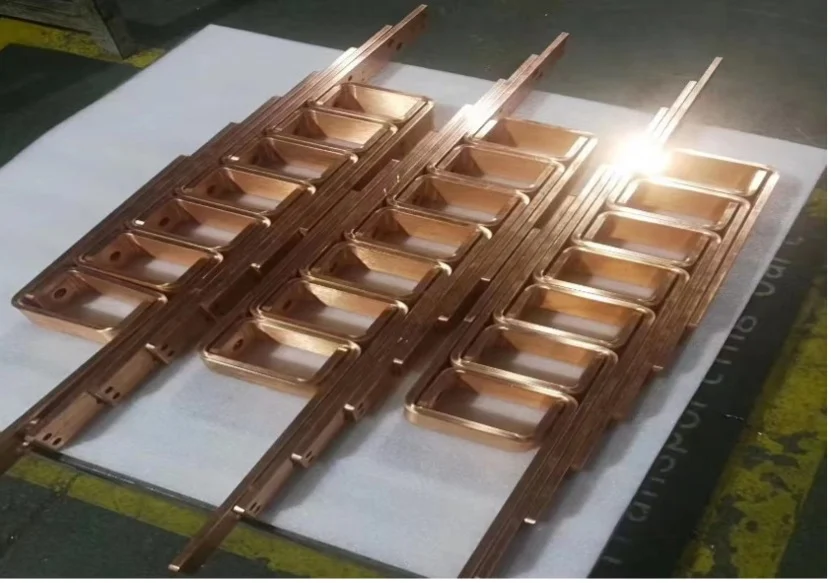
أبقِ التحديد الكهربائي بيد جهة التصميم
قد يتصرف قضيبان لهما المقطع العرضي نفسه بشكل مختلف داخل المجموعة، لأن العرض والسماكة والاتجاه والتباعد وظروف الغلاف والوصلات تؤثر على انتقال الحرارة وتوزيع التيار. كما تتطلب الموصلات المتوازية ترتيبًا مضبوطًا؛ ومجرد مضاعفة المساحة لا يثبت تقاسمًا متساويًا للتيار.
يجب أن يوثّق المصمم المسؤول المادة وترتيب الموصلات ونظام التوصيل وتباعد الإسناد وافتراضات المحيط ومسار التحقق المعمول به. وقد تغيّر الثقوب والفتحات والمناطق المشكّلة المقطع المحلي أو مسار التيار، ويجب معالجتها في التصميم المعتمد.
يمكن لموردي الماكينات تقديم عينات مصنّعة وأدلة بُعدية. لكن لا يجوز لهم إسناد تصنيف تيار لوحة المفاتيح أو ادعاء مطابقة المنتج استنادًا إلى سماكة القضيب وحدها.
افحص قدرة التخريم والقص حسب الهندسة
السماكة القصوى للخامة مجرد فرز أولي. تعتمد قوة التخريم على محيط القص وسماكة المادة ومقاومة القص. وقد تتحكم فتحة طويلة أو عدة ثقوب في أداة واحدة أو هندسة خارج المركز في الحمل حتى عندما ينطبق القضيب على الغلاف المعلن.
لكل هندسة محدِّدة، اطلب من المورد تحديد المثقب والمصفوفة والخلوص المعتمد وحد المحطة والحمل المحسوب. تنشر محطة التخريم والقص DHCNC-BP-60 قطعة عمل قصوى 6.000 × 200 × 15 mm وقوة اسمية 600 kN؛ ولا يزال القبول الفعلي يتطلب مراجعة الرسم والمادة والأدوات معًا.
يجب أيضًا تحديد حالة الحافة. حدد النتوء المسموح والتحدب والتشوه ومسار إزالة النتوءات الثانوي، بدلًا من طلب نتيجة «خالية من النتوءات» غير محددة.
افحص قدرة الثني حسب الهندسة
تؤثر السماكة في قوة الثني، لكن فتحة الأداة ونصف القطر الداخلي وحالة المادة واتجاه الثني وطول الشفة تهم أيضًا. وقد تُقيَّد الشفة الراجعة القصيرة أو ثنية U المدمجة بوصول الأداة قبل بلوغ القوة الاسمية.
يتفاوت الارتداد المرن بتفاوت المادة والدفعة. أنشئ التعويض على خامة تمثيلية، ثم سجّل هوية الأداة والبرنامج والزاوية المقيسة وطول الساقين والغلاف الكلي. تنشر آلة الثني سيرفو-هيدروليكية DHAC-BB-H قوة اسمية 400 kN وخيارات أدوات متعددة؛ استخدم تجربة عينة مشهودة لتأكيد المقطع والهندسة المطلوبين.
اختر بنية الإنتاج من المسار
يمكن أن تُبقي ماكينة 3 في 1 DH303-8P التخريم والقص والثني متاحة في محطة مدمجة واحدة للإنتاج المتنوع. وقد تكون ماكينات التخريم والثني المخصصة أنسب عندما يتطلب حجم مستقر تشغيلًا متوازيًا أو أدوات متخصصة.
قارن البدائل بالدورة الكاملة للمسار: التحميل واختيار البرنامج وتغيير الأداة والتخريم والقص والثني والتفريغ والفحص. وقد تبقى الماكينة التي تقبل السماكة القصوى خيارًا خاطئًا إذا هيمنت التغييرات أو وقت الانتظار على الإنتاج.
أدرج سماكات تمثيلية في اختبار FAT
يجب أن يغطي اختبار القبول في المصنع أكثر من القضيب الأسمك. أدرج الخامة الأنحف حيث يكون التوسيم أو التشوه مصدر قلق، والخامة الأسمك، وأصعب توليفات الثقوب والثنيات.
سجّل:
- مراجعة الرسم ومرجع شهادة المادة؛
- العرض والسماكة المقيسين؛
- هوية الماكينة والمحطة والبرنامج والأداة؛
- موضع الثقوب وحالة الحافة والزاوية وطول الساقين والعلامات السطحية؛
- تجهيز القطعة الأولى وزمن الدفعة التمثيلية؛
- حالات عدم المطابقة والتصحيحات والقبول النهائي.
يُنشئ ذلك رابطًا قابلًا للدفاع بين التصميم الكهربائي المعتمد وقدرة التصنيع دون مطالبة مورّد الماكينة باتخاذ قرار تصميم المنتج.
قبل طلب عرض السعر، أرسل ثلاثة إلى خمسة رسومات مضبوطة تغطي نطاق المقاطع الفعلي. عندئذ يستطيع تقييم ماكينة القضبان المخصصة مواءمة قدرة التخريم والقص والثني مع قطع قابلة للقياس بدلًا من قيمة سماكة واحدة.
الماكينة ذات الصلة
ماكينة ثلاثية الوظائف لمعالجة قضبان التوصيل
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
هل يمكن اختيار سعة التيار لقضيب التوصيل من السماكة وحدها؟
لا. تعتمد سعة التيار وارتفاع الحرارة على المادة والعرض والسماكة وترتيب الموصلات والغلاف والتهوية وظروف المحيط والوصلات والتوافقيات وطريقة التصميم والتحقق المعمول بها للمجموعة. ويجب أن يعتمد المقطع المصمم الكهربائي المسؤول.
ما الأبعاد اللازمة لاختيار ماكينة CNC لقضبان التوصيل؟
قدّم العرض والسماكة الأقصى والأدنى، ودرجة المادة وحالتها الحرارية، وهندسة الثقوب والفتحات، ومسافات الحواف، ونصف قطر الثني واتجاهه، وطول الشفة، وحالة السطح النهائي، وحجم الدفعة وتفاوتات الفحص.
هل تضمن السماكة القصوى للماكينة إنتاج كل قطعة بهذه السماكة؟
لا. تعتمد القدرة أيضًا على محيط التخريم ومقاومة القص للمادة وهندسة الثني ووصول الأدوات والتحميل خارج المركز والمحطة المعنية. ويجب مراجعة القطع التمثيلية وإثباتها خلال اختبار القبول FAT.