
Đánh dấu laser trên thanh cái đồng: khả năng truy xuất thiết kế vẫn quét được
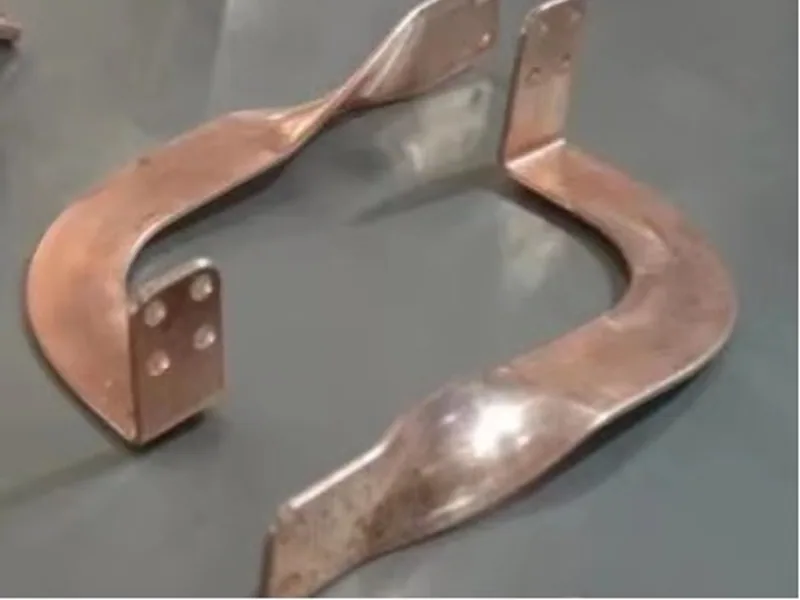
Một dấu khắc vĩnh viễn không đồng nghĩa với thanh cái truy xuất được. Ký hiệu có thể tồn tại trên đồng nhưng không trỏ tới bất kỳ bản ghi đã phát hành nào trong cơ sở dữ liệu. Nó có thể quét được tại trạm đánh dấu rồi biến mất dưới lớp mạ thiếc. Nó có thể nằm trên bề mặt tiếp xúc, bên trong vùng biến dạng do uốn, hoặc quá gần mép đột lỗ đến mức mất vùng lặng.
Hãy bắt đầu dự án từ danh tính và giao dịch mà nhà máy cần. Chỉ chọn laser sau khi đã biết vật mang dữ liệu, trạng thái bề mặt, vị trí đánh dấu, các công đoạn hạ nguồn và phương pháp xác minh.
Bắt đầu từ câu hỏi truy xuất, không phải từ laser
Xác định đơn vị được định danh. Thanh thô, phôi, thanh cái hoàn thiện, bộ ghép cặp và cụm lắp ráp có thể cần danh tính khác nhau. Xác định mã đại diện cho số chi tiết, bản sửa đổi bản vẽ, lô vật liệu, số sê-ri duy nhất, lệnh sản xuất hay khóa tra cứu cơ sở dữ liệu.
Tách định danh khỏi phả hệ. Dấu đánh phải chứa đủ thông tin để vẫn hữu ích và có thể giải mã; cơ sở dữ liệu có thể lưu mẻ nấu vật liệu, chương trình máy, người vận hành, dụng cụ, lô lớp mạ và hồ sơ kiểm tra. Mã hóa mọi trường trực tiếp làm ký hiệu lớn hơn hoặc dày hơn và tạo ra vấn đề mới khi một bản ghi thay đổi.
Cung cấp văn bản đọc được bằng mắt người ở nơi không gian, quy định khách hàng và ứng dụng cho phép. Số sê-ri bên cạnh ký hiệu 2D giúp cách ly chi tiết khi máy quét hỏng, nhưng văn bản và mã phải cùng xuất phát từ một nguồn dữ liệu được kiểm soát.
Nếu đối tác thương mại dùng GS1, hãy tuân theo GS1 DataMatrix Guideline và GS1 General Specifications áp dụng. Không thêm mã định danh GS1 chỉ vì ký hiệu trông giống Data Matrix. Một hệ thống nội bộ khép kín có thể dùng cú pháp mã định danh được quản trị khác do tất cả người dùng đồng thuận.
Chọn vùng đánh dấu không gây hại chức năng
Tạo lớp vùng đánh dấu trên bản vẽ kỹ thuật. Loại trừ:
- mặt tiếp xúc bắt bulông hoặc hàn;
- mẫu chứng mạ hoặc vị trí đo chiều dày lớp mạ;
- đường uốn và vùng biến dạng đã thẩm định;
- mép, lỗ và các gân nối hẹp;
- ranh giới khoảng cách bò (creepage) và khoảng cách không khí (clearance) nơi thay đổi bề mặt có ý nghĩa;
- điểm chuẩn (datum target) và bề mặt kiểm tra;
- vùng bị che bởi cách điện, phụ kiện hoặc đồ gá lắp ráp;
- vùng chịu cọ xát mạnh hoặc không thể tiếp cận sau khi lắp đặt.
Dấu đánh làm thay đổi bề mặt. Tùy quy trình, nó có thể tạo biến đổi ô xít/màu, nấu chảy hoặc bốc hơi một lớp mỏng, thay đổi độ nhám hoặc sinh mảnh vụn. Hãy quy định độ sâu cho phép, ảnh hưởng nhiệt, độ tương phản, vị trí và giới hạn thẩm mỹ dựa trên rủi ro chức năng. Với dây dẫn mỏng nhiều lớp hoặc hệ tiếp xúc có mạ, ngay cả quy trình bề mặt nông cũng cần thẩm định.
Phối hợp dấu đánh với bản vẽ thanh cái và sơ đồ chuẩn. Bản vẽ phải định vị vùng cho phép, còn chương trình đánh dấu có thể chọn vị trí bên trong vùng đó mà không xung đột với các đặc trưng hay dụng cụ về sau.
Thẩm định độ tương phản trên trạng thái bề mặt thực tế
Đặc tính quang học của đồng khiến việc chọn thông số phụ thuộc vật liệu và bề mặt. TRUMPF mô tả đánh dấu laser công nghiệp trên đồng và thách thức do vật liệu phản xạ gây ra. Thẩm định sản xuất phải dùng đúng hợp kim, lớp hoàn thiện, chiều dày và lịch sử bề mặt thực tế.
Hãy thử nghiệm ít nhất các trường hợp biên dự kiến:
| Trạng thái bề mặt | Câu hỏi thẩm định |
|---|---|
| đồng trần cán nguội | quy trình có tạo được độ tương phản ổn định mà không có độ sâu hay ảnh hưởng nhiệt không chấp nhận được không? |
| đồng bị ô xy hóa hoặc đã qua tay | biến thiên bề mặt bình thường có làm đổi cấp hay đòi hỏi làm sạch có kiểm soát không? |
| lớp hoàn thiện thiếc, bạc hoặc niken | đánh dấu trước khi mạ có bị che khuất, hay đánh dấu sau khi mạ làm hỏng lớp hoàn thiện? |
| màng bảo vệ | có phải bóc cục bộ không, và cặn có thể ảnh hưởng đến dấu không? |
| chi tiết đã cách điện | dấu có còn nhìn thấy được không, hay nên chuyển định danh sang vùng lộ định sẵn hoặc nhãn? |
Đánh dấu trước khi tạo hình có thể đơn giản hóa gá đặt, nhưng đường uốn gần đó có thể làm biến dạng ký hiệu. Đánh dấu trước khi làm sạch hoặc mạ có thể xóa hoặc che độ tương phản. Đánh dấu sau khi hoàn thiện giữ được độ hiển thị nhưng có thể phá hỏng hoặc đổi màu lớp hoàn thiện. Không có một thời điểm tốt nhất chung; hãy thử cả tuyến quy trình.
Giữ vật mang dữ liệu nhỏ nhưng được quản trị
Với ký hiệu 2D, hãy định rõ hệ ký hiệu, cú pháp dữ liệu, thẩm quyền mã định danh, bộ ký tự, kích thước mô-đun, vùng lặng, kích thước vật lý và hướng. Cố định mối quan hệ giữa mã định danh được mã hóa và văn bản đọc được bằng mắt người. Xác nhận từng trường biến đổi trước khi laser phát.
Dùng quy tắc dữ liệu có phiên bản. Nếu nhà máy sau này thêm mã nhà cung cấp hoặc mã chuyền, các máy quét và bộ phân tích cơ sở dữ liệu cũ vẫn phải giải thích được các dấu trước đó. Tránh các mã định danh mang nghĩa được ghép thủ công tại trạm; hệ thống phải sinh hoặc giữ chỗ chúng từ nguồn được kiểm soát.
Hướng dẫn GS1 chỉ người triển khai tới ISO/IEC 16022 cho hệ ký hiệu Data Matrix. Tài liệu này cũng phân biệt việc tạo ký hiệu với chất lượng in hoặc đánh dấu. Tuân theo một cú pháp dữ liệu không chứng minh mã vật lý trên đồng đọc được.
Xác minh dấu đánh, đừng chỉ đọc một lần
Máy quét sản xuất trả lời câu hỏi: liệu tôi có thể giải mã ký hiệu này trong thiết lập này không? Xác minh đánh giá chất lượng ký hiệu theo một phương pháp định sẵn. ISO/IEC 29158:2025 là tiêu chuẩn hiện hành cho thử nghiệm chất lượng ký hiệu đánh dấu trực tiếp trên chi tiết và điều chỉnh phương pháp ISO/IEC 15415 cho điều kiện DPM.
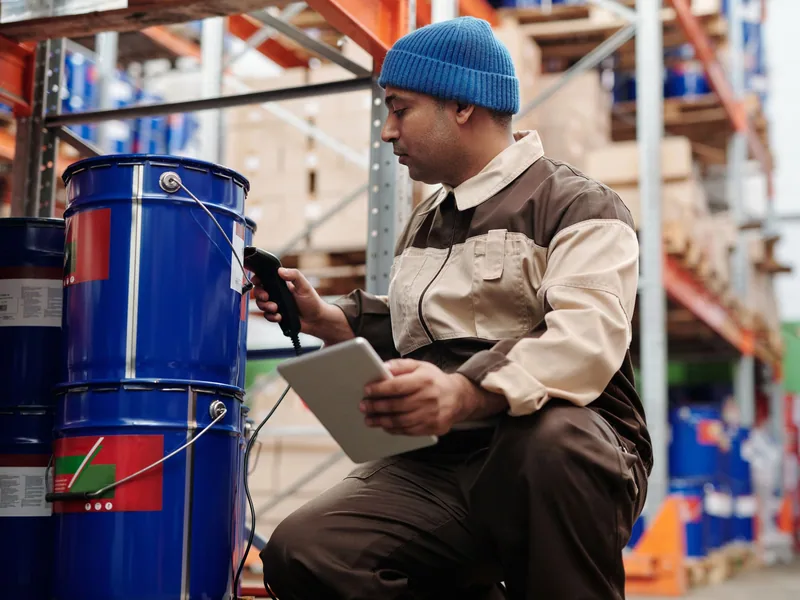
Định rõ thiết bị xác minh, chiếu sáng, hiệu chuẩn, khẩu độ và thiết lập phân cấp theo đặc tả ứng dụng. Thiết lập cấp tối thiểu và kế hoạch lấy mẫu. Lưu các thành phần điểm cấp và hình ảnh khi hữu ích, không chỉ đèn xanh. Cấp thấp có thể phát hiện độ tương phản hoặc hình học ô đang suy giảm trước khi lỗi giải mã tới tay khách hàng.
Thử thách ký hiệu bằng máy quét, khoảng cách, góc và ánh sáng môi trường dự kiến tại các trạm hạ nguồn. Thiết bị xác minh và đầu đọc sản xuất có vai trò khác nhau; một dây chuyền vững chắc cần cả sự tuân thủ phương pháp lẫn khả năng đọc thực tế.
Kết nối đánh dấu với MES mà không tạo bản ghi mồ côi
Trạm đánh dấu cần một mô hình giao dịch:
- nhận chi tiết đã phát hành và bản sửa đổi;
- yêu cầu hoặc giữ chỗ một mã định danh duy nhất;
- xác nhận mã định danh chưa dùng và thuộc lệnh sản xuất;
- đánh dấu chi tiết;
- đọc và phân cấp kết quả;
- ghi nhận dấu, chương trình, thời gian, trạm và kết quả chất lượng;
- chuyển các dấu lỗi sang trạng thái làm lại hoặc phế liệu có kiểm soát.
Không đánh dấu số sê-ri rồi tạo bản ghi sau. Sự cố mạng hoặc máy in có thể để lại một chi tiết vật lý không có danh tính trong cơ sở dữ liệu. Tương tự, tuyệt đối không tái sử dụng số sê-ri của chi tiết đã hủy trừ khi tiêu chuẩn hiện hành cho phép rõ ràng và hệ thống lưu giữ đầy đủ lịch sử sự kiện.
Hướng dẫn hợp đồng dữ liệu CNC–MES định nghĩa các đối tượng rộng hơn về công việc, vật liệu, chương trình, dụng cụ và chất lượng. Đánh dấu laser là bước ràng buộc vật lý. Nó phải công bố kết quả đã xác minh trở lại hợp đồng đó, chứ không hoạt động như một ốc đảo riêng.
Chạy thẩm định bao trùm toàn bộ tuyến quy trình
Dùng chi tiết đại diện sản xuất và thiết lập đánh dấu thực tế. Quét và phân cấp ngay, sau đó đưa chúng qua đột lỗ, mài ba via, uốn, rửa, mạ hoặc cách điện, bốc xếp, đóng gói và khoảng thời gian lưu kho dự kiến. Lặp lại việc đọc và phân cấp tại các công đoạn có thể làm thay đổi dấu.
Bao gồm các thử thách mài mòn và nhiễm bẩn phù hợp với ứng dụng. Kiểm tra rằng dấu không tạo vết nứt trong vùng tạo hình, không cản trở việc lấy mẫu chiều dày lớp mạ và không làm yếu lớp hoàn thiện được bảo vệ. Hướng dẫn đo chiều dày lớp mạ bằng XRF có thể giúp tách vùng đánh dấu khỏi bản đồ đo lớp mạ.
Khi đánh giá cuối cùng, hãy quét bằng thiết bị và phần mềm mà khách hàng hoặc trạm lắp ráp sẽ dùng. Xác minh bản ghi trả về đúng chi tiết, bản sửa đổi và phả hệ vật liệu. Quy trình truy xuất nhà máy phải bao gồm chống trùng lặp, làm lại dấu đánh, sao lưu cơ sở dữ liệu và truy lấy mẫu.
Dấu đánh tốt nhất không phải là vết khắc đậm nhất. Đó là một mã định danh được kiểm soát, đặt ngoài các chức năng điện và cơ, vẫn đọc được sau mọi công đoạn và giải về đúng bản ghi đã phát hành.
Gửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Thanh cái đồng nên dùng mã QR hay Data Matrix?
Hãy chọn vật mang theo yêu cầu của khách hàng, tiêu chuẩn dữ liệu ngành, diện tích đánh dấu khả dụng, môi trường máy quét và nội dung dữ liệu. Data Matrix được dùng rộng rãi cho đánh dấu trực tiếp trên chi tiết công nghiệp nhỏ gọn, nhưng phải được mã hóa và xác minh theo đặc tả ứng dụng đã thống nhất.
Có thể đánh dấu laser lên mặt tiếp xúc điện của thanh cái không?
Mặt tiếp xúc chức năng thường là vị trí đánh dấu kém vì việc đánh dấu có thể làm thay đổi địa hình bề mặt, lớp ô xít, lớp mạ hoặc độ sạch. Hãy đặt dấu ở vùng không tiếp xúc đã được phê duyệt, trừ khi thẩm định kỹ thuật chứng minh rõ ràng không có tác động xấu.
Một lần quét thành công có đủ để nghiệm thu thanh cái được đánh dấu laser không?
Không. Mã có thể đọc được một lần dưới ánh sáng thuận lợi rồi hỏng sau khi uốn, rửa, mạ, cách điện, mài mòn hoặc lắp đặt. Thẩm định phải phân cấp DPM bằng phương pháp đã thống nhất và thử nghiệm xuyên suốt toàn bộ quy trình cùng các máy quét dự kiến.
Nên mã hóa bao nhiêu dữ liệu trên thanh cái?
Thông thường mã chỉ nên mang một mã định danh được quản trị hoặc một tập nhỏ các trường thiết yếu, còn phả hệ chi tiết lưu trong cơ sở dữ liệu được kiểm soát. Dữ liệu dư thừa làm tăng kích thước hoặc mật độ ký hiệu và có thể giảm độ bền mà không cải thiện khả năng truy xuất.