
Tolerância de planicidade de barramentos: especificar e inspecionar superfícies de contato
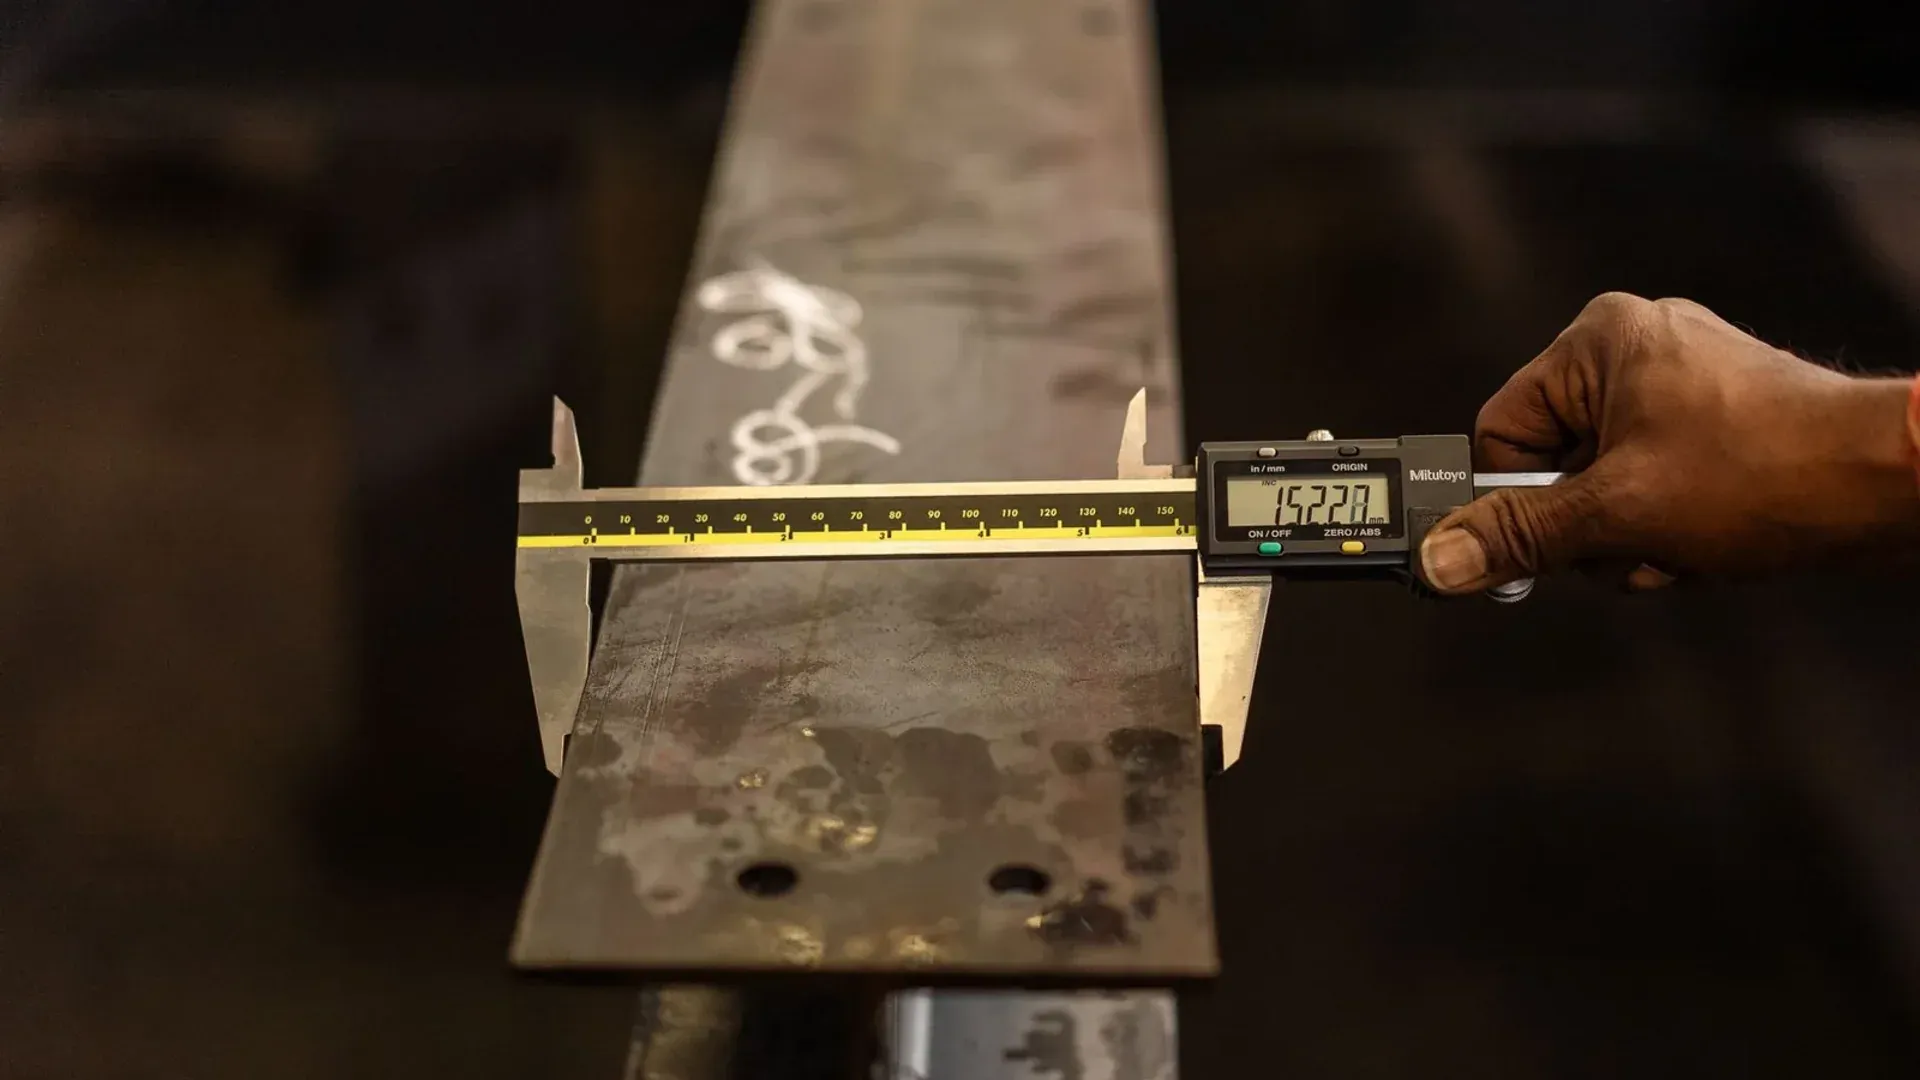
Uma tolerância de planicidade de barramentos só é útil quando identifica a superfície controlada, a condição livre ou restringida, os pontos de apoio, o método de medição e a regra de aceitação. «Manter o barramento plano» pode se referir a uma pastilha de contato local, ao barramento longo, a duas faces opostas ou à folga após o aperto dos parafusos. São requisitos diferentes e não devem compartilhar um único número indefinido.
Para conjuntos de manobra e painéis de potência, a questão funcional é se o condutor fabricado apresenta a geometria requerida à sua junta, ao apoio e ao invólucro, sem ser forçado na posição.
Distinga quatro controles geométricos diferentes
A planicidade é um controle de forma de superfície. Não precisa de um datum por si só, porque avalia como a superfície se posiciona entre dois planos paralelos. Desenhos de produção frequentemente precisam de controles adicionais para os recursos ao redor dessa superfície.
| Requisito | O que controla | Uso típico |
|---|---|---|
| Planicidade local da superfície | Uma pastilha ou face definida | Área de contato parafusada ou com revestimento |
| Retidão | Um elemento de linha ou eixo derivado | Borda longa, linha de centro ou alinhamento do barramento |
| Paralelismo | Orientação de uma superfície em relação a um datum | Faces opostas ou interfaces montadas |
| Folga de montagem | Resultado sob uma condição de montagem definida | Ajuste da junta, contato do apoio ou alinhamento do invólucro |
Um barramento pode passar na planicidade local da pastilha e ainda assim curvar-se ao longo do comprimento. Também pode ficar plano sobre uma mesa e falhar um requisito de estado livre, porque seu próprio peso ou uma garra o força ao contato.
Use o guia de tolerâncias de desenho e datums para coordenar a planicidade com a posição dos furos, a localização das dobras e os datums de montagem.
Defina a condição de medição antes do instrumento
Declare se a peça é medida livre, apoiada em pontos especificados ou fixada em um dispositivo funcional. Um condutor longo e fino é sensível ao apoio. Pontos de apoio em excesso podem esconder a distorção; pontos de menos podem deixar a gravidade dominar o resultado.
Documente:
- a temperatura de medição ou o requisito de estabilização quando a tolerância justificar;
- a área exata da superfície, excluindo ou incluindo as regiões de quebra de borda conforme definido;
- o número e a localização dos pontos de apoio;
- se há galvanoplastia, revestimento ou isolamento presente;
- o método de limpeza e como rebarbas ou partículas são tratadas;
- se alguma força de fixação é permitida.
O próprio referencial deve ser adequado. Uma placa de desempeno é um referencial de medição calibrado, não apenas uma mesa pesada. Uma comparação técnica disponível no U.S. Office of Scientific and Technical Information descreve métodos de calibração de placas de desempeno, reforçando a necessidade de controlar o referencial antes de interpretar um pequeno desvio da peça.
Selecione um método compatível com o requisito
Placa de desempeno e relógio comparador
Posicione ou apoie a peça conforme especificado, zere o relógio comparador e varra uma malha definida sobre a superfície. A faixa entre os resultados máximos e mínimos avaliados pode sustentar uma avaliação de planicidade quando a montagem e o tratamento dos dados são adequados.
Registre as localizações dos pontos, não apenas o máximo final. Um mapa ajuda a distinguir um amassado local, um empenamento geral e um padrão relacionado ao apoio.
Régua retificada e calibre de lâminas
Uma régua retificada qualificada e um calibre de lâminas podem rastrear folgas ao longo de linhas selecionadas. O método é rápido e prático para verificações de chão de fábrica, mas amostra apenas as orientações escolhidas e depende do assentamento, da limpeza e do tato do operador.
Não chame algumas verificações com régua de mapa completo de superfície, a menos que o plano de inspeção defina especificamente esse método de aceitação.
CMM ou medição de perfil óptico
Uma máquina de medição por coordenadas ou um sistema óptico adequado podem coletar um mapa de superfície mais denso e preservar dados de pontos rastreáveis. Equipamentos sem contato também podem ajudar com superfícies facilmente marcadas, embora refletividade, comportamento nas bordas e filtragem precisem ser validados.
Uma visão geral de aplicações da KEYENCE sobre medição de planicidade e empenamento ilustra a gama de abordagens baseadas em perfil. A escolha do equipamento ainda precisa de um estudo do sistema de medição na superfície real de cobre.
Controle as fontes comuns de resultados falsos
O cobre é macio o suficiente para que sujeira, rebarbas e apoios danificados importem. Limpe o referencial e a peça sem alterar a superfície. Antes de medir, inspecione a presença de material levantado ao redor de furos, bordas cisalhadas ou marcas de identificação.
A temperatura pode alterar as dimensões de um condutor longo, enquanto o manuseio pode aquecer uma região local. O efeito pode ser insignificante para uma tolerância ampla de fábrica e relevante para um estudo rigoroso de peças longas. O plano de inspeção deve adequar o esforço de controle ao risco funcional, em vez de adicionar condições rituais a cada peça.
Outros erros comuns incluem:
- usar uma bancada de trabalho como plano de referência;
- fixar uma peça distorcida até que ela passe;
- comparar a varredura de relógio comparador de um fornecedor com o resultado de régua de outro;
- posicionar o apoio diretamente sob o ponto alto suspeito;
- relatar apenas um resultado passa/não passa sem identificação da superfície ou da montagem;
- medir sobre resíduos de galvanoplastia, filme protetor ou uma rebarba não removida.
Conecte a planicidade ao desempenho do contato com cuidado
Uma pastilha de contato mais plana pode ajudar a criar uma interface mecânica consistente, mas a planicidade sozinha não determina a resistência de contato elétrica. Acabamento superficial, revestimento, limpeza, pressão da junta, sistema de fixação, área de sobreposição e procedimento de montagem também importam.
Não converta um requisito de resistência de contato em um número arbitrário de planicidade sem validar a junta. O guia de resistência de contato explica as outras variáveis que pertencem ao plano de verificação.
Para uma peça de conjunto de manobra, inspecione primeiro a geometria em estado livre e depois verifique a condição definida de junta ou montagem. Registre qualquer força necessária para aproximar as interfaces. Se uma junta passa apenas porque os parafusos puxam um barramento severamente distorcido para a posição, a montagem pode carregar tensões não intencionais mesmo quando um teste elétrico passa inicialmente.
Escreva o requisito para que dois inspetores concordem
Uma nota de desenho ou instrução de inspeção completa deve responder a cinco perguntas:
- Qual superfície ou área delimitada é controlada?
- A peça está livre, apoiada ou funcionalmente restringida?
- Onde estão os pontos de apoio ou do dispositivo?
- Qual instrumento, padrão de varredura e método de avaliação são usados?
- Qual resultado é registrado e o que acontece após uma falha?
Inclua a revisão do desenho, a orientação da peça e a condição da superfície no registro. Se um método bruto de chão de fábrica for usado para triagem de produção e um método CMM ou óptico for usado para disputas, defina a relação entre eles antes que um desacordo ocorra.
A lista de verificação de inspeção de barramentos acabados mais ampla pode então posicionar a planicidade ao lado de material, dimensões, bordas, furos, dobras, acabamento e identificação.
Verifique o processo, não apenas o número final
Quando a planicidade falha, rastreie o resultado por corte, puncionamento, dobra, apoio, rebarbação, galvanoplastia e armazenamento. Um teste de máquina deve incluir o tamanho real do material e o arranjo de apoio. Inspecione a peça após a liberação e após os processos subsequentes relevantes, porque tensões residuais ou manuseio podem alterar a condição da superfície.
Para a produção de barramentos para conjuntos de manobra, inclua a superfície funcional e a configuração de inspeção no desenho de amostra fornecido com a consulta de equipamento. Assim, o fabricante da máquina pode demonstrar uma peça relevante e o comprador obtém um resultado reproduzível em sua fábrica.
Envie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Como se mede a planicidade de um barramento de cobre?
Para uma inspeção controlada, apoie a peça limpa na condição de estado livre especificada e varra a superfície definida contra um referencial qualificado com um relógio comparador, uma CMM ou um sistema óptico. Registre a área de medição, os pontos de apoio, o instrumento e a regra de avaliação.
Uma régua retificada e um calibre de lâminas podem verificar a planicidade de um barramento?
Podem fornecer uma triagem prática de folgas ao longo de linhas selecionadas, mas normalmente não mapeiam a zona completa de planicidade da superfície. Use-os apenas quando o desenho ou o plano de inspeção definirem esse método e suas limitações.
Planicidade de barramento é o mesmo que retidão?
Não. A planicidade controla uma superfície inteira, enquanto a retidão controla um elemento de linha ou eixo. Um barramento longo pode ter planicidade local aceitável na pastilha de contato e ainda assim falhar um requisito separado de retidão ao longo do comprimento.
Qual tolerância de planicidade uma superfície de contato de barramento deve ter?
Não existe um valor universal para todo barramento. Defina-o a partir do projeto da junta, da área de contato, do tratamento superficial, da carga de montagem e do método de verificação; depois confirme que os processos de fabricação e inspeção conseguem mantê-lo sem forçar a peça.