
Dung sai độ phẳng thanh cái: cách quy định và kiểm tra bề mặt tiếp xúc
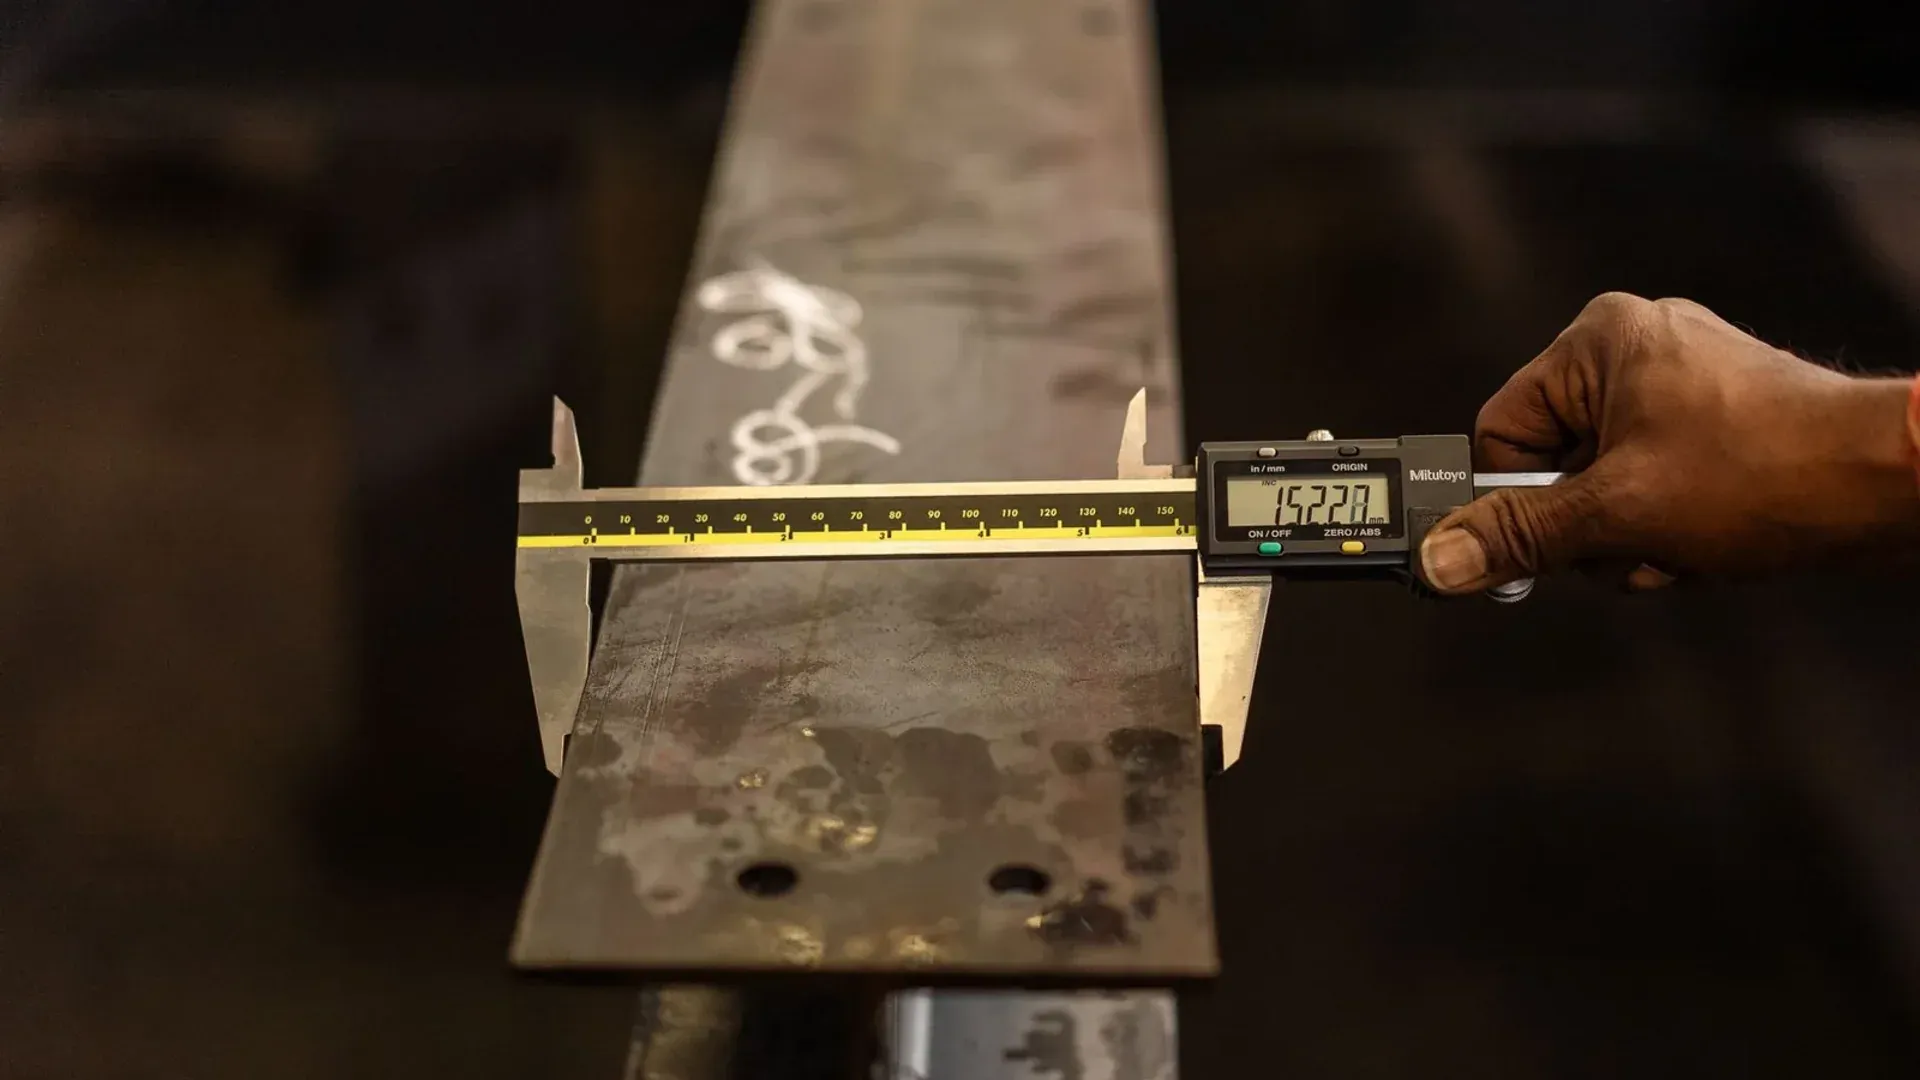
Dung sai độ phẳng thanh cái chỉ hữu ích khi xác định rõ bề mặt được kiểm soát, trạng thái tự do hay bị ràng buộc, các điểm gối đỡ, phương pháp đo và quy tắc nghiệm thu. Cụm «giữ thanh cái phẳng» có thể ám chỉ một miếng đệm tiếp xúc cục bộ, cả thanh dài, hai mặt đối diện hoặc khe hở sau khi siết bu lông. Đó là những yêu cầu khác nhau và không nên dùng chung một con số không xác định.
Với tủ đóng cắt và các cụm truyền tải điện, câu hỏi chức năng là: thanh dẫn đã chế tạo có đáp ứng đúng hình học cho mối nối, gối đỡ và vỏ tủ mà không bị ép vào vị trí hay không.
Phân biệt bốn kiểm soát hình học khác nhau
Độ phẳng là kiểm soát hình dạng bề mặt. Bản thân nó không cần chuẩn (datum) vì đánh giá bề mặt nằm giữa hai mặt phẳng song song như thế nào. Bản vẽ sản xuất thường cần các kiểm soát bổ sung cho những đặc trưng xung quanh bề mặt đó.
| Yêu cầu | Kiểm soát nội dung gì | Ứng dụng điển hình |
|---|---|---|
| Độ phẳng bề mặt cục bộ | Một miếng đệm hoặc mặt xác định | Vùng tiếp xúc bắt bu lông hoặc mạ |
| Độ thẳng | Một phần tử đường hoặc trục suy dẫn | Cạnh dài, đường tâm hoặc căn chỉnh thanh |
| Độ song song | Hướng của một bề mặt so với chuẩn | Hai mặt đối diện hoặc mặt ghép khi lắp |
| Khe hở khi lắp | Kết quả trong điều kiện lắp xác định | Độ khít mối nối, tiếp xúc gối đỡ hoặc căn chỉnh vỏ tủ |
Một thanh có thể đạt độ phẳng miếng đệm cục bộ mà vẫn cong dọc chiều dài. Thanh cũng có thể nằm phẳng trên bàn nhưng không đạt yêu cầu trạng thái tự do vì trọng lượng bản thân hoặc kẹp ép nó vào bề mặt.
Dùng hướng dẫn về dung sai bản vẽ và chuẩn để phối hợp độ phẳng với vị trí lỗ, vị trí uốn và các chuẩn lắp ráp.
Xác định điều kiện đo trước khi chọn thiết bị
Nêu rõ chi tiết được đo ở trạng thái tự do, được gối đỡ tại các điểm chỉ định hay được giữ trong đồ gá chức năng. Thanh dẫn dài và mỏng rất nhạy với cách gối đỡ. Quá nhiều điểm gối có thể che giấu biến dạng; quá ít điểm có thể để trọng lực chi phối kết quả.
Ghi nhận:
- nhiệt độ đo hoặc yêu cầu ổn định hóa khi dung sai đòi hỏi;
- diện tích bề mặt chính xác, loại trừ hoặc bao gồm vùng vát cạnh theo định nghĩa;
- số lượng và vị trí các điểm gối;
- có lớp mạ, lớp phủ hay cách điện hay không;
- phương pháp làm sạch và cách xử lý ba via hoặc hạt bẩn;
- có cho phép lực kẹp hay không.
Bản thân chuẩn gá phải phù hợp. Bàn kiểm phẳng (surface plate) là chuẩn đo đã hiệu chuẩn, không chỉ là chiếc bàn nặng. Một so sánh kỹ thuật trên trang của U.S. Office of Scientific and Technical Information mô tả các phương pháp hiệu chuẩn bàn kiểm phẳng, nhấn mạnh sự cần thiết phải kiểm soát chuẩn trước khi diễn giải sai lệch nhỏ của chi tiết.
Chọn phương pháp phù hợp với yêu cầu
Bàn kiểm phẳng và đồng hồ so
Đặt hoặc gối chi tiết theo đúng quy định, lấy chuẩn đồng hồ so và quét một lưới điểm xác định trên bề mặt. Khoảng chênh giữa kết quả cao nhất và thấp nhất được đánh giá có thể hỗ trợ đánh giá độ phẳng khi cách lắp đặt và xử lý dữ liệu phù hợp.
Ghi lại vị trí các điểm, không chỉ giá trị lớn nhất cuối cùng. Bản đồ điểm giúp phân biệt vết lõm cục bộ, độ vồng tổng thể và dạng sai lệch liên quan đến gối đỡ.
Thước thẳng và lá đo khe hở
Thước thẳng đạt chuẩn và lá đo khe hở có thể rà soát khe hở dọc các đường chọn trước. Phương pháp này nhanh và thực dụng cho kiểm tra tại xưởng, nhưng chỉ lấy mẫu theo hướng đã chọn và phụ thuộc vào độ áp khít, độ sạch và cảm giác tay của người đo.
Đừng gọi vài lần kiểm tra bằng thước thẳng là bản đồ bề mặt đầy đủ, trừ khi kế hoạch kiểm tra quy định rõ phương pháp nghiệm thu đó.
CMM hoặc đo biên dạng quang học
Máy đo tọa độ hoặc hệ thống quang học phù hợp có thể thu bản đồ bề mặt dày đặc hơn và lưu dữ liệu điểm có thể truy xuất. Thiết bị không tiếp xúc cũng hữu ích với bề mặt dễ bị xước, tuy nhiên độ phản xạ, hành vi ở mép và việc lọc dữ liệu phải được xác nhận.
Bài tổng quan ứng dụng của KEYENCE về đo độ phẳng và độ cong vênh minh họa phạm vi các phương pháp dựa trên biên dạng. Việc chọn thiết bị vẫn cần nghiên cứu hệ thống đo trên chính bề mặt đồng thực tế.
Kiểm soát các nguồn sai kết quả phổ biến
Đồng đủ mềm để bụi bẩn, ba via và gối đỡ hỏng gây ảnh hưởng. Vệ sinh chuẩn gá và chi tiết mà không làm thay đổi bề mặt. Trước khi đo, kiểm tra vật liệu gồ lên quanh lỗ, mép cắt hoặc dấu nhận dạng.
Nhiệt độ có thể làm thay đổi kích thước thanh dẫn dài, còn thao tác cầm nắm có thể làm ấm một vùng cục bộ. Ảnh hưởng có thể không đáng kể với dung sai xưởng rộng và đáng kể với nghiên cứu chặt chẽ trên chi tiết dài. Kế hoạch kiểm tra nên cân đối công sức kiểm soát với rủi ro chức năng thay vì thêm điều kiện hình thức cho mọi chi tiết.
Các lỗi phổ biến khác gồm:
- dùng bàn thợ làm mặt phẳng chuẩn;
- kẹp chi tiết biến dạng cho đến khi đạt;
- so sánh kết quả quét đồng hồ so của một nhà cung cấp với kết quả thước thẳng của nhà cung cấp khác;
- đặt gối đỡ ngay dưới điểm cao nghi ngờ;
- chỉ báo cáo đạt/không đạt mà không nhận dạng bề mặt hay cách lắp đặt;
- đo trên xỉ mạ, màng bảo vệ hoặc ba via chưa được loại bỏ.
Kết nối độ phẳng với hiệu năng tiếp xúc một cách thận trọng
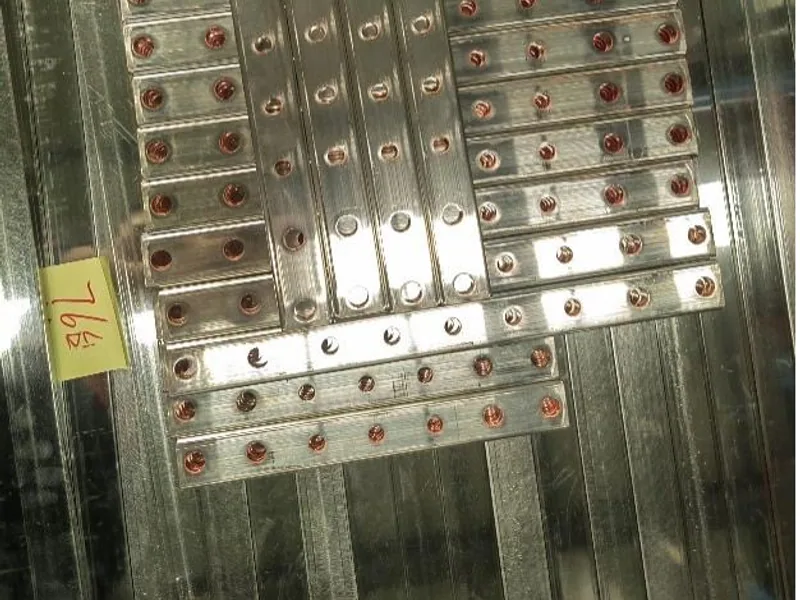
Miếng đệm tiếp xúc phẳng hơn có thể giúp tạo giao diện cơ khí ổn định, nhưng chỉ độ phẳng không quyết định điện trở tiếp xúc. Độ nhẵn bề mặt, lớp mạ, độ sạch, áp lực mối nối, hệ thống xiết, diện tích chồng lấn và quy trình lắp ráp cũng quan trọng.
Đừng quy đổi yêu cầu điện trở tiếp xúc thành một con số độ phẳng tùy ý mà chưa xác nhận mối nối. Hướng dẫn điện trở tiếp xúc giải thích các biến số khác thuộc kế hoạch xác nhận.
Với chi tiết trong tủ đóng cắt, hãy kiểm tra hình học trạng thái tự do trước rồi xác nhận điều kiện mối nối hoặc lắp ráp đã định. Ghi lại mọi lực cần thiết để đưa các bề mặt ghép lại gần nhau. Nếu mối nối chỉ đạt vì bu lông kéo một thanh cong nặng vào vị trí, cụm lắp có thể chịu ứng suất ngoài dự kiến dù thử nghiệm điện ban đầu đạt.
Viết yêu cầu để hai người kiểm tra cùng nhất trí
Ghi chú bản vẽ hoặc hướng dẫn kiểm tra đầy đủ cần trả lời năm câu hỏi:
- Bề mặt hoặc vùng giới hạn nào được kiểm soát?
- Chi tiết ở trạng thái tự do, được gối đỡ hay bị ràng buộc chức năng?
- Các điểm gối đỡ hoặc đồ gá nằm ở đâu?
- Dùng thiết bị, kiểu quét và phương pháp đánh giá nào?
- Kết quả nào được ghi lại và điều gì xảy ra sau khi không đạt?
Ghi kèm bản sửa đổi bản vẽ, hướng đặt chi tiết và tình trạng bề mặt trong hồ sơ. Nếu dùng phương pháp xưởng thô để sàng lọc sản xuất và phương pháp CMM hay quang học để giải quyết tranh chấp, hãy định nghĩa mối quan hệ giữa chúng trước khi xảy ra bất đồng.
Danh mục kiểm tra thanh cái hoàn thiện đầy đủ hơn sau đó có thể đặt độ phẳng bên cạnh vật liệu, kích thước, mép, lỗ, mối uốn, lớp hoàn thiện và nhận dạng.
Xác nhận quy trình, không chỉ con số cuối cùng
Khi độ phẳng không đạt, hãy lần theo kết quả qua cắt, đột, uốn, gối đỡ, mài ba via, mạ và lưu kho. Một lần chạy thử máy cần dùng đúng cỡ vật liệu thực tế và cách bố trí gối đỡ. Kiểm tra chi tiết sau khi xuất xưởng và sau các công đoạn tiếp theo liên quan, vì ứng suất dư hoặc thao tác có thể thay đổi tình trạng bề mặt.
Với sản xuất thanh cái cho tủ đóng cắt, hãy đưa bề mặt chức năng và cách lắp đặt kiểm tra vào bản vẽ mẫu kèm theo yêu cầu báo giá thiết bị. Nhờ đó nhà chế tạo máy có thể trình diễn đúng chi tiết liên quan và bộ phận mua hàng nhận được kết quả có thể tái lập tại nhà máy của người mua.
Gửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Độ phẳng của thanh cái đồng được đo như thế nào?
Để kiểm tra có kiểm soát, hãy gối chi tiết đã làm sạch ở trạng thái tự do quy định và quét bề mặt xác định so với chuẩn đạt yêu cầu bằng đồng hồ so, CMM hoặc hệ thống quang học. Ghi lại diện tích đo, các điểm gối, thiết bị và quy tắc đánh giá.
Thước thẳng và lá đo khe hở có xác nhận được độ phẳng thanh cái không?
Chúng có thể sàng lọc khe hở thực dụng dọc các đường chọn trước, nhưng thường không lập bản đồ toàn bộ vùng độ phẳng của bề mặt. Chỉ dùng khi bản vẽ hoặc kế hoạch kiểm tra quy định phương pháp đó cùng các giới hạn của nó.
Độ phẳng thanh cái có giống độ thẳng không?
Không. Độ phẳng kiểm soát toàn bộ một bề mặt, còn độ thẳng kiểm soát một phần tử đường hoặc trục. Một thanh dài có thể đạt độ phẳng cục bộ tại miếng đệm tiếp xúc nhưng vẫn không đạt yêu cầu riêng về độ thẳng theo chiều dài.
Bề mặt tiếp xúc thanh cái nên có dung sai độ phẳng bao nhiêu?
Không có giá trị chung cho mọi thanh cái. Hãy xác định từ thiết kế mối nối, diện tích tiếp xúc, xử lý bề mặt, tải lắp ráp và phương pháp xác nhận, rồi kiểm chứng rằng quy trình chế tạo và kiểm tra có thể duy trì dung sai đó mà không ép chi tiết.