
Tolerancia de planitud de barras: especificar e inspeccionar superficies de contacto
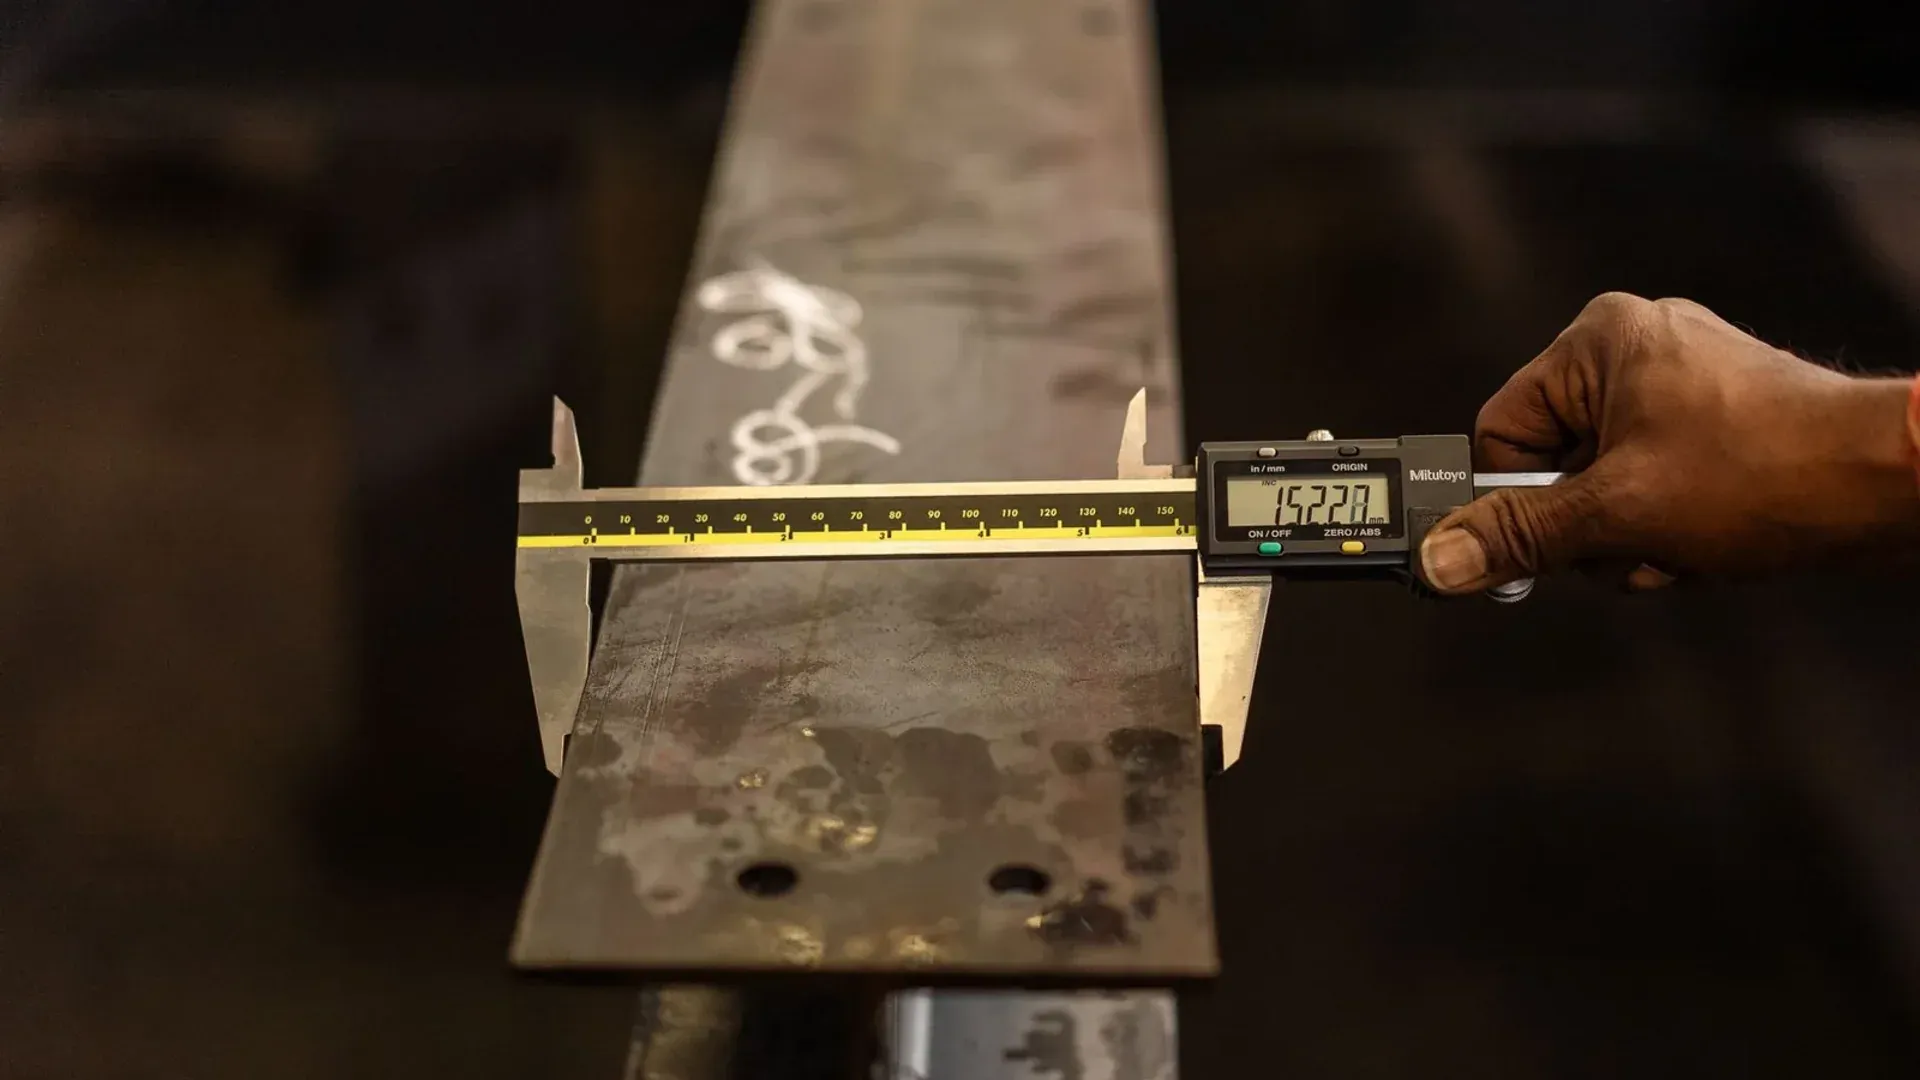
Una tolerancia de planitud de barras solo es útil cuando identifica la superficie controlada, la condición libre o restringida, los puntos de apoyo, el método de medición y la regla de aceptación. «Mantener la barra plana» puede referirse a una almohadilla de contacto local, a la barra larga, a dos caras opuestas o a la holgura tras el atornillado. Son requisitos diferentes y no deben compartir un único número sin definir.
Para cuadros eléctricos y conjuntos de potencia, la cuestión funcional es si el conductor fabricado presenta la geometría requerida a su unión, soporte y envolvente sin ser forzado en su posición.
Distinga cuatro controles geométricos diferentes
La planitud es un control de forma de superficie. No necesita un datum por sí misma, porque evalúa cómo se sitúa la superficie entre dos planos paralelos. Los planos de fabricación suelen necesitar controles adicionales para las geometrías alrededor de esa superficie.
| Requisito | Qué controla | Uso típico |
|---|---|---|
| Planitud local de superficie | Una almohadilla o cara definida | Área de contacto atornillada o galvanizada |
| Rectitud | Un elemento lineal o un eje derivado | Borde largo, línea central o alineación de la barra |
| Paralelismo | Orientación de una superficie respecto a un datum | Caras opuestas o interfaces ensambladas |
| Holgura de montaje | Resultado bajo una condición de montaje definida | Ajuste de unión, contacto de soporte o alineación de envolvente |
Una barra puede superar la planitud local de la almohadilla y aun así curvarse a lo largo de su longitud. También puede quedar plana sobre una mesa e incumplir un requisito de estado libre porque su propio peso o una mordaza la fuerzan al contacto.
Utilice la guía de tolerancias de plano y datums para coordinar la planitud con la posición de los orificios, la ubicación de los dobleces y los datums de montaje.
Defina la condición de medición antes del instrumento
Indique si la pieza se mide libre, apoyada en puntos especificados o sujetada en un dispositivo funcional. Un conductor largo y delgado es sensible al apoyo. Demasiados puntos de apoyo pueden ocultar la distorsión; muy pocos pueden dejar que la gravedad domine el resultado.
Documente:
- la temperatura de medición o el requisito de estabilización cuando la tolerancia lo justifique;
- el área exacta de la superficie, excluyendo o incluyendo las zonas de desbarbado según se defina;
- el número y la ubicación de los puntos de apoyo;
- si hay galvanizado, recubrimiento o aislamiento presente;
- el método de limpieza y cómo se tratan las rebabas o partículas;
- si se permite alguna fuerza de apriete.
La referencia en sí debe ser adecuada. Una mesa de planitud es una referencia de medición calibrada, no una simple mesa pesada. Una comparación técnica disponible a través de la Oficina de Información Científica y Técnica de EE. UU. describe los métodos de calibración de mesas de planitud, lo que refuerza la necesidad de controlar la referencia antes de interpretar una pequeña desviación de la pieza.
Seleccione un método que corresponda al requisito
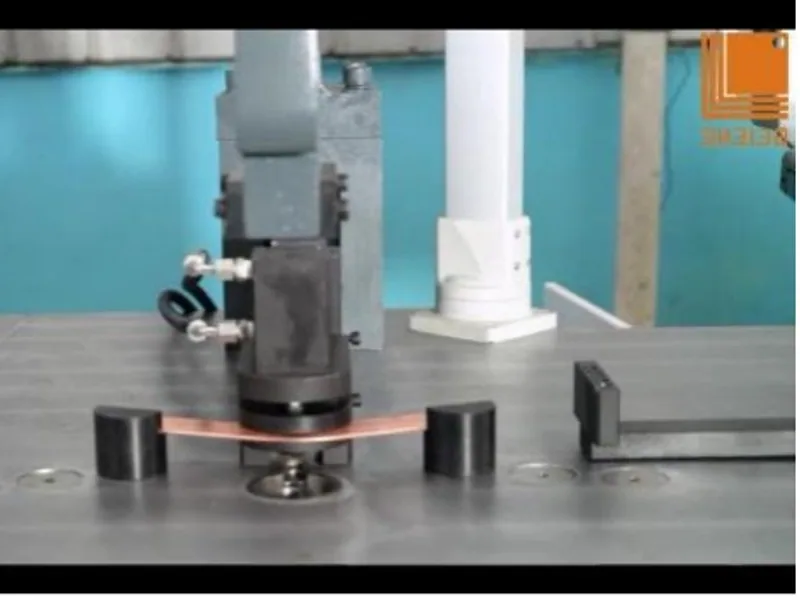
Mesa de planitud y comparador
Coloque o apoye la pieza según se especifique, establezca el comparador y recorra una retícula definida sobre la superficie. El rango entre los resultados altos y bajos evaluados puede sustentar una evaluación de planitud cuando el montaje y la reducción de datos son adecuados.
Registre las ubicaciones de los puntos, no solo el máximo final. Un mapa ayuda a distinguir una abolladura local, una comba general y un patrón relacionado con el apoyo.
Regla y galga de espesores
Una regla calificada y una galga de espesores pueden cribar holguras a lo largo de líneas seleccionadas. El método es rápido y práctico para controles en taller, pero solo muestrea las orientaciones elegidas y depende del asentamiento, la limpieza y el tacto.
No llame a unos pocos controles con regla un mapa completo de superficie, a menos que el plan de inspección defina específicamente ese método de aceptación.
CMM o medición de perfil óptico
Una máquina de medición por coordenadas o un sistema óptico adecuado pueden recoger un mapa de superficie más denso y conservar datos de puntos trazables. Los equipos sin contacto también pueden ayudar con superficies que se marcan con facilidad, aunque deben validarse la reflectividad, el comportamiento en los bordes y el filtrado.
Una descripción de aplicaciones de KEYENCE sobre medición de planitud y alabeo ilustra el abanico de enfoques basados en perfil. La elección del equipo sigue necesitando un estudio del sistema de medición sobre la superficie de cobre real.
Controle las fuentes comunes de resultados falsos
El cobre es lo bastante blando para que la suciedad, las rebabas y los apoyos dañados importen. Limpie la referencia y la pieza sin alterar la superficie. Inspeccione si hay material levantado alrededor de los orificios, bordes cizallados o marcas de identificación antes de medir.
La temperatura puede cambiar las dimensiones de un conductor largo, mientras que la manipulación puede calentar una zona local. El efecto puede ser insignificante para una tolerancia amplia de taller y material para un estudio estricto de piezas largas. El plan de inspección debe ajustar el esfuerzo de control al riesgo funcional en lugar de añadir condiciones rituales a cada pieza.
Otros errores comunes incluyen:
- usar un banco de trabajo como plano de referencia;
- apretar una pieza deformada hasta que pase;
- comparar el barrido de un comparador de un proveedor con el resultado de regla de otro;
- colocar el apoyo justo debajo del punto alto sospechoso;
- informar solo un resultado de pasa/no pasa sin identificación de superficie ni montaje;
- medir sobre restos de galvanizado, film protector o una rebaba sin eliminar.
Conecte la planitud al rendimiento del contacto con cuidado
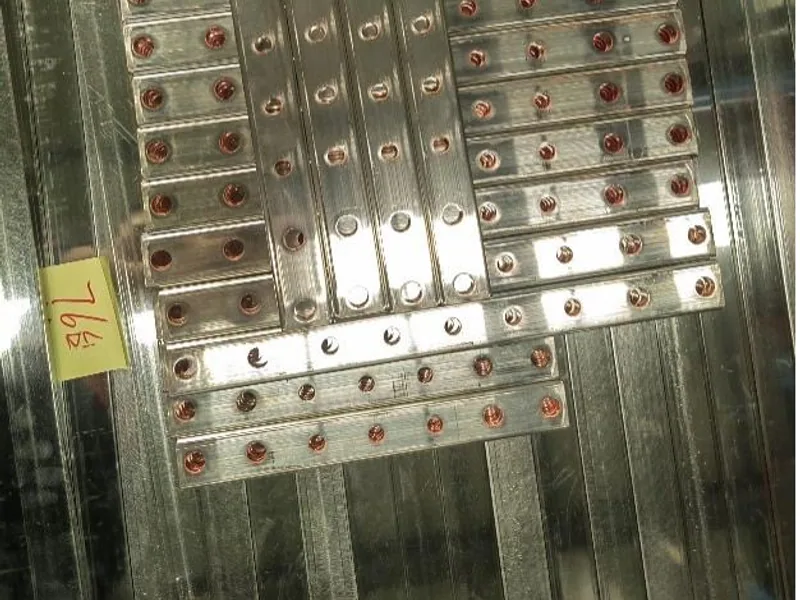
Una almohadilla de contacto más plana puede ayudar a crear una interfaz mecánica consistente, pero la planitud por sí sola no determina la resistencia de contacto eléctrica. También importan el acabado superficial, el galvanizado, la limpieza, la presión de la unión, el sistema de fijación, el área de solape y el procedimiento de montaje.
No convierta un requisito de resistencia de contacto en un número arbitrario de planitud sin validar la unión. La guía de resistencia de contacto explica las demás variables que pertenecen al plan de verificación.
Para una pieza de cuadro eléctrico, inspeccione primero la geometría en estado libre y verifique después la condición de unión o montaje definida. Registre cualquier fuerza necesaria para juntar las interfaces. Si una unión pasa solo porque los tornillos arrastran una barra muy deformada hasta su sitio, el conjunto puede soportar tensiones no previstas aunque una prueba eléctrica pase inicialmente.
Redacte el requisito para que dos inspectores coincidan
Una nota de plano o instrucción de inspección completa debe responder a cinco preguntas:
- ¿Qué superficie o área delimitada está controlada?
- ¿La pieza está libre, apoyada o restringida funcionalmente?
- ¿Dónde están los puntos de apoyo o del dispositivo?
- ¿Qué instrumento, patrón de barrido y método de evaluación se usan?
- ¿Qué resultado se registra y qué ocurre tras un fallo?
Incluya la revisión del plano, la orientación de la pieza y la condición de la superficie en el registro. Si se usa un método tosco de taller para el cribado en producción y un método CMM u óptico para las disputas, defina su relación antes de que surja un desacuerdo.
La lista de verificación de inspección de barras terminadas más amplia puede situar después la planitud junto al material, las dimensiones, los bordes, los orificios, los dobleces, el acabado y la identificación.
Verifique el proceso, no solo el número final
Cuando falla la planitud, rastree el resultado a través del corte, el punzonado, el doblado, el apoyo, el desbarbado, el galvanizado y el almacenamiento. Una prueba de máquina debe incluir el tamaño real del material y la disposición de apoyos. Inspeccione la pieza tras la liberación y tras los procesos posteriores relevantes, porque las tensiones residuales o la manipulación pueden cambiar la condición de la superficie.
Para la producción de barras para cuadros eléctricos, haga que la superficie funcional y la configuración de inspección formen parte del plano de muestra que acompaña a la consulta de equipos. Así el fabricante de la máquina puede demostrar una pieza relevante y compras obtiene un resultado reproducible en la planta del comprador.
Comparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cómo se mide la planitud de una barra de cobre?
Para una inspección controlada, apoye la pieza limpia en la condición de estado libre especificada y recorra la superficie definida contra una referencia calificada con un comparador, una CMM o un sistema óptico. Registre el área de medición, los puntos de apoyo, el instrumento y la regla de evaluación.
¿Pueden una regla y una galga de espesores verificar la planitud de una barra?
Pueden ofrecer un cribado práctico de holguras a lo largo de líneas seleccionadas, pero normalmente no cartografían la zona completa de planitud de la superficie. Úselas solo cuando el plano o el plan de inspección definan ese método y sus limitaciones.
¿Es lo mismo la planitud de una barra que su rectitud?
No. La planitud controla toda una superficie, mientras que la rectitud controla un elemento lineal o un eje. Una barra larga puede tener una planitud local aceptable en la almohadilla de contacto y aun así incumplir un requisito independiente de rectitud longitudinal.
¿Qué tolerancia de planitud debe tener una superficie de contacto de una barra?
No existe un valor universal para todas las barras. Establézcalo a partir del diseño de la unión, el área de contacto, el tratamiento superficial, la carga de montaje y el método de verificación, y confirme después que los procesos de fabricación e inspección pueden mantenerlo sin forzar la pieza.