
Marcação a laser em barramentos de cobre: rastreabilidade de projeto que continua legível
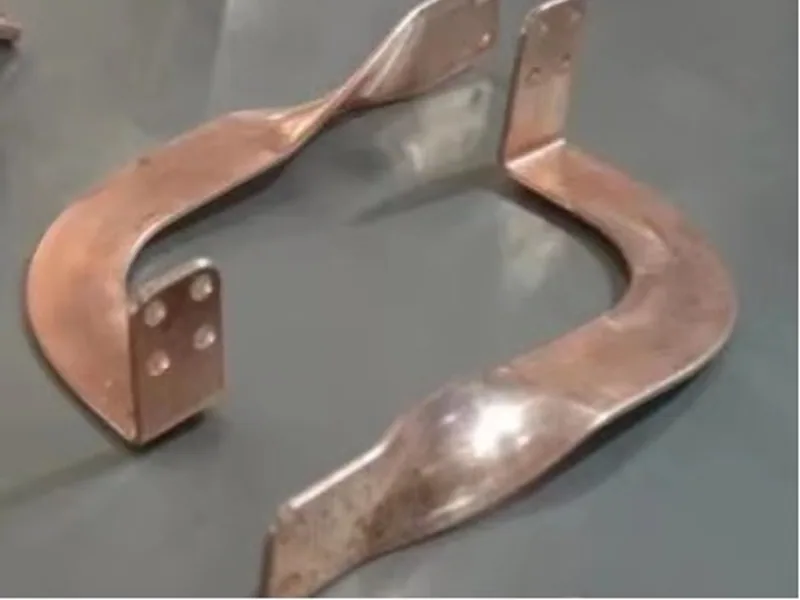
Uma marca permanente não é a mesma coisa que um barramento rastreável. O símbolo pode sobreviver sobre o cobre mas não apontar para nenhum registro liberado no banco de dados. Pode ser lido na estação de marcação e desaparecer sob a estanhagem. Pode ser colocado sobre um pad de contato, dentro de uma zona de deformação por dobra ou tão perto de uma borda puncionada que a zona de silêncio se perde.
Comece o projeto pela identidade e pela transação de que a fábrica precisa. Selecione o laser somente depois de definir o portador de dados, o estado da superfície, a localização da marca, os processos a jusante e o método de verificação.
Comece pela pergunta de rastreabilidade, não pelo laser
Defina a unidade que está sendo identificada. Uma barra bruta, um blank, um barramento acabado, um conjunto casado e uma montagem podem precisar cada um de uma identidade diferente. Defina se o código representa um número de peça, uma revisão de desenho, um lote de material, um serial único, uma ordem de produção ou uma chave de consulta no banco de dados.
Separe a identificação da genealogia. A marca deve conter informação suficiente para permanecer útil e resolvível; o banco de dados pode guardar corrida do material, programa da máquina, operador, ferramental, lote de revestimento e registros de inspeção. Codificar cada campo diretamente torna o símbolo maior ou mais denso e cria um novo problema quando um registro muda.
Disponibilize texto legível por humanos onde espaço, regras do cliente e aplicação permitirem. Um número de série ao lado do símbolo 2D ajuda a colocar uma peça em quarentena quando um leitor falha, mas texto e código devem derivar da mesma fonte de dados controlada.
Se os parceiros comerciais usam GS1, siga a GS1 DataMatrix Guideline e as GS1 General Specifications aplicáveis. Não adicione identificadores GS1 apenas porque o símbolo se parece com um Data Matrix. Um sistema interno fechado pode usar outra sintaxe de identificador governada e acordada por todos os usuários.
Escolha uma zona de marcação que não danifique a função
Crie uma camada de zona de marcação no desenho de engenharia. Exclua:
- faces de contato parafusadas ou soldadas;
- testemunhos de galvanoplastia ou locais de medição da espessura do revestimento;
- linhas de dobra e zonas de deformação qualificadas;
- bordas, furos e ligamentos estreitos;
- limites de distância de escoamento e distância no ar onde uma mudança superficial importa;
- alvos de datum e superfícies de inspeção;
- regiões cobertas por isolação, ferragens ou dispositivos de montagem;
- áreas expostas a atrito severo ou inacessíveis após a instalação.
Uma marca muda a superfície. Dependendo do processo, pode criar mudança de óxido/cor, fundir ou ablacionar uma camada rasa, alterar a rugosidade ou gerar detritos. Especifique profundidade permitida, efeito térmico, contraste, posição e limite cosmético com base no risco funcional. Para condutores laminados finos ou sistemas de contato galvanizados, mesmo um processo superficial exige qualificação.
Coordene a marca com o desenho do barramento e o plano de datum. O desenho deve localizar a zona permitida, enquanto o programa de marcação pode escolher uma posição dentro dela sem colidir com recursos ou ferramentais posteriores.
Qualifique o contraste sobre o estado real da superfície
O comportamento óptico do cobre torna a seleção de parâmetros dependente do material e da superfície. A TRUMPF descreve a marcação a laser industrial do cobre e o desafio apresentado pelo material refletivo. A qualificação de produção deve usar a liga, o acabamento, a espessura e o histórico de superfície reais.
Teste pelo menos os extremos esperados:
| Estado da superfície | Pergunta de qualificação |
|---|---|
| cobre nu de laminação | o processo consegue criar contraste estável sem profundidade ou efeito térmico inaceitáveis? |
| cobre oxidado ou manuseado | a variação superficial normal muda o grau ou exige limpeza controlada? |
| acabamento de estanho, prata ou níquel | a marcação antes da galvanoplastia fica encoberta, ou a marcação após a galvanoplastia danifica o acabamento? |
| filme protetor | ele deve ser removido localmente, e o resíduo pode afetar a marca? |
| peça isolada | a marca permanecerá visível, ou a identidade deve migrar para uma área exposta definida ou etiqueta? |
Marcar antes da conformação pode simplificar o dispositivo, mas uma dobra próxima pode distorcer o símbolo. Marcar antes da limpeza ou galvanoplastia pode remover ou cobrir o contraste. Marcar após o acabamento preserva a visibilidade mas pode romper ou descolorir o acabamento. Não existe um ponto ideal universal; teste a rota completa.
Mantenha o portador de dados pequeno, mas governado
Para um símbolo 2D, defina simbologia, sintaxe de dados, autoridade do identificador, conjunto de caracteres, tamanho do módulo, zona de silêncio, tamanho físico e orientação. Fixe a relação entre o identificador codificado e o texto legível por humanos. Valide cada campo variável antes de o laser disparar.
Use regras de dados versionadas. Se a planta adicionar depois um código de fornecedor ou de linha, leitores e analisadores de banco de dados antigos ainda devem interpretar as marcas anteriores. Evite identificadores significativos montados manualmente na estação; o sistema deve gerá-los ou reservá-los de uma fonte controlada.
O guia GS1 encaminha os implementadores à ISO/IEC 16022 para a simbologia Data Matrix. Também distingue a criação do símbolo da qualidade de impressão/marcação. Seguir uma sintaxe de dados não prova que um código físico sobre cobre seja legível.
Verifique a marca, não apenas leia uma vez
Um leitor de produção responde «eu conseguiria decodificar este símbolo nesta configuração?». A verificação avalia a qualidade do símbolo contra um método definido. A ISO/IEC 29158:2025 é a norma atual para ensaios de qualidade de símbolos de marcação direta em peças e modifica a metodologia ISO/IEC 15415 para condições de DPM.
Defina o verificador, a iluminação, a calibração, a abertura e a configuração de classificação exigidos pela especificação de aplicação. Estabeleça um grau mínimo e um plano de amostragem. Retenha componentes do grau e imagem quando útil, não apenas um sinal verde. Um grau baixo pode revelar contraste ou geometria de célula em declínio antes de as falhas de decodificação chegarem ao cliente.
Desafie o símbolo com os leitores, distâncias, ângulos e luz ambiente previstos nas estações a jusante. Um verificador e um leitor de produção têm papéis diferentes; uma linha robusta precisa tanto da conformidade com o método quanto da legibilidade prática.
Conecte a marcação ao MES sem criar órfãos
A estação de marcação precisa de um modelo de transação:
- receber a peça liberada e a revisão;
- solicitar ou reservar um identificador único;
- verificar que o identificador não está em uso e pertence à ordem de produção;
- marcar a peça;
- ler e classificar o resultado;
- registrar a marca, o programa, o horário, a estação e o resultado de qualidade;
- encaminhar marcas reprovadas para um estado controlado de retrabalho ou refugo.
Não marque um serial e crie seu registro depois. Uma falha de rede ou de impressora pode deixar uma peça física sem identidade no banco de dados. Da mesma forma, nunca reutilize um serial de uma peça descartada, a menos que a norma aplicável permita explicitamente e o sistema retenha o histórico completo de eventos.
O guia de contrato de dados CNC–MES define os objetos mais amplos de trabalho, material, programa, ferramental e qualidade. A marcação a laser é a etapa física de vinculação. Ela deve publicar um resultado verificado de volta a esse contrato, não atuar como uma ilha separada.
Execute uma qualificação que inclua todo o percurso
Use peças representativas da produção e configurações reais de marcação. Leia e classifique imediatamente e, depois, processe-as por puncionamento, rebarbação, dobra, lavagem, galvanoplastia ou isolação, manuseio, embalagem e o intervalo de armazenamento previsto. Repita leitura e classificação nas etapas que podem alterar a marca.
Inclua desafios de abrasão e contaminação justificados pela aplicação. Verifique que a marca não cria trincas em uma zona conformada, não interfere na amostragem da espessura do revestimento nem enfraquece o acabamento protegido. O guia de espessura de galvanoplastia por XRF pode ajudar a separar a zona de marcação do mapa de medição do revestimento.
Na auditoria final, leia com o dispositivo e o software que o cliente ou a estação de montagem usarão. Verifique que o registro retornado tenha a peça, a revisão e a genealogia de material corretas. O protocolo de rastreabilidade de fábrica deve incluir prevenção de duplicatas, retrabalho de marcas, backup do banco de dados e recuperação de amostras.
A melhor marca não é a gravação mais escura. É um identificador controlado, colocado fora das funções elétricas e mecânicas, que permanece legível após cada processo e resolve para o registro liberado correto.
Envie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Um barramento de cobre deve usar código QR ou Data Matrix?
Escolha o portador exigido pelo cliente, pela norma de dados do setor, pela área de marcação disponível, pelo ambiente de leitura e pelo conteúdo de dados. O Data Matrix é amplamente usado para marcação direta de peças industriais compactas, mas deve ser codificado e verificado conforme a especificação de aplicação acordada.
Um barramento pode ser marcado a laser na face de contato elétrico?
Uma face de contato funcional normalmente é um local ruim para a marca, pois a marcação pode alterar topografia, óxido, revestimento ou limpeza. Coloque a marca em uma zona sem contato aprovada, a menos que a qualificação de engenharia demonstre explicitamente que não há efeito adverso.
Uma leitura bem-sucedida é suficiente para aceitar um barramento marcado a laser?
Não. Um código pode ser lido uma vez sob iluminação favorável e falhar após dobra, lavagem, galvanoplastia, isolação, abrasão ou instalação. A qualificação deve classificar o DPM com o método acordado e desafiá-lo ao longo de todo o processo e com os leitores previstos.
Quanto dado deve ser codificado em um barramento?
Normalmente o código deve conter um identificador governado ou um pequeno conjunto de campos essenciais, enquanto a genealogia detalhada permanece no banco de dados controlado. Dados em excesso aumentam o tamanho ou a densidade do símbolo e podem reduzir a robustez sem melhorar a rastreabilidade.