
Audyt producenta szyn prądowych do pojazdów elektrycznych: przewodnik kwalifikacji dostawcy
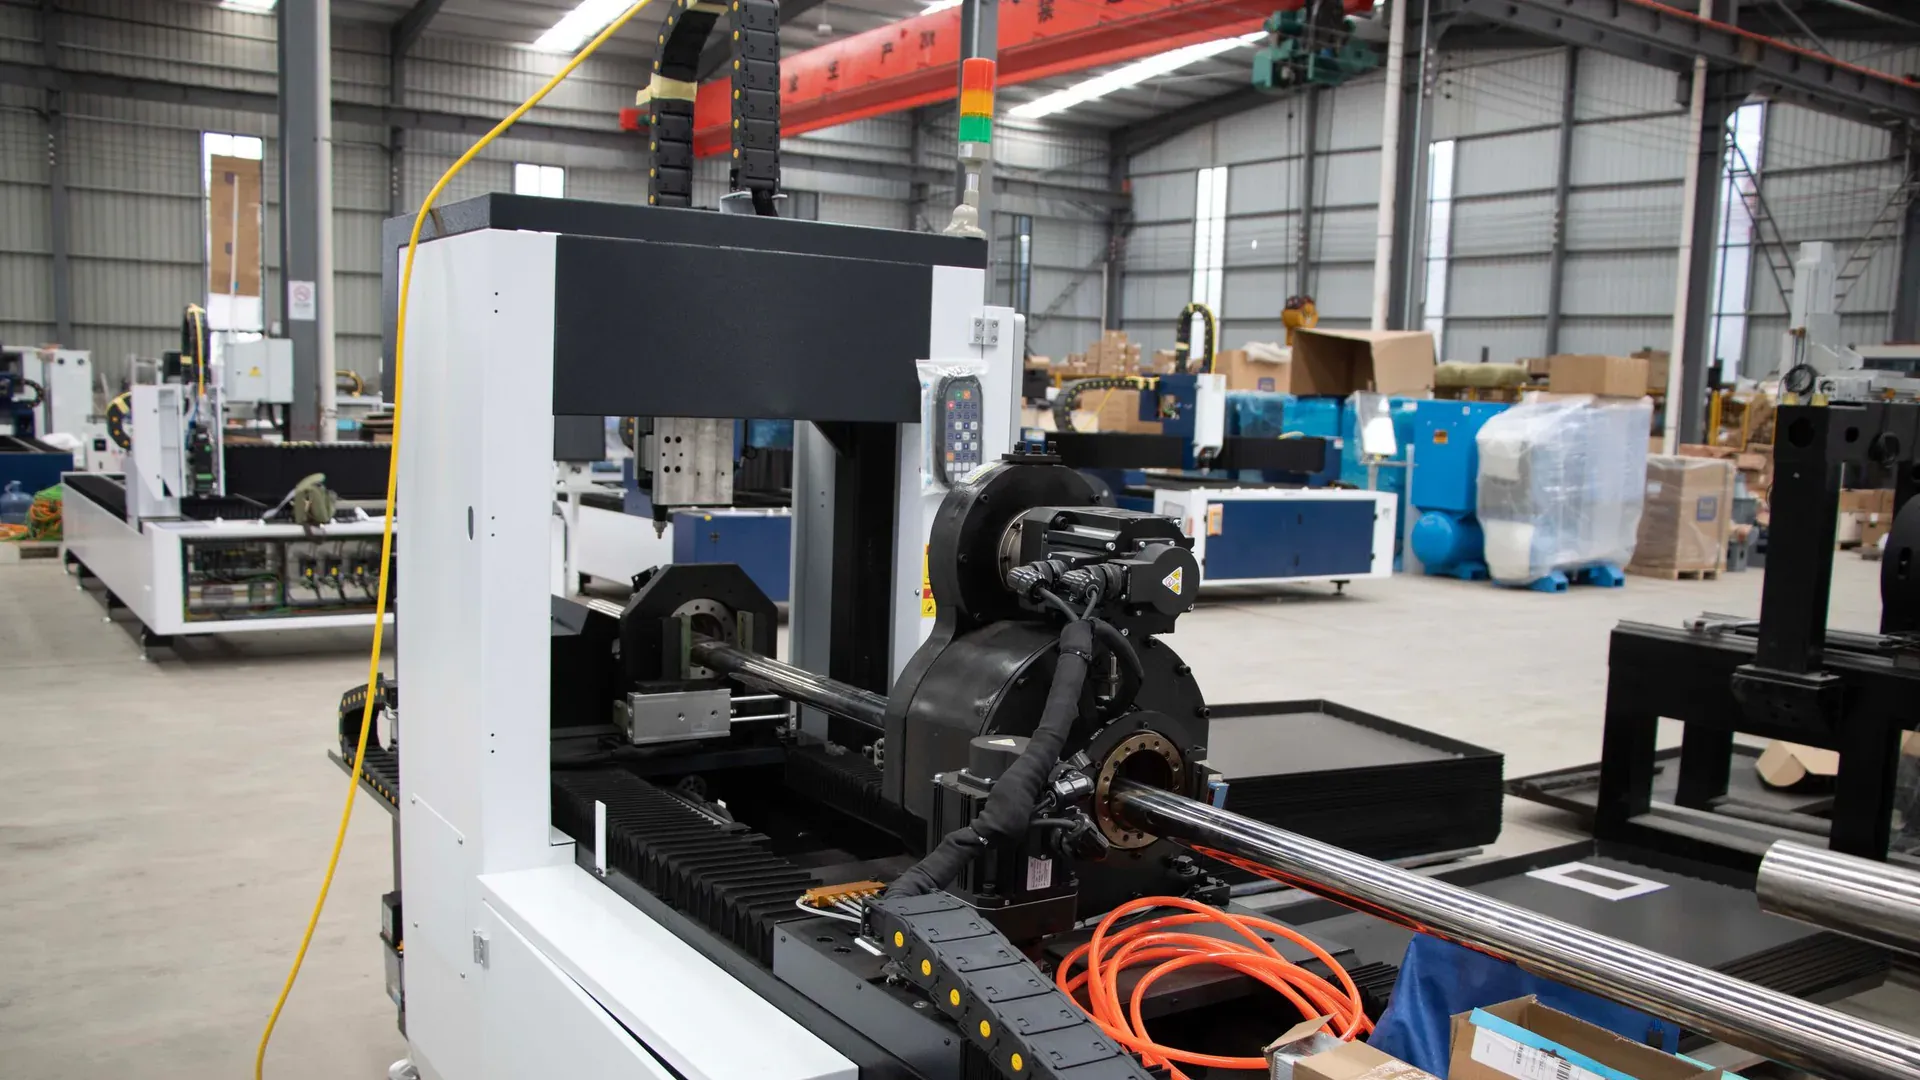
Producenta szyn prądowych do pojazdów elektrycznych należy kwalifikować względem programu, do którego będzie dostarczał. Duża hala, logo IATF czy szybki prototyp mogą być użytecznym dowodem, ale żaden z nich nie dowodzi, że rzeczywisty zakład i proces są w stanie powtarzalnie wytwarzać uwolnioną część.
Audyt powinien śledzić produkt od zapytania ofertowego (RFQ) przez materiał, kształtowanie, procesy specjalne, kontrolę, produkcję pilotażową i kontrolę zmian. Powinien także rozróżniać producenta, integratora i pośrednika, nie zakładając z góry, że outsourcing jest nieakceptowalny.
Zamroź zakres produktu przed audytem zdolności produkcyjnej
Wydaj pakiet techniczny obejmujący:
- napięcie nominalne i maksymalne;
- prąd ciągły i szczytowy wraz z czasem trwania;
- granicę termiczną i dopuszczalną temperaturę;
- materiał przewodnika, gatunek i stan (twardość);
- bazy (datums) rysunkowe, tolerancje i wymagania powierzchniowe;
- powłokę, izolację, przetłaczanie (overmoulding) lub stos laminowany;
- połączenia, spoiny, terminale i interfejsy czujników;
- wymagania środowiskowe, wibracyjne i korozyjne;
- badania walidacyjne i dowody specyficzne dla klienta;
- wolumen prototypowy, pilotażowy i roczny według faz programu.
Bez tego pakietu dostawcy wyceniają różne marszruty technologiczne, a deklaracje zdolności nie mogą być porównywane.
Przelicz zdolność produkcyjną na podstawie przepływu procesu
Nie odrzucaj ani nie zatwierdzaj fabryki wyłącznie na podstawie metrów kwadratowych lub liczby maszyn. Oblicz każdą operację:
Roczna zdolność dobrej produkcji = dostępny czas produkcyjny ÷ wykazany czas cyklu × wydajność
Następnie uwzględnij wzorzec zmianowy, planowane utrzymanie ruchu, przezbrojenia, serwis narzędzi, dostępność materiału, kontrolę i istniejące obciążenie klientów. Linia z dwiema maszynami może przewyższać większy zakład, jeśli proces jest zautomatyzowany i stabilny; te same dwie maszyny mogą też stać się oczywistym wąskim gardłem, gdy powłoka lub kontrola są zlecane na zewnątrz bez kontroli zdolności.
Poproś o dowody dla deklarowanego wolumenu:
- marszruta technologiczna i czas cyklu według operacji;
- aktualne dane OEE lub równoważne dane o wykorzystaniu;
- braki i poprawki w odpowiednim procesie;
- obsada i pokrycie kompetencji na zmianę;
- plan utrzymania ruchu i części krytyczne;
- bieżąca zakontraktowana zdolność i harmonogram uruchomienia;
- plan awaryjny na awarię krytycznej maszyny lub dostawcy.
Zweryfikuj obliczenia podczas przeglądu produkcji na żywo i rozruchu pilotażowego zgodnego z intencją produkcyjną.
Sprawdź zakres jakości automotive, nie tylko logo certyfikatu
IATF 16949 to kluczowe wymaganie systemu jakości motoryzacyjnej dla wielu łańcuchów dostaw produkcji seryjnej, ale jego zastosowanie zależy od kwalifikowalnego zakresu zakładu i wymagań klienta. Wytyczne IATF definiują kwalifikowalne zakłady produkcyjne wokół części produkcyjnych, serwisowych i akcesoriów określonych przez klientów motoryzacyjnych, a OEM publikują dodatkowe wymagania za pośrednictwem IATF Global Oversight.
Podczas audytu:
- uzyskaj certyfikat i dokładny adres zakładu produkcyjnego;
- potwierdź, że zakres obejmuje właściwy produkt i proces;
- zweryfikuj uznaną jednostkę certyfikującą;
- przejrzyj otwarte niezgodności i działania korygujące, jeśli dostęp jest dozwolony;
- zidentyfikuj wymagania specyficzne klienta mające zastosowanie do programu;
- potwierdź, że zdalne lokalizacje wsparcia i procesy zlecane na zewnątrz są kontrolowane.
ISO 9001 może być odpowiednia dla prototypów, szyn prądowych przemysłowych lub projektów, w których certyfikacja motoryzacyjna nie jest wymagana umownie. Nie należy przedstawiać jej jako równoważnej wymaganiu IATF klienta.
Audytuj materiał i zdolność kształtowania razem
Dostawca, który z powodzeniem obrabia miedź, nie jest automatycznie zakwalifikowany do aluminium i odwrotnie. Przejrzyj przyjęcie materiału, magazynowanie, identyfikację, kontrolę stanu, cięcie lub wykrawanie, kształtowanie, usuwanie zadziorów, czyszczenie i ochronę powierzchni stykowych.
Wykorzystaj części z programu, aby zbadać:
- zakres grubości i szerokości;
- najmniejszy otwór i najtrudniejsze gniazdo;
- pozycjonowanie na długich odległościach i kontrolę baz;
- promień gięcia, orientację i metodę kompensacji odprężenia;
- płaskość i skręcenie po kształtowaniu;
- stan krawędzi i zanieczyszczenia;
- trwałość narzędzi, ostrzenie i kontrolę zmian;
- kontrolę pierwszej sztuki i kontrolę międzyoperacyjną.
Przewodnik po sprzęcie do produkcji szyn prądowych do EV przedstawia powiązany obraz gniazda procesowego. Audyt powinien zweryfikować, co producent rzeczywiście posiada, a co kontroluje przez zatwierdzonych podwykonawców.
Traktuj powłoki, izolację i łączenie jako procesy specjalne
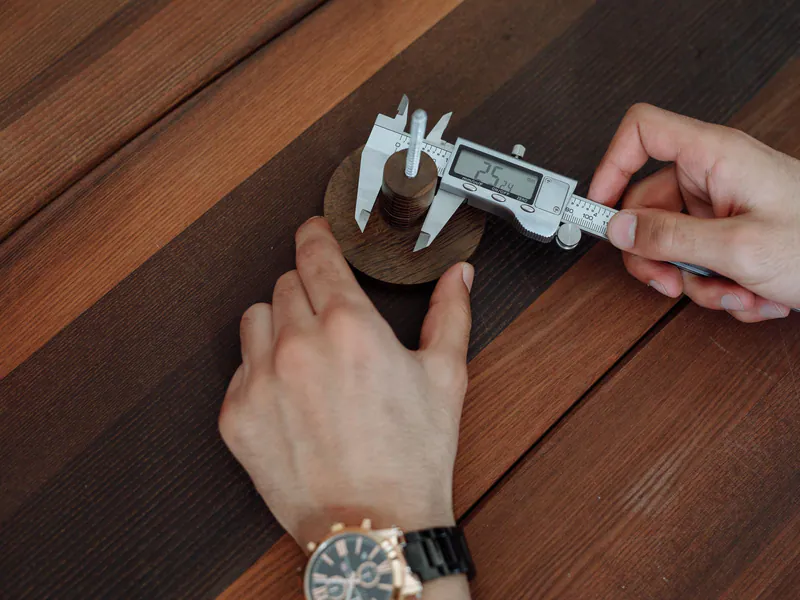
Nie przepisuj ogólnych grubości cyny, niklu czy srebra na podstawie bloga. Rysunek klienta i zakwalifikowany system łączenia powinny określać materiał powłoki, definicję grubości, metodę pomiaru, przyczepność, lutowność, powierzchnię styku i maskowanie.
Dla procesów wewnętrznych i zlecanych na zewnątrz przejrzyj:
- zatwierdzoną specyfikację procesu i dostawcę;
- kontrole kąpieli lub materiału oraz utrzymanie;
- identyfikację partii przed i po obróbce;
- XRF lub inną uzgodnioną metodę pomiaru grubości;
- badania przyczepności, porowatości, korozji lub lutowności, jeśli wymagane;
- ochronę powierzchni spoin i połączeń śrubowych;
- limity poprawek i kontrole usuwania powłoki;
- powiadamianie o zmianach i weryfikację wejściową.
Ta sama zasada dotyczy koszulek termokurczliwych, powłok proszkowych, przetłaczania, laminowania klejowego, spawania ultradźwiękowego lub laserowego oraz lutowania twardego. Certyfikat analizy nie zastępuje weryfikacji gotowej części.
Zweryfikuj laboratorium badawcze względem planu kontroli
Długa lista sprzętu jest bezużyteczna, jeśli nie obejmuje charakterystyk programu. Przypisz każde wymaganie do metody, sprzętu, niepewności, kalibracji i próbkowania.
Możliwe kontrole obejmują:
- pomiary współrzędnościowe i profilu;
- grubość powłoki;
- rezystancję połączenia lub przewodnika;
- rezystancję izolacji i wytrzymałość dielektryczną;
- badania na rozciąganie, odrywanie lub zgład spoiny;
- cykle termiczne i wzrost temperatury;
- badania wibracyjne, udarowe i środowiskowe;
- badania szczelności lub wycieków dla zespołów formowanych;
- kontrolę CT lub rentgenowską, gdy uzasadnia to konstrukcja i ryzyko.
Zapytaj, które badania są akredytowane, które zatwierdzone przez klienta, które zlecane na zewnątrz i jak zachowana jest identyfikowalność próbek. Skaner CT nie jest uniwersalnym wymaganiem dla każdej szyny prądowej, tak jak podstawowy tester wytrzymałości dielektrycznej nie wystarcza dla każdego zespołu laminowanego.
Zdolność CCS to dyscyplina integracji
System kontaktu z ogniwem (cell-contact system) lub szyna zintegrowana może łączyć przewodniki, nośnik lub folię, czujniki, bezpieczniki, złącza, izolację i połączenia. Audytuj proces integracji, zamiast pytać tylko, czy dostawca «robi CCS».
Przejrzyj zaopatrzenie w komponenty, pozycjonowanie i rejestrację, okna łączenia, kalibrację czujników, utrzymanie złączy, pokrycie izolacji, test elektryczny, dane końca linii i politykę napraw. Potwierdź odpowiedzialność za projekt oraz granice oprogramowania lub testów. Jeśli dostawca integruje części zaprojektowane przez klienta, określ, jak zarządzane są zmiany konstrukcyjne i ryzyka interfejsów.
PPAP i identyfikowalność to elementy dostaw definiowane przez klienta
Dowody Production Part Approval Process nie są identyczne dla każdego OEM lub Tier-1. Ustal na etapie RFQ wymagany poziom przedkładania, formularze specyficzne dla klienta, cechy znaczące i kamienie milowe zatwierdzenia.
Niezawodny łańcuch identyfikowalności może łączyć:
- materiał przychodzący i partię obróbki;
- oprzyrządowanie oraz maszynę lub linię;
- program i rewizję rysunku;
- operatora lub stanowisko automatyczne;
- parametry procesu i alarmy;
- wyniki kontroli i badania elektryczne;
- niezgodność, odstępstwo i poprawki;
- partię wysyłkową oraz numer seryjny lub partię klienta.
Nie każdy element musi być rejestrowany sztuka po sztuce. To plan kontroli klienta określa szczegółowość i okres przechowywania. Zweryfikuj, czy dostawca potrafi wyeksportować użyteczne zapisy, a nie tylko wyświetlić dane na ekranie maszyny.
Wykorzystaj fazy prototypu i rozruchu pilotażowego do różnych pytań
Prototyp dowodzi, że geometrię i interfejsy można wykonać. Rozruch pilotażowy dowodzi, że proces, oprzyrządowanie, kontrole i operatorzy zgodni z intencją produkcyjną potrafią je powtórzyć.
Nie stosuj sztywnej reguły «od jednego do dwóch tygodni». Poproś o harmonogram ścieżki krytycznej obejmujący materiał, oprzyrządowanie, powłokę zewnętrzną, kontrolę i zatwierdzenia klienta. Następnie oceń wiarygodność kamieni milowych i jakość rozwiązywania problemów.
Przed przyznaniem produkcji wymagaj:
- zatwierdzonego prototypu i informacji zwrotnej z projektu;
- przepływu procesu i planu kontroli zgodnych z intencją produkcyjną;
- rozruchu z docelową wydajnością lub uzgodnionej ilości pilotażowej;
- dowodów zdolności wymiarowej i funkcjonalnej;
- walidacji pakowania i logistyki;
- zamknięcia otwartych zagadnień i kontroli zmian;
- zatwierdzonego PPAP lub równoważnego uwolnienia klienta.
Uczyń wynik audytu specyficznym dla programu
Oceń dostawcę według bramek obowiązkowych i ważonych ryzyk. Zakres IATF, krytyczny test elektryczny lub niezakwalifikowany proces specjalny mogą być bramką; wielkość hali i ogólne deklaracje rynkowe nie powinny być.
Trzymaj tę stronę oddzielnie od globalnej strategii zaopatrzenia w szyny prądowe do EV i artykułów rynkowych według klas mocy. Jej wynikiem jest decyzja kwalifikacyjna oparta na obliczeniach zdolności, dowodach procesowych i zatwierdzeniu klienta — a nie ranking producentów szyn prądowych.
Prześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Czy każdy producent szyn prądowych do pojazdów elektrycznych musi mieć certyfikat IATF 16949?
Nie każdy projekt prototypowy, aftermarketowy lub poza motoryzacją ma takie samo wymaganie umowne. W przypadku części produkowanych seryjnie dla motoryzacji nabywca powinien sprawdzić wymagania specyficzne klienta OEM lub Tier-1, dopuszczalny zakres certyfikacji dostawcy oraz to, czy rzeczywisty zakład produkcyjny jest nim objęty.
Jak nabywca może zweryfikować zdolność produkcyjną?
Przelicz zdolność na podstawie czasu cyklu procesu, dostępnych godzin, zmian, przezbrojeń, planowanego utrzymania ruchu, wydajności i wykazanego OEE. Następnie porównaj wynik z bieżącym obciążeniem zleceniami i potwierdź go podczas przeglądu produkcji na żywo lub rozruchu pilotażowego.
Czy powłoka galwaniczna powinna być wykonywana wewnętrznie?
Niekoniecznie. Zewnętrzny zakład galwanizerski może być akceptowalny, jeśli jest zatwierdzony i kontrolowany przez specyfikacje, identyfikowalność partii, certyfikaty, weryfikację wejściową, powiadamianie o zmianach i procesy działań korygujących. Posiadanie własnego sprzętu nie usuwa potrzeby kontroli.
Jaki czas realizacji prototypu dowodzi kwalifikacji dostawcy?
Żaden sztywny próg jednego czy dwóch tygodni nie dowodzi zdolności. Czas realizacji zależy od oprzyrządowania, materiału, powłoki, izolacji, badań i zatwierdzeń klienta. Oceń, czy dostawca przedstawia wiarygodną ścieżkę krytyczną i dotrzymuje uzgodnionych kamieni milowych prototypu i rozruchu pilotażowego.
Co powinien wykazać rozruch pilotażowy dostawcy szyn prądowych do EV?
Rozruch pilotażowy powinien wykorzystywać materiał, oprzyrządowanie, marszrutę technologiczną, operatorów i metody kontroli zgodne z intencją produkcyjną. Powinien wykazać czas cyklu, wydajność, zdolność wymiarową, kontrolę procesów specjalnych, identyfikowalność, wyniki badań, pakowanie oraz zamknięcie wszelkich odchyleń przed zatwierdzeniem uruchomienia produkcji.