
Auditoria de fabricantes de barramentos para veículos elétricos: guia de qualificação do comprador
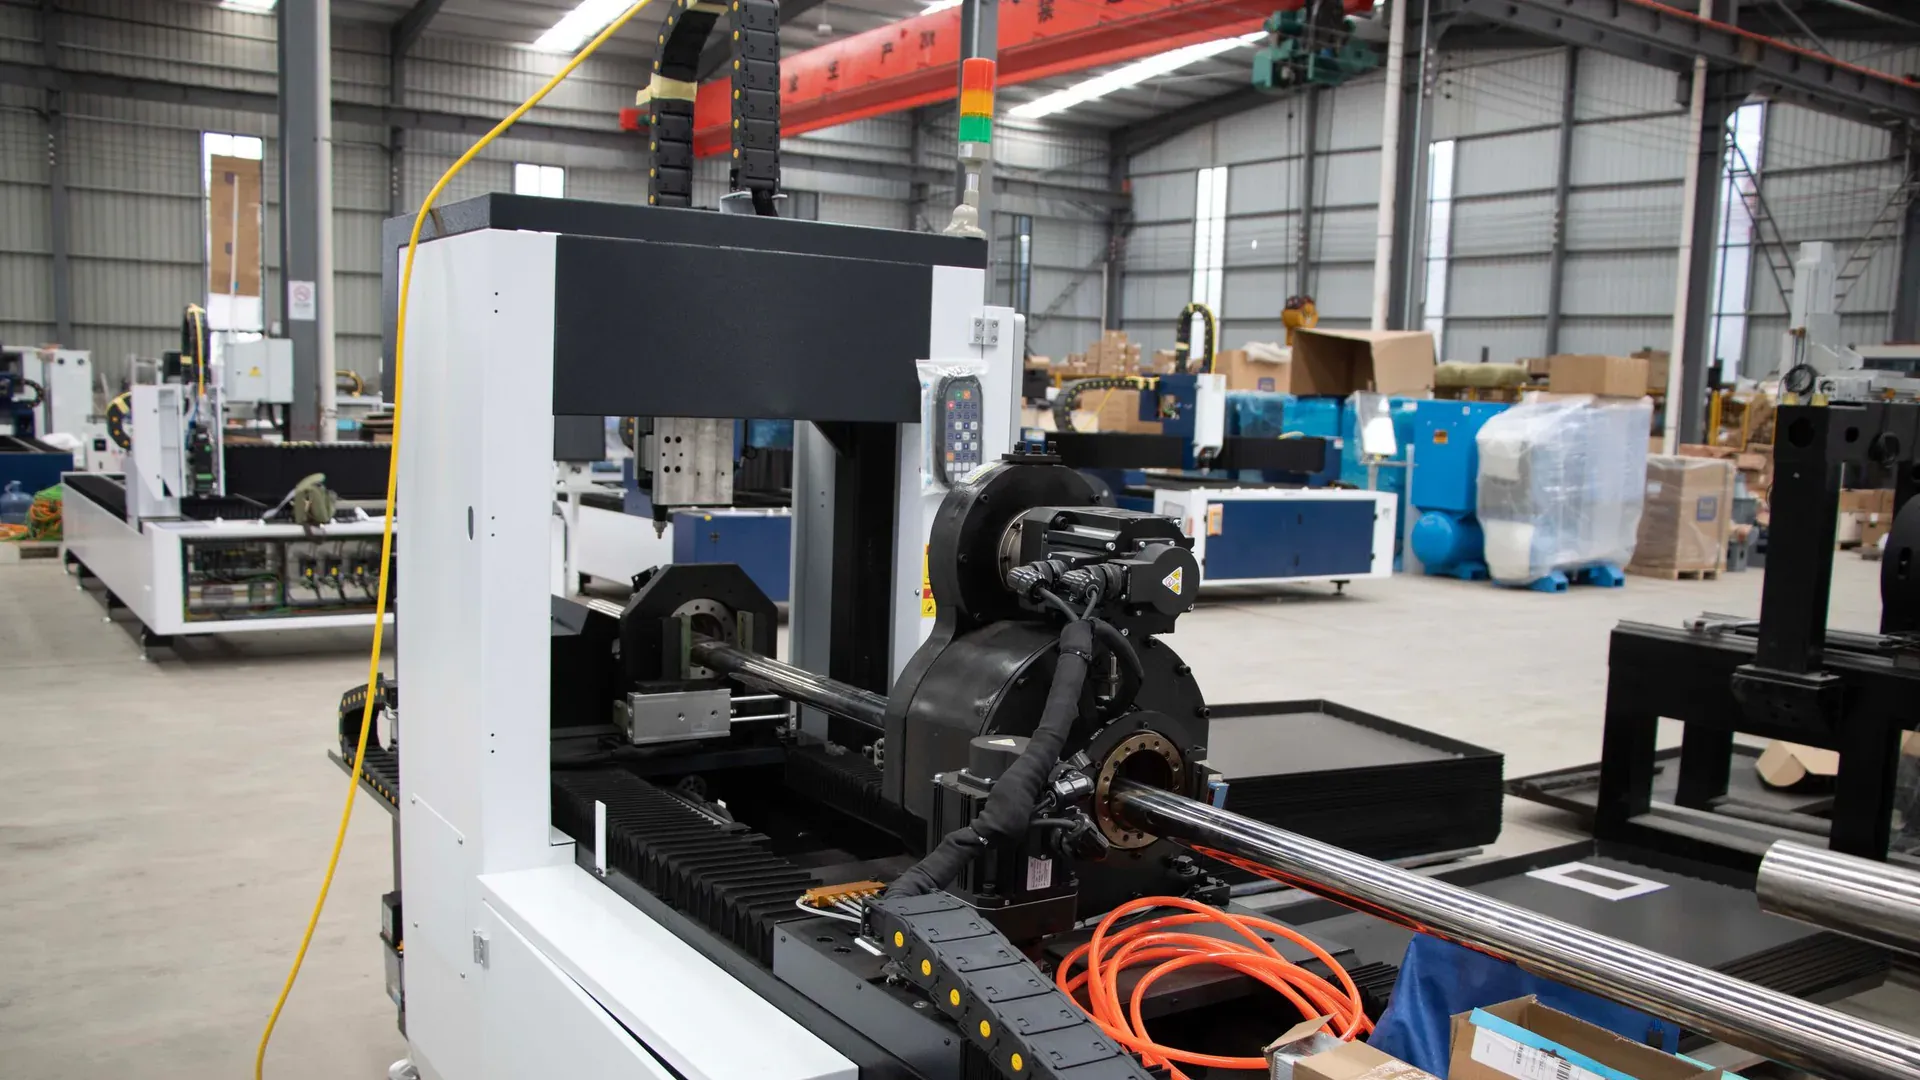
Um fabricante de barramentos para veículos elétricos deve ser qualificado em relação ao programa que irá atender. Um galpão grande, um logotipo IATF ou um protótipo rápido podem ser evidências úteis, mas nenhum deles prova que o local e o processo reais conseguem fabricar repetidamente a peça liberada.
A auditoria deve acompanhar o produto desde a RFQ, passando por material, conformação, processos especiais, inspeção, produção piloto e controle de mudanças. Também deve distinguir um fabricante, um integrador e um intermediário, sem presumir que a terceirização seja automaticamente inaceitável.
Congele o escopo do produto antes de auditar a capacidade
Emita um pacote técnico que inclua:
- tensão nominal e máxima;
- corrente contínua e de pico com duração;
- limite térmico e temperatura admissível;
- material do condutor, grau e têmpera;
- datums do desenho, tolerâncias e requisitos de superfície;
- galvanoplastia, isolamento, sobremoldagem ou pilha laminada;
- juntas, soldas, terminais e interfaces de sensores;
- requisitos ambientais, de vibração e de corrosão;
- ensaios de validação e evidências específicas do cliente;
- volume de protótipo, piloto e anual por fase do programa.
Sem esse pacote, os fornecedores cotam rotas de processo diferentes e as alegações de capacidade não podem ser comparadas.
Recalcule a capacidade a partir do fluxo de processo
Não rejeite nem aprove uma fábrica apenas por metros quadrados ou número de máquinas. Calcule cada operação:
Capacidade anual conforme = tempo de produção disponível ÷ tempo de ciclo demonstrado × rendimento
Em seguida, considere o padrão de turnos, a manutenção planejada, a troca de setup, a manutenção de ferramentas, a disponibilidade de material, a inspeção e a carga de clientes existente. Uma linha com duas máquinas pode superar uma oficina maior se o processo for automatizado e estável; essas mesmas duas máquinas também podem se tornar um gargalo óbvio quando o revestimento ou a inspeção são terceirizados sem controle de capacidade.
Solicite evidências do volume declarado:
- roteiro e tempo de ciclo por operação;
- dados recentes de OEE ou de utilização equivalente;
- refugo e retrabalho no processo pertinente;
- quadro de pessoal e cobertura de habilidades por turno;
- plano de manutenção e sobressalentes críticos;
- capacidade comprometida atual e cronograma de lançamento;
- contingência para falha de uma máquina ou fornecedor críticos.
Verifique o cálculo durante uma revisão de produção ao vivo e um piloto com intenção de produção.
Verifique o escopo de qualidade automotiva, não apenas o logotipo do certificado
A IATF 16949 é um requisito central de sistema de qualidade automotiva para muitas cadeias de suprimentos de produção, mas sua aplicação depende do escopo elegível do local e dos requisitos do cliente. A orientação da IATF define os locais de fabricação elegíveis em torno de peças de produção, serviço e acessórios especificadas por clientes automotivos, e os OEMs publicam requisitos adicionais por meio do IATF Global Oversight.
Durante a auditoria:
- obtenha o certificado e o endereço exato do local de fabricação;
- confirme que o escopo inclui o produto e o processo pertinentes;
- verifique o organismo de certificação reconhecido;
- analise achados abertos e ações corretivas quando o acesso for permitido;
- identifique os requisitos específicos do cliente aplicáveis ao programa;
- confirme que os locais de suporte remoto e os processos terceirizados estão controlados.
A ISO 9001 pode ser adequada para protótipos, barramentos industriais ou projetos em que a certificação automotiva não seja exigida contratualmente. Ela não deve ser apresentada como equivalente ao requisito IATF de um cliente.
Audite material e capacidade de conformação em conjunto
Um fornecedor que processa cobre com sucesso não está automaticamente qualificado para alumínio, e vice-versa. Revise recebimento de material, armazenamento, identificação, controle de têmpera, corte ou blanking, conformação, rebarbação, limpeza e proteção das superfícies de contato.
Use peças do programa para examinar:
- faixa de espessura e largura;
- furo menor e rasgo mais difícil;
- posicionamento longo e controle de datums;
- raio de dobra, orientação e método de compensação do retorno elástico;
- planicidade e torção após a conformação;
- condição de bordas e contaminação;
- vida útil de ferramentas, afiação e controle de mudanças;
- inspeção de primeira peça e em processo.
O guia de equipamentos de produção de barramentos para EV oferece uma visão relacionada da célula de processo. A auditoria deve verificar o que o fabricante realmente possui e o que controla por meio de subcontratados aprovados.
Trate galvanoplastia, isolamento e junção como processos especiais
Não prescreva espessuras genéricas de estanho, níquel ou prata com base em um blog. O desenho do cliente e o sistema de junção qualificado devem indicar material de revestimento, definição de espessura, método de medição, aderência, soldabilidade, área de contato e mascaramento.
Para processos internos e terceirizados, revise:
- especificação de processo aprovada e fornecedor;
- controles de banho ou material e manutenção;
- identidade do lote antes e depois do tratamento;
- XRF ou outro método de espessura acordado;
- ensaios de aderência, porosidade, corrosão ou soldabilidade quando exigidos;
- proteção das superfícies de solda e de juntas parafusadas;
- limites de retrabalho e controles de decapagem;
- notificação de mudanças e verificação de recebimento.
O mesmo princípio se aplica a termorretrátil, pintura em pó, sobremoldagem, laminação adesiva, soldagem por ultrassom ou laser e brasagem. Um certificado de análise não substitui a verificação da peça acabada.
Verifique o laboratório de ensaios frente ao plano de controle
Uma longa lista de equipamentos não é útil a menos que cubra as características do programa. Mapeie cada requisito para método, equipamento, incerteza, calibração e amostragem.
Os possíveis controles incluem:
- medição por coordenadas e de perfil;
- espessura do revestimento;
- resistência de junta ou condutor;
- resistência de isolamento e rigidez dielétrica;
- ensaios de tração, descascamento ou seção de solda;
- ciclagem térmica e elevação de temperatura;
- ensaios de vibração, choque e ambientais;
- ensaios de vazamento ou vedação para conjuntos moldados;
- inspeção por CT ou raios X quando o projeto e o risco justificarem.
Pergunte quais ensaios são acreditados, quais são aprovados pelo cliente, quais são terceirizados e como as amostras permanecem rastreáveis. Um escâner de CT não é um requisito universal para todo barramento, assim como um testador de rigidez dielétrica básico não basta para todo conjunto laminado.
A capacidade de CCS é uma disciplina de integração
Um sistema de contato de célula ou barramento integrado pode combinar condutores, suporte ou filme, sensoriamento, fusíveis, conectores, isolamento e junção. Audite o processo de integração em vez de perguntar apenas se o fornecedor «faz CCS».
Revise a compra de componentes, o posicionamento e registro, as janelas de junção, a calibração de sensores, a retenção de conectores, a cobertura de isolamento, o ensaio elétrico, os dados de fim de linha e a política de reparo. Confirme a titularidade da responsabilidade de projeto e os limites de software ou de ensaio. Se o fornecedor integra peças projetadas pelo cliente, defina como as mudanças de projeto e os riscos de interface são gerenciados.
PPAP e rastreabilidade são entregáveis definidos pelo cliente
As evidências do Production Part Approval Process não são idênticas para cada OEM ou Tier-1. Estabeleça na RFQ o nível de submissão exigido, os formulários específicos do cliente, as características significativas e os marcos de aprovação.
Uma cadeia de rastreabilidade robusta pode conectar:
- material recebido e lote de tratamento;
- ferramental e máquina ou linha;
- programa e revisão do desenho;
- operador ou estação automatizada;
- parâmetros de processo e alarmes;
- resultados de inspeção e elétricos;
- não conformidade, desvio e retrabalho;
- lote de expedição e número de série ou lote do cliente.
Nem todo item precisa ser registrado peça a peça. É o plano de controle do cliente que determina granularidade e retenção. Verifique se o fornecedor consegue exportar registros utilizáveis, em vez de apenas exibir dados em uma tela de máquina.
Use as fases de protótipo e piloto para perguntas diferentes
Um protótipo prova que a geometria e as interfaces podem ser fabricadas. Um piloto prova que o processo, o ferramental, os controles e os operadores com intenção de produção conseguem repeti-las.
Não use uma regra fixa de «uma a duas semanas». Peça um cronograma de caminho crítico cobrindo material, ferramental, revestimento terceirizado, inspeção e aprovações do cliente. Depois avalie a confiabilidade dos marcos e a qualidade da resolução de problemas.
Antes da adjudicação da produção, exija:
- protótipo aprovado e feedback de projeto;
- fluxo de processo e plano de controle com intenção de produção;
- corrida na cadência ou quantidade piloto acordada;
- evidências de capacidade dimensional e funcional;
- validação de embalagem e logística;
- encerramento de pendências e controle de mudanças;
- PPAP aprovado ou liberação equivalente do cliente.
Torne o resultado da auditoria específico do programa
Pontue o fornecedor em relação a portões obrigatórios e riscos ponderados. O escopo IATF, um ensaio elétrico crítico ou um processo especial não qualificado podem ser um portão; o tamanho do galpão e alegações genéricas de mercado não deveriam ser.
Mantenha esta página distinta da estratégia global de suprimentos de barramentos para EV e dos artigos de mercado por classe de potência. Seu resultado é uma decisão de qualificação apoiada por cálculo de capacidade, evidências de processo e aprovação do cliente — e não um ranking de fabricantes de barramentos.
Envie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Todo fabricante de barramentos para EV precisa ser certificado pela IATF 16949?
Nem todo projeto de protótipo, pós-venda ou não automotivo tem o mesmo requisito contratual. Para peças de produção automotiva, o comprador deve verificar os requisitos específicos do cliente OEM ou Tier-1, o escopo elegível de certificação do fornecedor e se o local de fabricação real está coberto.
Como o comprador pode verificar a capacidade de produção?
Recalcule a capacidade a partir do tempo de ciclo do processo, das horas disponíveis, dos turnos, da troca de setup, da manutenção planejada, do rendimento e do OEE demonstrado. Em seguida, compare o resultado com a carga atualmente comprometida e confirme durante uma revisão de produção ao vivo ou uma corrida piloto.
A galvanoplastia deve ser feita internamente?
Não necessariamente. Um galvanizador terceirizado pode ser aceitável se for aprovado e controlado por meio de especificações, rastreabilidade de lotes, certificados, verificação de recebimento, notificação de mudanças e processos de ação corretiva. Ter equipamentos próprios não elimina a necessidade de controle.
Qual prazo de protótipo prova que um fornecedor está qualificado?
Nenhum limite fixo de uma ou duas semanas prova capacidade. O prazo depende de ferramental, material, galvanoplastia, isolamento, ensaios e aprovações do cliente. Avalie se o fornecedor apresenta um caminho crítico crível e cumpre os marcos acordados de protótipo e piloto.
O que a corrida piloto de um fornecedor de barramentos EV deve demonstrar?
O piloto deve usar material, ferramental, roteiro de processo, operadores e métodos de inspeção com intenção de produção. Deve demonstrar tempo de ciclo, rendimento, capacidade dimensional, controle de processos especiais, rastreabilidade, resultados de ensaios, embalagem e encerramento de quaisquer desvios antes da aprovação de lançamento.