
Đánh giá nhà sản xuất thanh cái xe điện: Hướng dẫn sơ tuyển dành cho người mua
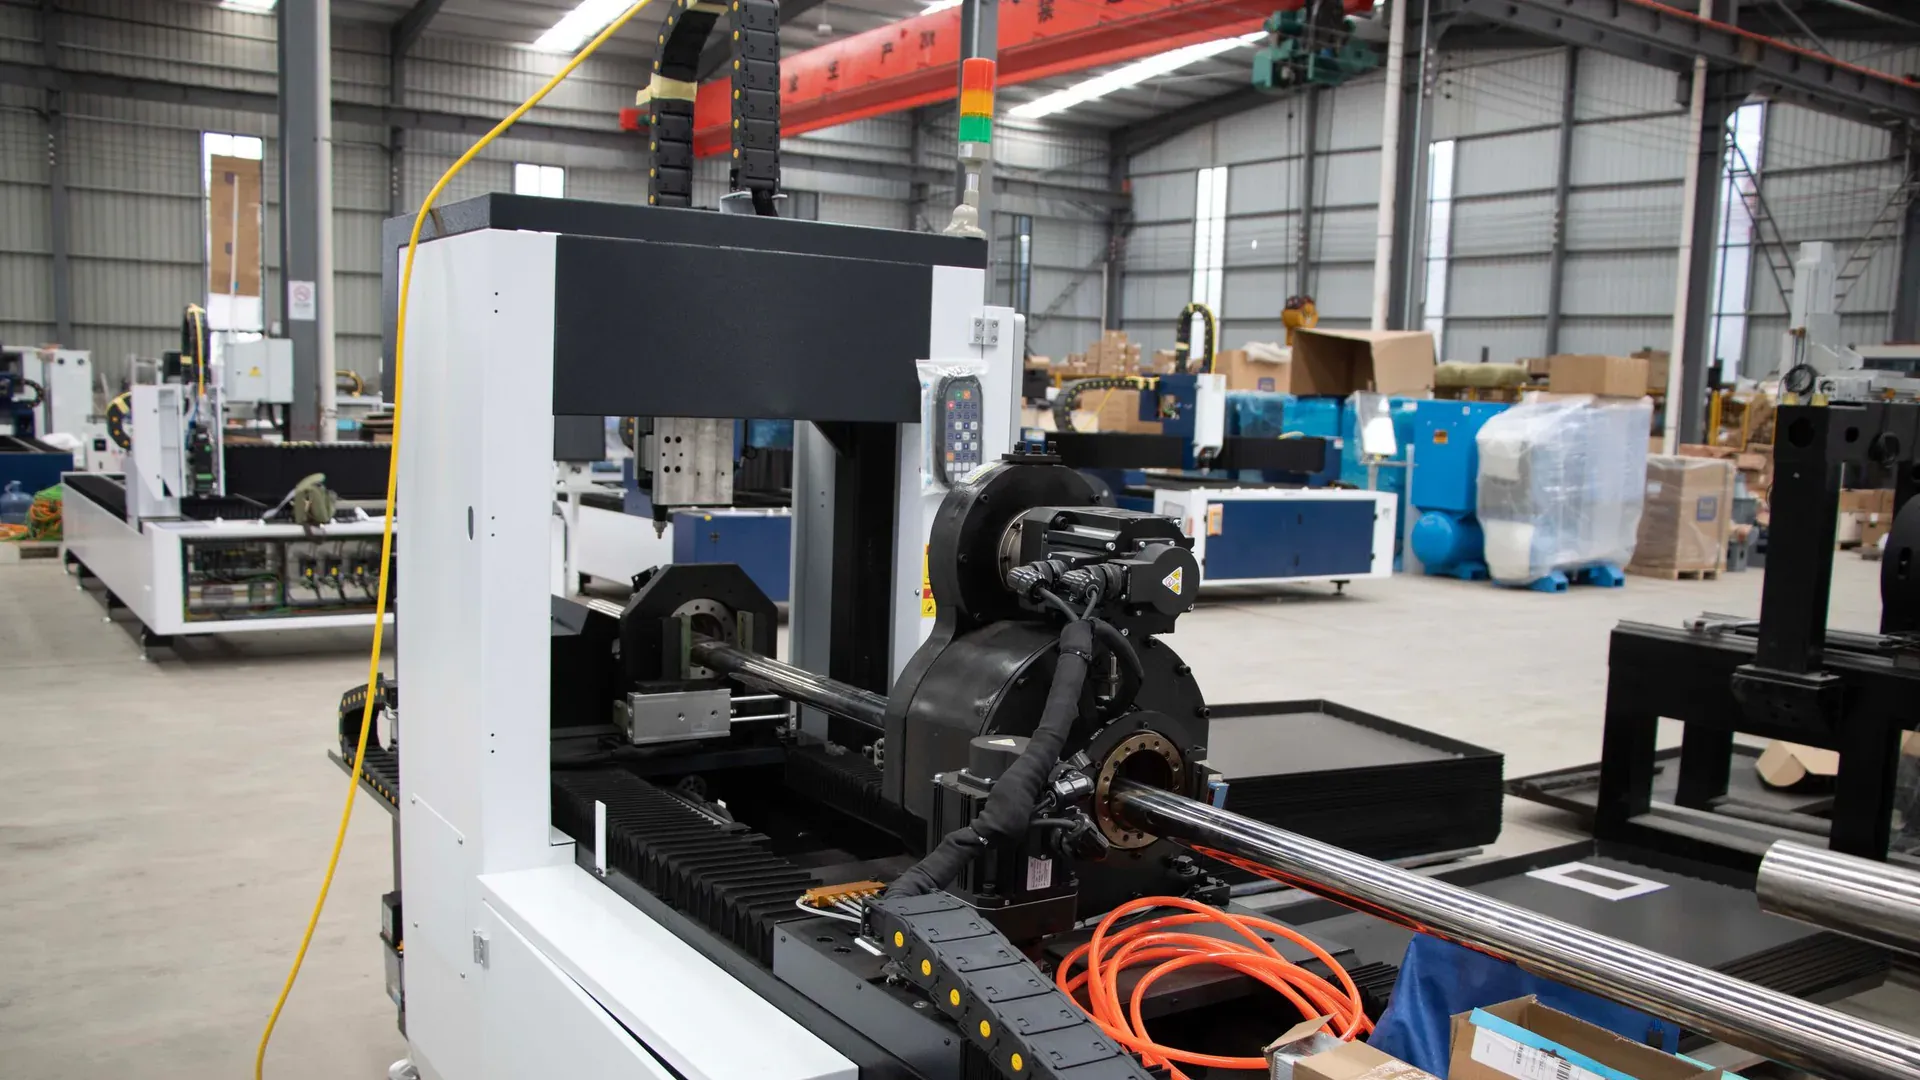
Nhà sản xuất thanh cái xe điện cần được sơ tuyển theo chương trình mà họ sẽ cung cấp. Nhà xưởng lớn, logo IATF hay nguyên mẫu nhanh có thể là bằng chứng hữu ích, nhưng không điều nào chứng minh rằng cơ sở và quy trình thực tế có thể sản xuất lặp lại chi tiết đã phê duyệt.
Cuộc đánh giá cần bám theo sản phẩm từ RFQ qua vật liệu, tạo hình, công đoạn đặc biệt, kiểm tra, sản xuất thử và kiểm soát thay đổi. Đồng thời phải phân biệt nhà sản xuất, đơn vị tích hợp và đơn vị trung gian, không mặc định rằng thuê ngoài là tự động không chấp nhận được.
Chốt phạm vi sản phẩm trước khi đánh giá năng lực sản xuất
Ban hành bộ hồ sơ kỹ thuật bao gồm:
- điện áp danh định và tối đa;
- dòng điện liên tục và đỉnh kèm thời gian;
- giới hạn nhiệt và nhiệt độ cho phép;
- vật liệu dẫn điện, mác và trạng thái ủ cứng;
- chuẩn (datum) trên bản vẽ, dung sai và yêu cầu bề mặt;
- mạ, cách điện, đúc phủ (overmoulding) hoặc chồng lớp thanh cái;
- mối nối, mối hàn, đầu cực và giao diện cảm biến;
- yêu cầu môi trường, rung động và ăn mòn;
- thử nghiệm thẩm định và bằng chứng riêng của khách hàng;
- khối lượng nguyên mẫu, chạy thử và hằng năm theo từng giai đoạn chương trình.
Không có bộ hồ sơ này, các nhà cung cấp báo giá theo lưu trình khác nhau và không thể so sánh các tuyên bố về năng lực.
Tính lại năng lực từ dòng chảy công nghệ
Đừng từ chối hay phê duyệt nhà máy chỉ dựa trên diện tích hay số lượng máy. Hãy tính từng công đoạn:
Năng lực tốt hằng năm = thời gian sản xuất khả dụng ÷ thời gian chu kỳ đã chứng minh × tỷ lệ đạt
Sau đó tính đến chế độ ca làm việc, bảo trì kế hoạch, chuyển đổi, bảo dưỡng dụng cụ, khả năng cung ứng vật liệu, kiểm tra và khối lượng khách hàng hiện hữu. Một dây chuyền hai máy có thể vượt trội hơn xưởng lớn hơn nếu quy trình được tự động hóa và ổn định; chính hai máy đó cũng có thể trở thành điểm nghẽn rõ ràng khi việc mạ hoặc kiểm tra được thuê ngoài mà không kiểm soát năng lực.
Yêu cầu bằng chứng cho khối lượng đã tuyên bố:
- lưu trình và thời gian chu kỳ theo công đoạn;
- dữ liệu OEE hoặc mức sử dụng tương đương gần đây;
- phế phẩm và sửa lại tại công đoạn liên quan;
- nhân sự và mức phủ kỹ năng theo ca;
- kế hoạch bảo trì và phụ tùng quan trọng;
- năng lực đã cam kết hiện tại và lịch khởi động;
- phương án dự phòng khi một máy hoặc nhà cung cấp trọng yếu gặp sự cố.
Xác minh phép tính trong buổi đánh giá sản xuất trực tiếp và chạy thử pilot theo định hướng sản xuất.
Kiểm tra phạm vi chất lượng ô tô, không chỉ logo chứng nhận
IATF 16949 là yêu cầu hệ thống chất lượng ô tô trọng yếu với nhiều chuỗi cung ứng sản xuất, nhưng việc áp dụng phụ thuộc vào phạm vi cơ sở đủ điều kiện và yêu cầu của khách hàng. Hướng dẫn của IATF xác định các cơ sở sản xuất đủ điều kiện xoay quanh chi tiết sản xuất, dịch vụ và phụ kiện do khách hàng ô tô chỉ định, và các OEM công bố yêu cầu bổ sung qua IATF Global Oversight.
Trong buổi đánh giá:
- lấy chứng nhận và địa chỉ chính xác của cơ sở sản xuất;
- xác nhận phạm vi bao gồm sản phẩm và công đoạn liên quan;
- xác minh tổ chức chứng nhận được công nhận;
- xem xét các điểm không phù hợp đang mở và hành động khắc phục khi được phép truy cập;
- xác định yêu cầu riêng của khách hàng áp dụng cho chương trình;
- xác nhận các cơ sở hỗ trợ từ xa và công đoạn thuê ngoài đều được kiểm soát.
ISO 9001 có thể phù hợp với nguyên mẫu, thanh cái công nghiệp hoặc dự án không bắt buộc chứng nhận ô tô theo hợp đồng. Không nên trình bày chứng nhận này như tương đương với yêu cầu IATF của khách hàng.
Đánh giá vật liệu và năng lực tạo hình cùng nhau
Nhà cung cấp gia công đồng thành thạo không đương nhiên đủ điều kiện cho nhôm, và ngược lại. Xem xét việc tiếp nhận vật liệu, lưu kho, nhận dạng, kiểm soát trạng thái ủ, cắt hoặc đột phôi, tạo hình, mài ba via, làm sạch và bảo vệ bề mặt tiếp xúc.
Dùng chi tiết của chương trình để kiểm tra:
- dải chiều dày và chiều rộng;
- lỗ nhỏ nhất và rãnh khó nhất;
- định vị trên đoạn dài và kiểm soát chuẩn;
- bán kính uốn, hướng uốn và phương pháp bù đàn hồi trả về;
- độ phẳng và độ xoắn sau tạo hình;
- tình trạng mép cạnh và ô nhiễm;
- tuổi thọ dụng cụ, mài sắc và kiểm soát thay đổi;
- kiểm tra chi tiết đầu tiên và kiểm tra trong quá trình.
Hướng dẫn thiết bị sản xuất thanh cái EV cung cấp góc nhìn liên quan về ô công đoạn. Cuộc đánh giá cần xác minh nhà sản xuất thực sự sở hữu gì và kiểm soát gì qua các nhà thầu phụ đã phê duyệt.
Coi mạ, cách điện và mối nối là công đoạn đặc biệt
Đừng quy định độ dày thiếc, niken hay bạc chung chung từ một bài blog. Bản vẽ của khách hàng và hệ thống nối đã đủ điều kiện phải nêu rõ vật liệu phủ, định nghĩa độ dày, phương pháp đo, độ bám dính, khả năng hàn, vùng tiếp xúc và che chắn.
Với công đoạn nội bộ và thuê ngoài, xem xét:
- đặc tả công đoạn đã phê duyệt và nhà cung cấp;
- kiểm soát bể mạ hoặc vật liệu và bảo dưỡng;
- nhận dạng lô trước và sau xử lý;
- XRF hoặc phương pháp đo độ dày khác đã thống nhất;
- thử độ bám dính, độ xốp, ăn mòn hoặc khả năng hàn khi được yêu cầu;
- bảo vệ bề mặt mối hàn và mối ghép bu lông;
- giới hạn sửa lại và kiểm soát bóc lớp phủ;
- thông báo thay đổi và xác minh đầu vào.
Nguyên tắc tương tự áp dụng cho ống co nhiệt, sơn tĩnh điện, đúc phủ, dán lớp keo, hàn siêu âm hoặc laser và hàn vảy. Giấy chứng nhận phân tích không thay thế việc xác minh chi tiết thành phẩm.
Xác minh phòng thử nghiệm theo kế hoạch kiểm soát
Danh sách thiết bị dài không hữu ích trừ khi bao phủ các đặc tính của chương trình. Hãy ánh xạ từng yêu cầu tới phương pháp, thiết bị, độ không đảm bảo, hiệu chuẩn và lấy mẫu.
Các kiểm tra khả thi bao gồm:
- đo tọa độ và biên dạng;
- độ dày lớp phủ;
- điện trở mối nối hoặc dây dẫn;
- điện trở cách điện và độ bền điện môi;
- thử kéo, bóc hoặc phân tích mặt cắt mối hàn;
- chu trình nhiệt và độ tăng nhiệt;
- thử rung động, xóc và môi trường;
- thử rò rỉ hoặc độ kín cho cụm đúc;
- kiểm tra CT hoặc X-quang khi thiết kế và rủi ro biện minh cho điều đó.
Hãy hỏi phép thử nào được công nhận, phép thử nào được khách hàng phê duyệt, phép thử nào thuê ngoài và mẫu được giữ truy xuất ra sao. Máy quét CT không phải yêu cầu phổ quát cho mọi thanh cái, cũng như thiết bị thử độ bền điện môi cơ bản không đủ cho mọi cụm thanh cái nhiều lớp.
Năng lực CCS là một kỷ luật tích hợp
Hệ thống tiếp xúc cell (cell-contact system) hoặc thanh cái tích hợp có thể kết hợp dây dẫn, khung đỡ hoặc màng, cảm biến, cầu chì, đầu nối, cách điện và mối nối. Hãy đánh giá quy trình tích hợp thay vì chỉ hỏi nhà cung cấp có «làm CCS» hay không.
Xem xét việc cung ứng linh kiện, định vị và đăng ký, cửa sổ nối, hiệu chuẩn cảm biến, giữ đầu nối, độ phủ cách điện, thử điện, dữ liệu cuối dây chuyền và chính sách sửa chữa. Xác nhận ai chịu trách nhiệm thiết kế và giới hạn phần mềm hoặc thử nghiệm. Nếu nhà cung cấp tích hợp chi tiết do khách hàng thiết kế, hãy định rõ cách quản lý thay đổi thiết kế và rủi ro giao diện.
PPAP và truy xuất nguồn gốc là đầu ra do khách hàng quy định
Bằng chứng của Quy trình phê duyệt chi tiết sản xuất (PPAP) không giống hệt nhau cho mọi OEM hoặc Tier-1. Hãy xác lập mức nộp yêu cầu, biểu mẫu riêng của khách hàng, đặc tính quan trọng và các mốc phê duyệt ngay từ bước RFQ.
Chuỗi truy xuất vững chắc có thể kết nối:
- vật liệu đầu vào và lô xử lý;
- khuôn gá và máy hoặc dây chuyền;
- chương trình và bản sửa đổi bản vẽ;
- người vận hành hoặc trạm tự động;
- thông số công đoạn và cảnh báo;
- kết quả kiểm tra và kết quả điện;
- không phù hợp, sai lệch và sửa lại;
- lô xuất hàng và số sê-ri hoặc lô của khách hàng.
Không phải mọi mục đều phải ghi theo từng chi tiết. Kế hoạch kiểm soát của khách hàng quyết định mức chi tiết và thời hạn lưu giữ. Xác minh nhà cung cấp có thể xuất hồ sơ dùng được, chứ không chỉ hiển thị dữ liệu trên màn hình máy.
Dùng giai đoạn nguyên mẫu và chạy thử cho những câu hỏi khác nhau
Nguyên mẫu chứng minh hình học và giao diện có thể chế tạo được. Chạy thử pilot chứng minh quy trình, khuôn gá, kiểm soát và người vận hành theo định hướng sản xuất có thể lặp lại điều đó.
Đừng áp quy tắc cố định «một đến hai tuần». Hãy yêu cầu lịch đường găng bao gồm vật liệu, khuôn gá, mạ thuê ngoài, kiểm tra và phê duyệt của khách hàng. Sau đó đánh giá độ tin cậy của các mốc và chất lượng giải quyết vấn đề.
Trước khi trao đơn sản xuất, yêu cầu:
- nguyên mẫu được phê duyệt và phản hồi thiết kế;
- dòng chảy công nghệ và kế hoạch kiểm soát theo định hướng sản xuất;
- chạy đúng nhịp hoặc khối lượng pilot đã thống nhất;
- bằng chứng năng lực kích thước và chức năng;
- thẩm định đóng gói và logistics;
- khép kín vấn đề tồn đọng và kiểm soát thay đổi;
- PPAP được phê duyệt hoặc phát hành tương đương từ khách hàng.
Biến kết quả đánh giá thành đặc thù theo chương trình
Chấm điểm nhà cung cấp theo các cổng bắt buộc và rủi ro có trọng số. Phạm vi IATF, một phép thử điện trọng yếu hoặc một công đoạn đặc biệt chưa đủ điều kiện có thể là cổng chặn; còn diện tích nhà xưởng và những tuyên bố thị trường chung chung thì không nên là cổng.
Giữ trang này tách biệt với chiến lược tìm nguồn cung thanh cái EV toàn cầu và các bài về thị trường theo cấp công suất. Kết quả của nó là quyết định sơ tuyển dựa trên tính toán năng lực, bằng chứng công đoạn và phê duyệt của khách hàng — chứ không phải bảng xếp hạng các nhà sản xuất thanh cái.
Gửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Nhà sản xuất thanh cái xe điện nào cũng phải đạt chứng nhận IATF 16949 sao?
Không phải mọi dự án nguyên mẫu, hậu mãi hay phi ô tô đều có cùng yêu cầu theo hợp đồng. Với chi tiết sản xuất hàng loạt cho ô tô, người mua cần kiểm tra yêu cầu riêng của khách hàng OEM hoặc Tier-1, phạm vi chứng nhận hợp lệ của nhà cung cấp và liệu cơ sở sản xuất thực tế có nằm trong phạm vi đó không.
Người mua có thể xác minh năng lực sản xuất như thế nào?
Tính lại năng lực từ thời gian chu kỳ của công đoạn, số giờ khả dụng, ca làm việc, thời gian chuyển đổi, bảo trì kế hoạch, tỷ lệ đạt và OEE đã được chứng minh. Sau đó so sánh kết quả với khối lượng đã cam kết hiện tại và xác nhận trong buổi đánh giá sản xuất trực tiếp hoặc chạy thử pilot.
Có nhất thiết phải mạ điện ngay tại nhà máy không?
Không nhất thiết. Đơn vị mạ thuê ngoài có thể chấp nhận được nếu được phê duyệt và kiểm soát qua đặc tả kỹ thuật, truy xuất lô, chứng nhận, kiểm tra đầu vào, thông báo thay đổi và quy trình hành động khắc phục. Việc có thiết bị nội bộ không loại bỏ nhu cầu kiểm soát.
Thời gian giao nguyên mẫu nào chứng minh nhà cung cấp đủ năng lực?
Không có ngưỡng cố định một hay hai tuần nào chứng minh năng lực. Thời gian giao phụ thuộc vào khuôn gá, vật liệu, mạ, cách điện, thử nghiệm và phê duyệt của khách hàng. Hãy đánh giá liệu nhà cung cấp có đường găng (critical path) đáng tin cậy và đạt các mốc nguyên mẫu, chạy thử đã thống nhất hay không.
Buổi chạy thử pilot của nhà cung cấp thanh cái EV cần chứng minh điều gì?
Chạy thử pilot phải dùng vật liệu, khuôn gá, lưu trình công nghệ, người vận hành và phương pháp kiểm tra theo định hướng sản xuất. Buổi chạy thử cần thể hiện thời gian chu kỳ, tỷ lệ đạt, năng lực kích thước, kiểm soát công đoạn đặc biệt, truy xuất nguồn gốc, kết quả thử nghiệm, đóng gói và việc khép kín mọi sai lệch trước khi phê duyệt khởi động sản xuất.