
Audit dei produttori di sbarre per veicoli elettrici: guida alla qualifica per gli acquirenti
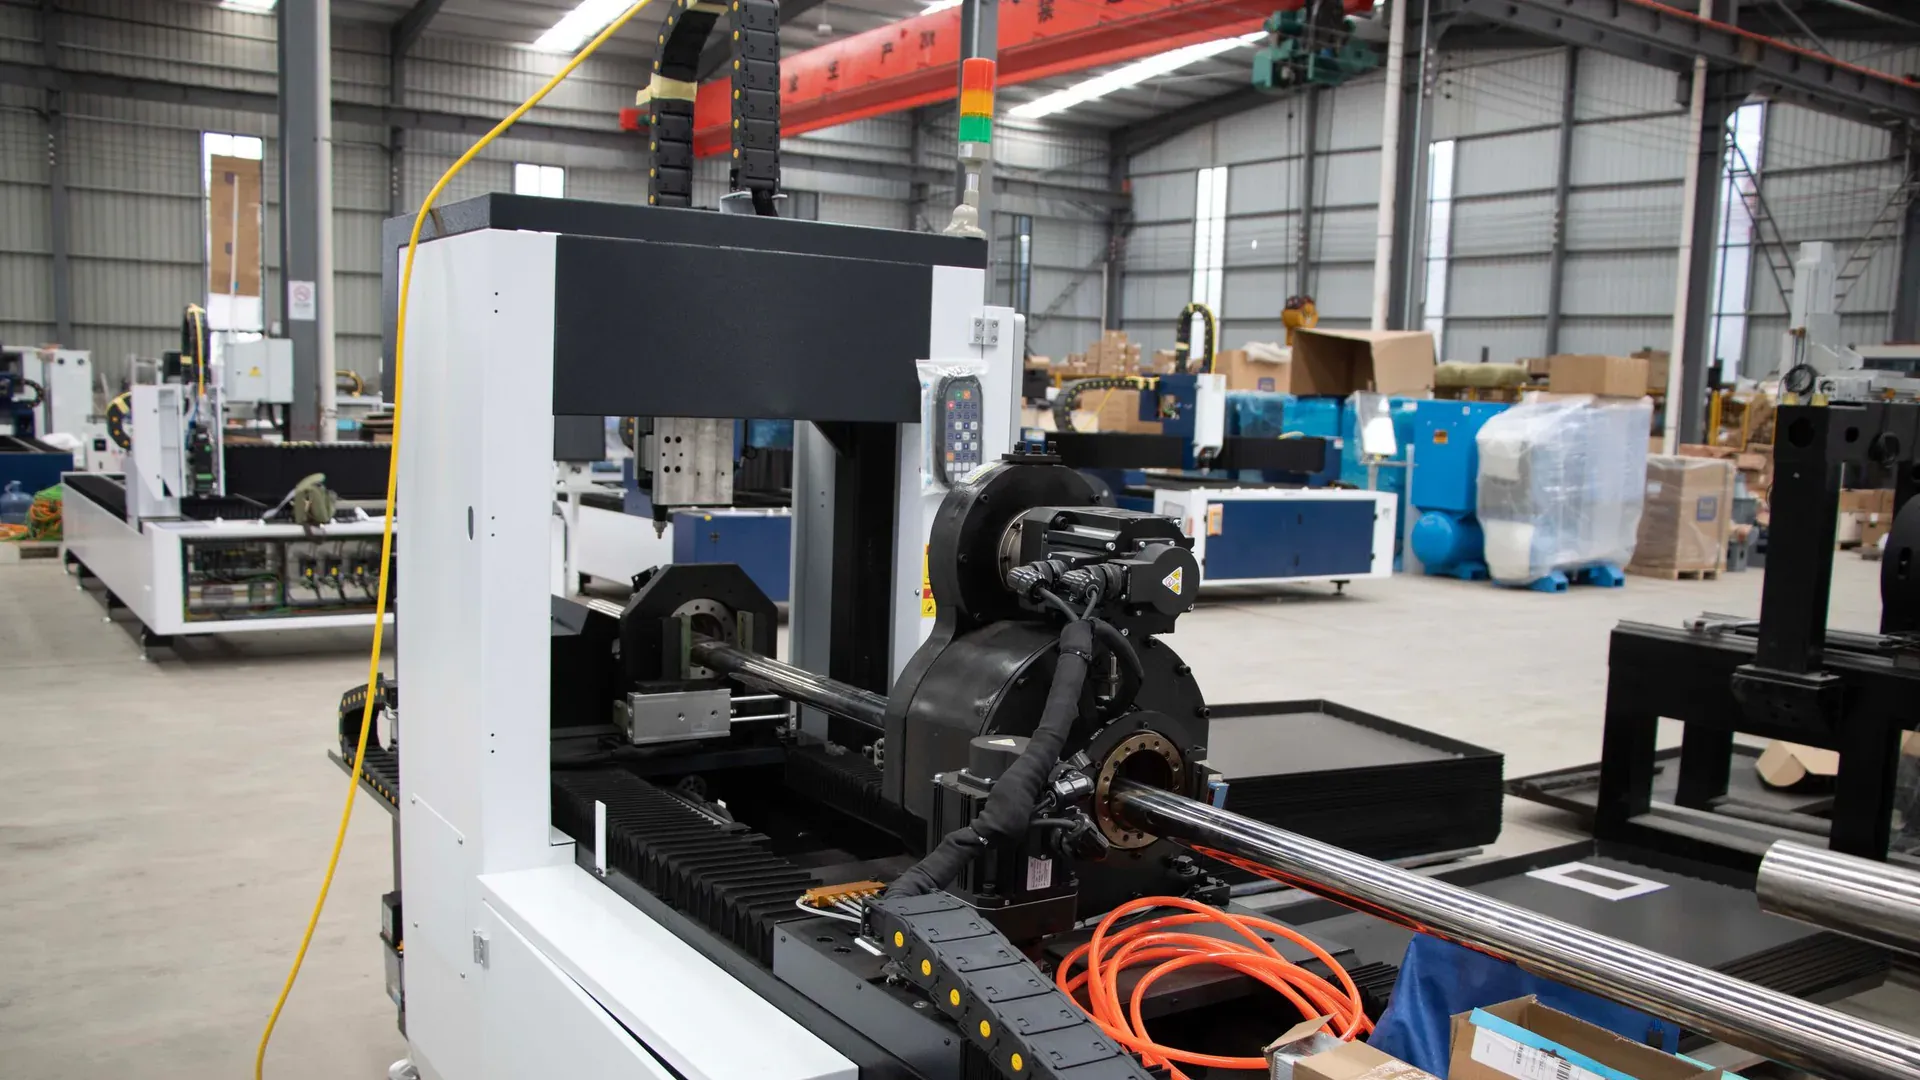
Un produttore di sbarre per veicoli elettrici deve essere qualificato rispetto al programma a cui fornirà. Un capannone grande, un logo IATF o un prototipo rapido possono essere prove utili, ma nessuno di essi dimostra che il sito e il processo reali siano in grado di produrre ripetutamente la parte rilasciata.
L’audit deve seguire il prodotto dalla RFQ attraverso materiale, formatura, processi speciali, ispezione, produzione pilota e gestione delle modifiche. Deve inoltre distinguere un produttore, un integratore e un intermediario, senza presumere che l’esternalizzazione sia automaticamente inaccettabile.
Congelate l’ambito del prodotto prima di verificare la capacità
Emanate un pacchetto tecnico che includa:
- tensione nominale e massima;
- corrente continua e di picco con durata;
- confine termico e temperatura ammissibile;
- materiale del conduttore, grado e tempra;
- datum del disegno, tolleranze e requisiti superficiali;
- placcatura, isolamento, sovrastampaggio o pacchetto laminato;
- giunzioni, saldature, terminali e interfacce dei sensori;
- requisiti ambientali, di vibrazione e di corrosione;
- test di validazione ed evidenze specifiche del cliente;
- volumi di prototipo, pilot e annuali per fase del programma.
Senza questo pacchetto, i fornitori quotano percorsi di processo diversi e le dichiarazioni di capacità non sono confrontabili.
Ricalcolate la capacità dal flusso di processo
Non rifiutate né approvate una fabbrica basandovi solo sui metri quadrati o sul numero di macchine. Calcolate ogni operazione:
Capacità annua conforme = tempo di produzione disponibile ÷ tempo ciclo dimostrato × rendimento
Tenete poi conto del modello di turni, della manutenzione pianificata, dei cambi di attrezzaggio, del service degli utensili, della disponibilità dei materiali, dell’ispezione e del carico clienti esistente. Una linea con due macchine può superare un’officina più grande se il processo è automatizzato e stabile; le stesse due macchine possono anche diventare un collo di bottiglia evidente quando la verniciatura o l’ispezione sono esternalizzate senza controllo della capacità.
Richiedete evidenze per il volume dichiarato:
- ciclo di lavorazione e tempo ciclo per operazione;
- dati recenti di OEE o di utilizzo equivalente;
- scarti e rilavorazioni nel processo interessato;
- organico e copertura delle competenze per turno;
- piano di manutenzione e ricambi critici;
- capacità attualmente impegnata e calendario di lancio;
- piano di contingenza per il guasto di una macchina o di un fornitore critici.
Verificate il calcolo durante una revisione della produzione dal vivo e un pilot con intento produttivo.
Verificate l’ambito qualità automotive, non solo il logo del certificato
IATF 16949 è un requisito centrale di sistema qualità automotive per molte filiere di produzione, ma la sua applicazione dipende dall’ambito ammissibile del sito e dai requisiti del cliente. La guida IATF definisce i siti produttivi ammissibili intorno a parti di produzione, servizio e accessori specificate dal cliente automotive, e gli OEM pubblicano requisiti aggiuntivi tramite IATF Global Oversight.
Durante l’audit:
- ottenete il certificato e l’indirizzo esatto del sito produttivo;
- confermate che l’ambito includa il prodotto e il processo pertinenti;
- verificate l’organismo di certificazione riconosciuto;
- esaminate i rilievi aperti e le azioni correttive ove l’accesso è consentito;
- identificate i requisiti specifici del cliente applicabili al programma;
- confermate che i siti di supporto remoto e i processi esternalizzati siano controllati.
ISO 9001 può essere adatta a prototipi, sbarre industriali o progetti in cui la certificazione automotive non è contrattualmente richiesta. Non deve essere presentata come equivalente al requisito IATF di un cliente.
Verificate insieme materiale e capacità di formatura
Un fornitore che lavora con successo il rame non è automaticamente qualificato per l’alluminio, e viceversa. Esaminate ricezione, stoccaggio, identificazione, controllo della tempra, taglio o tranciatura, formatura, sbavatura, pulizia e protezione delle superfici di contatto.
Utilizzate parti del programma per esaminare:
- intervallo di spessore e larghezza;
- foro più piccolo e asola più difficile;
- posizionamento su lunghe distanze e controllo dei datum;
- raggio di piegatura, orientamento e metodo di compensazione del ritorno elastico;
- planarità e torsione dopo la formatura;
- condizione dei bordi e contaminazione;
- vita degli utensili, affilatura e gestione delle modifiche;
- ispezione del primo pezzo e in processo.
La guida alle attrezzature di produzione delle sbarre per EV offre una visione correlata della cella di processo. L’audit deve verificare ciò che il produttore possiede realmente e ciò che controlla tramite subfornitori approvati.
Trattate placcatura, isolamento e giunzione come processi speciali
Non prescrivete spessori generici di stagno, nichel o argento da un blog. Il disegno del cliente e il sistema di giunzione qualificato devono indicare materiale di rivestimento, definizione dello spessore, metodo di misura, adesione, saldabilità, area di contatto e mascheratura.
Per i processi interni ed esternalizzati, esaminate:
- specifica di processo approvata e fornitore;
- controlli del bagno o del materiale e manutenzione;
- identità del lotto prima e dopo il trattamento;
- XRF o altro metodo di spessore concordato;
- test di adesione, porosità, corrosione o saldabilità ove richiesti;
- protezione delle superfici di saldatura e delle giunzioni bullonate;
- limiti di rilavorazione e controlli di sverniciatura;
- notifica delle modifiche e verifica in ingresso.
Lo stesso principio vale per termorestringente, verniciatura a polvere, sovrastampaggio, laminazione adesiva, saldatura a ultrasuoni o laser e brasatura. Un certificato di analisi non sostituisce la verifica del pezzo finito.
Verificate il laboratorio prove rispetto al control plan
Un lungo elenco di attrezzature non è utile se non copre le caratteristiche del programma. Mappate ogni requisito su metodo, attrezzatura, incertezza, taratura e campionamento.
Le verifiche possibili includono:
- misura a coordinate e di profilo;
- spessore del rivestimento;
- resistenza della giunzione o del conduttore;
- resistenza di isolamento e rigidità dielettrica;
- prove di trazione, pelatura o sezione di saldatura;
- cicli termici e aumento di temperatura;
- prove di vibrazione, urto e ambientali;
- prove di tenuta o perdita per assiemi stampati;
- ispezione CT o a raggi X quando progetto e rischio lo giustificano.
Chiedete quali test sono accreditati, quali approvati dal cliente, quali esternalizzati e come i campioni restano tracciabili. Uno scanner CT non è un requisito universale per ogni sbarra, così come un tester di rigidità dielettrica di base non basta per ogni assieme laminato.
La capacità CCS è una disciplina di integrazione
Un cell-contact system o una sbarra integrata possono combinare conduttori, supporto o film, sensing, fusibili, connettori, isolamento e giunzione. Verificate il processo di integrazione invece di chiedere solo se il fornitore «fa CCS».
Esaminate approvvigionamento dei componenti, posizionamento e registrazione, finestre di giunzione, taratura dei sensori, ritenzione dei connettori, copertura isolante, collaudo elettrico, dati di fine linea e politica di riparazione. Confermate la titolarità della responsabilità di progetto e i limiti di software o di collaudo. Se il fornitore integra parti progettate dal cliente, definite come vengono gestiti modifiche di progetto e rischi di interfaccia.
PPAP e tracciabilità sono deliverable definiti dal cliente
Le evidenze del Production Part Approval Process non sono identiche per ogni OEM o Tier-1. Stabilite in fase di RFQ il livello di sottomissione richiesto, i moduli specifici del cliente, le caratteristiche significative e le milestone di approvazione.
Una catena di tracciabilità robusta può collegare:
- materiale in ingresso e lotto di trattamento;
- attrezzature e macchina o linea;
- programma e revisione del disegno;
- operatore o stazione automatizzata;
- parametri di processo e allarmi;
- risultati di ispezione ed elettrici;
- non conformità, deviazione e rilavorazione;
- lotto di spedizione e seriale o batch del cliente.
Non ogni elemento deve essere registrato pezzo per pezzo. È il control plan del cliente a determinare granularità e conservazione. Verificate che il fornitore possa esportare registrazioni utilizzabili, non solo visualizzare dati su uno schermo di macchina.
Usate le fasi di prototipo e pilot per domande diverse
Un prototipo dimostra che geometria e interfacce possono essere realizzate. Un pilot dimostra che processo, attrezzature, controlli e operatori con intento produttivo possono ripeterle.
Non applicate una regola fissa «da una a due settimane». Chiedete un calendario di percorso critico che copra materiale, attrezzature, rivestimento esternalizzato, ispezione e approvazioni del cliente. Valutate poi l’affidabilità delle milestone e la qualità del problem solving.
Prima dell’aggiudicazione della produzione, richiedete:
- prototipo approvato e feedback di progetto;
- flusso di processo e control plan con intento produttivo;
- run-at-rate o quantità pilota concordata;
- evidenze di capacità dimensionale e funzionale;
- validazione di imballaggio e logistica;
- chiusura delle questioni aperte e gestione delle modifiche;
- PPAP approvato o rilascio cliente equivalente.
Rendete l’esito dell’audit specifico per il programma
Valutate il fornitore rispetto a gate obbligatori e rischi ponderati. L’ambito IATF, un collaudo elettrico critico o un processo speciale non qualificato possono essere un gate; dimensione del capannone e dichiarazioni generiche di mercato non dovrebbero esserlo.
Mantenete questa pagina distinta dalla strategia globale di approvvigionamento delle sbarre per EV e dagli articoli di mercato per classe di potenza. Il suo esito è una decisione di qualifica supportata da calcoli di capacità, evidenze di processo e approvazione del cliente, non una classifica di produttori di sbarre.
Invia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Ogni produttore di sbarre per EV deve essere certificato IATF 16949?
Non tutti i progetti prototipo, aftermarket o non automotive hanno lo stesso requisito contrattuale. Per le parti di produzione automotive, l'acquirente deve verificare i requisiti specifici del cliente OEM o Tier-1, l'ambito di certificazione ammissibile del fornitore e se il sito produttivo effettivo è coperto.
Come può un acquirente verificare la capacità produttiva?
Ricalcolate la capacità dal tempo ciclo di processo, dalle ore disponibili, dai turni, dal cambio di attrezzaggio, dalla manutenzione pianificata, dal rendimento e dall'OEE dimostrato. Poi confrontate il risultato con il carico attualmente impegnato e confermatelo durante una revisione della produzione dal vivo o una prova pilota.
La placcatura deve essere eseguita internamente?
Non necessariamente. Un placcatore esterno può essere accettabile se approvato e controllato tramite specifiche, tracciabilità dei lotti, certificati, verifica in ingresso, notifica delle modifiche e processi di azione correttiva. Disporre di attrezzature interne non elimina la necessità di controllo.
Quale lead time di prototipo dimostra che un fornitore è qualificato?
Nessuna soglia fissa di una o due settimane dimostra la capacità. Il lead time dipende da attrezzature, materiale, placcatura, isolamento, collaudo e approvazioni del cliente. Valutate se il fornitore presenta un percorso critico credibile e rispetta le milestone concordate di prototipo e pilot.
Cosa deve dimostrare la prova pilota di un fornitore di sbarre EV?
Il pilot deve utilizzare materiale, attrezzature, ciclo di lavorazione, operatori e metodi di ispezione con intento produttivo. Deve dimostrare tempo ciclo, rendimento, capacità dimensionale, controllo dei processi speciali, tracciabilità, risultati dei collaudi, imballaggio e chiusura di eventuali deviazioni prima dell'approvazione al lancio.