
EV bara üreticisi denetimi: satın almacılar için tedarikçi kalifikasyon rehberi
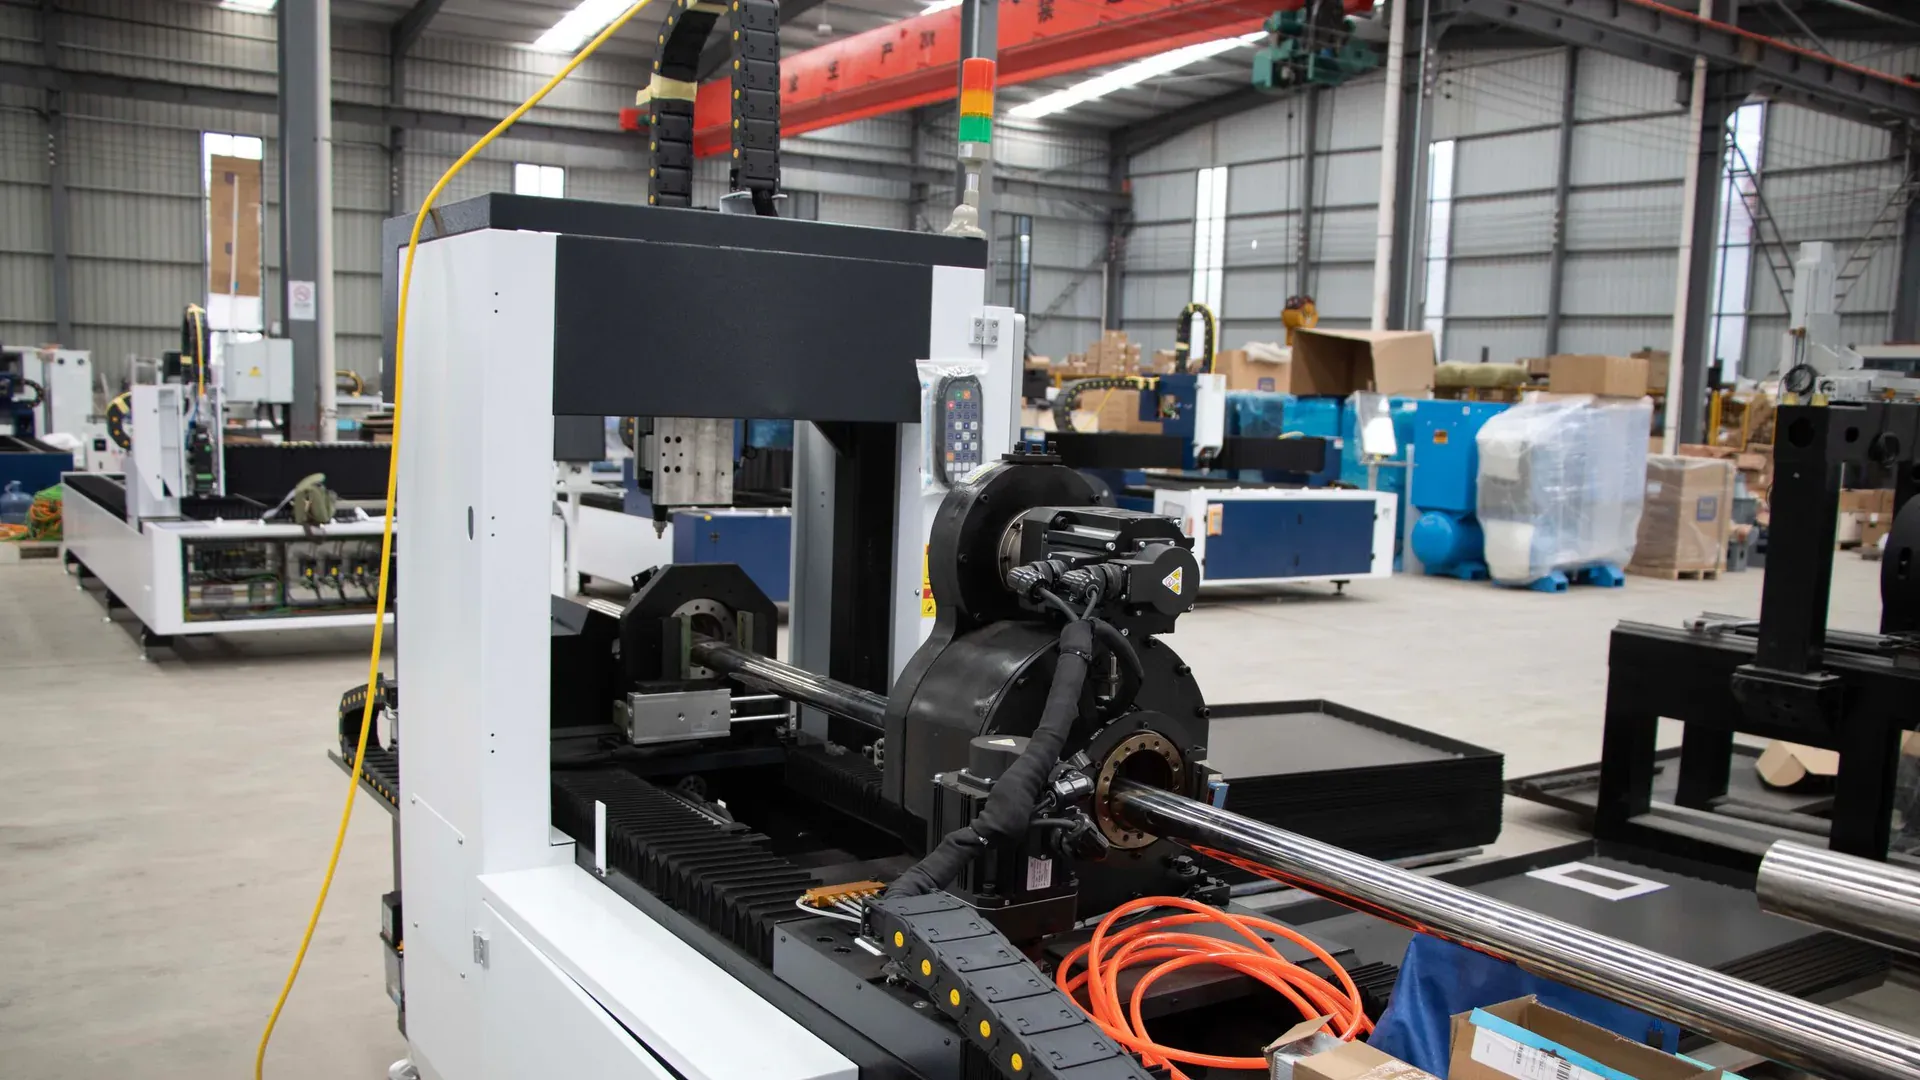
Bir EV bara üreticisi, tedarik edeceği programa göre kalifiye edilmelidir. Büyük bir fabrika alanı, bir IATF logosu veya hızlı bir prototip yararlı kanıtlar olabilir; ancak hiçbiri gerçek tesisin ve prosesin onaylanmış parçayı tekrarlanabilir şekilde üretebileceğini kanıtlamaz.
Denetim, ürünü RFQ’den başlayarak malzeme, şekillendirme, özel prosesler, muayene, pilot üretim ve değişiklik kontrolü boyunca izlemelidir. Ayrıca üretici, entegratör ve aracı arasındaki farkı ortaya koymalı; dış kaynak kullanımını otomatik olarak kabul edilemez saymamalıdır.
Kapasiteyi denetlemeden önce ürün kapsamını dondurun
Şunları içeren bir teknik paket yayınlayın:
- nominal ve maksimum gerilim;
- sürekli ve tepe akım ile süresi;
- termal sınır ve izin verilen sıcaklık;
- iletken malzemesi, kalitesi ve temper durumu;
- resim datums (referans) noktaları, toleranslar ve yüzey gereksinimleri;
- kaplama, yalıtım, overmolding veya lamine yığını;
- bağlantılar, kaynaklar, terminaller ve sensör arayüzleri;
- çevresel, titreşim ve korozyon gereksinimleri;
- validasyon testleri ve müşteriye özel kanıtlar;
- program fazına göre prototip, pilot ve yıllık hacim.
Bu paket olmadan tedarikçiler farklı proses rotaları üzerinden fiyat verir ve kapasite iddiaları karşılaştırılamaz.
Kapasiteyi proses akışından yeniden hesaplayın
Bir fabrikayı yalnızca metrekare veya makine sayısına bakarak reddetmeyin ya da onaylamayın. Her operasyonu hesaplayın:
Yıllık sağlam kapasite = kullanılabilir üretim süresi ÷ gösterilmiş çevrim süresi × verim
Ardından vardiya düzenini, planlı bakımı, kalıp değişimini, takım servisini, malzeme bulunabilirliğini, muayeneyi ve mevcut müşteri yükünü hesaba katın. İki makineli bir hat, proses otomatik ve kararlıysa daha büyük bir atölyeden daha iyi performans gösterebilir; aynı iki makine, kaplama veya muayene kapasite kontrolü olmadan dışarıya verildiğinde belirgin bir darboğaza da dönüşebilir.
Talep edilen hacim için kanıt isteyin:
- operasyon bazında rota ve çevrim süresi;
- güncel OEE veya eşdeğer kullanım verileri;
- ilgili prosesteki hurda ve yeniden işleme;
- vardiya bazında personel ve yetkinlik kapsamı;
- bakım planı ve kritik yedek parçalar;
- mevcut taahhüt edilmiş kapasite ve devreye alma takvimi;
- kritik bir makine veya tedarikçi arızası için yedek plan.
Hesaplamayı canlı bir üretim incelemesi ve üretim amacına uygun bir pilot sırasında doğrulayın.
Yalnızca sertifika logosunu değil, otomotiv kalite kapsamını kontrol edin
IATF 16949, birçok üretim tedarik zinciri için merkezi bir otomotiv kalite sistemi gereksinimidir; ancak uygulanması uygun tesis kapsamına ve müşteri gereksinimlerine bağlıdır. IATF rehberi, uygun üretim tesislerini otomotiv müşterisinin belirlediği üretim, servis ve aksesuar parçaları etrafında tanımlar ve OEM’ler ek gereksinimleri IATF Global Oversight üzerinden yayımlar.
Denetim sırasında:
- sertifikayı ve üretim tesisinin tam adresini alın;
- kapsamın ilgili ürün ve prosesi içerdiğini doğrulayın;
- tanınmış sertifikasyon kuruluşunu doğrulayın;
- erişim izni verildiği ölçüde açık bulguları ve düzeltici faaliyetleri inceleyin;
- programa uygulanan müşteriye özel gereksinimleri belirleyin;
- uzaktan destek tesislerinin ve dışarıya verilen proseslerin kontrol altında olduğunu doğrulayın.
ISO 9001; prototipler, endüstriyel baralar veya otomotiv sertifikasyonunun sözleşmeyle gerekmediği projeler için uygun olabilir. Bir müşterinin IATF gereksinimine eşdeğer olarak sunulmamalıdır.
Malzeme ve şekillendirme yetkinliğini birlikte denetleyin
Bakırı başarıyla işleyen bir tedarikçi, alüminyum için otomatik olarak kalifiye değildir; bunun tersi de geçerlidir. Malzeme girişini, depolamayı, tanımlamayı, temper kontrolünü, kesme veya boşluk açma işlemini, şekillendirmeyi, çapak alma işlemini, temizliği ve temas yüzeylerinin korunmasını inceleyin.
İncelemek için program parçalarını kullanın:
- kalınlık ve genişlik aralığı;
- en küçük delik ve en zor kanal;
- uzun konumlandırma ve datum kontrolü;
- bükme yarıçapı, yönü ve geri esneme kompanzasyon yöntemi;
- şekillendirme sonrası düzlük ve burulma;
- kenar durumu ve kirlenme;
- takım ömrü, bileme ve değişiklik kontrolü;
- ilk parça ve proses içi muayene.
EV bara üretim ekipmanı rehberi ilgili bir proses hücresi görünümü sunar. Denetim, üreticinin gerçekte neye sahip olduğunu ve onaylı alt yükleniciler üzerinden neyi kontrol ettiğini doğrulamalıdır.
Kaplama, yalıtım ve birleştirmeyi özel proses olarak ele alın
Bir blogdan genel kalay, nikel veya gümüş kalınlığı önermeyin. Müşteri resmi ve kalifiye birleştirme sistemi; kaplama malzemesini, kalınlık tanımını, ölçüm yöntemini, adhezyonu, lehimlenebilirliği, temas alanını ve maskelemeyi belirtmelidir.
Şirket içi ve dışarıya verilen prosesler için şunları inceleyin:
- onaylı proses spesifikasyonu ve tedarikçi;
- banyo veya malzeme kontrolleri ve bakımı;
- işlem öncesi ve sonrası parti kimliği;
- XRF veya üzerinde anlaşılan diğer kalınlık yöntemi;
- gerektiğinde adhezyon, gözeneklilik, korozyon veya lehimlenebilirlik testleri;
- kaynak ve cıvatalı bağlantı yüzeylerinin korunması;
- yeniden işleme limitleri ve sıyırma kontrolleri;
- değişiklik bildirimi ve giriş doğrulaması.
Aynı ilke ısı ile daralan kılıf, toz boya, overmolding, yapıştırıcılı laminasyon, ultrasonik veya lazer kaynak ve sert lehimleme için de geçerlidir. Analiz sertifikası, bitmiş parça doğrulamasının yerini tutmaz.
Test laboratuvarını kontrol planına göre doğrulayın
Uzun bir ekipman listesi, programın karakteristiklerini kapsamadıkça işe yaramaz. Her gereksinimi yöntem, ekipman, belirsizlik, kalibrasyon ve numuneye eşleyin.
Olası kontroller şunları içerir:
- koordinat ve profil ölçümü;
- kaplama kalınlığı;
- bağlantı veya iletken direnci;
- yalıtım direnci ve dielektrik dayanım;
- çekme, soyulma veya kaynak kesiti analizi;
- termal çevrim ve sıcaklık artışı;
- titreşim, şok ve çevresel testler;
- kalıplanmış gruplar için sızıntı veya sızdırmazlık testleri;
- tasarım ve riskin gerektirdiği yerlerde CT veya X-ray muayenesi.
Hangi testlerin akredite olduğunu, hangilerinin müşteri onaylı olduğunu, hangilerinin dışarıya verildiğini ve numunelerin nasıl izlenebilir kaldığını sorun. Bir CT tarayıcı her bara için evrensel bir gereksinim değildir; tıpkı temel bir hipot test cihazının her lamine grup için yeterli olmaması gibi.
CCS yetkinliği bir entegrasyon disiplinidir
Bir hücre temas sistemi (cell-contact system) veya entegre bara; iletkenleri, taşıyıcı veya filmi, algılamayı, sigortaları, konektörleri, yalıtımı ve birleştirmeyi bir araya getirebilir. Tedarikçinin yalnızca «CCS yapıyor musunuz?» sorusuna verdiği yanıtı değil, entegrasyon prosesini denetleyin.
Bileşen tedarikini, yerleştirme ve kayıtlamayı, birleştirme pencerelerini, sensör kalibrasyonunu, konektör tutuşunu, yalıtım kapsamını, elektriksel testi, hat sonu verilerini ve onarım politikasını inceleyin. Tasarım sorumluluğunun kime ait olduğunu ve yazılım veya test limitlerini doğrulayın. Tedarikçi müşteri tasarımı parçaları entegre ediyorsa tasarım değişikliklerinin ve arayüz risklerinin nasıl yönetildiğini tanımlayın.
PPAP ve izlenebilirlik müşteri tarafından tanımlanan çıktılardır
Production Part Approval Process kanıtları her OEM veya Tier-1 için aynı değildir. Gerekli sunum seviyesini, müşteriye özel formları, önemli karakteristikleri ve onay kilometre taşlarını RFQ aşamasında belirleyin.
Sağlam bir izlenebilirlik zinciri şunları bağlayabilir:
- gelen malzeme ve işlem partisi;
- takım ve makine veya hat;
- program ve resim revizyonu;
- operatör veya otomatik istasyon;
- proses parametreleri ve alarmlar;
- muayene ve elektriksel sonuçlar;
- uygunsuzluk, sapma ve yeniden işleme;
- sevkiyat partisi ve müşteri seri numarası veya partisi.
Her kalemin parça bazında kaydedilmesi gerekmez. Ayrıntı düzeyini ve saklama süresini müşteri kontrol planı belirler. Tedarikçinin verileri yalnızca makine ekranında göstermekle kalmayıp kullanılabilir kayıtlar olarak dışa aktarabildiğini doğrulayın.
Prototip ve pilot fazlarını farklı sorular için kullanın
Prototip, geometrinin ve arayüzlerin üretilebileceğini kanıtlar. Pilot, üretim amacına uygun prosesin, takımın, kontrollerin ve operatörlerin bunu tekrarlayabildiğini kanıtlar.
Sabit bir «bir ila iki hafta» kuralı kullanmayın. Malzeme, takım, dış kaplama, muayene ve müşteri onaylarını kapsayan bir kritik yol takvimi isteyin. Ardından kilometre taşı güvenilirliğini ve problem çözme kalitesini değerlendirin.
Üretim siparişinden önce şunları talep edin:
- onaylı prototip ve tasarım geri bildirimi;
- üretim amacına uygun proses akışı ve kontrol planı;
- hedef hızda çalıştırma veya üzerinde anlaşılan pilot miktar;
- boyutsal ve fonksiyonel yetkinlik kanıtı;
- ambalaj ve lojistik validasyonu;
- açık konuların kapatılması ve değişiklik kontrolü;
- onaylı PPAP veya eşdeğer müşteri serbest bırakması.
Denetim sonucunu programa özel hale getirin
Tedarikçiyi zorunlu kapılar ve ağırlıklandırılmış risklere göre puanlayın. IATF kapsamı, kritik bir elektriksel test veya kalifiye olmayan bir özel proses kapı olabilir; fabrika alanı büyüklüğü ve genel pazar iddiaları olmamalıdır.
Bu sayfayı küresel EV bara tedarik stratejisinden ve güç sınıfı pazar makalelerinden ayrı tutun. Sonucu, kapasite hesabı, proses kanıtları ve müşteri onayıyla desteklenen bir kalifikasyon kararıdır — bara üreticilerinin sıralaması değil.
Makine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Her EV bara üreticisi IATF 16949 sertifikalı olmak zorunda mı?
Her prototip, satış sonrası veya otomotiv dışı proje aynı sözleşmesel gereksinime sahip değildir. Otomotiv üretim parçaları için alıcı; OEM veya Tier-1 müşteriye özel gereksinimleri, tedarikçinin uygun sertifikasyon kapsamını ve gerçek üretim tesisinin kapsam içinde olup olmadığını kontrol etmelidir.
Bir alıcı üretim kapasitesini nasıl doğrulayabilir?
Kapasiteyi proses çevrim süresi, kullanılabilir saatler, vardiyalar, kalıp değişimi, planlı bakım, verim ve gösterilmiş OEE üzerinden yeniden hesaplayın. Ardından sonucu mevcut taahhüt edilmiş yükle karşılaştırın ve canlı bir üretim incelemesinde veya pilot çalıştırmada doğrulayın.
Kaplama şirket içinde mi yapılmalı?
Şart değildir. Dışarıdan bir kaplama tedarikçisi; spesifikasyonlar, parti izlenebilirliği, sertifikalar, giriş doğrulaması, değişiklik bildirimi ve düzeltici faaliyet süreçleriyle onaylanıp kontrol ediliyorsa kabul edilebilir. Kendi ekipmanınızın olması kontrol ihtiyacını ortadan kaldırmaz.
Hangi prototip teslim süresi tedarikçinin kalifiye olduğunu kanıtlar?
Bir veya iki haftalık sabit bir eşik yetkinliği kanıtlamaz. Teslim süresi; takım, malzeme, kaplama, yalıtım, test ve müşteri onaylarına bağlıdır. Tedarikçinin inandırıcı bir kritik yol planı sunup sunmadığını ve üzerinde anlaşılan prototip ve pilot kilometre taşlarını karşılayıp karşılamadığını değerlendirin.
Bir EV bara tedarikçisinin pilot çalıştırması neyi göstermelidir?
Pilot; üretim amacına uygun malzeme, takım, proses rotası, operatörler ve muayene yöntemleri kullanmalıdır. Çevrim süresini, verimi, boyutsal yetkinliği, özel proses kontrolünü, izlenebilirliği, test sonuçlarını, ambalajlamayı ve varsa sapmaların kapatılmasını seri üretim onayından önce göstermelidir.