
Stan umocnienia i wyżarzanie miedzianych szyn prądowych: formowalność bez zgadywania
Gdy jedna partia miedzi wygina się czysto, a następna pęka lub sprężynuje mocniej, program CNC nie jest automatycznie winny. Materiał może mieć tę samą nazwę stopu, a jednocześnie trafiać na halę w innym stanie mechanicznym. „Miedź o wysokiej przewodności“ opisuje ważne wymaganie elektryczne; nie definiuje jednak w pełni zachowania przy granicy plastyczności, wydłużenia, twardości ani okna formowania.
Stan umocnienia wypełnia tę lukę. Wyżarzanie może być częścią sposobu, w jaki dostawca ustala wymagany stan, albo odrębnie zakwalifikowanym etapem produkcji. Nigdy nie powinno być doraźną naprawą stosowaną do momentu, gdy pręt wyda się wystarczająco miękki.
Stop i stan umocnienia to odrębne decyzje zakupowe
Oznaczenie stopu identyfikuje skład chemiczny i powiązane wymagania materiałowe. Stan umocnienia opisuje kondycję wytworzoną przez obróbkę, taką jak odkształcenie na zimno lub wyżarzanie, i jest często wyrażany oznaczeniem lub zakresem właściwości mechanicznych. Oba czynniki wpływają na to, czy szyna prądowa przeniesie prąd i przetrwa produkcję.
Zamówienie mówiące wyłącznie „miedź C110, 10 mm“ pozostawia otwarte ważne pytania:
- Która norma materiałowa i które wydanie mają zastosowanie?
- Jaki stan umocnienia lub zakres twardości/właściwości jest wymagany?
- Czy dopuszczalne są zamienniki?
- Które wyniki certyfikatu muszą identyfikować każdy wytop lub partię?
- Czy kierunek walcowania jest kontrolowany przy ciasnych lub wielokrotnych gięciach?
- Czy wykonawca może poddać materiał obróbce cieplnej po odbiorze?
ASTM B187/B187M-20 obejmuje miedziane szyny, pręty i kształtowniki i zapewnia użyteczne ramy kontraktowe. Kupujący nadal musi określić wymagany stop, stan umocnienia, wymiary i dowody uzupełniające. Przewodnik po materiałach C110, C101 i C102 omawia wybór stopu; stan umocnienia pozostaje dodatkową decyzją.
Odkształcenie na zimno zmienia więcej niż siłę gięcia
Walcowanie, ciągnienie, prostowanie i wcześniejsze operacje formowania mogą umacniać miedź na zimno. Ogólnie większe odkształcenie na zimno podnosi wytrzymałość i twardość, zmniejszając dostępną plastyczność. Element może wymagać większej siły, sprężynować inaczej, wykazywać większe odkształcenie powierzchniowe lub pękać na krawędzi przy gięciu, które bardziej miękki materiał toleruje.
Te zależności nie upoważniają do przewidywania dokładnego gięcia na podstawie nazwy stanu umocnienia. Rzeczywiste zachowanie zależy także od grubości, szerokości, jakości krawędzi, promienia gięcia, orientacji, oprzyrządowania, tarcia, kolejności i rozkładu właściwości u dostawcy. Stosuj zakresy właściwości i kwalifikację procesu zamiast etykiet, takich jak „miękki“ lub „twardy“.
Odkształcenie na zimno i późniejsza obróbka cieplna mogą także zmienić przewodność. Zmiana elektryczna może być mniejsza niż zmiana mechaniczna dla danego materiału, ale musi zostać zmierzona, gdy specyfikacja tego wymaga. Przewodnik po badaniach przewodności miedzianych szyn prądowych wyjaśnia, jak oddzielić szybkie badanie prądami wirowymi od wyznaczania rezystywności.
Wyżarzanie to kontrolowany proces materiałowy, a nie skrót
Wyżarzanie może zmniejszyć skutki odkształcenia na zimno przez zdrowienie i rekrystalizację, w zależności od materiału i warunków procesu. Omówienie stanów wyżarzonych Copper Development Association opisuje reakcję stopów miedzi na wyżarzanie i rozrost ziarna. Praktyczny wniosek jest taki, że sama temperatura nie stanowi kompletnej recepty.
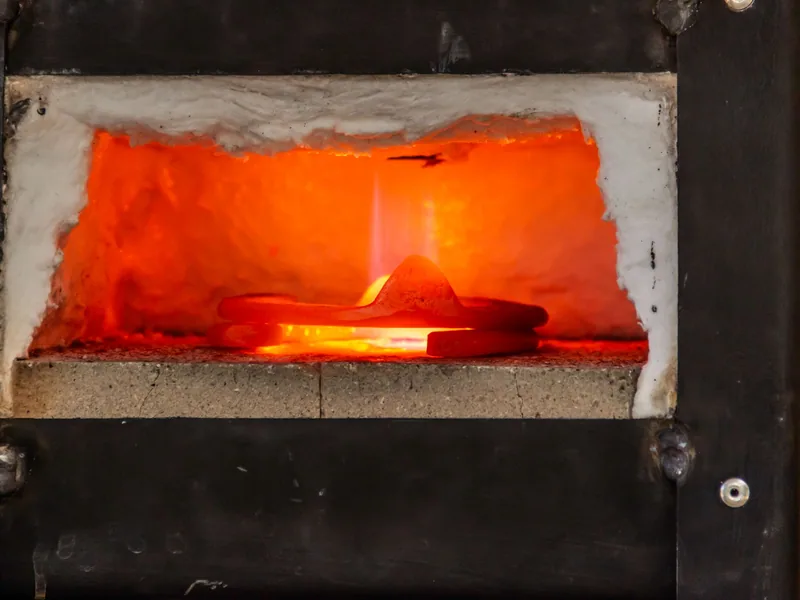
Zakwalifikowany proces wyżarzania musi uwzględniać:
- stop i początkowy stan umocnienia;
- wielkość i rozkład wcześniejszego odkształcenia na zimno;
- wielkość przekroju, układ wsadu i równomierność pieca;
- rzeczywistą temperaturę metalu, czas i przebieg nagrzewania/chłodzenia;
- atmosferę, czystość powierzchni i kontrolę utleniania;
- docelowe właściwości mechaniczne i dopuszczalny stan ziarna;
- ruchy wymiarowe i odkształcenia;
- czyszczenie, identyfikację i badania po procesie.
Lokalne nagrzewanie palnikiem jest szczególnie trudne do kontrolowania. Kolor nie jest wiarygodnym pomiarem temperatury metalu, a strefa wpływu ciepła może zmieniać się na szerokości i grubości. Utlenienie powierzchni może zakłócać późniejsze powlekanie lub przygotowanie styku. Pręt, który wygina się bez pękania, może mimo to mieć niedopuszczalne, nierównomierne właściwości lub utraconą tożsamość partii.
Nie publikuj ani nie przyjmuj uniwersalnej temperatury i czasu wyżarzania dla „miedzianych szyn prądowych“. Właściwy proces zależy od określonego materiału, docelowego stanu i urządzeń do obróbki cieplnej. Korzystaj z zakwalifikowanego dostawcy lub wewnętrznie zwalidowanego procesu z zapisami temperatury i dowodami odbioru.
Zdecyduj, czy kupić stan umocnienia, czy dodać obróbkę cieplną
Zakup materiału w wymaganym stanie umocnienia zwykle daje najczystszy certyfikat i ścieżkę partii. Pozwala też hucie lub dystrybutorowi kontrolować proces przed cięciem na wymiar i dostawą końcową. Ta droga jest preferowana, gdy ta sama formowalność jest potrzebna na większości pręta.
Wyżarzanie międzyoperacyjne może być uzasadnione, gdy wieloetapowy element kumuluje zbyt duże odkształcenie na zimno, gdy lokalny obszar wymaga dodatkowej formowalności albo gdy wybrany stan dostawy nie spełnia jednocześnie wymagań transportu i formowania. Dodaje koszty i punkty kontrolne:
| Decyzja | Pytania do zamknięcia |
|---|---|
| wyżarzanie zewnętrzne | kwalifikacja dostawcy, identyfikowalność partii, zapisy pieca, badania właściwości, ochrona powierzchni |
| wyżarzanie wewnętrzne | zwalidowane urządzenia, pirometria, atmosfera, załadunek, autoryzacja procesu, kompetencje operatora |
| wyżarzanie lokalne/międzyoperacyjne | gradient właściwości, wpływ wymiarowy, lokalizacja oznaczeń, rekwalifikacja i zatwierdzenie projektu |
| zmiana kupowanego stanu umocnienia | uszkodzenia transportowe, zachowanie przy wykrawaniu, sprężynowanie, końcowa wytrzymałość i przewodność |
Zmiana stanu umocnienia w celu rozwiązania jednego gięcia może stworzyć nowe ryzyka w wykrawaniu, transporcie, mocowaniu i końcowych właściwościach mechanicznych. Przejrzyj całą trasę technologiczną i wymagania montażu przed zatwierdzeniem.
Zakwalifikuj okno formowania reprezentatywnymi próbkami
Użyj próbek z rzeczywistego stopu, stanu umocnienia, zakresu grubości i kierunku walcowania. Przygotuj krawędzie metodą proponowaną w produkcji. Wykonaj zamierzony promień narzędzia, kierunek gięcia, kolejność, prędkość i smarowanie przy zapisanych ustawieniach. Uwzględnij najgorsze szerokości elementów i krótkie kołnierze, gdy wpływają na podparcie.
Mierz więcej niż kąt:
- siłę gięcia lub odpowiedź maszyny przy zadeklarowanym ustawieniu;
- sprężynowanie i kąt po stałym czasie relaksacji;
- stan promienia wewnętrznego i powierzchni zewnętrznej;
- pękanie krawędzi, skórkę pomarańczową lub ślady narzędzi;
- położenie płaszczyzny zacisku i skręcenie;
- twardość lub właściwości wytrzymałościowe, gdy są wymagane;
- przewodność, gdy obróbka cieplna jest częścią trasy technologicznej.
Przewodnik po naddatkach gięcia szyn pokazuje, jak zweryfikowana próbka wspiera rozwinięcie. Do kwalifikacji materiału zachowaj tożsamość próbki, certyfikat materiału, partię obróbki cieplnej, jeśli występuje, narzędzie, program i surowe pomiary. Nie łącz wyników różnych stanów umocnienia w jedną średnią.
Okno produkcyjne potrzebuje marginesu. Jeśli próbka przechodzi dopiero po wielokrotnych korektach kompensacji lub znajduje się na granicy pękania, zwykła zmienność partii będzie powodować awarie.
Wpisz stan umocnienia i dowody do dokumentów kontrolowanych
Podaj stop, normę/wydanie i stan umocnienia lub zakres właściwości w zamówieniu i na rysunku. Dodaj wymagania dotyczące przewodności, twardości, wytrzymałości, wydłużenia, kierunku ziarna lub próby gięcia tylko wtedy, gdy służą projektowi i mogą być zweryfikowane. Wymagaj identyfikowalności certyfikat-partia i określ plan pobierania próbek.
Technologia powinna zakazywać niezatwierdzonej obróbki cieplnej i zamienników. Jeśli wyżarzanie jest częścią produkcji, rejestruj partię, urządzenie, odniesienie do zatwierdzonego cyklu, wsad, dowód temperatury, operatora i wyniki po procesie. Nadaj częściom nową identyfikację, jeśli oryginalne oznaczenie nie przetrwa procesu.
Dla dedykowanego procesu gięcia strona urządzenia DHAC-BB-H może wesprzeć wybór maszyny. Nie może jednak automatycznie skompensować nieujawnionej zmiany stanu umocnienia. Utrzymuj stan materiału w ustawieniach programu i zapisie pierwszego elementu, aby operator nie rozwiązywał zmienności partii, po cichu edytując wartości gięcia.
Diagnozuj pękanie, nie obwiniając najpierw programu
Gdy gięcie pęka, zabezpiecz element i jego zapis partii. Sprawdź, czy pęknięcie zaczęło się na ciętej lub zawiniętej krawędzi, śladzie narzędzia, otworze, nacięciu albo obszarze o nieprawidłowym promieniu. Zweryfikuj grubość, orientację ziarna, dowód stanu umocnienia, stan narzędzi, wyrównanie, kolejność i rzeczywisty promień wewnętrzny.
Porównaj zachowaną partię referencyjną przy tym samym ustawieniu. Jeśli referencja przechodzi, a podejrzana partia nie, zbadaj właściwości materiału przed zmianą maszyny. Jeśli obie zawodzą, sprawdź oprzyrządowanie i proces. Jeśli zawodzi tylko jedna orientacja, przejrzyj kierunek walcowania i historię krawędzi.
Przewodnik doboru maszyn do gięcia CNC szyn prądowych wyjaśnia kontrolę siły, oprzyrządowania i sprężynowania. Wykorzystaj te zmienne procesowe razem z dowodami materiałowymi. Stabilna operacja gięcia zaczyna się wtedy, gdy stop i stan umocnienia są określone, a nie gdy technik próbuje ratować nieznany pręt ciepłem.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Dlaczego dwie partie szyn z tego samego gatunku miedzi mogą giąć się inaczej?
Oznaczenie stopu nie definiuje w pełni stanu mechanicznego. Stan umocnienia, wcześniejsze odkształcenie na zimno, grubość, kierunek ziarna, naprężenia resztkowe, jakość krawędzi, zmienność wymiarowa i historia produkcji mogą zmienić siłę gięcia, sprężynowanie i skłonność do pękania.
Czy warsztat może użyć palnika do wyżarzenia pękającej miedzianej szyny prądowej?
Niekontrolowane lokalne nagrzewanie może wytworzyć nierównomierne właściwości, utlenienie, odkształcenia, zmiany ziarna i utratę identyfikowalności. Każde wyżarzanie lokalne lub pełne powinno być zatwierdzonym przez inżynierię, zakwalifikowanym procesem z określoną kontrolą materiału, nagrzewania, atmosfery, chłodzenia, kontroli i ponownej identyfikacji.
Czy wyżarzanie zawsze zmniejsza przewodność miedzianych szyn prądowych?
Nie należy zakładać uniwersalnego kierunku ani wielkości zmiany. Przewodność zależy od składu stopu i historii przetwarzania, natomiast wyżarzanie zmienia strukturę odkształconą na zimno i właściwości mechaniczne. Zmierz wymagane właściwości elektryczne i mechaniczne po zakwalifikowanym procesie.
Co powinno znaleźć się w zamówieniu szyn prądowych w zakresie stanu umocnienia?
Podaj stop, właściwą normę materiałową i jej wydanie, stan umocnienia lub zakres właściwości, wymiary, wymagania kierunku ziarna, jeśli są istotne, certyfikat i identyfikowalność partii, badania odbiorcze oraz zasady zakazu lub zatwierdzania zamienników i obróbki cieplnej po dostawie.