
Têmpera e recozimento de barras de cobre: especifique a conformabilidade sem suposições
Quando um lote de cobre se dobra de forma limpa e o lote seguinte trinca ou apresenta retorno elástico maior, o programa CNC não é automaticamente o culpado. O material pode ter o mesmo nome de liga e chegar em uma condição mecânica diferente. «Cobre de alta condutividade» descreve um requisito elétrico importante; não define completamente o comportamento de escoamento, o alongamento, a dureza ou a janela de conformação.
A têmpera fecha essa lacuna. O recozimento pode fazer parte de como o fornecedor estabelece a condição especificada, ou pode ser uma etapa de fabricação qualificada separadamente. Nunca deve ser um reparo improvisado aplicado até a barra parecer macia o suficiente.
Liga e têmpera são decisões de compra separadas
A designação da liga identifica a química e os requisitos de material associados. A têmpera descreve uma condição produzida por processamento como encruamento ou recozimento e costuma ser expressa por uma designação ou faixa de propriedades mecânicas. Ambas afetam se a barra consegue conduzir corrente e sobreviver à fabricação.
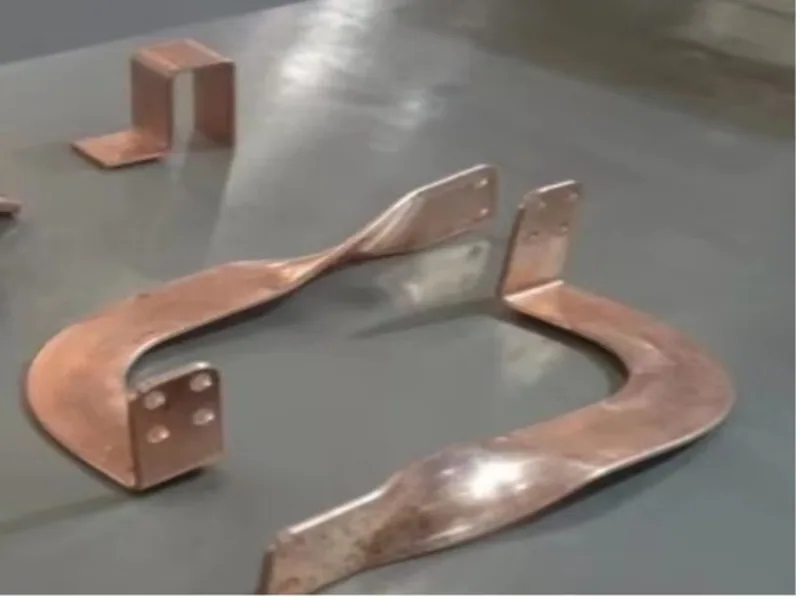
Um pedido de compra que diz apenas «cobre C110, 10 mm» deixa questões importantes em aberto:
- Qual norma de material e qual edição se aplicam?
- Qual têmpera ou faixa de dureza/propriedades é exigida?
- Substituições são permitidas?
- Quais resultados do certificado devem identificar cada corrida ou lote?
- A direção de laminação é controlada para dobras fechadas ou repetidas?
- O fabricante pode tratar termicamente o material após o recebimento?
A ASTM B187/B187M-20 abrange barras, vergalhões e perfis de cobre e fornece uma estrutura contratual útil. O comprador ainda deve especificar a liga, a têmpera, as dimensões e as evidências complementares necessárias. O guia de materiais C110, C101 e C102 trata da seleção de liga; a têmpera continua sendo uma decisão adicional.
O encruamento muda mais do que a força de dobra
Laminação, trefilação, endireitamento e operações de conformação anteriores podem encruar o cobre. Em geral, maior encruamento eleva a resistência e a dureza enquanto reduz a ductilidade disponível. A peça pode exigir mais força, retornar elasticamente de forma diferente, mostrar mais deformação superficial ou trincar em uma borda sob uma dobra que um material mais macio tolera.
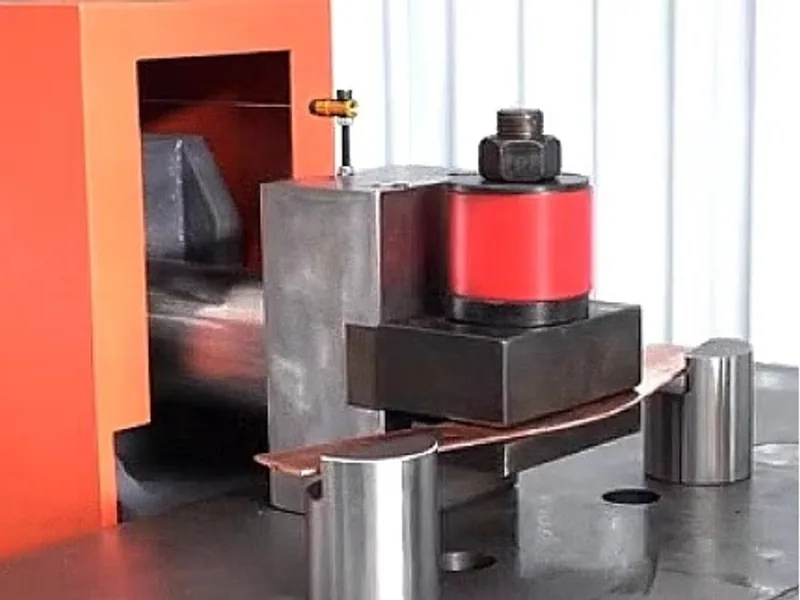
Essas relações não autorizam prever uma dobra exata a partir do nome de uma têmpera. O comportamento real também depende de espessura, largura, qualidade da borda, raio de dobra, orientação, ferramental, atrito, sequência e distribuição de propriedades do fornecedor. Use faixas de propriedades e qualificação de processo em vez de rótulos como «mole» ou «duro».
O encruamento e o tratamento térmico subsequente também podem alterar a condutividade. A mudança elétrica pode ser menor que a mudança mecânica para um determinado material, mas deve ser medida quando a especificação exigir. O guia de ensaios de condutividade em barras de cobre explica como separar a triagem rápida por correntes parasitas de uma determinação de resistividade.
O recozimento é um processo de material controlado, não um atalho
O recozimento pode reduzir os efeitos do encruamento por meio de recuperação e recristalização, dependendo do material e das condições do processo. A visão geral das têmperas recozidas da Copper Development Association descreve a resposta das ligas de cobre ao recozimento e ao crescimento de grão. A implicação prática é que a temperatura sozinha não constitui uma receita completa.
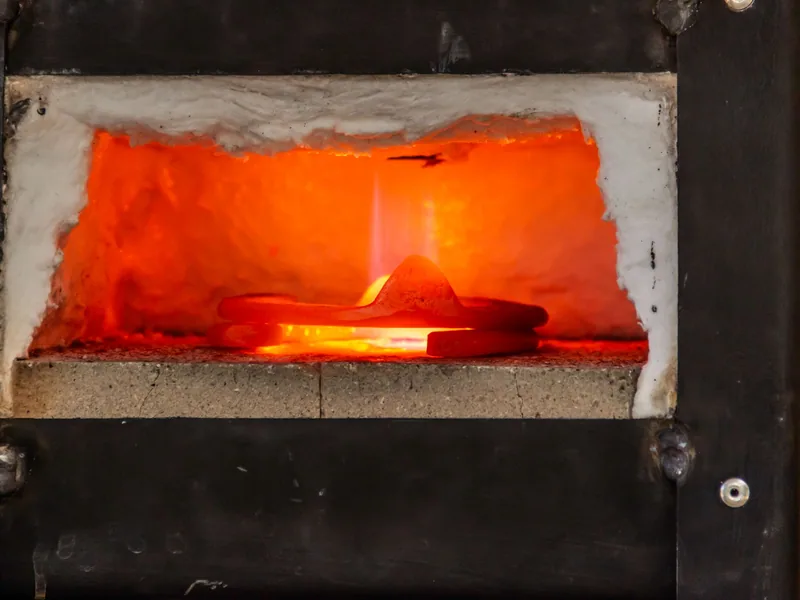
Um processo de recozimento qualificado deve considerar:
- liga e têmpera inicial;
- quantidade e distribuição do encruamento prévio;
- tamanho da seção, arranjo da carga e uniformidade do forno;
- temperatura real do metal, tempo e trajetória de aquecimento/resfriamento;
- atmosfera, limpeza superficial e controle de oxidação;
- propriedades mecânicas alvo e condição de grão permitida;
- movimento dimensional e distorção;
- limpeza, identificação e ensaios pós-processo.
O aquecimento local com maçarico é especialmente difícil de controlar. A cor não é uma medição confiável da temperatura do metal, e uma zona afetada pelo calor pode variar ao longo da largura e da espessura. A oxidação superficial pode interferir na galvanoplastia posterior ou na preparação do contato. Uma barra que se dobra sem trincar ainda pode ter propriedades não uniformes inaceitáveis ou identidade de lote perdida.
Não publique nem adote uma temperatura e um tempo de recozimento universais para «barras de cobre». O processo correto depende do material especificado, da condição alvo e do equipamento de tratamento térmico. Use um fornecedor qualificado ou um processo validado internamente com registros de temperatura e evidências de aceitação.
Decida se compra a têmpera ou adiciona tratamento térmico
Comprar o material na têmpera exigida geralmente oferece o certificado e a rastreabilidade de lote mais limpos. Também permite que a usina ou o distribuidor controlem o processo antes do corte e do fornecimento final. Essa rota é preferível quando a mesma conformabilidade é necessária na maior parte da barra.
O recozimento intermediário pode se justificar quando uma peça de vários estágios acumula encruamento demais, quando uma região local exige conformabilidade adicional ou quando o estado de fornecimento escolhido não atende simultaneamente às necessidades de manuseio e conformação. Ele adiciona custo e pontos de controle:
| Decisão | Perguntas a fechar |
|---|---|
| recozimento terceirizado | qualificação do fornecedor, rastreabilidade de lote, registros do forno, ensaios de propriedades, proteção superficial |
| recozimento interno | equipamento validado, pirometria, atmosfera, carregamento, autorização de processo, competência do operador |
| recozimento local/intermediário | gradiente de propriedades, efeito dimensional, localização da marcação, requalificação e aprovação de projeto |
| mudança de têmpera comprada | danos de manuseio, comportamento no puncionamento, retorno elástico, resistência e condutividade finais |
Mudar a têmpera para resolver uma dobra pode criar novos riscos no puncionamento, no manuseio, na fixação e no desempenho mecânico final. Revise toda a rota e o requisito da montagem antes de aprovar.
Qualifique a janela de conformação com corpos de prova representativos
Use corpos de prova da liga, têmpera, faixa de espessura e direção de laminação reais. Prepare as bordas pelo método de produção proposto. Execute o raio de ferramenta, a direção de dobra, a sequência, a velocidade e a lubrificação previstos com ajustes registrados. Inclua larguras de peça e abas curtas em pior caso quando afetarem o apoio.
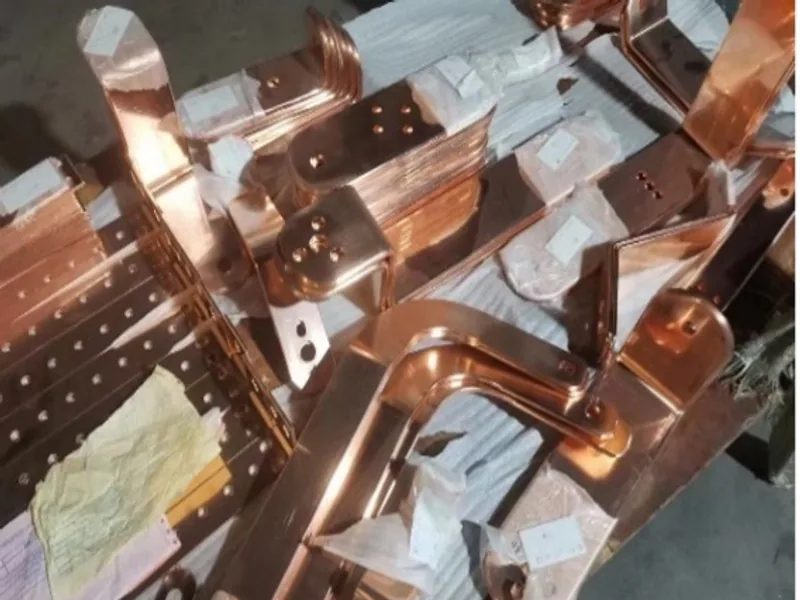
Meça mais do que o ângulo:
- força de dobra ou resposta da máquina em um setup declarado;
- retorno elástico e ângulo após um tempo de relaxamento consistente;
- condição do raio interno e da superfície externa;
- trincas de borda, casca de laranja ou marcas de ferramenta;
- posição do plano do terminal e torção;
- dureza ou propriedades de tração quando exigidas;
- condutividade quando o tratamento térmico faz parte da rota.
O guia de tolerâncias de dobra de barras mostra como um corpo de prova verificado sustenta o plano de corte. Para a qualificação de material, retenha a identidade do corpo de prova, o certificado do material, o lote de tratamento térmico, se houver, a ferramenta, o programa e as medições brutas. Não combine resultados de têmperas diferentes em uma única média.
A janela de produção precisa de margem. Se a amostra passa apenas após repetidas edições de compensação ou fica no limite de trinca, a variação comum de lote produzirá falhas.
Inclua têmpera e evidências nos documentos controlados
Indique liga, norma/edição e têmpera ou faixa de propriedades no pedido de compra e no desenho. Adicione requisitos de condutividade, dureza, tração, alongamento, direção de grão ou ensaio de dobra apenas quando servirem ao projeto e puderem ser verificados. Exija rastreabilidade certificado-lote e identifique o plano de amostragem.
O roteiro de fabricação deve proibir tratamento térmico e substituições não aprovados. Se o recozimento fizer parte da produção, registre o lote, o equipamento, a referência do ciclo aprovado, a carga, a evidência de temperatura, o operador e os resultados pós-processo. Reidentifique as peças se a marcação original não sobreviver ao processo.
Para um processo de dobra dedicado, a página do equipamento DHAC-BB-H pode apoiar a seleção da máquina. Ela não pode compensar automaticamente uma mudança de têmpera não declarada. Mantenha o estado do material no setup do programa e no registro da primeira peça para que o operador não resolva a variação de lote editando silenciosamente os valores de dobra.
Diagnostique trincas sem culpar o programa primeiro
Quando uma dobra trinca, preserve a peça e seu registro de lote. Verifique se a trinca começou em uma borda cisalhada ou com rebarba, marca de ferramenta, furo, entalhe ou região com raio incorreto. Confirme espessura, orientação de grão, evidência de têmpera, condição da ferramenta, alinhamento, sequência e raio interno real.
Compare um lote de referência retido sob o mesmo setup. Se a referência passar e o lote suspeito falhar, ensaie as propriedades do material antes de trocar a máquina. Se ambos falharem, inspecione ferramental e processo. Se apenas uma orientação falhar, revise a direção de laminação e o histórico da borda.
O guia de seleção de máquinas de dobra CNC para barras explica os controles de força, ferramental e retorno elástico. Use essas variáveis de processo junto com as evidências do material. Uma operação de dobra estável começa quando liga e têmpera são especificadas, não quando um técnico tenta resgatar uma barra desconhecida com calor.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Por que dois lotes de barras do mesmo grau de cobre podem dobrar de forma diferente?
A designação da liga não define completamente a condição mecânica. Têmpera, encruamento prévio, espessura, direção de grão, tensões residuais, qualidade da borda, variação dimensional e histórico de produção podem alterar força, retorno elástico e comportamento de trinca.
Uma oficina pode usar um maçarico para recozer uma barra de cobre que trinca?
O aquecimento local não controlado pode criar propriedades não uniformes, oxidação, distorção, alterações de grão e perda de rastreabilidade. Qualquer recozimento local ou total deve ser um processo aprovado pela engenharia e qualificado, com controles definidos de material, aquecimento, atmosfera, resfriamento, inspeção e reidentificação.
O recozimento sempre reduz a condutividade das barras de cobre?
Não se deve presumir uma direção ou magnitude universais. A condutividade depende da química da liga e do histórico de processamento, enquanto o recozimento altera a estrutura encruada e as propriedades mecânicas. Meça as características elétricas e mecânicas exigidas após o processo qualificado.
O que um pedido de compra de barras deve dizer sobre a têmpera?
Informe a liga, a norma de material aplicável e a edição, a têmpera ou faixa de propriedades, as dimensões, os requisitos de direção de grão quando relevantes, o certificado e a rastreabilidade de lote, os ensaios de aceitação e as regras de proibição ou aprovação de substituições e tratamentos térmicos pós-fornecimento.