
Bakır Barada Temper ve Tavlama: Şekillendirilebilirliği Tahmine Bırakmadan Belirleyin
Bir bakır partisi temiz bükülürken bir sonraki parti çatlıyor ya da daha fazla geri esniyorsa, CNC programı otomatik olarak suçlu değildir. Malzeme aynı alaşım adını taşısa da farklı bir mekanik durumda gelmiş olabilir. “Yüksek iletkenlikli bakır” önemli bir elektriksel gereksinimi tanımlar; akma davranışını, uzamayı, sertliği veya şekillendirme penceresini tam olarak tanımlamaz.
Temper bu boşluğu kapatır. Tavlama, tedarikçinin belirtilen durumu oluşturma yönteminin bir parçası olabilir veya ayrıca kalifiye edilmiş bir üretim adımı olabilir. Çubuk yeterince yumuşak hissedilene kadar uygulanan doğaçlama bir onarım asla olmamalıdır.
Alaşım ve temper ayrı satın alma kararlarıdır
Alaşım tanımı kimyayı ve ilgili malzeme gereksinimlerini belirler. Temper, soğuk şekillendirme veya tavlama gibi işlemlerle oluşturulan bir durumu tanımlar ve genellikle bir tanım veya mekanik özellik aralığı ile ifade edilir. Her ikisi de baranın akım taşıyıp taşıyamayacağını ve imalatı atlatıp atlatamayacağını etkiler.
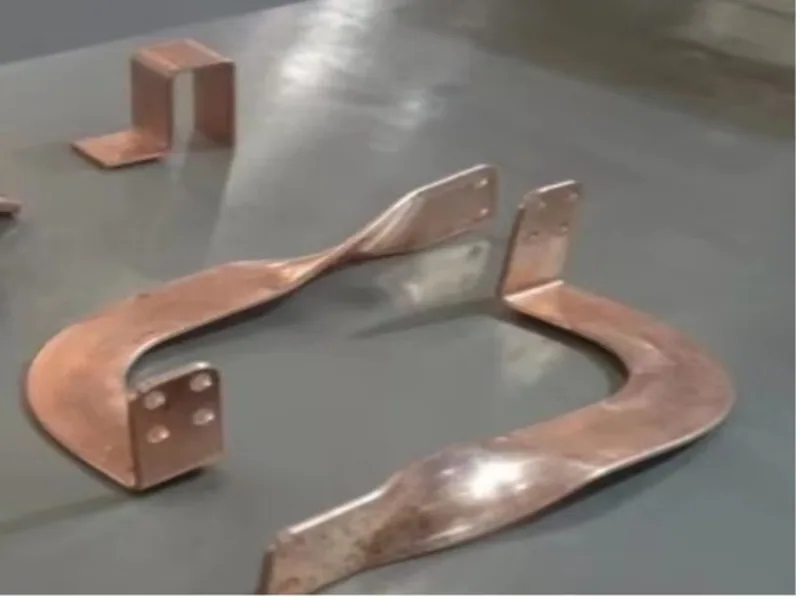
Yalnızca “C110 bakır, 10 mm” diyen bir satın alma siparişi önemli soruları açık bırakır:
- Hangi malzeme standardı ve baskısı geçerlidir?
- Hangi temper veya sertlik/özellik aralığı gereklidir?
- İkameler izin veriliyor mu?
- Hangi sertifika sonuçları her eritme veya partiyi tanımlamalıdır?
- Dar veya tekrarlı bükmeler için hadde yönü kontrol ediliyor mu?
- İmalatçı teslimattan sonra malzemeye ısıl işlem uygulayabilir mi?
ASTM B187/B187M-20 bakır bara, çubuk ve profilleri kapsar ve kullanışlı bir sözleşme çerçevesi sağlar. Alıcı yine de gerekli alaşımı, temperi, boyutları ve tamamlayıcı kanıtları belirtmelidir. C110, C101 ve C102 malzeme rehberi alaşım seçimini ele alır; temper ek bir karar olarak kalır.
Soğuk şekillendirme bükme kuvvetinden fazlasını değiştirir
Haddeleme, çekme, doğrultma ve önceki şekillendirme işlemleri bakırı soğuk olarak şekillendirebilir. Genel olarak daha fazla soğuk şekillendirme, mukavemeti ve sertliği artırırken kullanılabilir sünekliği azaltır. Parça daha fazla kuvvet gerektirebilir, farklı geri esneyebilir, daha fazla yüzey deformasyonu gösterebilir veya daha yumuşak malzemenin tolere ettiği bir bükmede kenarda çatlayabilir.
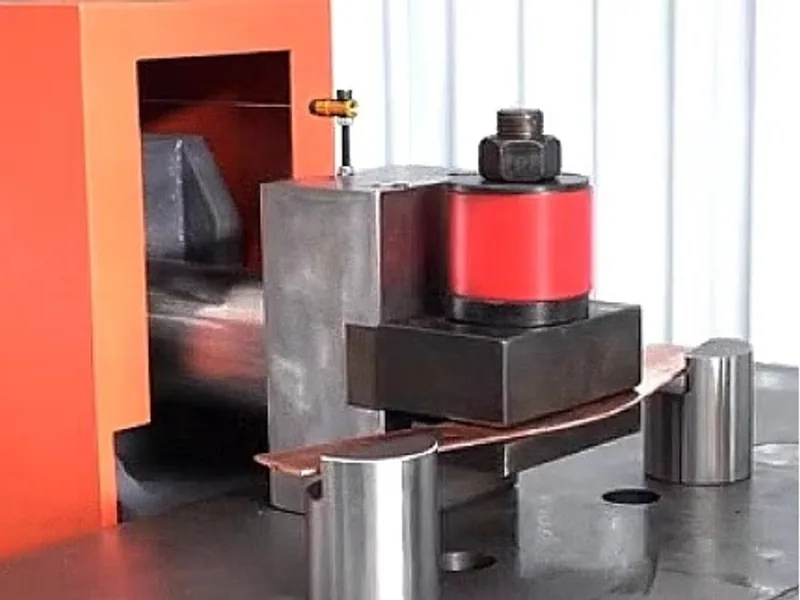
Bu ilişkiler, bir temper adından kesin bir bükme tahmin etme yetkisi vermez. Gerçek davranış ayrıca kalınlığa, genişliğe, kenar kalitesine, bükme yarıçapına, yönelime, takımlara, sürtünmeye, sıralamaya ve tedarikçinin özellik dağılımına bağlıdır. “Yumuşak” veya “sert” gibi etiketler yerine özellik aralıklarını ve proses kalifikasyonunu kullanın.
Soğuk şekillendirme ve sonraki ısıl işlem iletkenliği de değiştirebilir. Elektriksel değişim belirli bir malzeme için mekanik değişimden daha küçük olabilir, ancak şartname gerektirdiğinde ölçülmelidir. Bakır bara iletkenlik testi rehberi hızlı girdap akımı taramasını direnç ölçümünden nasıl ayıracağınızı açıklar.
Tavlama kestirme değil, kontrollü bir malzeme sürecidir
Tavlama, malzemeye ve proses koşullarına bağlı olarak toparlanma ve yeniden kristalleşme yoluyla soğuk şekillendirmenin etkilerini azaltabilir. Copper Development Association’ın tavlanmış temperlere genel bakışı bakır alaşımlarının tavlamaya ve tane büyümesine tepkisini açıklar. Pratik sonuç, tek başına sıcaklığın eksiksiz bir tarif oluşturmadığıdır.
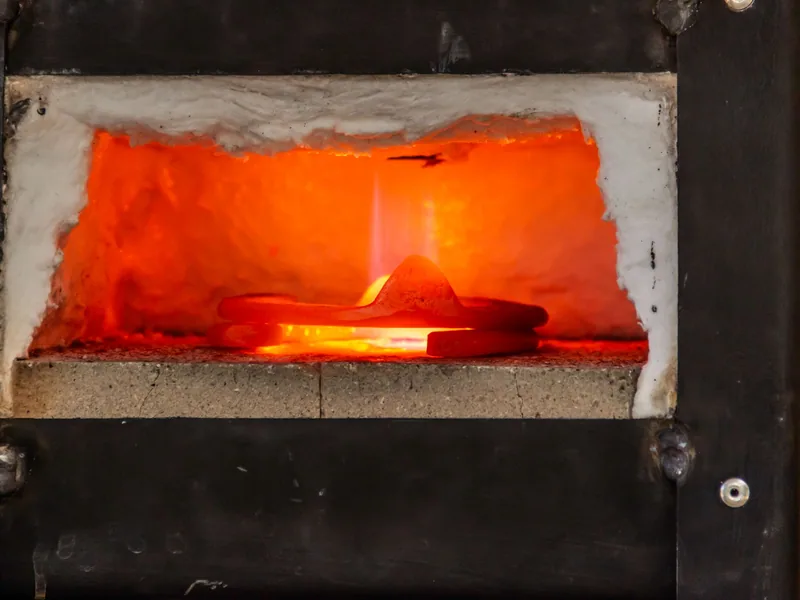
Kalifiye bir tavlama prosesi şunları dikkate almalıdır:
- alaşım ve başlangıç temperi;
- önceki soğuk şekillendirmenin miktarı ve dağılımı;
- kesit boyutu, yük düzeni ve fırın tekdüzeliği;
- gerçek metal sıcaklığı, süre ve ısıtma/soğutma yolu;
- atmosfer, yüzey temizliği ve oksidasyon kontrolü;
- hedef mekanik özellikler ve izin verilen tane durumu;
- boyutsal hareket ve distorsiyon;
- proses sonrası temizlik, tanımlama ve test.
Yerel brülör ısıtması özellikle kontrol edilmesi zordur. Renk güvenilir bir metal sıcaklığı ölçümü değildir ve ısıdan etkilenen bölge genişlik ve kalınlık boyunca değişebilir. Yüzey oksidasyonu sonraki kaplamayı veya kontak hazırlığını bozabilir. Çatlamadan bükülen bir çubuk yine de kabul edilemez düzeyde homojen olmayan özelliklere veya kayıp parti kimliğine sahip olabilir.
“Bakır bara” için evrensel bir tavlama sıcaklığı ve süresi yayımlamayın veya benimsemeyin. Doğru proses belirtilen malzemeye, hedef duruma ve ısıl işlem ekipmanına bağlıdır. Sıcaklık kayıtları ve kabul kanıtları olan kalifiye bir tedarikçi veya dahili olarak doğrulanmış bir proses kullanın.
Temperi satın almaya mı, ısıl işlem eklemeye mi karar verin
Malzemeyi gereken temperde satın almak genellikle en temiz sertifika ve parti izini verir. Ayrıca değirmenin veya distribütörün süreci boy kesme ve nihai teslimattan önce kontrol etmesini sağlar. Bu yol, aynı şekillendirilebilirlik çubuğun büyük bölümünde gerektiğinde tercih edilir.
Ara tavlama; çok aşamalı bir parça aşırı soğuk şekillendirme biriktirdiğinde, yerel bir bölge ek şekillendirilebilirlik gerektirdiğinde veya seçilen tedarik durumu hem taşıma hem şekillendirme ihtiyaçlarını karşılayamadığında gerekçelendirilebilir. Maliyet ve kontrol noktaları ekler:
| Karar | Kapatılacak sorular |
|---|---|
| dışarıda tavlama | tedarikçi kalifikasyonu, parti izlenebilirliği, fırın kayıtları, özellik testleri, yüzey koruması |
| kendi bünyesinde tavlama | doğrulanmış ekipman, pirometri, atmosfer, yükleme, proses yetkilendirmesi, operatör yeterliliği |
| yerel/ara tavlama | özellik gradyanı, boyutsal etki, işaret konumu, yeniden kalifikasyon ve tasarım onayı |
| satın alınan temperi değiştirme | taşıma hasarı, delme davranışı, geri esneme, nihai mukavemet ve iletkenlik |
Tek bir bükmeyi çözmek için temperi değiştirmek delme, taşıma, sıkıştırma ve nihai mekanik performansta yeni riskler yaratabilir. Onaylamadan önce tüm rotayı ve montaj gereksinimini gözden geçirin.
Şekillendirme penceresini temsili numunelerle kalifiye edin
Gerçek alaşım, temper, kalınlık aralığı ve hadde yönünden numuneler kullanın. Kenarları önerilen üretim yöntemiyle hazırlayın. Amaçlanan takım yarıçapını, bükme yönünü, sırayı, hızı ve yağlamayı kayıtlı ayarlarla çalıştırın. Destek üzerinde etkili olduğunda en kötü durum parça genişliklerini ve kısa flanşları dahil edin.
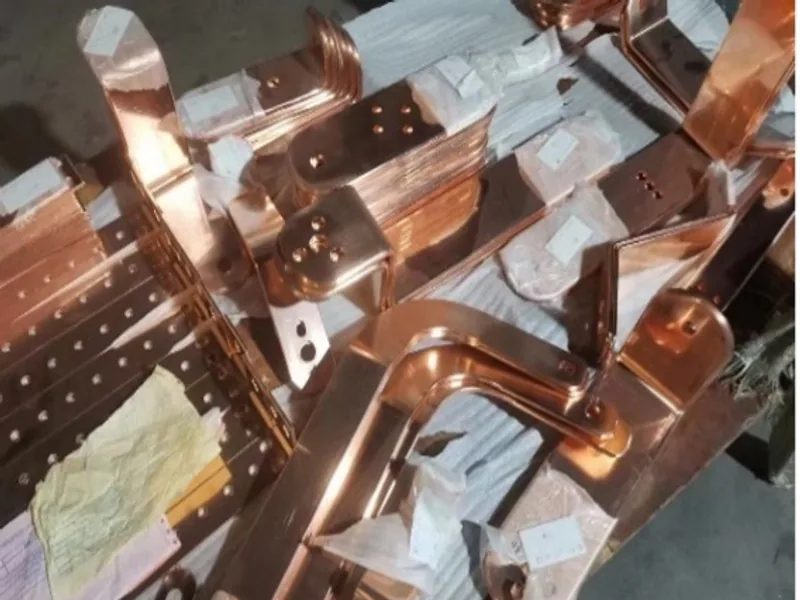
Açıdan daha fazlasını ölçün:
- belirtilen kurulumda bükme kuvveti veya makine tepkisi;
- tutarlı bir gevşeme süresinden sonra geri esneme ve açı;
- iç yarıçap ve dış yüzey durumu;
- kenar çatlaması, portakal kabuğu veya takım izi;
- terminal düzlemi konumu ve burulma;
- gerektiğinde sertlik veya çekme özellikleri;
- ısıl işlem rotanın parçası olduğunda iletkenlik.
Bara bükme payı rehberi doğrulanmış bir numunenin açınımı nasıl desteklediğini gösterir. Malzeme kalifikasyonu için numune kimliğini, malzeme sertifikasını, varsa ısıl işlem partisini, takımı, programı ve ham ölçümleri saklayın. Farklı temperlerin sonuçlarını tek bir ortalamada birleştirmeyin.
Üretim penceresinin marja ihtiyacı vardır. Numune yalnızca tekrarlanan kompanzasyon düzenlemelerinden sonra geçiyorsa veya çatlak sınırında duruyorsa, olağan parti değişkenliği arızalara yol açacaktır.
Temperi ve kanıtları kontrollü belgelere koyun
Satın alma siparişinde ve çizimde alaşımı, standart/baskıyı ve temper veya özellik aralığını belirtin. İletkenlik, sertlik, çekme, uzama, hadde yönü veya bükme testi gereksinimlerini yalnızca tasarıma hizmet ettiğinde ve doğrulanabildiğinde ekleyin. Sertifika-parti izlenebilirliği isteyin ve numune alma planını tanımlayın.
İş akışı, onaylanmamış ısıl işlemi ve ikameleri yasaklamalıdır. Tavlama üretimin parçasıysa partiyi, ekipmanı, onaylı çevrim referansını, yükü, sıcaklık kanıtını, operatörü ve proses sonrası sonuçları kaydedin. Orijinal işaret süreci atlatamıyorsa parçaları yeniden tanımlayın.
Özel bir bükme prosesi için DHAC-BB-H ekipman sayfası makine seçimini destekleyebilir. Açıklanmamış bir temper değişikliğini otomatik olarak telafi edemez. Malzeme durumunu program kurulumunda ve ilk parça kaydında tutun; böylece operatör parti değişkenliğini bükme değerlerini sessizce düzenleyerek çözmez.
Önce programı suçlamadan çatlamayı teşhis edin
Bir bükme çatladığında parçayı ve parti kaydını koruyun. Çatlağın kesilmiş veya çapaklı bir kenarda, takım izinde, delikte, çentikte veya yanlış yarıçaplı bir bölgede başlayıp başlamadığını kontrol edin. Kalınlığı, tane yönelimini, temper kanıtını, takım durumunu, hizalamayı, sıralamayı ve gerçek iç yarıçapı doğrulayın.
Aynı kurulumda saklanan bir referans partisini karşılaştırın. Referans geçiyor ve şüpheli parti başarısız oluyorsa, makineyi değiştirmeden önce malzeme özelliklerini test edin. İkisi de başarısız olursa takımları ve süreci inceleyin. Yalnızca bir yönelim başarısız olursa hadde yönünü ve kenar geçmişini gözden geçirin.
CNC bara bükme makinesi seçim rehberi kuvvet, takım ve geri esneme kontrollerini açıklar. Bu proses değişkenlerini malzeme kanıtlarıyla birlikte kullanın. Kararlı bir bükme operasyonu, bir teknisyenin bilinmeyen bir çubuğu ısıyla kurtarmaya çalışmasıyla değil, alaşım ve temper belirtildiğinde başlar.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Aynı bakır sınıfındaki iki bara partisi neden farklı bükülebilir?
Alaşım tanımı mekanik durumu tam olarak tanımlamaz. Temper, önceki soğuk şekillendirme, kalınlık, tane yönü, kalıntı gerilme, kenar kalitesi, boyutsal değişkenlik ve üretim geçmişi kuvveti, geri esnemeyi ve çatlama davranışını değiştirebilir.
Bir atölye çatlayan bakır barayı tavlamak için brülör kullanabilir mi?
Kontrolsüz yerel ısıtma homojen olmayan özellikler, oksidasyon, distorsiyon, tane değişimleri ve kayıp izlenebilirlik yaratabilir. Her yerel veya tam tavlama; tanımlanmış malzeme, ısıtma, atmosfer, soğutma, muayene ve yeniden tanımlama kontrolleriyle mühendislik onaylı, kalifiye bir proses olmalıdır.
Tavlama bakır baranın iletkenliğini her zaman düşürür mü?
Evrensel bir yön veya büyüklük varsayılmamalıdır. İletkenlik alaşım kimyasına ve işlem geçmişine bağlıdır; tavlama ise soğuk şekillendirilmiş yapıyı ve mekanik özellikleri değiştirir. Kalifiye prosesten sonra gerekli elektriksel ve mekanik özellikleri ölçün.
Bir bara satın alma siparişi temper hakkında ne söylemelidir?
Alaşımı, geçerli malzeme standardını ve baskısını, temper veya özellik aralığını, boyutları, ilgiliyse hadde yönü gereksinimlerini, sertifika ve parti izlenebilirliğini, kabul testlerini ve ikameler ile teslim sonrası ısıl işleme yönelik yasak veya onay kurallarını belirtin.