
Badanie przewodności szyn miedzianych: IACS, prądy wirowe i rezystywność
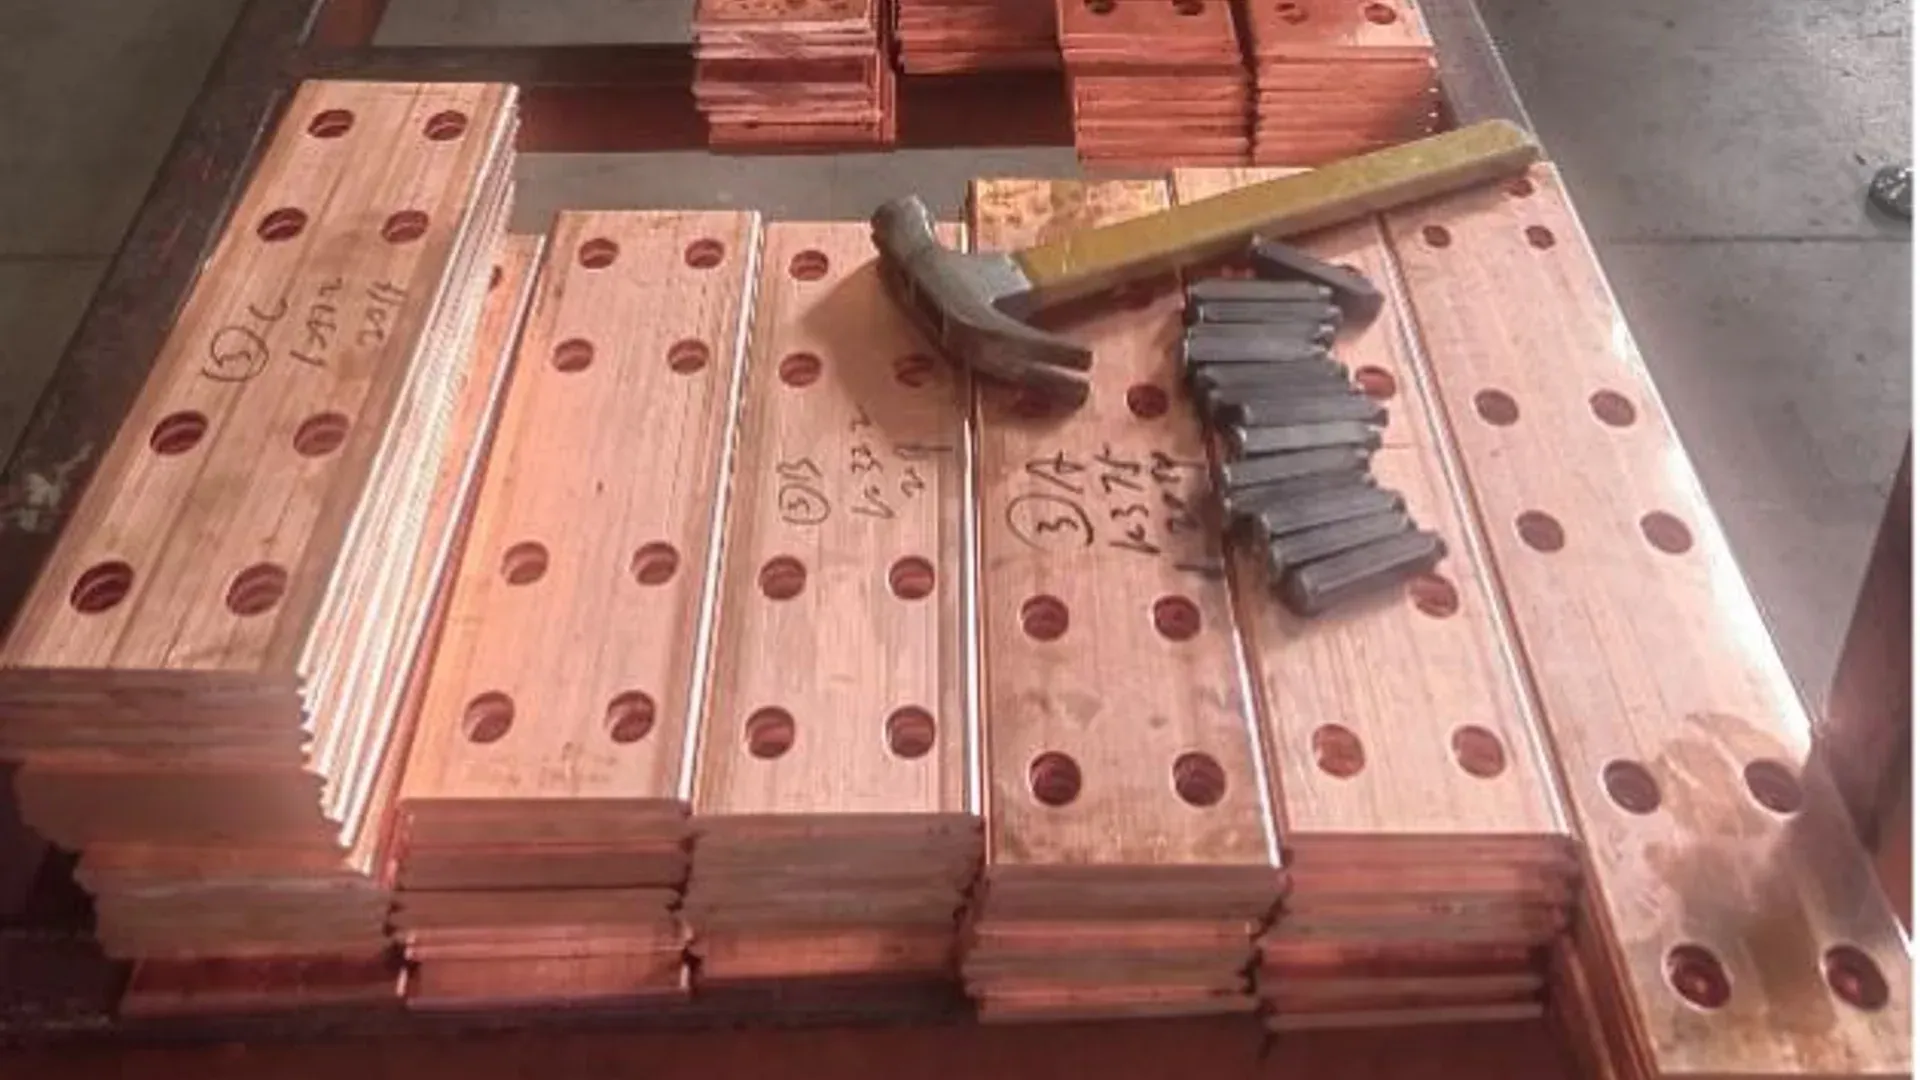
Certyfikat hutniczy to pierwsza warstwa odbioru szyn miedzianych, nie ostatnia. Błędnie oznaczona partia, nieautoryzowana zamiana materiału, wymieszane stany utwardzenia, zmiana obróbki cieplnej lub zwykła niezgodność dokumentów mogą trafić do produkcji, nawet gdy dokumentacja wygląda na kompletną. Badanie przewodności daje kontroli odbiorczej niezależny sposób przesiewania materiału — ale tylko wtedy, gdy zakład rozumie, co pomiar dowodzi, a czego nie.
W praktyce wybór sprowadza się zwykle do szybkiego pomiaru przewodności prądami wirowymi albo bardziej wnikliwego pomiaru rezystywności elektrycznej na odpowiedniej próbce. Metody te mogą się uzupełniać. Żadnej z nich nie należy mylić z testem mikroomowym złącza szyn skręcanego śrubami.
Przewodność to właściwość materiału, a nie pełny test tożsamości
Przewodność można podawać w simensach na metr lub jako procent International Annealed Copper Standard (międzynarodowego standardu miedzi wyżarzonej). Zakres ASTM E1004-23 stanowi, że 100% IACS definiuje się jako 0,58 × 10^8 S/m w 20 °C. Jest to wartość odniesienia, a nie stwierdzenie, że próbka jest chemicznie czysta lub ma stan wyżarzony.
Różne historie materiału mogą dawać nakładające się zakresy przewodności. Skład chemiczny, zgniot, obróbka cieplna, zanieczyszczenia i temperatura mogą wpływać na wynik. Wartość mieszcząca się w określonym zakresie wspiera decyzję materiałową, ale sama nie ustala pełnego gatunku, stanu utwardzenia, warunków ziarna, właściwości mechanicznych ani jakości powierzchni.
Zacznij od pisemnej specyfikacji materiału. Przewodnik po wyborze C110, C101 i C102 wyjaśnia, dlaczego nazwy gatunków i zawartość tlenu należą do decyzji zakupowej. Badanie przewodności sprawdza wtedy uzgodnioną cechę otrzymanej partii, zamiast próbować wnioskować całą specyfikację z jednej liczby.
Zacznij od certyfikatu i identyfikowalności partii
Przed przyłożeniem sondy do szyny dopasuj materiał do jego dokumentacji. Zamówienie i certyfikat powinny być zgodne co do:
- dostawcy i miejsca produkcji, gdy jest wymagane;
- zamówienia, pozycji i wersji rysunku;
- oznaczenia stopu i właściwej normy/wersji materiałowej;
- stanu utwardzenia lub kondycji mechanicznej;
- identyfikatora wytopu, odlewu, kręgu lub partii;
- wymiarów nominalnych i zmierzonych;
- deklarowanych wyników składu chemicznego, przewodności i badań mechanicznych, stosownie do wymagań;
- metody badania, temperatury odniesienia i granic odbioru;
- ilości przypisanej do certyfikatu.
ASTM B187/B187M-20 to specyfikacja materiałowa dla miedzianych szyn, prętów i profili, ale kupujący nadal musi podać wersję umowy, stop, stan utwardzenia, wymiary, wymagania dodatkowe oraz wszelkie dowody specyficzne dla projektu. Samo „ASTM B187 copper” nie dopełnia specyfikacji.
Podczas badania utrzymuj fizyczny rozdział partii. Jeśli szyny z dwóch wytopów są spakowane pod jedną etykietą magazynową, dobra średnia nie ujawni, która szyna należy do którego certyfikatu. Wybierz miejsca pobierania próbek wzdłuż wiązki i wzdłuż długości szyny zgodnie z planem odbioru. Zapisuj każdy odczyt względem tożsamości pojedynczej szyny lub podpartii.
Używaj prądów wirowych do szybkiego, kwalifikowanego skriningu
ASTM E1004 opisuje elektromagnetyczną metodę prądów wirowych dla materiałów niemagnetycznych o powierzchniach płaskich lub lekko zakrzywionych. Przyrząd z bezpośrednim odczytem umożliwia praktyczny, szybki i nieniszczący skrining na hali odbiorczej. Jego szybkość nie znosi jednak kontroli metody.
Zbuduj pisemną procedurę w oparciu o:
- wzorce odniesienia obejmujące oczekiwaną przewodność i pozostające identyfikowalne;
- identyfikację przyrządu i sondy, częstotliwość lub tryb oraz rozgrzewanie;
- weryfikację kalibracji przed partią, w jej trakcie i po niej;
- temperaturę próbki i wzorców odniesienia;
- minimalną grubość materiału i odległość od krawędzi lub zmian geometrii;
- przygotowanie powierzchni i ograniczenia dla krzywizny, chropowatości, utlenienia i powłok;
- powtarzane odczyty i zasadę postępowania przy niestabilnym wyniku.
Pole prądów wirowych nie próbkuje nieskończonej głębokości ani powierzchni. Cienka szyna, bliska krawędź, otwór, zagięcie, powłoka przewodząca lub zmienny lift-off mogą przesunąć odczyt. Wykonuj pomiary na reprezentatywnych płaskich obszarach i przestrzegaj zwalidowanych ograniczeń producenta przyrządu. Nie szlifuj powłoki ani krytycznej powierzchni styku tylko po to, by uzyskać odczyt, chyba że zatwierdzony plan próbkowania wyznacza miejsce przeznaczone na ten cel.
Temperatura wymaga wyraźnej kontroli. Kalibracja na zimnym wzorcu odniesienia i natychmiastowy pomiar ciepłego materiału mogą stworzyć pozorną zmienność między partiami. Pozwól materiałowi i wzorcom ustabilizować się albo zastosuj korektę wymaganą przez metodę.
Stosuj badanie rezystywności, gdy decyzja tego wymaga
W przypadku potwierdzającego badania materiału bezpośredni pomiar rezystancji na zdefiniowanej próbce może zapewnić silniejszą identyfikowalność. ASTM B193-25 obejmuje oznaczanie rezystywności elektrycznej metalowych materiałów przewodzących i wymaga ustalenia wymiarów i rezystancji z wymaganą dokładnością.
W praktyce badanie wymaga znanej drogi prądu i pomiaru napięcia, którego nie zdominuje rezystancja przewodów i styków. Odpowiedni układ czterozaciskowy lub Kelvina rozdziela wstrzykiwanie prądu od pomiaru napięcia. Długość próbki i pole przekroju poprzecznego należy zmierzyć z dokładnością wystarczającą dla docelowej niepewności, a rezystancję skorygować do temperatury odniesienia metody.
Ta metoda to nie po prostu pomiar małej rezystancji dowolnej gotowej szyny. Otwory, zwężone końce, zagięcia i zmienny przekrój komplikują geometrię. Długa, jednorodna próbka lub materiał przeznaczony od dostawcy bądź laboratorium może być bardziej obronny. Jeśli trzeba zbadać gotową szynę, przed pomiarem zdefiniuj miejsca styku prądowego i potencjałowego, długość efektywną, przekrój, temperaturę i obliczenia.
Zachowaj surowe wartości napięcia, prądu, rezystancji, wymiarów, temperatury, korekty oraz obliczonej rezystywności/przewodności. Certyfikat podający tylko „PASS” uniemożliwia późniejszą korelację ze zmianami dostawcy lub procesu.
Nie myl przewodności objętościowej z rezystancją złącza
Przewodność objętościowa opisuje przepływ prądu przez objętość materiału. Złącze skręcane wprowadza styki, których rezystancja zależy od płaskości, chropowatości, tlenków, powłoki, zanieczyszczeń, powierzchni zakładki, oprzyrządowania montażowego, procedury montażu i nacisku stykowego.
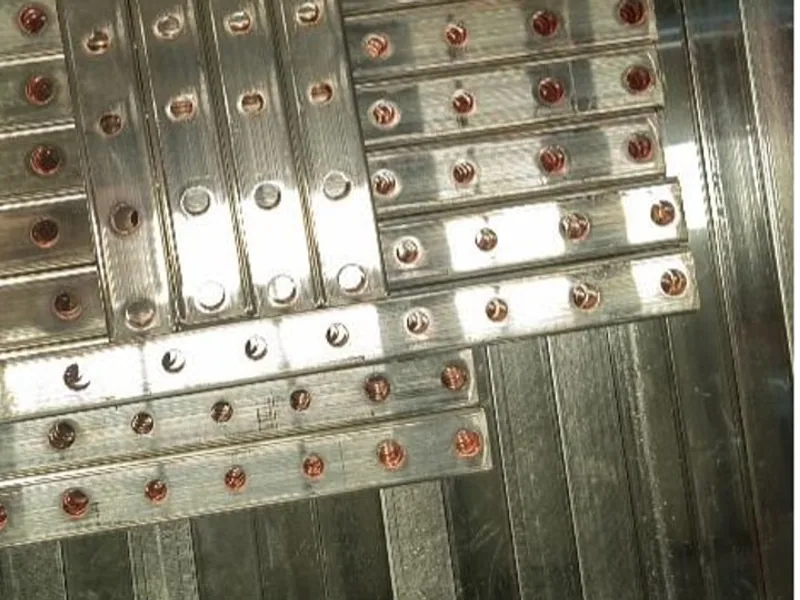
Szyna o wysokiej przewodności może mimo to tworzyć słabe złącze. Prawidłowo powleczone złącze może mieć doskonałe zachowanie styku, mimo że przenośny miernik przewodności nie służy do charakteryzowania jego powłoki. Przewodnik po rezystancji stykowej szyn obejmuje to odrębne badanie systemowe.
Podobnie przewodność sama nie ustala obciążalności prądowej ani przyrostu temperatury. Znaczenie mają przekrój, rozmieszczenie, obudowa, wentylacja, straty na połączeniach i warunki brzegowe cieplne. Wykorzystaj weryfikację przyrostu temperatury zespołu do tych dowodów.
Zdefiniuj odbiór i ponowne badanie przed przyjęciem materiału
Plan kontroli powinien określać granicę charakterystyki ze specyfikacji materiałowej lub projektowej, metodę badania, liczebność próby, miejsca, zdolność przyrządu i regułę decyzyjną. Uwzględnij niepewność pomiaru i pasma ochronne tam, gdzie wymaga tego system jakości.
Zdefiniuj, co się dzieje z:
- pojedynczym niskim odczytem ze stabilnymi powtórzeniami;
- wieloma wartościami odstającymi w partii;
- systematycznym odchyleniem między certyfikatem dostawcy a pomiarami kupującego;
- odczytami zakłóconymi przez powłokę lub geometrię;
- wymieszaną lub nieidentyfikowalną wiązką;
- wynikiem tak bliskim granicy, że niepewność pomiaru zmienia decyzję.
Poddaj materiał kwarantannie, dopóki trwa rozwiązywanie niezgodności. Sprawdź ponownie kalibrację przyrządu i temperaturę, a następnie powtórz badanie wyłącznie zgodnie z udokumentowaną regułą. Gdy metoda przesiewowa pozostaje niejednoznaczna, wyślij reprezentatywne próbki do kwalifikowanego laboratorium na uzgodnioną metodę potwierdzającą. Nie wybieraj w kółko nowych miejsc, aż wadliwa partia da wystarczająco dużo odczytów pozytywnych.
Szersza lista kontrolna odbioru szyn przychodzących i gotowych powinna łączyć dowody z przewodności z wymiarami, stanem powierzchni, tożsamością certyfikatu, powłoką i identyfikowalnością.
Przekazuj wynik z powrotem do decyzji o formowaniu i obróbce cieplnej
Dane o przewodności stają się bardziej użyteczne, gdy analizuje się trendy według dostawcy, stopu, wytopu i stanu utwardzenia. Przesunięty rozkład może wskazywać na zmianę materiału lub procesu, jeszcze zanim przekroczy granicę odbioru. Porównaj to przesunięcie z twardością, danymi z próby rozciągania, siłą gięcia, odprężeniem (sprężynowaniem) i pękaniem — bez zakładania, że sama przewodność identyfikuje przyczynę.
Gdy partia wykazuje nietypowe zachowanie przy formowaniu, zachowaj próbki materiału i zapisy przed zmianą kompensacji CNC. Przyczyną źródłową może być stan materiału, a nie dokładność maszyny. Odwrotnie, normalna przewodność nie dowodzi, że stan utwardzenia jest prawidłowy; dowody mechaniczne nadal mają znaczenie.
Zdyscyplinowany plan odbioru wykorzystuje zatem trzy pytania w kolejności: Czy certyfikat odpowiada wymaganiom zakupu? Czy fizyczna partia odpowiada certyfikatowi? Czy kwalifikowany pomiar potwierdza deklarowany materiał? Ta sekwencja czyni badanie przewodności skuteczną kontrolą, a nie liczbą zebraną po tym, jak problem dotarł już do montażu.
Prześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Co oznacza 100% IACS dla miedzi?
To wartość odniesienia przewodności. ASTM E1004 stanowi, że 100% IACS odpowiada 0,58 × 10^8 S/m w 20 °C. Nie jest to twierdzenie, że materiał jest chemicznie w 100% czysty albo że gotowe złącze ma zerową rezystancję stykową.
Czy przenośny miernik prądów wirowych może potwierdzić gatunek miedzi?
Może skutecznie przesiewać przewodność, gdy przyrząd, wzorce odniesienia, temperatura, powierzchnia, grubość, odległość od krawędzi i geometria są zakwalifikowane. Sama przewodność może nie identyfikować jednoznacznie stopu, składu chemicznego, stanu utwardzenia ani historii przetwarzania, więc przegląd certyfikatu i badania potwierdzające mogą pozostać konieczne.
Czy powłoka wpływa na odczyt przewodności szyny miedzianej?
Może wpływać na niektóre pomiary w zależności od przewodności i grubości powłoki, częstotliwości sondy, grubości podłoża, odstępu powierzchniowego i zwalidowanej metody. ASTM E1004 obejmuje zakresem niektóre cienkie powłoki nieprzewodzące, ale przewodzącą warstwę cyny, srebra lub niklu należy ocenić z dostawcą przyrządu i według procedury badawczej.
Dlaczego wyniki przewodności lub rezystywności trzeba korygować względem temperatury?
Rezystancja metali zmienia się z temperaturą. Wyników zmierzonych w różnych temperaturach nie można porównywać bezpośrednio, o ile metoda nie określa temperatury odniesienia i odpowiedniej korekty opartej na materiale i normie.