
Tempra e ricottura delle sbarre di rame: specificare la formabilità senza improvvisare
Quando un lotto di rame si piega senza problemi e il successivo si screpola o presenta un ritorno elastico maggiore, il programma CNC non è automaticamente il colpevole. Il materiale può portare lo stesso nome di lega pur arrivando in una condizione meccanica diversa. «Rame ad alta conduttività» descrive un requisito elettrico importante; non definisce completamente il comportamento allo snervamento, l’allungamento, la durezza o la finestra di formatura.
La tempra colma questa lacuna. La ricottura può essere parte del modo in cui il fornitore stabilisce la condizione specificata, oppure può essere una fase di produzione qualificata separatamente. Non deve mai essere una riparazione improvvisata applicata finché la barra non sembra abbastanza morbida.
Lega e tempra sono decisioni di acquisto separate
La designazione della lega identifica la chimica e i requisiti di materiale associati. La tempra descrive una condizione prodotta da lavorazioni come l’incrudimento o la ricottura ed è spesso espressa da una designazione o da un intervallo di proprietà meccaniche. Entrambe influenzano la capacità della sbarra di condurre corrente e di sopravvivere alla fabbricazione.
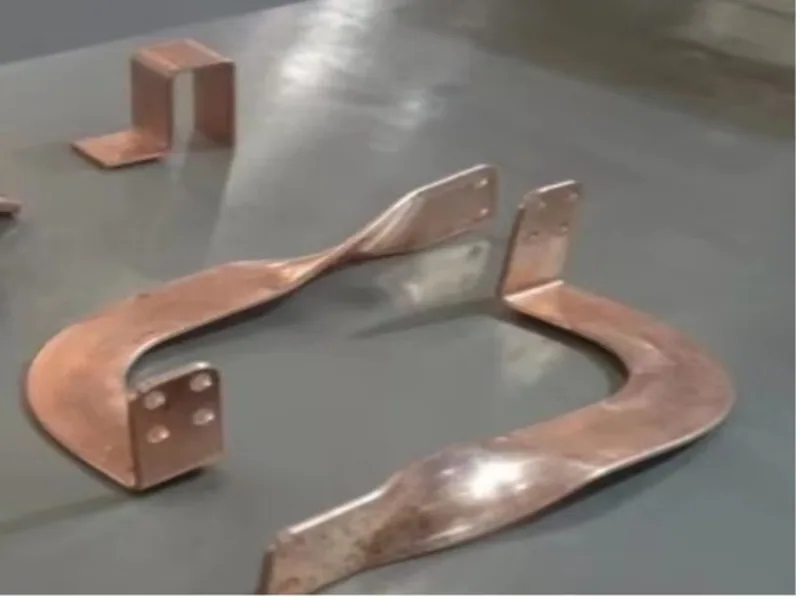
Un ordine di acquisto che indica solo «rame C110, 10 mm» lascia aperte domande importanti:
- Quale norma di materiale e quale edizione si applicano?
- Quale tempra o intervallo di durezza/proprietà è richiesto?
- Sono ammesse sostituzioni?
- Quali risultati del certificato devono identificare ogni colata o lotto?
- La direzione di laminazione è controllata per piegature strette o ripetute?
- Il fabbricante può trattare termicamente il materiale dopo la ricezione?
La ASTM B187/B187M-20 copre barre, vergelle e profili di rame e fornisce un quadro contrattuale utile. L’acquirente deve comunque specificare la lega, la tempra, le dimensioni e le prove supplementari necessarie. La guida ai materiali C110, C101 e C102 tratta la selezione della lega; la tempra resta una decisione aggiuntiva.
L’incrudimento cambia più della forza di piegatura
Laminazione, trafilatura, raddrizzatura e lavorazioni di formatura precedenti possono incrudire il rame. In generale, un maggiore incrudimento aumenta resistenza e durezza riducendo la duttilità disponibile. Il pezzo può richiedere più forza, ritornare elasticamente in modo diverso, mostrare più deformazione superficiale o screpolarsi su un bordo in una piegatura che un materiale più tenero tollera.
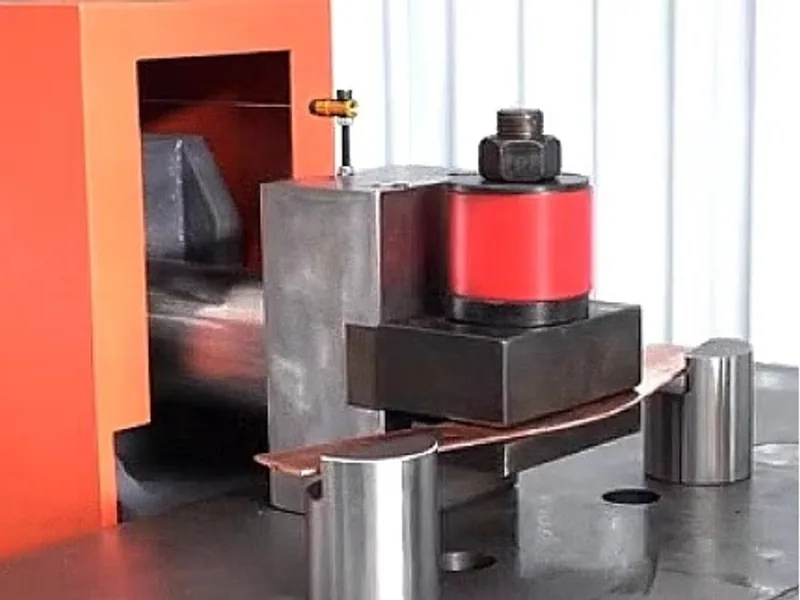
Queste relazioni non autorizzano a prevedere una piegatura esatta dal nome di una tempra. Il comportamento reale dipende anche da spessore, larghezza, qualità del bordo, raggio di piegatura, orientamento, utensili, attrito, sequenza e distribuzione delle proprietà del fornitore. Utilizzate intervalli di proprietà e qualifica di processo invece di etichette come «tenero» o «duro».
L’incrudimento e il successivo trattamento termico possono anche modificare la conduttività. La variazione elettrica può essere inferiore a quella meccanica per un dato materiale, ma va misurata quando la specifica lo richiede. La guida alle prove di conduttività delle sbarre di rame spiega come separare il controllo rapido a correnti indotte dalla determinazione della resistività.
La ricottura è un processo di materiale controllato, non una scorciatoia
La ricottura può ridurre gli effetti dell’incrudimento tramite recupero e ricristallizzazione, a seconda del materiale e delle condizioni di processo. La panoramica sulle tempre ricotte della Copper Development Association descrive la risposta delle leghe di rame alla ricottura e alla crescita del grano. L’implicazione pratica è che la sola temperatura non costituisce una ricetta completa.
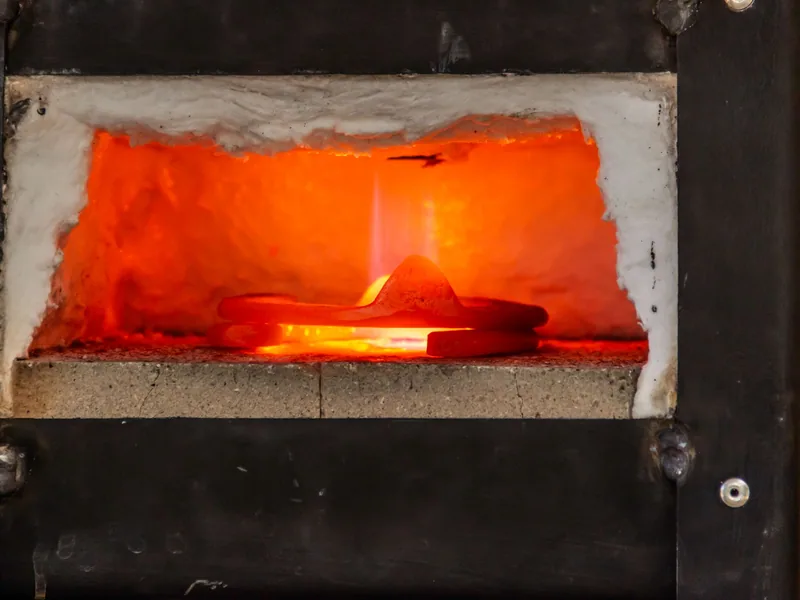
Un processo di ricottura qualificato deve considerare:
- la lega e la tempra iniziale;
- la quantità e la distribuzione dell’incrudimento precedente;
- la dimensione della sezione, la disposizione del carico e l’uniformità del forno;
- la temperatura effettiva del metallo, il tempo e il percorso di riscaldamento/raffreddamento;
- l’atmosfera, la pulizia superficiale e il controllo dell’ossidazione;
- le proprietà meccaniche target e la condizione del grano ammessa;
- il movimento dimensionale e la distorsione;
- la pulizia, l’identificazione e le prove post-processo.
Il riscaldamento locale con cannello è particolarmente difficile da controllare. Il colore non è una misura affidabile della temperatura del metallo e una zona termicamente alterata può variare lungo larghezza e spessore. L’ossidazione superficiale può interferire con la successiva placcatura o preparazione del contatto. Una barra che si piega senza screpolarsi può comunque avere proprietà non uniformi inaccettabili o un’identità di lotto perduta.
Non pubblicate o adottate una temperatura e un tempo di ricottura universali per «sbarre di rame». Il processo corretto dipende dal materiale specificato, dalla condizione target e dalle attrezzature di trattamento termico. Rivolgetevi a un fornitore qualificato o a un processo convalidato internamente con registrazioni di temperatura ed evidenze di accettazione.
Decidete se acquistare la tempra o aggiungere il trattamento termico
Acquistare il materiale nella tempra richiesta di solito offre il certificato e la tracciabilità di lotto più puliti. Consente anche al laminatoio o al distributore di controllare il processo prima del taglio a misura e della fornitura finale. Questa via è preferibile quando la stessa formabilità serve per la maggior parte della barra.
La ricottura intermedia può essere giustificata quando un pezzo a più stadi accumula troppo incrudimento, quando una zona locale richiede formabilità aggiuntiva o quando lo stato di fornitura scelto non può soddisfare insieme le esigenze di movimentazione e formatura. Aggiunge costo e punti di controllo:
| Decisione | Domande da chiudere |
|---|---|
| ricottura esterna | qualifica del fornitore, tracciabilità dei lotti, registrazioni del forno, prove di proprietà, protezione superficiale |
| ricottura interna | attrezzature convalidate, pirometria, atmosfera, carico, autorizzazione di processo, competenza dell’operatore |
| ricottura locale/intermedia | gradiente di proprietà, effetto dimensionale, posizione dei contrassegni, riqualifica e approvazione di progetto |
| cambio della tempra acquistata | danni da movimentazione, comportamento in punzonatura, ritorno elastico, resistenza e conduttività finali |
Cambiare la tempra per risolvere una piegatura può creare nuovi rischi in punzonatura, movimentazione, bloccaggio e prestazioni meccaniche finali. Rivedete l’intero ciclo e il requisito dell’assieme prima di approvare.
Qualificate la finestra di formatura con provini rappresentativi
Usate provini della lega, della tempra, dell’intervallo di spessore e della direzione di laminazione reali. Preparate i bordi con il metodo di produzione proposto. Eseguite il raggio utensile, la direzione di piegatura, la sequenza, la velocità e la lubrificazione previsti con impostazioni registrate. Includete le larghezze di pezzo e le flange corte nel caso peggiore quando influenzano il supporto.
Misurate più dell’angolo:
- la forza di piegatura o la risposta della macchina con un setup dichiarato;
- il ritorno elastico e l’angolo dopo un tempo di rilassamento costante;
- la condizione del raggio interno e della superficie esterna;
- screpolature sui bordi, buccia d’arancia o segni degli utensili;
- la posizione del piano terminale e la torsione;
- durezza o proprietà di trazione quando richieste;
- la conduttività quando il trattamento termico fa parte del ciclo.
La guida alle tolleranze di piegatura delle sbarre mostra come un provino verificato supporti lo sviluppo piano. Per la qualifica del materiale, conservate l’identità del provino, il certificato del materiale, il lotto di trattamento termico se presente, l’utensile, il programma e le misure grezze. Non combinate in un’unica media i risultati di tempre diverse.
La finestra di produzione necessita di margine. Se il campione passa solo dopo ripetute modifiche di compensazione o resta al limite della screpolatura, la normale variabilità dei lotti produrrà difetti.
Inserite tempra ed evidenze nei documenti controllati
Indicate lega, norma/edizione e tempra o intervallo di proprietà nell’ordine di acquisto e nel disegno. Aggiungete requisiti di conduttività, durezza, trazione, allungamento, direzione del grano o prova di piegatura solo quando servono al progetto e possono essere verificati. Richiedete la tracciabilità certificato-lotto e identificate il piano di campionamento.
Il ciclo di lavorazione deve vietare trattamenti termici e sostituzioni non approvati. Se la ricottura fa parte della produzione, registrate lotto, attrezzatura, riferimento del ciclo approvato, carico, evidenza di temperatura, operatore e risultati post-processo. Reidentificate i pezzi se il contrassegno originale non sopravvive al processo.
Per un processo di piegatura dedicato, la pagina dell’attrezzatura DHAC-BB-H può supportare la scelta della macchina. Non può compensare automaticamente un cambio di tempra non dichiarato. Mantenete lo stato del materiale nel setup del programma e nel record del primo pezzo, così l’operatore non risolve la variabilità dei lotti modificando silenziosamente i valori di piegatura.
Diagnosticare le screpolature senza incolpare subito il programma
Quando una piegatura si screpola, conservate il pezzo e il suo record di lotto. Verificate se la screpolatura è iniziata su un bordo tagliato o con bava, un segno di utensile, un foro, un intaglio o una zona con raggio errato. Controllate spessore, orientamento del grano, evidenza della tempra, condizione degli utensili, allineamento, sequenza e raggio interno effettivo.
Confrontate un lotto di riferimento conservato con lo stesso setup. Se il riferimento passa e il lotto sospetto fallisce, provate le proprietà del materiale prima di cambiare la macchina. Se entrambi falliscono, ispezionate utensili e processo. Se fallisce solo un orientamento, rivedete la direzione di laminazione e la storia dei bordi.
La guida alla scelta delle macchine di piegatura CNC per sbarre spiega i controlli di forza, utensili e ritorno elastico. Utilizzate queste variabili di processo insieme alle evidenze del materiale. Un’operazione di piegatura stabile inizia quando lega e tempra sono specificate, non quando un tecnico tenta di recuperare una barra sconosciuta con il calore.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Perché due lotti di sbarre dello stesso grado di rame possono piegarsi in modo diverso?
La designazione della lega non definisce completamente la condizione meccanica. Tempra, incrudimento precedente, spessore, direzione del grano, tensioni residue, qualità dei bordi, variazione dimensionale e storia produttiva possono cambiare forza, ritorno elastico e comportamento alla screpolatura.
Un'officina può usare un cannello per ricuocere una sbarra di rame che si screpola?
Il riscaldamento locale non controllato può creare proprietà non uniformi, ossidazione, distorsione, alterazioni del grano e perdita di tracciabilità. Qualsiasi ricottura locale o completa dovrebbe essere un processo approvato dall'ingegneria e qualificato, con controlli definiti di materiale, riscaldamento, atmosfera, raffreddamento, ispezione e reidentificazione.
La ricottura riduce sempre la conduttività delle sbarre di rame?
Non si deve presumere una direzione o una grandezza universale. La conduttività dipende dalla chimica della lega e dalla storia di lavorazione, mentre la ricottura modifica la struttura incrudita e le proprietà meccaniche. Misurate le caratteristiche elettriche e meccaniche richieste dopo il processo qualificato.
Cosa deve indicare un ordine di acquisto di sbarre riguardo alla tempra?
Indicate lega, norma di materiale applicabile ed edizione, tempra o intervallo di proprietà, dimensioni, requisiti di direzione del grano se rilevanti, certificato e tracciabilità dei lotti, prove di accettazione e regole di divieto o approvazione per sostituzioni e trattamenti termici successivi alla fornitura.