
Maszyny CNC do szyn falowników PV: przewodnik produkcyjny
Produkcja falowników PV może wymagać sztywnych przewodników miedzianych lub aluminiowych z wykrawanymi otworami przyłączeniowymi, kontrolowanymi gięciami i chronionymi powierzchniami stykowymi. Maszyny CNC zwiększają powtarzalność tych operacji, lecz trzeba je dobierać do zatwierdzonej rodziny detali, a nie wyłącznie do mocy falownika lub skali projektu.
Za dobór przekroju, przyrost temperatury, koordynację izolacji, odstępy i walidację produktu odpowiada projektant falownika. Zadaniem dostawcy maszyny jest wykazanie, że proponowany proces wykonuje określoną geometrię i powierzchnię z mierzalną stabilnością.
Określ, które przewodniki należą do gniazda CNC
Najpierw oddziel sztywne szyny od innych konstrukcji. Gniazdo do wykrawania, cięcia lub gięcia CNC może obrabiać lite szyny z miedzi i aluminium, ale nie zastępuje automatycznie procesów dla szyn laminowanych, łączników elastycznych, cienkich końcówek tłoczonych, zespołów spawanych, części powlekanych lub przewodników izolowanych.
Przed zapytaniem przygotuj macierz:
| Dane detalu | Dlaczego są potrzebne dostawcy |
|---|---|
| Gatunek, stan materiału i powłoka | Wpływają na siłę, sprężynowanie, krawędź i ochronę powierzchni |
| Zakres szerokości i grubości | Weryfikuje pojemność maszyny i potrzebne narzędzia |
| Geometria otworów, rowków i przetłoczeń | Określa stacje i narzędzia specjalne |
| Typ, promień i kierunek gięcia oraz długość ramienia | Określa dostęp narzędzia i ryzyko kolizji |
| Bazy i tolerancje rysunkowe | Ustala sposób pomiaru próbki |
| Ilość roczna i wielkość partii | Pozwala realistycznie ocenić przezbrojenia i zdolność |
| Dalsze łączenie lub izolowanie | Wskazuje powierzchnie i wymiary wymagające ochrony |
Użyj kontrolowanych rysunków, w tym najkrótszego ramienia, najmniejszej odległości otwór–gięcie i powierzchni wykończonych. Prosta próbka prostokątna zwykle nie ujawnia ograniczeń zwartej obudowy falownika.
Kontroluj sprężynowanie w zależności od materiału
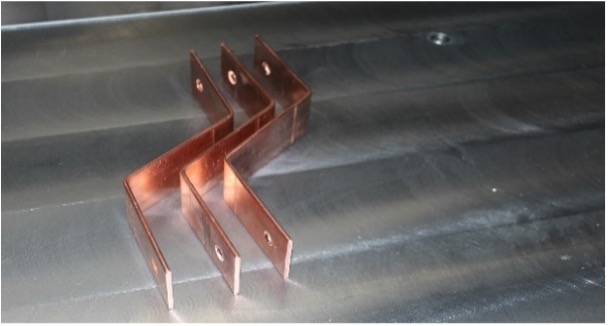
Sprężynowanie zmienia się wraz z gatunkiem, stanem, grubością, kierunkiem walcowania, promieniem, narzędziem i smarowaniem. Zapisana receptura CNC ogranicza ręczne korekty, lecz musi powstać na materiale produkcyjnym i być sprawdzana po zmianie partii lub geometrii.
Dla każdej rodziny zapisz rewizję i partię, narzędzie i orientację, kąt programowany i zmierzony, kompensację, długość ramion, gabaryt, widoczne ślady, stan krawędzi i metodę pomiaru.
Nie oceniaj jakości styku tylko na podstawie kąta. Płaskość, położenie otworów, zadziory, powłoka, czystość i moment montażowy to odrębne kontrole. Dobry wygląd nie dowodzi parametrów cieplnych, dielektrycznych ani trwałości.
Zdecyduj, czy łączyć, czy rozdzielić procesy
Stanowisko 3 w 1 może służyć do prototypów i zmiennych partii, gdy wykrawanie, cięcie i gięcie muszą mieścić się na małej powierzchni. Dedykowane stanowisko wykrawająco-tnące lepiej pasuje do stabilnych rodzin z dużą liczbą otworów. Oddzielna giętarka zachowuje zdolność, gdy wykrawanie jest obciążone lub potrzebne są narzędzia specjalne.
Rozpisz załadunek, programowanie, przezbrojenie, wykrawanie, cięcie, gięcie, kontrolę i transfer. Najlepszy układ usuwa zmierzone ograniczenie bez tworzenia nowego; liczba uderzeń nie jest modelem zdolności.
Giętarka serwohydrauliczna DHAC-BB-H ma deklarowane 400 kN, powtarzalność osi Y ±0,02 mm i dokładność kąta ±0,2°, z narzędziami do gięć płaskich, pionowych, skręcanych i zwartego U. To parametry wstępne; materiał, przekrój, kierunek i minimalne ramię trzeba potwierdzić w próbie.
Chroń styki i wykończone powierzchnie
Szyny mogą być obrabiane jako gołe, powlekane, maskowane lub izolowane. Określ stan dla każdej operacji. Wykrawanie lub gięcie gotowej powierzchni może powodować ślady, pęknięcia albo zanieczyszczenie, jeśli narzędzia i transport opracowano tylko dla gołej miedzi.
Plan odbioru powinien wskazać strefy kontaktu narzędzia, folie lub przekładki, limity śladów i zadziorów, metodę czyszczenia, pakowanie między operacjami oraz kryteria odrzutu uszkodzonej powłoki lub izolacji.
Jeżeli podczas wyboru nie ma próbek wykończonych, zapisz to ograniczenie. Wyniku dla gołego materiału nie wolno przenosić bez próby na gotowy przewodnik.
Testuj pełny cykl produkcyjny
Reprezentatywna próba obejmuje załadunek, wywołanie programu, bazowanie, wybór narzędzia, ustawienie pierwszej sztuki, obróbkę, rozładunek i kontrolę. Przy kilku maszynach uwzględnij transfery i kolejki.
Zapisuj detale zaakceptowane i interwencje operatora. Przy zmiennym asortymencie dodaj czas instalacji narzędzi i zatwierdzenia kolejnej pierwszej sztuki. Te dane lepiej wspierają planowanie niż teoretyczna liczba uderzeń lub gięć na minutę.
Granica odbioru: dowody z procesu CNC zatwierdzają wyłącznie wykonanie. Producent falownika musi zdefiniować i przeprowadzić walidację elektryczną, cieplną, środowiskową i bezpieczeństwa gotowego produktu.
Zbuduj FAT dla szyn falownika
FAT powinien używać zatwierdzonych rysunków i reprezentatywnego materiału. Protokół obejmuje:
- numer detalu, rewizję i odniesienie do atestu materiału;
- identyfikację maszyny, programu i narzędzi;
- położenie otworów, kąt, długość ramion i gabaryt;
- płaskość, zadziory, ślady oraz stan powłoki lub izolacji;
- odbiór pierwszej sztuki i czas partii;
- niezgodności, korekty i decyzję końcową;
- kopię programów, szkolenie i kontrole utrzymania.
Powstaje w ten sposób jasne przekazanie między projektowaniem, wykonaniem i kontrolą, bez utożsamiania zdolności maszyny z certyfikacją produktu.
Przed ofertą wyślij od trzech do pięciu reprezentatywnych detali, specyfikacje materiału, wolumeny i planowaną sekwencję. Rozwiązanie do szyn dla fotowoltaiki i OZE pomoże oddzielić operacje gniazda CNC od późniejszego montażu i walidacji.
Powiązana maszyna
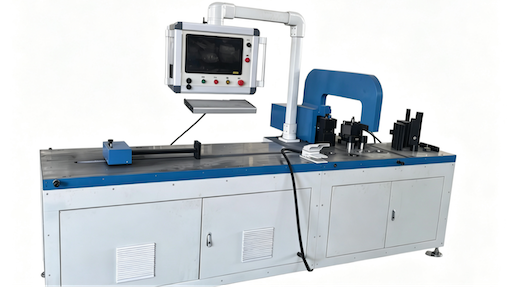
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Które szyny falownika PV nadają się do wykrawania, cięcia i gięcia CNC?
Proces zwykle nadaje się do sztywnych szyn miedzianych lub aluminiowych, jeżeli ich wymiary, otwory i gięcia mieszczą się w zakresie maszyny i narzędzi. Szyny laminowane, łączniki elastyczne, cienkie detale tłoczone, zespoły spawane i przewodniki izolowane mogą wymagać innych lub dodatkowych procesów.
Czy gięcie CNC potwierdza parametry elektryczne szyny?
Nie. Maszyna CNC może zapewnić powtarzalną geometrię, lecz za walidację elektryczną, cieplną, izolacyjną i całego produktu odpowiada projektant falownika. Wymaga ona właściwych materiałów, kontroli montażu i odpowiednich badań.
Co powinien obejmować FAT maszyny do szyn PV?
Należy użyć rysunków kupującego i materiału produkcyjnego. Dla reprezentatywnych detali trzeba zapisać narzędzia, program, kompensację, położenie otworów, kąt, długość ramion, płaskość, stan krawędzi i powierzchni, czas cyklu oraz odbiór pierwszej sztuki.