
PV solar invertör baraları için CNC makineleri: üretim rehberi
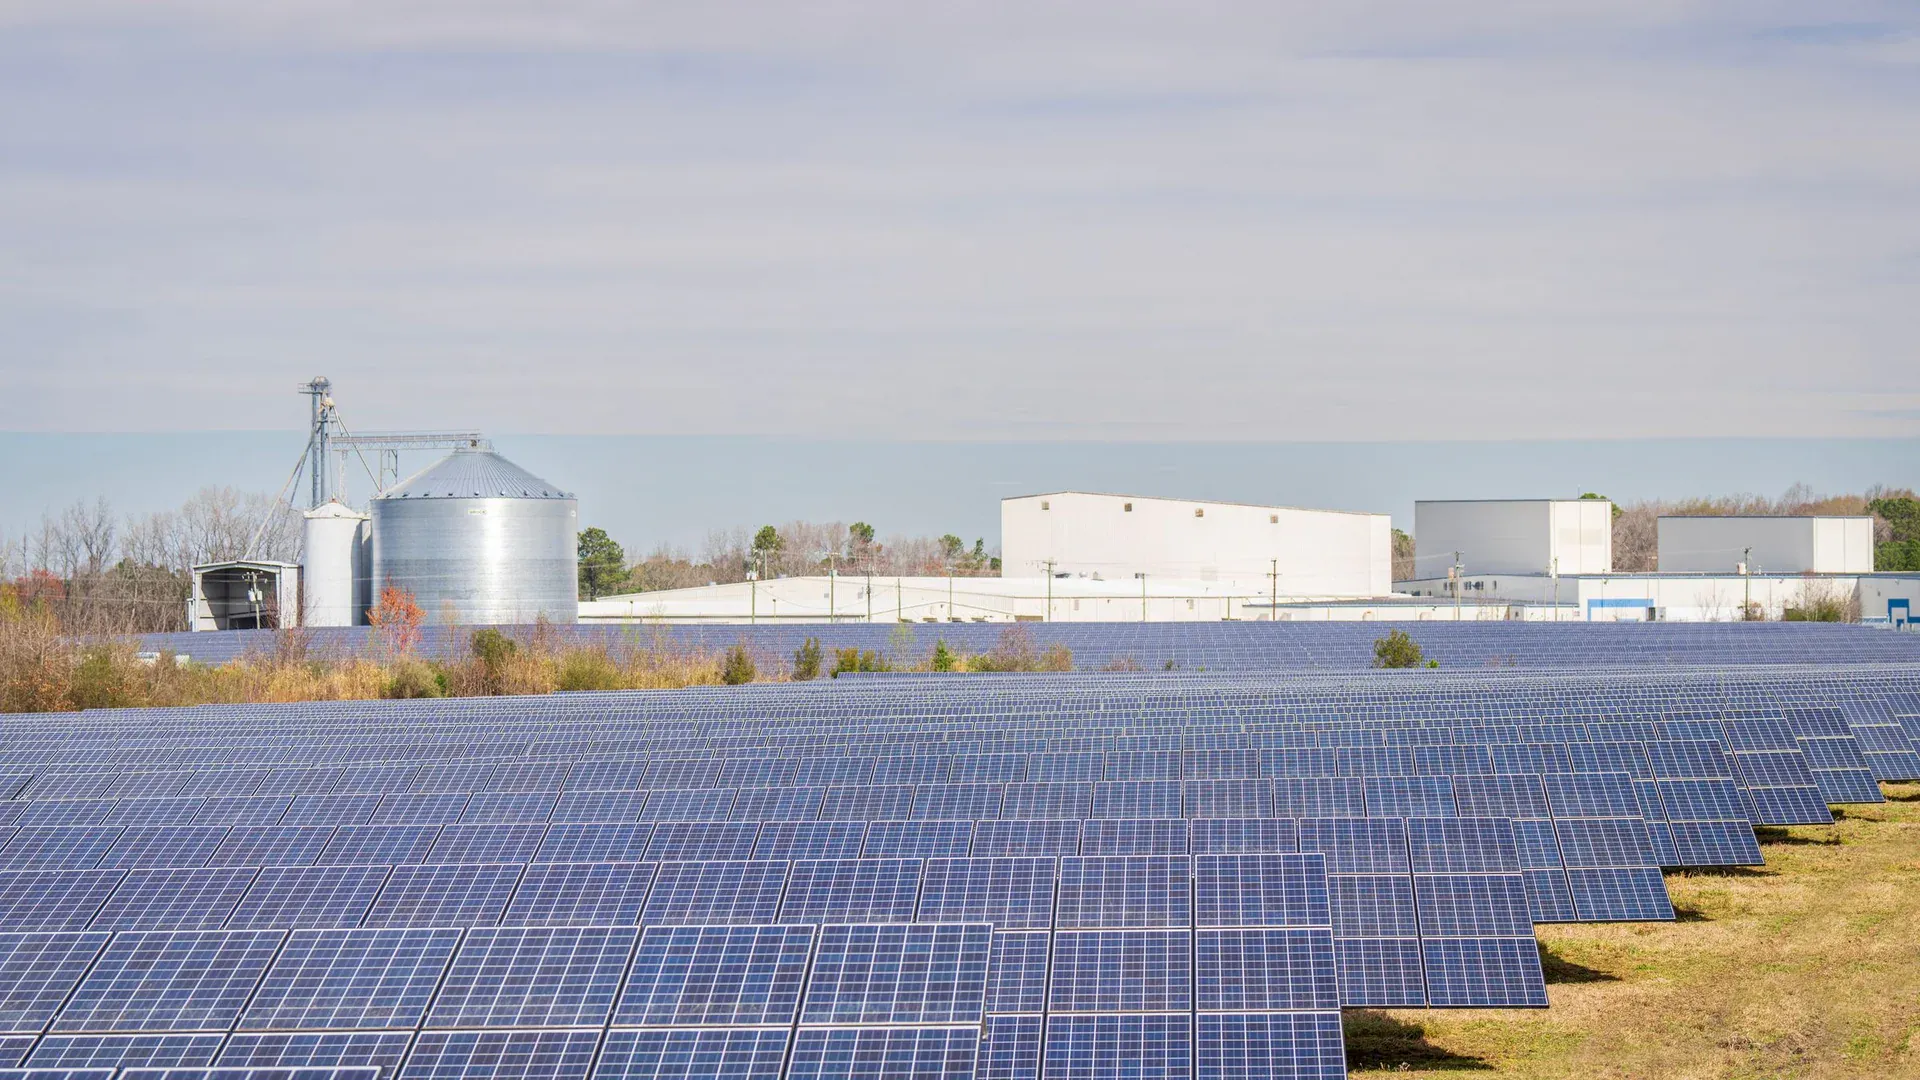
PV invertör üretiminde bağlantı delikleri delinmiş, kontrollü bükümlere ve korunmuş temas yüzeylerine sahip rijit bakır veya alüminyum iletkenler gerekebilir. CNC bara ekipmanı bu adımları daha tekrarlanabilir hâle getirir; ancak seçim yalnızca invertör gücüne veya proje büyüklüğüne göre değil, onaylı parça ailesine göre yapılmalıdır.
İletken kesiti, sıcaklık artışı, yalıtım koordinasyonu, açıklıklar ve ürün doğrulaması invertör tasarım sorumlusuna aittir. Makine tedarikçisi ise önerilen prosesin tanımlı geometri ve yüzey durumunu ölçülebilir tutarlılıkla ürettiğini göstermelidir.
Makinede işlenecek invertör iletkenlerini tanımlayın
Önce rijit bara parçalarını diğer iletken yapılarından ayırın. CNC delme, kesme veya bükme hücresi masif bakır ve alüminyum baralara uygun olabilir; lamine baralar, esnek bakır bağlantılar, ince pres terminalleri, kaynaklı montajlar, kaplı parçalar veya yalıtımlı iletkenler için kullanılan proseslerin otomatik olarak yerini almaz.
Teklif istemeden önce bir parça ailesi matrisi hazırlayın:
| Parça girdisi | Tedarikçi neden ister? |
|---|---|
| Alaşım, temper ve kaplama durumu | Kuvveti, geri esnemeyi, kenarı ve yüzey korumasını etkiler |
| Genişlik ve kalınlık aralığı | Makine kapasitesini ve takımları eler |
| Delik, kanal ve markalama geometrisi | İstasyonları ve özel takımları belirler |
| Büküm tipi, yarıçapı, yönü ve kol boyu | Takım erişimini ve çarpışma riskini belirler |
| Referans sistemi ve toleranslar | Numunenin nasıl ölçüleceğini tanımlar |
| Yıllık adet ve parti büyüklüğü | Gerçekçi değişim ve kapasite çalışması sağlar |
| Sonraki birleştirme veya yalıtım | Korunacak yüzey ve boyutları gösterir |
En kısa kolu, dar delik-büküm mesafesini ve bitmiş yüzeyi içeren kontrollü resimler kullanın. Basit bir dikdörtgen numune, kompakt invertör gövdesindeki sınırlamaları genellikle göstermez.
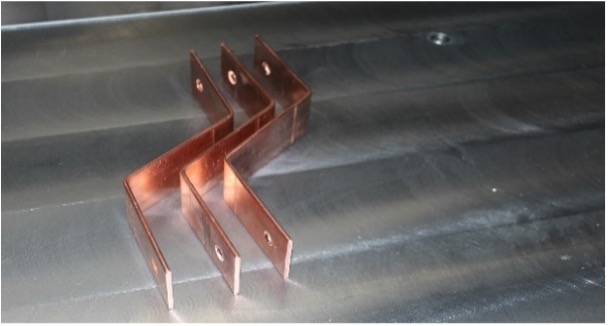
Geri esneme ve geometriyi malzemeye göre kontrol edin
Geri esneme; alaşım, temper, kalınlık, hadde yönü, yarıçap, takım ve yağlamayla değişir. Kaydedilmiş CNC reçetesi elle ayarı azaltabilir; fakat üretim malzemesiyle oluşturulmalı ve parti ya da geometri değiştiğinde yeniden doğrulanmalıdır.
Her aile için resim revizyonu ve malzeme partisini, takım ve yönünü, programlanan ve ölçülen açıyı, telafi değerini, kol boyunu, dış ölçüleri, görünür izleri, kenar durumunu ve ölçüm yöntemini kaydedin.
Temas kalitesini yalnızca açıdan çıkarmayın. Düzlemsellik, delik konumu, çapak, kaplama, temizlik ve montaj torku ayrı kontrollerdir. Görsel olarak uygun bir parça sıcaklık artışını, dielektrik performansı veya ömrü kanıtlamaz.
Prosesleri birleştirme veya ayırma kararını verin
3’ü 1 arada istasyon, delme, kesme ve bükmenin dar alanda hazır olması gereken prototipler ve değişken partiler için uygundur. Yoğun delik düzenine sahip kararlı ailelerde ayrı bir delme-kesme ünitesi daha uygun olabilir. Ayrı bükme hücresi, delme sırası yoğunken veya özel takımlar gerektiğinde kapasiteyi korur.
Yükleme, programlama, takım hazırlama, delme, kesme, bükme, kontrol ve taşımayı haritalayın. En iyi mimari, ölçülen kısıtı yenisini yaratmadan kaldırır; vuruş sayısı tek başına kapasite modeli değildir.
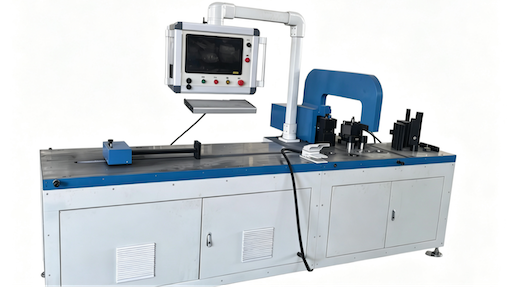
DHAC-BB-H servo-hidrolik bara bükme makinesi için yayımlanan değerler 400 kN, ±0,02 mm Y ekseni tekrarlanabilirliği ve ±0,2° açı hassasiyetidir; düz, dikey, burgu ve kompakt U büküm takımları sunulur. Bunlar ilk eleme değerleridir. Malzeme, kesit, yön ve asgari kolu şahitli denemede doğrulayın.
Temas ve bitmiş yüzeyleri koruyun
Baralar prosese çıplak, kaplı, maskeli veya yalıtımlı girebilir. Her işlemin hangi durumda yapılacağını tanımlayın. Takım, destek ve taşıma yalnızca çıplak bakıra göre geliştirildiyse bitmiş yüzeyde delme ya da bükme iz, çatlak veya kirlenme oluşturabilir.
Kabul planı takım temas bölgelerini, koruyucu film veya ayırıcıyı, iz ve çapak limitlerini, temizlik yöntemini, prosesler arası ambalajı ve kaplama/yalıtım hasarı ret ölçütlerini belirtmelidir.
Seçim sırasında bitmiş numune yoksa bu sınırlamayı kaydedin. Çıplak malzeme sonucunu ayrı deneme olmadan bitmiş iletkene uygulamayın.
Tek bir bükümü değil üretim çevrimini deneyin
Temsili çevrim; yükleme, program çağırma, referanslama, takım seçimi, ilk parça ayarı, işleme, boşaltma ve kontrolü içerir. Birden fazla makine varsa taşıma ve kuyruk varsayımlarını ekleyin.
Kabul edilen parça ve operatör müdahalelerini kaydedin. Değişken üretimde takım kurma ve sonraki ilk parçayı onaylama süresini de ekleyin. Bu veriler personel ve kapasite için teorik dakika başına vuruş veya büküm sayısından daha değerlidir.
Kabul sınırı: CNC proses kanıtı yalnızca imalatı onaylar. Bitmiş ürünün elektriksel, termal, çevresel ve güvenlik doğrulamasını invertör üreticisi tanımlayıp tamamlamalıdır.
PV invertör baraları için FAT paketi hazırlayın
FAT, alıcı onaylı resimler ve temsili üretim malzemesi kullanmalıdır. Kayıt şunları içermelidir:
- parça numarası, revizyon ve malzeme sertifikası referansı;
- makine, program ve takım kimliği;
- delik konumu, açı, kol boyu ve genel dış ölçüler;
- düzlemsellik, çapak, yüzey izleri ve kaplama/yalıtım gözlemleri;
- ilk parça onayı ve parti süresi;
- uygunsuzluklar, düzeltmeler ve son karar;
- program yedeği, operatör eğitimi ve bakım kontrolleri.
Bu paket, makine kabiliyetini ürün sertifikasıyla karıştırmadan tasarım, imalat ve kontrol arasında açık bir devir oluşturur.
Tekliften önce üç ila beş temsili parça, malzeme şartları, parti hacimleri ve hedef proses sırasını gönderin. Fotovoltaik ve yenilenebilir enerji bara çözümü CNC hücresine ait işlemlerle montaj ve doğrulamada kalanları ayırmaya yardımcı olur.
İlgili makine
CNC bara büküm makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Hangi PV invertör baraları CNC delme, kesme ve bükmeye uygundur?
İşlem genellikle boyutları, delik düzeni ve bükümleri makine ile takım zarfına uyan rijit bakır veya alüminyum baralara uygundur. Lamine baralar, esnek bağlantılar, ince pres parçaları, kaynaklı montajlar ve yalıtımlı iletkenler farklı veya ek prosesler gerektirebilir.
CNC bükme baranın elektriksel performansını kanıtlar mı?
Hayır. CNC ekipmanı tekrarlanabilir geometri sağlayabilir; elektriksel, termal, yalıtım ve ürün doğrulaması invertör tasarım sorumlusuna aittir ve tanımlı malzeme, montaj kontrolleri ile ilgili testleri gerektirir.
PV bara makinesi FAT testinde neler bulunmalıdır?
Alıcı resimleri ve üretim malzemesi kullanılmalıdır. Temsili parçalar için takım, program, büküm telafisi, delik konumu, açı, kol boyu, düzlemsellik, kenar ve yüzey durumu, çevrim süresi ve ilk parça onayı kaydedilmelidir.