
Máquinas CNC para barras de inversores solares: guía de fabricación
La fabricación de inversores fotovoltaicos puede requerir conductores rígidos de cobre o aluminio con orificios de conexión punzonados, dobleces controlados y superficies de contacto protegidas. El equipo CNC puede dar mayor repetibilidad a estas operaciones, pero debe seleccionarse a partir de la familia de piezas aprobada, no solo por la potencia del inversor o el tamaño del proyecto.
La autoridad de diseño del inversor sigue siendo responsable del dimensionamiento del conductor, calentamiento, coordinación del aislamiento, distancias y validación del producto. La función del proveedor de la máquina es más concreta: demostrar que el proceso propuesto fabrica la geometría y el estado superficial especificados con una consistencia medible.
Defina qué conductores pertenecen a la célula CNC
Separe primero las piezas de barra rígida de otros tipos de conductor. Una célula CNC de punzonado, cizallado o doblado puede servir para barras macizas de cobre y aluminio. No sustituye automáticamente los procesos de barras laminadas, trenzas flexibles, terminales estampados finos, conjuntos soldados, piezas recubiertas o conductores aislados.
Prepare una matriz de familias antes de solicitar oferta:
| Dato de la pieza | Por qué lo necesita el proveedor |
|---|---|
| Aleación, temple y estado del recubrimiento | Afectan a fuerza, recuperación elástica, borde y protección superficial |
| Intervalo de anchura y espesor | Permite filtrar capacidad y útiles necesarios |
| Geometría de orificios, ranuras y estampados | Define estaciones de punzonado y útiles especiales |
| Tipo, radio y dirección de doblez y longitud de ala | Determina acceso del útil y riesgo de interferencia |
| Referencias y tolerancias del plano | Establece cómo medir la muestra |
| Cantidad anual y tamaño de lote | Permite estudiar cambios de referencia y capacidad real |
| Unión o aislamiento posterior | Identifica superficies y cotas que deben protegerse |
Utilice planos controlados, incluida el ala corta más exigente, la menor distancia entre orificio y doblez y las superficies acabadas. Una muestra rectangular genérica rara vez revela las restricciones de una envolvente compacta.
Controle recuperación elástica y geometría según el material
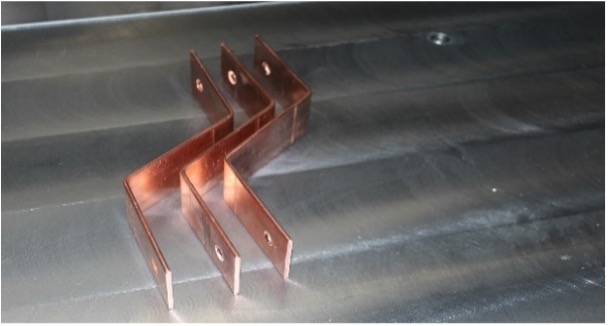
La recuperación elástica varía con aleación, temple, espesor, dirección de laminación, radio, útil y lubricación. Una receta CNC guardada puede reducir ajustes manuales, pero debe establecerse con el material de producción y comprobarse cuando cambien lote o geometría.
Para cada familia documente revisión del plano y lote, identificación y orientación del útil, ángulo programado y medido, valor de compensación, longitud de alas, envolvente total, marcas visibles, condición del borde y método de medición.
No deduzca la calidad del contacto solo por el ángulo. Planitud, posición de orificios, rebaba, recubrimiento, limpieza y par de montaje son controles separados. Una pieza visualmente correcta tampoco demuestra calentamiento, comportamiento dieléctrico ni vida útil.
Decida si conviene combinar o separar operaciones
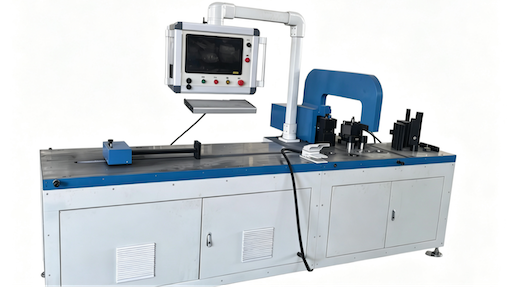
Una estación 3 en 1 puede ser útil para prototipos y lotes variables cuando se necesita punzonar, cizallar y doblar en poco espacio. Una punzonadora-cizalla dedicada puede encajar mejor en familias estables con muchos orificios. Una dobladora separada protege capacidad cuando el punzonado tiene cola o se necesitan útiles especiales.
Mapee carga, programación, preparación, punzonado, corte, doblado, inspección y transferencia. La mejor arquitectura elimina la restricción medida sin crear otra. La frecuencia de golpe por sí sola no es un modelo de capacidad.
La dobladora servo-hidráulica DHAC-BB-H declara 400 kN, repetibilidad del eje Y de ±0,02 mm y precisión angular de ±0,2°, con útiles para doblez plano, vertical, torsionado y en U compacta. Son especificaciones de selección inicial; confirme material, sección, dirección y ala mínima en una prueba presenciada.
Proteja contactos y superficies acabadas
Según la ruta, las barras pueden procesarse desnudas, recubiertas, enmascaradas o aisladas. Defina el estado en cada operación. Punzonar o doblar una superficie acabada puede introducir marcas, grietas o contaminación si útiles, apoyos y manipulación se desarrollaron solo para cobre desnudo.
El plan de aceptación debe indicar zonas de contacto del útil, película o separadores, límites de marca y rebaba, método de limpieza, embalaje entre operaciones y criterios de rechazo por daño del recubrimiento o aislamiento.
Si no hay muestras recubiertas o aisladas durante la selección, documente la limitación. No extienda el resultado del material desnudo al conductor acabado sin otra prueba.
Pruebe el ciclo de producción completo
Una prueba representativa incluye carga, recuperación del programa, toma de referencias, selección de útil, ajuste de primera pieza, proceso, descarga e inspección. Si intervienen varias máquinas, incluya transferencias y colas.
Registre piezas aceptadas e intervenciones del operario. Con mezcla variable, añada el tiempo de instalar útiles y aprobar la primera pieza siguiente. Estos datos sirven más para personal y capacidad que un número teórico de golpes o dobleces por minuto.
Límite de aceptación: la evidencia CNC solo respalda la aprobación de fabricación. El fabricante del inversor debe definir y completar la validación eléctrica, térmica, ambiental y de seguridad del producto final.
Prepare un FAT específico para barras de inversores
El FAT debe usar planos aprobados por el comprador y material representativo. El registro debe incluir:
- número de pieza, revisión y referencia del certificado de material;
- identificación de máquina, programa y útiles;
- posición de orificios, ángulo, longitud de alas y envolvente;
- planitud, rebaba, marcas y observaciones de recubrimiento o aislamiento;
- aprobación de primera pieza y tiempo de lote;
- no conformidades, correcciones y disposición final;
- copia de programas, formación y controles de mantenimiento.
Así se crea una transferencia clara entre diseño, fabricación e inspección sin confundir capacidad de máquina con certificación del producto.
Antes de pedir propuesta, envíe de tres a cinco piezas representativas, especificaciones de material, volúmenes y secuencia prevista. Utilice la solución de barras para energía fotovoltaica y renovable para definir qué operaciones pertenecen a la célula CNC y cuáles quedan en montaje y validación.
Equipo relacionado
Dobladora CNC de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué piezas de un inversor fotovoltaico son aptas para punzonado, cizallado y doblado CNC?
El proceso suele ser adecuado para barras rígidas de cobre o aluminio cuyas dimensiones, orificios y dobleces estén dentro del campo de la máquina y el utillaje. Las barras laminadas, conexiones flexibles, piezas estampadas finas, conjuntos soldados y conductores aislados pueden requerir procesos distintos o adicionales.
¿El doblado CNC demuestra el rendimiento eléctrico de la barra?
No. El equipo CNC puede aportar geometría repetible, pero la validación eléctrica, térmica, de aislamiento y de producto corresponde a la autoridad de diseño del inversor y requiere los materiales, controles de montaje y ensayos aplicables.
¿Qué debe incluir el FAT de una máquina para barras fotovoltaicas?
Utilice planos del comprador y material de producción. Registre utillaje, programas, compensación de doblado, posición de orificios, ángulo, longitud de alas, planitud, borde, daño superficial, tiempo de ciclo y aprobación de primera pieza en referencias representativas.