
Máquinas CNC para barramentos de inversores solares: guia de fabricação
A produção de inversores fotovoltaicos pode exigir condutores rígidos de cobre ou alumínio com furos de conexão puncionados, dobras controladas e superfícies de contato protegidas. Máquinas CNC tornam essas etapas mais repetíveis, mas devem ser selecionadas a partir da família de peças aprovada, e não apenas pela potência do inversor ou porte do projeto.
A autoridade de projeto continua responsável pelo dimensionamento do condutor, elevação de temperatura, coordenação de isolamento, distâncias e validação do produto. O fabricante da máquina deve demonstrar algo mais específico: que o processo proposto fabrica a geometria e a condição superficial especificadas com consistência mensurável.
Defina quais condutores pertencem à célula CNC
Primeiro separe barras rígidas de outras construções. Uma célula CNC de puncionamento, corte ou dobra pode atender barras maciças de cobre e alumínio, mas não substitui automaticamente processos de barramentos laminados, ligações flexíveis, terminais finos estampados, conjuntos soldados, peças revestidas ou condutores isolados.
Monte uma matriz antes de pedir proposta:
| Dado da peça | Por que o fornecedor precisa dele |
|---|---|
| Liga, têmpera e condição do revestimento | Afetam força, retorno elástico, borda e proteção superficial |
| Faixa de largura e espessura | Filtra capacidade e ferramentas necessárias |
| Geometria de furos, rasgos e estampagens | Define estações e ferramentas especiais |
| Tipo, raio e direção da dobra e comprimento da aba | Determina acesso da ferramenta e interferências |
| Referências e tolerâncias | Estabelece como a amostra será medida |
| Quantidade anual e tamanho do lote | Permite estudar troca e capacidade real |
| União ou isolamento posterior | Identifica superfícies e dimensões que precisam ser protegidas |
Use desenhos controlados, incluindo a menor aba, a menor distância entre furo e dobra e as superfícies acabadas. Uma amostra retangular genérica raramente revela as restrições de um inversor compacto.
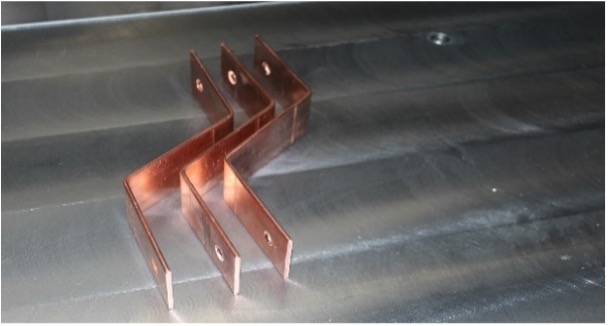
Controle retorno elástico e geometria conforme o material
O retorno elástico varia com liga, têmpera, espessura, direção de laminação, raio, ferramenta e lubrificação. Uma receita CNC armazenada reduz ajustes manuais, mas deve ser criada com material de produção e verificada quando lote ou geometria mudarem.
Para cada família registre revisão e lote, ferramenta e orientação, ângulo programado e medido, compensação, comprimento de abas, envelope, marcas visíveis, condição de borda e método de medição.
Não deduza a qualidade de contato apenas pelo ângulo. Planicidade, posição dos furos, rebarba, revestimento, limpeza e torque de montagem são controles separados. Aparência correta também não comprova temperatura, desempenho dielétrico ou vida útil.
Decida entre combinar e separar processos
Uma estação 3 em 1 pode atender protótipos e lotes variáveis quando puncionamento, corte e dobra precisam caber em área compacta. Uma puncionadeira-guilhotina dedicada pode ser melhor para famílias estáveis com muitos furos. Uma dobradeira separada preserva capacidade quando há fila no puncionamento ou ferramentas especiais.
Mapeie carregamento, programação, preparação, puncionamento, corte, dobra, inspeção e transferência. A melhor arquitetura elimina a restrição medida sem criar outra; frequência de golpes isolada não é um modelo de capacidade.
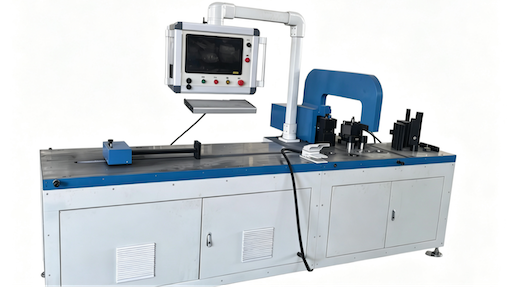
A dobradeira servo-hidráulica DHAC-BB-H informa 400 kN, repetibilidade do eixo Y de ±0,02 mm e precisão angular de ±0,2°, com ferramentas para dobras planas, verticais, torcidas e em U compacto. São dados de seleção inicial; confirme material, seção, direção e aba mínima em uma prova acompanhada.
Proteja contatos e superfícies acabadas
Os barramentos podem chegar nus, revestidos, mascarados ou isolados. Defina o estado em cada operação. Puncionar ou dobrar uma superfície acabada pode causar marcas, trincas ou contaminação se ferramentas, apoios e manuseio foram desenvolvidos apenas para cobre nu.
O plano deve indicar zonas de contato da ferramenta, filmes ou separadores, limites de marcas e rebarbas, limpeza, embalagem entre operações e critérios de rejeição por dano no revestimento ou isolamento.
Se amostras acabadas não estiverem disponíveis na seleção, registre a limitação. Não estenda o resultado do material nu ao condutor acabado sem outro teste.
Teste o ciclo completo de produção
Um ensaio representativo inclui carregamento, chamada do programa, referenciamento, seleção de ferramenta, ajuste da primeira peça, processamento, descarga e inspeção. Com várias máquinas, inclua transferências e filas.
Registre peças aprovadas e intervenções do operador. Em mix variável, some o tempo para instalar ferramentas e aprovar a primeira peça seguinte. Esses dados são mais úteis para capacidade e mão de obra do que um número teórico de golpes ou dobras por minuto.
Limite de aceitação: a evidência do CNC aprova somente a fabricação. O fabricante do inversor deve definir e concluir a validação elétrica, térmica, ambiental e de segurança do produto final.
Monte um FAT para barramentos de inversores
O FAT deve usar desenhos aprovados e material representativo. O registro inclui:
- código, revisão e referência do certificado de material;
- identificação de máquina, programa e ferramentas;
- posição dos furos, ângulo, comprimento das abas e envelope;
- planicidade, rebarba, marcas e observações do revestimento ou isolamento;
- aprovação da primeira peça e tempo do lote;
- não conformidades, correções e decisão final;
- backup de programas, treinamento e controles de manutenção.
Isso cria uma transição clara entre projeto, fabricação e inspeção, sem confundir capacidade da máquina com certificação do produto.
Antes da proposta, envie de três a cinco peças representativas, especificações de material, volumes e sequência pretendida. Use a solução para barramentos fotovoltaicos e de energia renovável para definir o que pertence à célula CNC e o que permanece na montagem e validação.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Quais barramentos de um inversor fotovoltaico podem ser puncionados, cortados e dobrados por CNC?
O processo costuma ser adequado a barras rígidas de cobre ou alumínio cujas dimensões, furações e dobras estejam dentro do envelope da máquina e das ferramentas. Barramentos laminados, ligações flexíveis, peças finas estampadas, conjuntos soldados e condutores isolados podem exigir processos diferentes ou adicionais.
A dobra CNC comprova o desempenho elétrico do barramento?
Não. O CNC pode produzir geometria repetível, mas a validação elétrica, térmica, de isolamento e do produto cabe à autoridade de projeto do inversor e depende dos materiais, controles de montagem e ensaios aplicáveis.
O que deve constar no FAT de uma máquina para barramentos fotovoltaicos?
Use desenhos do comprador e material de produção. Registre ferramentas, programas, compensação, posição dos furos, ângulo, comprimento de abas, planicidade, bordas, danos superficiais, tempo de ciclo e aprovação da primeira peça em referências representativas.