
Macchine CNC per sbarre di inverter fotovoltaici: guida alla produzione
La produzione di inverter fotovoltaici può richiedere conduttori rigidi in rame o alluminio con fori di collegamento punzonati, pieghe controllate e superfici di contatto protette. Le macchine CNC rendono queste operazioni più ripetibili, ma la scelta deve partire dalla famiglia di pezzi approvata, non soltanto dalla potenza dell’inverter o dalla taglia dell’impianto.
Il progettista dell’inverter resta responsabile di dimensionamento, sovratemperatura, coordinamento dell’isolamento, distanze e validazione del prodotto. Il costruttore della macchina deve invece dimostrare che il processo proposto realizza geometria e superficie specificate con costanza misurabile.
Stabilire quali conduttori lavorare sulla macchina
Separare anzitutto le sbarre rigide dalle altre costruzioni. Una cella CNC di punzonatura, cesoiatura o piegatura può essere adatta a barre piene di rame e alluminio, ma non sostituisce automaticamente i processi per sbarre laminate, trecce flessibili, terminali sottili stampati, assiemi saldati, pezzi rivestiti o conduttori isolati.
Prima dell’offerta preparare una matrice:
| Dato del pezzo | Perché serve al fornitore |
|---|---|
| Lega, stato metallurgico e rivestimento | Influenzano forza, ritorno elastico, bordo e protezione superficiale |
| Campo di larghezza e spessore | Verifica capacità e utensili necessari |
| Geometria di fori, asole e marcature | Definisce stazioni e utensili speciali |
| Tipo, raggio e direzione di piega e lunghezza dell’ala | Determina accesso utensile e interferenze |
| Riferimenti e tolleranze | Stabilisce come misurare il campione |
| Quantità annua e lotto | Consente uno studio realistico di cambio e capacità |
| Giunzione o isolamento successivo | Identifica superfici e quote da proteggere |
Usare disegni controllati con l’ala corta più critica, la minima distanza foro-piega e le superfici finite. Un provino rettangolare generico raramente rivela i vincoli di un inverter compatto.
Controllare ritorno elastico e geometria in base al materiale
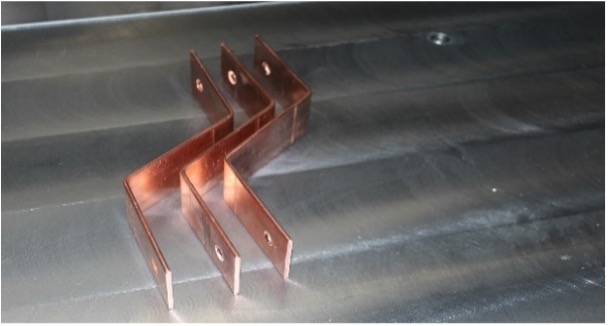
Il ritorno elastico varia con lega, stato, spessore, direzione di laminazione, raggio, utensile e lubrificazione. Una ricetta CNC memorizzata riduce le regolazioni manuali, ma va definita sul materiale di produzione e ricontrollata al variare di lotto o geometria.
Per ogni famiglia documentare revisione e lotto, utensile e orientamento, angolo programmato e misurato, compensazione, lunghezza ali, ingombro, segni visibili, bordo e metodo di misura.
La qualità del contatto non si deduce dal solo angolo. Planarità, posizione dei fori, bava, rivestimento, pulizia e coppia di serraggio sono controlli distinti. Un pezzo esteticamente corretto non dimostra sovratemperatura, tenuta dielettrica o durata.
Scegliere se combinare o separare le operazioni
Una stazione 3 in 1 può servire per prototipi e lotti variabili quando punzonatura, cesoiatura e piegatura devono stare in poco spazio. Una punzonatrice-cesoia dedicata è più adatta a famiglie stabili con molte forature. Una piegatrice separata protegge la capacità quando la punzonatura è satura o servono utensili speciali.
Mappare carico, programmazione, set-up, punzonatura, taglio, piegatura, controllo e trasferimento. L’architettura migliore elimina il vincolo misurato senza crearne un altro; la frequenza di colpi non è un modello di capacità.
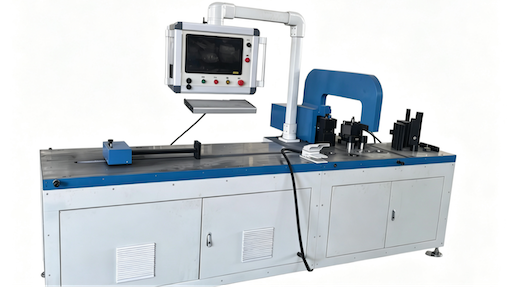
La piegatrice servo-idraulica DHAC-BB-H dichiara 400 kN, ripetibilità dell’asse Y di ±0,02 mm e precisione di piega di ±0,2°, con utensili per pieghe piane, verticali, a torsione e a U compatta. Sono dati di preselezione: materiale, sezione, direzione e ala minima vanno confermati in prova.
Proteggere contatti e superfici finite
Le sbarre possono arrivare nude, rivestite, mascherate o isolate. Definire lo stato in cui avviene ogni lavorazione. Punzonare o piegare una superficie finita può introdurre segni, cricche o contaminazione se utensili, appoggi e movimentazione sono stati sviluppati soltanto sul rame nudo.
Il piano di accettazione deve indicare zone di contatto utensile, film o separatori, limiti di segno e bava, pulizia, confezionamento tra fasi e criteri di scarto per danni a rivestimento o isolamento.
Se in selezione non sono disponibili campioni finiti, registrare la limitazione. Il risultato sul materiale nudo non va esteso al conduttore finito senza un’altra prova.
Provare il ciclo produttivo completo
Una prova rappresentativa comprende carico, richiamo programma, azzeramento, scelta utensile, regolazione del primo pezzo, lavorazione, scarico e controllo. Con più macchine vanno inclusi trasferimenti e attese.
Registrare pezzi accettati e interventi dell’operatore. Con mix variabile, aggiungere il tempo per installare gli utensili e approvare il primo pezzo successivo. Questi dati sono più utili per capacità e organico di un numero teorico di colpi o pieghe al minuto.
Confine dell’accettazione: le prove CNC approvano la sola fabbricazione. Il costruttore dell’inverter deve definire e completare le verifiche elettriche, termiche, ambientali e di sicurezza del prodotto finito.
Preparare un FAT per le sbarre dell’inverter
Il FAT deve usare disegni approvati e materiale rappresentativo. Il verbale comprende:
- codice, revisione e riferimento al certificato materiale;
- identificazione di macchina, programma e utensili;
- posizione fori, angolo, lunghezza ali e ingombro;
- planarità, bava, segni e stato di rivestimento o isolamento;
- approvazione del primo pezzo e tempo del lotto;
- non conformità, correzioni e decisione finale;
- backup programmi, addestramento e controlli di manutenzione.
Si crea così un passaggio chiaro tra progettazione, fabbricazione e controllo, mantenendo distinta la capacità della macchina dalla certificazione di prodotto.
Prima dell’offerta inviare da tre a cinque pezzi rappresentativi, specifiche dei materiali, volumi e sequenza prevista. La soluzione per sbarre fotovoltaiche e rinnovabili aiuta a definire quali operazioni appartengono alla cella CNC e quali restano a montaggio e validazione.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quali sbarre di un inverter fotovoltaico sono adatte a punzonatura, cesoiatura e piegatura CNC?
Il processo è generalmente indicato per sbarre rigide in rame o alluminio le cui dimensioni, forature e pieghe rientrano nel campo della macchina e degli utensili. Sbarre laminate, collegamenti flessibili, particolari sottili stampati, assiemi saldati e conduttori isolati possono richiedere lavorazioni diverse o aggiuntive.
La piegatura CNC dimostra le prestazioni elettriche della sbarra?
No. La macchina CNC può garantire una geometria ripetibile, ma la validazione elettrica, termica, dell'isolamento e del prodotto resta in capo al progettista dell'inverter e richiede materiali, controlli di montaggio e prove applicabili.
Cosa deve comprendere il FAT di una macchina per sbarre fotovoltaiche?
Usare disegni del committente e materiale di produzione. Registrare utensili, programmi, compensazione, posizione fori, angolo, lunghezza ali, planarità, bordo, danni superficiali, tempo ciclo e approvazione del primo pezzo su componenti rappresentativi.