
Marcatura laser delle sbarre di rame: tracciabilità di progetto che resta scansionabile
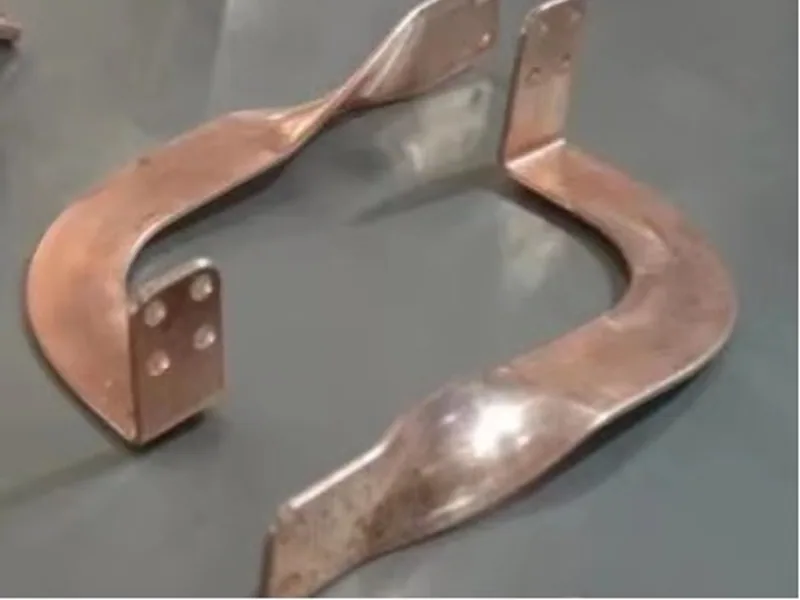
Un marchio permanente non è la stessa cosa di una sbarra tracciabile. Il simbolo può sopravvivere sul rame ma non puntare ad alcun record rilasciato nel database. Può scansionarsi alla stazione di marcatura e sparire sotto la stagnatura. Può essere collocato su un pad di contatto, dentro una zona di deformazione da piegatura, o così vicino a un bordo punzonato da perdere la zona di quiete.
Avviate il progetto dall’identità e dalla transazione di cui ha bisogno la fabbrica. Selezionate il laser solo dopo aver definito il supporto dati, lo stato superficiale, la posizione del marchio, i processi a valle e il metodo di verifica.
Partite dalla domanda di tracciabilità, non dal laser
Definite l’unità identificata. Una barra grezza, un grezzo, una sbarra finita, un set accoppiato e un assieme possono richiedere ciascuno un’identità diversa. Stabilite se il codice rappresenta un numero di parte, una revisione di disegno, un lotto di materiale, un seriale univoco, un ordine di produzione o una chiave di ricerca nel database.
Separate l’identificazione dalla genealogia. Il marchio deve contenere informazioni sufficienti a restare utile e risolvibile; il database può custodire colata del materiale, programma della macchina, operatore, attrezzature, lotto di rivestimento e registri di ispezione. Codificare ogni campo direttamente rende il simbolo più grande o più denso e crea un nuovo problema quando un record cambia.
Prevedete testo leggibile dall’uomo dove spazio, regole del cliente e applicazione lo consentono. Un seriale accanto al simbolo 2D aiuta a mettere in quarantena una parte quando uno scanner fallisce, ma testo e codice devono derivare dalla stessa fonte dati controllata.
Se i partner commerciali usano GS1, seguite la GS1 DataMatrix Guideline e le GS1 General Specifications applicabili. Non aggiungete identificatori GS1 solo perché il simbolo somiglia a un Data Matrix. Un sistema interno chiuso può usare un’altra sintassi di identificatore governata e concordata da tutti gli utenti.
Scegliete una zona di marcatura che non danneggi la funzione
Create un layer della zona di marcatura sul disegno di progetto. Escludete:
- facce di contatto bullonate o saldate;
- testimoni di placcatura o punti di misura dello spessore del rivestimento;
- linee di piegatura e zone di deformazione qualificate;
- bordi, fori e ligamenti stretti;
- confini di distanza di dispersione e distanza in aria dove un cambiamento superficiale conta;
- datum target e superfici di ispezione;
- regioni coperte da isolamento, minuteria o attrezzature di assemblaggio;
- aree esposte a forte sfregamento o inaccessibili dopo l’installazione.
Un marchio cambia la superficie. A seconda del processo, può creare un cambio di ossido/colore, fondere o ablare uno strato superficiale, alterare la rugosità o generare detriti. Specificate profondità ammessa, effetto termico, contrasto, posizione e confine estetico in base al rischio funzionale. Per conduttori laminati sottili o sistemi di contatto placcati, anche un processo superficiale richiede qualifica.
Coordinate il marchio con il disegno delle sbarre e il piano dei datum. Il disegno deve individuare la zona consentita, mentre il programma di marcatura può scegliere una posizione al suo interno senza interferire con feature o attrezzature successive.
Qualificate il contrasto sullo stato superficiale reale
Il comportamento ottico del rame rende la scelta dei parametri dipendente da materiale e superficie. TRUMPF descrive la marcatura laser industriale del rame e la sfida posta dal materiale riflettente. La qualifica di produzione deve usare lega, finitura, spessore e storia superficiale reali.
Provate almeno gli estremi attesi:
| Stato superficiale | Domanda di qualifica |
|---|---|
| rame nudo da laminazione | il processo può creare contrasto stabile senza profondità o effetto termico inaccettabili? |
| rame ossidato o manipolato | la normale variazione superficiale cambia il grado o richiede pulizia controllata? |
| finitura stagno, argento o nichel | la marcatura prima della placcatura resta occultata, o la marcatura dopo la placcatura danneggia la finitura? |
| film protettivo | va rimosso localmente e i residui possono influire sul marchio? |
| parte isolata | il marchio resterà visibile, o l’identità deve spostarsi su un’area esposta definita o su un’etichetta? |
Marcare prima della formatura può semplificare l’attrezzaggio, ma una piegatura vicina può distorcere il simbolo. Marcare prima di pulizia o placcatura può rimuovere o coprire il contrasto. Marcare dopo la finitura preserva la visibilità ma può ledere o scolorire la finitura. Non esiste un punto ottimale universale; provate il percorso completo.
Mantenete il supporto dati piccolo ma governato
Per un simbolo 2D, definite simbologia, sintassi dei dati, autorità dell’identificatore, set di caratteri, dimensione del modulo, zona di quiete, dimensione fisica e orientamento. Fissate la relazione tra identificatore codificato e testo leggibile dall’uomo. Validate ogni campo variabile prima che il laser emetta.
Usate regole dati versionate. Se lo stabilimento aggiunge in seguito un codice fornitore o linea, scanner e parser di database più vecchi devono ancora interpretare i marchi precedenti. Evitate identificatori significativi assemblati manualmente alla stazione; il sistema deve generarli o riservarli da una fonte controllata.
La guida GS1 indirizza gli implementatori alla ISO/IEC 16022 per la simbologia Data Matrix. Distingue inoltre la creazione del simbolo dalla qualità di stampa/marcatura. Seguire una sintassi dati non prova che un codice fisico su rame sia leggibile.
Verificate il marchio, non leggetelo una volta soltanto
Uno scanner di produzione risponde a «potrei decodificare questo simbolo in questa configurazione?». La verifica valuta la qualità del simbolo rispetto a un metodo definito. ISO/IEC 29158:2025 è lo standard attuale per i test di qualità dei simboli di marcatura diretta e modifica la metodologia ISO/IEC 15415 per le condizioni DPM.
Definite verificatore, illuminazione, calibrazione, apertura e configurazione di classificazione richiesti dalla specifica di applicazione. Stabilite un grado minimo e un piano di campionamento. Conservate componenti del grado e immagine dove utile, non solo un semaforo verde. Un grado basso può rivelare un contrasto o una geometria delle celle in calo prima che i fallimenti di decodifica raggiungano il cliente.
Mettete alla prova il simbolo con scanner, distanze, angoli e luce ambiente previsti alle stazioni a valle. Un verificatore e un lettore di produzione hanno ruoli diversi; una linea robusta ha bisogno sia della conformità al metodo sia della leggibilità pratica.
Collegate la marcatura al MES senza creare orfani
La stazione di marcatura necessita di un modello di transazione:
- ricevere la parte rilasciata e la revisione;
- richiedere o riservare un identificatore univoco;
- verificare che l’identificatore sia inutilizzato e appartenga all’ordine di lavoro;
- marcare la parte;
- leggere e classificare il risultato;
- registrare marchio, programma, ora, stazione e risultato di qualità;
- instradare le marcature fallite verso uno stato controllato di rilavorazione o scarto.
Non marcate un seriale e create il suo record in un secondo momento. Un guasto di rete o della stampante può lasciare una parte fisica senza identità di database. Allo stesso modo, non riutilizzate mai un seriale di una parte scartata, a meno che lo standard applicabile lo consenta esplicitamente e il sistema conservi la cronologia completa degli eventi.
La guida al contratto dati CNC–MES definisce gli oggetti più ampi di lavoro, materiale, programma, attrezzature e qualità. La marcatura laser è il passaggio fisico di collegamento. Deve pubblicare un risultato verificato di ritorno a quel contratto, non agire come un’isola separata.
Eseguite una qualifica che includa l’intero percorso
Usate parti rappresentative della produzione e impostazioni di marcatura reali. Scansionate e classificate subito, poi processatele attraverso punzonatura, sbavatura, piegatura, lavaggio, placcatura o isolamento, movimentazione, imballaggio e l’intervallo di stoccaggio previsto. Ripetete lettura e classificazione nelle fasi che possono alterare il marchio.
Includete sfide di abrasione e contaminazione giustificate dall’applicazione. Verificate che il marchio non crei cricche in una zona formata, non interferisca con il campionamento dello spessore del rivestimento né indebolisca la finitura protetta. La guida allo spessore di placcatura XRF può aiutare a separare la zona di marcatura dalla mappa di misura del rivestimento.
All’audit finale, scansionate con il dispositivo e il software che useranno il cliente o la stazione di assemblaggio. Verificate che il record restituito abbia parte, revisione e genealogia del materiale corrette. Il protocollo di tracciabilità di fabbrica deve includere prevenzione dei duplicati, rilavorazione delle marcature, backup del database e recupero dei campioni.
Il marchio migliore non è l’incisione più scura. È un identificatore controllato, collocato fuori dalle funzioni elettriche e meccaniche, che resta leggibile dopo ogni processo e si risolve nel record rilasciato corretto.
Invia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Una sbarra di rame deve usare un codice QR o un Data Matrix?
Scegliete il supporto richiesto dal cliente, dallo standard dati di settore, dall'area di marcatura disponibile, dall'ambiente di scansione e dal contenuto dei dati. Il Data Matrix è ampiamente utilizzato per la marcatura diretta di parti industriali compatte, ma deve essere codificato e verificato secondo la specifica di applicazione concordata.
Si può marcare con il laser la faccia di contatto elettrico di una sbarra?
Una faccia di contatto funzionale è normalmente una cattiva sede di marcatura, perché la marcatura può alterare topografia, ossido, rivestimento o pulizia. Collocate il marchio in una zona non di contatto approvata, a meno che una qualifica di progetto dimostri esplicitamente l'assenza di effetti negativi.
Basta una singola scansione riuscita per accettare una sbarra marcata a laser?
No. Un codice può leggersi una volta con un'illuminazione favorevole e fallire dopo piegatura, lavaggio, placcatura, isolamento, abrasione o installazione. La qualifica deve classificare il DPM con il metodo concordato e metterlo alla prova lungo l'intero processo e con gli scanner previsti.
Quanti dati conviene codificare su una sbarra?
Di norma il codice deve contenere un identificatore governato o un piccolo insieme di campi essenziali, mentre la genealogia dettagliata resta nel database controllato. Dati in eccesso aumentano dimensione o densità del simbolo e possono ridurne la robustezza senza migliorare la tracciabilità.