
Equipos de fabricación de barras para subestaciones: cómo especificar una línea para cobre pesado
Los equipos de fabricación de barras para subestaciones deben adquirirse como una célula de cobre pesado, no como una prensa aislada. La máquina debe ajustarse al material y a la geometría, mientras que el bastidor de almacenamiento, los soportes, el método de elevación, la zona de inspección y las transferencias de proceso que la rodean deben mantener controlado un conductor largo desde la recepción hasta la liberación de la pieza terminada.
El contexto de inversión es considerable. El análisis de redes eléctricas Electricity 2026 de la IEA informa de que más de 2.500 GW de proyectos de generación, almacenamiento y grandes cargas esperan en colas de conexión a la red en todo el mundo. Estima que la inversión anual en redes debe aumentar cerca de un 50 % para 2030, desde unos 400 mil millones de USD actuales. Esto no se traduce directamente en una previsión para máquinas de barras, pero sí aumenta el valor de una capacidad de producción repetible y documentada para los proveedores de equipos de red.
Defina la envolvente de producto de cobre pesado
Comience con conductores aprobados o representativos de la clase de tensión y del diseño de conjunto reales. La corriente eléctrica por sí sola no especifica una máquina de procesamiento de barras. La sección transversal terminada, el patrón de orificios, el diseño de la unión, la disposición de los soportes y la verificación térmica o de cortocircuito siguen siendo decisiones de ingeniería de producto.
Construya una envolvente con estos campos:
- grado del material, temple, recubrimiento o estado de aislamiento;
- anchura, espesor y longitud del material de partida;
- longitud terminada, peso y cambios del centro de gravedad tras el doblado;
- diámetros de orificio, ranuras, avellanados o características mecanizadas;
- doblados planos, verticales, con desplazamiento, en Z, en U o con torsión;
- superficies de contacto y zonas protegidas;
- cantidades mensuales, tamaños de lote y picos previstos.
La guía de resistencia a cortocircuito ayuda a los equipos de ingeniería a conectar las decisiones de conductor y soporte con el diseño eléctrico. La solicitud de oferta de fabricación debe entonces traducir la geometría aprobada en operaciones sin cambiar esos requisitos de diseño.
Separe los límites de punzonado, corte y doblado
No utilice una sola fila de «tamaño máximo de barra» para todos los procesos. La capacidad de punzonado depende del perímetro, el material y el espesor. El cizallado depende de la sección transversal, el estado de la cuchilla, el prensado y el borde requerido. El doblado depende del material, el radio, la anchura, la orientación, el útil y el espacio libre disponible.
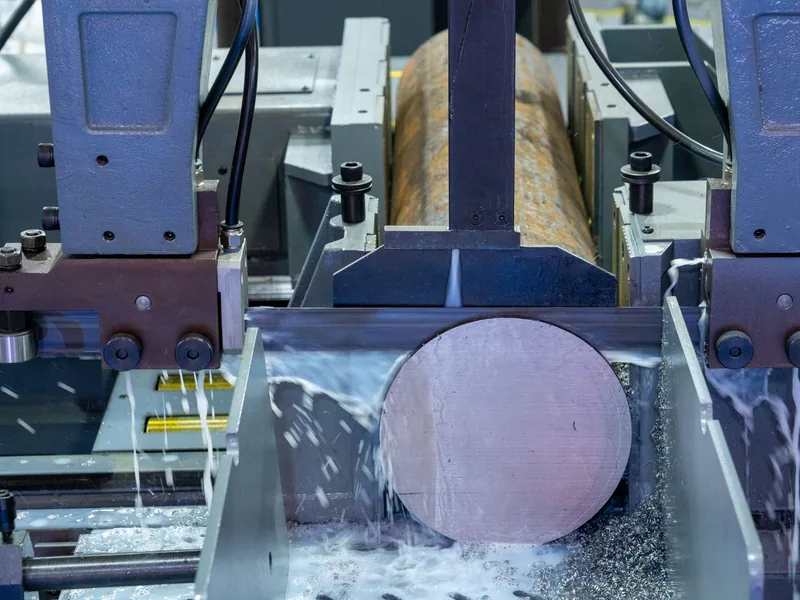
Para piezas largas con orificios de terminal repetidos, la estación de trabajo de punzonado y cizallado CNC DHCNC-BP-60 publica una envolvente máxima de pieza de 6.000 × 200 × 15 mm, una fuerza nominal de 600 kN y una precisión de paso de orificios de ±0,20 mm/m. El comprador debe tratar estos datos como especificaciones de preselección y, después, probar el conductor largo real con el juego de matrices pedido.
Cuando una pieza necesita desplazamientos controlados, doblados verticales u otra geometría conformada, puede ser apropiada una máquina de doblado servo-hidráulica independiente. El proveedor debe demostrar que las patas terminadas pueden entrar, permanecer soportadas y salir del útil sin colisión.
Diseñe el flujo de material antes de instalar la máquina
El trabajo con cobre pesado se vuelve inseguro e impreciso cuando la máquina se instala primero y el flujo de material se improvisa después. Dibuje la ruta completa a escala:
- inspección del material entrante e identificación del lote;
- almacenamiento horizontal con separación protegida;
- transferencia al primer proceso sin arrastrar las caras de contacto;
- entrada y salida con soporte a través del corte o el punzonado;
- transferencia controlada al doblado y a los trabajos secundarios;
- inspección en estado libre y almacenamiento segregado de piezas terminadas.
Marque la zona de giro del material largo y cada punto donde un operario pueda quedar atrapado entre el conductor, la máquina y la estructura del edificio. Confirme que las grúas, manipuladores o carros pueden acercarse a la máquina sin cruzar un puesto de control ni una zona de inspección.
La altura y la alineación de los soportes deben ser ajustables y quedar registradas. Un rodillo situado por debajo de la referencia de la máquina puede hacer que la cola tire hacia abajo; uno situado por encima puede levantar la pieza contra una brida o una referencia. Cualquiera de las dos condiciones puede cambiar la forma en que se posiciona una barra larga.
Controle la transferencia entre operaciones
Un conductor de subestación puede salir de la célula CNC para taladrado, fresado, desbarbado, limpieza, recubrimiento, aislamiento o montaje. Indique qué dimensiones están completas en cada transferencia y qué superficies deben permanecer protegidas.
Utilice una hoja de ruta o un registro digital que acompañe la revisión del plano, el lote de material, el identificador del programa, el juego de útiles y el estado de inspección. Si un orificio se va a escariar o mecanizar más tarde, no acepte el proceso anterior contra la tolerancia de la característica final. Si una cara de contacto recubierta debe doblarse, establezca cómo el útil y el soporte evitarán daños.
Este control de proceso es más útil que llamar «automática» a toda la ruta. La mayoría de las líneas de cobre pesado conservan decisiones manuales en torno a la elevación, la aprobación de la primera pieza, las piezas de excepción y las retenciones de calidad.
Incluya el emplazamiento en la especificación del equipo
El acceso del material largo, el estado del suelo, el suministro eléctrico, la temperatura ambiente y la capacidad de elevación deben confirmarse antes del envío. La huella de la máquina es solo una parte del espacio necesario. Añada el espacio de servicio, el acceso a los útiles, el soporte del material, el movimiento del operario y todo el recorrido o giro de la pieza.
La lista de comprobación de preparación del emplazamiento para la instalación cubre rutas de entrega, servicios y puertas de aceptación. Para una célula de cobre pesado, confirme también la carga nominal y el alcance útil del equipo de manipulación en las posiciones exactas de recogida.
Si el proyecto utilizará una tensión o frecuencia de planta personalizada, incluya en el pedido la configuración eléctrica entregada, los dispositivos de protección, la documentación y los datos de placa. No trate un transformador de campo o un cambio de motor posterior como una suposición de instalación no declarada.
Acepte la línea con una pieza difícil del comprador
Un ciclo en vacío o una probeta corta de cobre no pueden validar el comportamiento con piezas largas. Seleccione un conductor de aceptación que exija la longitud, el peso, la geometría de terminales y al menos un doblado restrictivo. Utilice el material de producción del comprador y la revisión de plano aprobada.
Registre:
- posiciones de soporte y método de manipulación;
- identificadores de programa y de útiles;
- posición de los orificios respecto a las referencias del plano;
- perpendicularidad del extremo cortado y estado visible del borde;
- ángulo de doblado y geometría terminada en estado libre;
- arañazos, abolladuras o marcas de brida en las zonas protegidas;
- interrupciones del ciclo y pasos de recuperación.
El protocolo FAT y SAT debe definir quién mide, qué instrumento se utiliza y qué ocurre tras un fallo. Repita la prueba en el emplazamiento después de la instalación con la disposición de soportes acordada, en lugar de suponer que el resultado de fábrica se traslada automáticamente.
Solicite un alcance integrado con exclusiones explícitas
Una cotización completa debe enumerar las máquinas de procesamiento, las matrices, los soportes de material, las ayudas de elevación, el software, la configuración eléctrica, la puesta en marcha, la formación y la responsabilidad de medición. También debe identificar toda operación fuera del alcance del proveedor.
La solución para subestaciones y distribución eléctrica ofrece el punto de partida de la aplicación. Envíe la matriz de envolventes de producto y los planos del comprador con la consulta para que la respuesta pueda evaluarse como un proceso reproducible y no como una etiqueta genérica de «servicio pesado».
Equipo relacionado
Máquina CNC de punzonado y corte de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Qué equipos se necesitan para la fabricación de barras de subestación?
Una línea de barras rígidas puede requerir almacenamiento de material, carga con soporte, corte y ejecución de orificios controlados, doblado, acabado de bordes, limpieza, inspección y traslado seguro. El taladrado, el fresado, el recubrimiento, el aislamiento y el montaje pueden seguir siendo operaciones separadas según los planos aprobados.
¿Cómo se debe dimensionar una máquina de barras de servicio pesado?
Dimensiónela a partir de la mayor sección transversal del material, la pieza más larga, los orificios y doblados requeridos, el espacio libre de la pieza terminada y el ciclo de trabajo previsto. La fuerza nominal por sí sola no demuestra que la pieza completa pueda cargarse, procesarse y retirarse de forma segura.
¿Por qué el soporte de piezas largas afecta la precisión de las barras?
Una cola sin soporte o desalineada puede tirar contra la referencia de la máquina, introducir fricción y dañar la superficie. Los soportes de entrada, intermedios y de salida deben tratarse como parte de la configuración de proceso aceptada.
¿Cuál es la mejor muestra de FAT para una línea de barras de subestación?
Utilice un conductor largo y pesado seleccionado por el comprador, con orificios de terminal representativos y el doblado o la envolvente terminada más restrictivos. Inspeccione la geometría en estado libre, la posición de los orificios, el extremo cortado, el resultado del doblado y las marcas de manipulación.