
Equipamentos de fabricação de barramentos para subestações: como especificar uma linha para cobre pesado
Os equipamentos de fabricação de barramentos para subestações devem ser adquiridos como uma célula para cobre pesado, e não como uma prensa isolada. A máquina precisa se adequar ao material e à geometria, enquanto o suporte de estoque, os apoios, o método de içamento, a área de inspeção e as transferências de processo ao redor devem manter um condutor longo sob controle, da recepção à liberação da peça acabada.
O contexto de investimento é substancial. A análise de redes elétricas Electricity 2026 da IEA informa que mais de 2.500 GW de projetos de geração, armazenamento e grandes cargas aguardam em filas de conexão à rede no mundo todo. Estima que o investimento anual em redes precise crescer cerca de 50% até 2030, ante aproximadamente US$ 400 bilhões hoje. Isso não se traduz diretamente em uma previsão para máquinas de barramentos, mas aumenta o valor de uma capacidade produtiva repetível e documentada para fornecedores de equipamentos de rede.
Defina o envelope de produto em cobre pesado
Comece por condutores liberados ou representativos da classe de tensão e do projeto de conjunto reais. A corrente elétrica por si só não especifica uma máquina de processamento de barras. A seção transversal acabada, o padrão de furos, o projeto da junta, o arranjo dos apoios e a verificação térmica ou de curto-circuito continuam sendo decisões de engenharia de produto.
Construa um envelope com estes campos:
- grau do material, têmpera, revestimento ou condição de isolamento;
- largura, espessura e comprimento do estoque;
- comprimento acabado, peso e mudanças do centro de gravidade após a dobra;
- diâmetros de furos, rasgos, rebaixos ou recursos usinados;
- dobras planas, verticais, com deslocamento, em Z, em U ou com torção;
- superfícies de contato e áreas protegidas;
- quantidades mensais, tamanhos de lote e picos esperados.
O guia de suportabilidade a curto-circuito ajuda as equipes de engenharia a conectar as decisões de condutor e apoio ao projeto elétrico. A RFQ de fabricação deve então traduzir a geometria liberada em operações, sem alterar esses requisitos de projeto.
Separe os limites de puncionamento, corte e dobra
Não use uma única linha de «tamanho máximo de barramento» para todos os processos. A capacidade de puncionamento depende do perímetro, do material e da espessura. O cisalhamento depende da seção transversal, do estado da lâmina, da fixação e da borda exigida. A dobra depende do material, do raio, da largura, da orientação, da ferramenta e da folga disponível.
Para peças longas com furos de terminal repetidos, a estação CNC de puncionamento e cisalhamento DHCNC-BP-60 declara um envelope máximo de peça de 6.000 × 200 × 15 mm, força nominal de 600 kN e precisão de passo de furos de ±0,20 mm/m. O comprador deve tratar esses dados como especificações de triagem e, em seguida, testar o condutor longo real com o conjunto de matrizes encomendado.
Quando uma peça exige deslocamentos controlados, dobras verticais ou outra geometria conformada, uma máquina de dobra servo-hidráulica separada pode ser adequada. O fornecedor deve demonstrar que os trechos acabados conseguem entrar, permanecer apoiados e sair da ferramenta sem colisão.
Projete o fluxo de material antes de posicionar a máquina
O trabalho com cobre pesado torna-se inseguro e impreciso quando a máquina é instalada primeiro e o fluxo de material é improvisado depois. Desenhe o caminho completo em escala:
- inspeção do estoque recebido e identificação do lote;
- armazenamento horizontal com separação protegida;
- transferência para o primeiro processo sem arrastar as faces de contato;
- entrada e saída apoiadas através do corte ou puncionamento;
- transferência controlada para a dobra e trabalhos secundários;
- inspeção em estado livre e armazenamento segregado das peças acabadas.
Marque a área de giro do estoque longo e cada ponto em que um operador possa ficar preso entre o condutor, a máquina e a estrutura do prédio. Confirme que pontes rolantes, manipuladores ou carrinhos consigam se aproximar da máquina sem cruzar um posto de comando ou uma zona de inspeção.
A altura e o alinhamento dos apoios devem ser ajustáveis e registrados. Um rolete posicionado abaixo da referência da máquina pode fazer a cauda tracionar para baixo; um posicionado acima pode levantar a peça contra uma garra ou uma referência. Qualquer das condições pode mudar a forma como uma barra longa se posiciona.
Controle a transferência entre operações
Um condutor de subestação pode sair da célula CNC para furação, fresamento, rebarbação, limpeza, revestimento, isolamento ou montagem. Declare quais dimensões estão completas em cada transferência e quais superfícies devem permanecer protegidas.
Use uma ficha de acompanhamento ou registro digital que carregue a revisão do desenho, o lote do material, o identificador do programa, o conjunto de ferramentas e o status de inspeção. Se um furo será alargado ou usinado depois, não aceite o processo anterior contra a tolerância da característica final. Se uma face de contato revestida precisar ser dobrada, estabeleça como a ferramenta e o apoio evitarão danos.
Esse controle de processo é mais útil do que chamar toda a rota de «automática». A maioria das linhas para cobre pesado mantém decisões manuais em torno de içamento, aprovação da primeira peça, peças de exceção e bloqueios de qualidade.
Inclua o local na especificação do equipamento
O acesso do estoque longo, a condição do piso, o fornecimento elétrico, a temperatura ambiente e a capacidade de içamento devem ser confirmados antes do embarque. A pegada da máquina é apenas parte do espaço necessário. Acrescente folga de manutenção, acesso às ferramentas, apoio do estoque, movimentação do operador e todo o curso ou giro da peça.
A lista de verificação de prontidão do local para instalação cobre rotas de entrega, utilidades e marcos de aceitação. Para uma célula de cobre pesado, confirme também a carga nominal e o alcance útil do equipamento de movimentação nas posições exatas de coleta.
Se o projeto usar uma tensão ou frequência de planta personalizada, coloque no pedido a configuração elétrica entregue, os dispositivos de proteção, a documentação e os dados de placa. Não trate um transformador de campo ou uma troca posterior de motor como uma premissa de instalação não declarada.
Aceite a linha com uma peça difícil do comprador
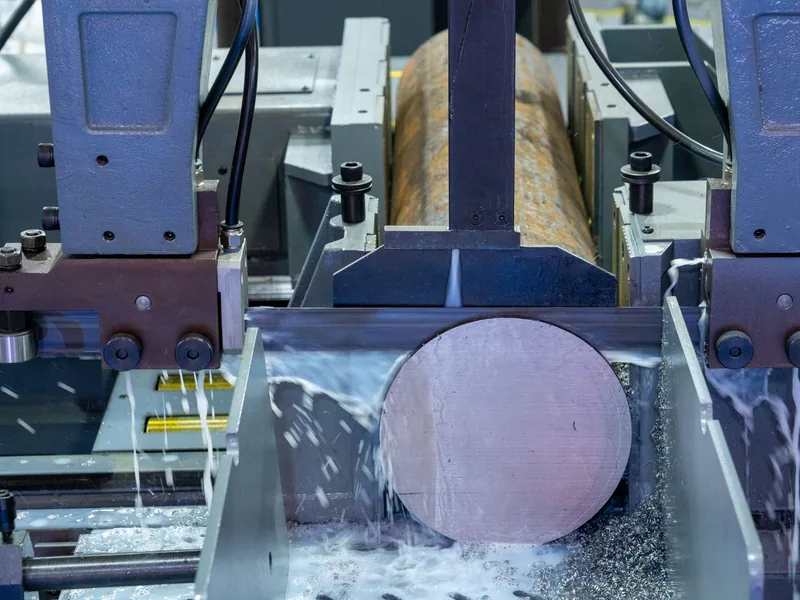
Um ciclo em vazio ou um corpo de prova curto de cobre não consegue validar o comportamento de peças longas. Selecione um condutor de aceitação que desafie comprimento, peso, geometria de terminal e pelo menos uma dobra restritiva. Use o material de produção do comprador e a revisão de desenho liberada.
Registre:
- posições dos apoios e método de manuseio;
- identificadores de programa e ferramentas;
- posição dos furos em relação às referências do desenho;
- esquadrejamento da extremidade cortada e condição visível da borda;
- ângulo de dobra e geometria acabada em estado livre;
- riscos, amassados ou marcas de garra nas áreas protegidas;
- interrupções de ciclo e etapas de recuperação.
O protocolo de FAT e SAT deve definir quem mede, qual instrumento é usado e o que acontece após uma falha. Repita o teste em campo após a instalação com o arranjo de apoios acordado, em vez de presumir que o resultado de fábrica se transfere automaticamente.
Solicite um escopo integrado com exclusões explícitas
Uma cotação completa deve listar as máquinas de processamento, matrizes, apoios de estoque, auxílios de içamento, software, configuração elétrica, comissionamento, treinamento e responsabilidade de medição. Também deve identificar toda operação fora do escopo do fornecedor.
A solução para subestações e distribuição de energia fornece o ponto de partida da aplicação. Envie a matriz de envelopes de produto e os desenhos do comprador com a consulta, para que a resposta possa ser avaliada como um processo reproduzível e não como um rótulo genérico de «serviço pesado».
Equipamento relacionado
Máquina CNC de puncionamento e corte de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Quais equipamentos são necessários para a fabricação de barramentos de subestação?
Uma linha de barramentos rígidos pode exigir armazenagem do material, carregamento apoiado, corte e execução de furos controlados, dobra, acabamento de bordas, limpeza, inspeção e transferência segura. Furação, fresamento, revestimento, isolamento e montagem podem permanecer etapas separadas, dependendo dos desenhos liberados.
Como dimensionar uma máquina de barramentos para serviço pesado?
Dimensione a partir da maior seção transversal do material, da peça mais longa, dos furos e dobras necessários, da folga da peça acabada e do ciclo de trabalho previsto. A força nominal isolada não comprova que a peça completa possa ser carregada, processada e removida com segurança.
Por que o suporte de peças longas afeta a precisão dos barramentos?
Uma cauda sem apoio ou desalinhada pode tracionar contra a referência da máquina, introduzir atrito e danificar a superfície. Os apoios de entrada, intermediários e de saída devem ser tratados como parte da configuração de processo aceita.
Qual é a melhor amostra de FAT para uma linha de barramentos de subestação?
Use um condutor longo e pesado selecionado pelo comprador, com furos de terminal representativos e a dobra ou o envelope acabado mais restritivos. Inspecione a geometria em estado livre, a posição dos furos, a extremidade cortada, o resultado da dobra e as marcas de manuseio.