
Thiết bị gia công thanh cái trạm biến áp: cách xác định dây chuyền đồng nặng
Thiết bị gia công thanh cái cho trạm biến áp nên được mua như một tổ hợp đồng nặng hoàn chỉnh, không phải một máy ép đơn lẻ. Máy phải phù hợp với vật liệu và hình học, trong khi giá phôi, giá đỡ, phương pháp nâng, khu vực kiểm tra và các điểm bàn giao công đoạn xung quanh phải giữ một dây dẫn dài được kiểm soát từ lúc nhận hàng đến khi phát hành chi tiết hoàn thiện.
Bối cảnh đầu tư rất đáng kể. Phân tích lưới điện Electricity 2026 của IEA báo cáo rằng hơn 2.500 GW dự án phát điện, lưu trữ và phụ tải lớn đang chờ trong hàng đợi đấu nối lưới trên toàn cầu. Cơ quan này ước tính đầu tư lưới điện hằng năm cần tăng khoảng 50% vào năm 2030 so với mức khoảng 400 tỷ USD hiện nay. Điều này không chuyển trực tiếp thành dự báo cho máy thanh cái, nhưng nó làm tăng giá trị của năng lực sản xuất có thể lặp lại và được ghi chép cho các nhà cung cấp thiết bị lưới điện.
Xác định phong bì sản phẩm đồng nặng
Bắt đầu từ các dây dẫn đã phát hành hoặc đại diện thuộc đúng cấp điện áp và thiết kế tổ hợp thực tế. Dòng điện tự nó không chỉ định được máy gia công thanh cái. Tiết diện hoàn thiện, sơ đồ lỗ, thiết kế mối nối, bố trí giá đỡ và kiểm chứng nhiệt hoặc ngắn mạch vẫn là các quyết định kỹ thuật sản phẩm.
Xây dựng phong bì theo các trường sau:
- mác vật liệu, độ cứng (ủ), tình trạng mạ hoặc cách điện;
- chiều rộng, độ dày và chiều dài phôi;
- chiều dài hoàn thiện, khối lượng và thay đổi trọng tâm sau khi uốn;
- đường kính lỗ, rãnh, lỗ khoét (countersink) hoặc chi tiết gia công;
- uốn phẳng, uốn đứng, uốn lệch (offset), uốn Z, U hoặc xoắn;
- bề mặt tiếp xúc và vùng được bảo vệ;
- sản lượng hằng tháng, cỡ lô và đỉnh dự kiến.
Hướng dẫn chịu ngắn mạch giúp đội kỹ thuật gắn các quyết định về dây dẫn và giá đỡ với thiết kế điện. Sau đó, yêu cầu báo giá gia công cần chuyển hình học đã phát hành thành các công đoạn mà không thay đổi những yêu cầu thiết kế đó.
Tách riêng giới hạn đột, cắt và uốn
Không dùng một dòng «kích thước thanh cái tối đa» cho mọi công đoạn. Năng lực đột phụ thuộc chu vi, vật liệu và độ dày. Cắt phụ thuộc tiết diện, tình trạng dao, kẹp và cạnh yêu cầu. Uốn phụ thuộc vật liệu, bán kính, chiều rộng, hướng, dụng cụ và khe hở sẵn có.
Với chi tiết dài có lỗ đầu cực lặp lại, trạm đột và cắt CNC DHCNC-BP-60 công bố phong bì chi tiết tối đa 6.000 × 200 × 15 mm, lực danh định 600 kN và độ chính xác bước lỗ ±0,20 mm/m. Người mua nên xem đây là thông số sàng lọc rồi chạy thử dây dẫn dài thực tế với bộ khuôn đã đặt.
Khi chi tiết cần độ lệch được kiểm soát, uốn đứng hoặc hình học tạo hình khác, có thể dùng máy uốn servo-thủy lực riêng. Nhà cung cấp phải chứng minh các chân hoàn thiện có thể vào, được đỡ và ra khỏi dụng cụ mà không va chạm.
Thiết kế luồng vật liệu trước khi đặt máy
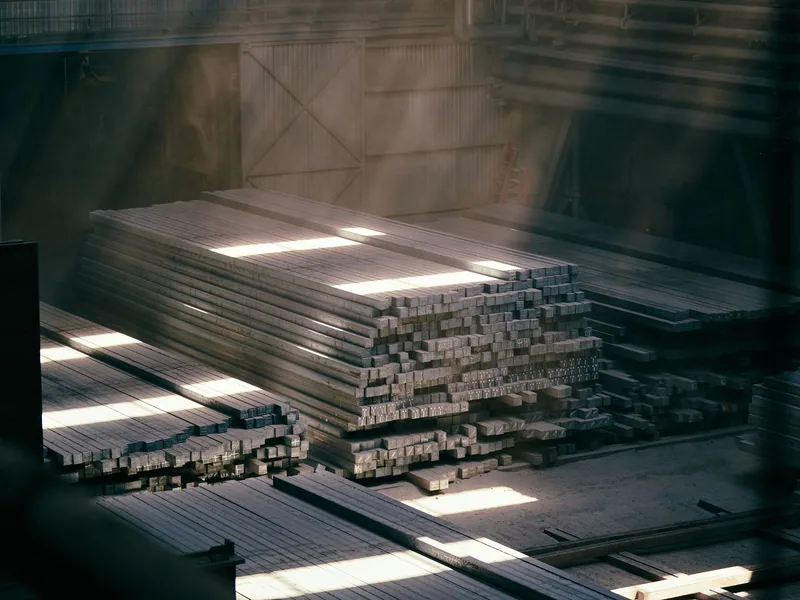
Gia công đồng nặng trở nên mất an toàn và thiếu chính xác khi máy được lắp trước rồi luồng vật liệu mới được ứng biến sau. Hãy vẽ toàn bộ tuyến đường theo tỷ lệ:
- kiểm tra phôi đầu vào và nhận diện lô;
- lưu kho nằm ngang với vách ngăn bảo vệ;
- chuyển sang công đoạn đầu tiên mà không kéo lê bề mặt tiếp xúc;
- cấp vào và ra có đỡ qua công đoạn cắt hoặc đột;
- chuyển có kiểm soát sang uốn và các công việc thứ cấp;
- kiểm tra ở trạng thái tự do và lưu kho riêng chi tiết hoàn thiện.
Đánh dấu vùng quay của phôi dài và mọi điểm người vận hành có thể bị kẹt giữa dây dẫn, máy và kết cấu nhà xưởng. Xác nhận cầu trục, thiết bị thao tác hoặc xe đẩy có thể tiếp cận máy mà không cắt ngang trạm điều khiển hay khu vực kiểm tra.
Chiều cao và độ thẳng hàng của giá đỡ phải điều chỉnh được và phải được ghi lại. Con lăn đặt thấp hơn chuẩn máy có thể kéo đuôi xuống; con lăn đặt cao hơn có thể nâng chi tiết tì vào kẹp hoặc chuẩn. Cả hai tình huống đều có thể thay đổi cách định vị của một thanh dài.
Kiểm soát bàn giao giữa các công đoạn
Dây dẫn trạm biến áp có thể rời tổ hợp CNC để khoan, phay, mài ba-vớt, làm sạch, mạ, cách điện hoặc lắp ráp. Nêu rõ kích thước nào đã hoàn tất ở mỗi điểm bàn giao và bề mặt nào phải được bảo vệ.
Dùng phiếu hành trình hoặc hồ sơ số mang theo bản sửa đổi bản vẽ, lô vật liệu, mã chương trình, bộ dụng cụ và trạng thái kiểm tra. Nếu một lỗ sẽ được doa hoặc gia công sau, đừng nghiệm thu công đoạn trước theo dung sai của đặc tính cuối cùng. Nếu bề mặt tiếp xúc đã mạ phải uốn, hãy xác lập cách dụng cụ và giá đỡ ngăn ngừa hư hỏng.
Kiểm soát công đoạn như vậy hữu ích hơn việc gọi toàn bộ tuyến là «tự động». Hầu hết dây chuyền đồng nặng vẫn giữ các quyết định thủ công quanh việc nâng hạ, phê duyệt chi tiết đầu tiên, chi tiết ngoại lệ và giữ chất lượng.
Đưa mặt bằng vào đặc tính kỹ thuật thiết bị
Khả năng tiếp cận phôi dài, tình trạng sàn, nguồn điện, nhiệt độ môi trường và sức nâng cần được xác nhận trước khi giao hàng. Diện tích máy chỉ là một phần không gian cần thiết. Cộng thêm khoảng trống bảo trì, lối vào dụng cụ, đỡ phôi, lối di chuyển của người vận hành và toàn bộ hành trình hoặc vùng quay của chi tiết.
Danh sách kiểm tra sẵn sàng mặt bằng lắp đặt bao gồm tuyến giao hàng, hạ tầng tiện ích và các mốc nghiệm thu. Với tổ hợp đồng nặng, hãy xác nhận thêm tải định mức và tầm với sử dụng được của thiết bị nâng tại đúng vị trí nhấc.
Nếu dự án dùng điện áp hoặc tần số nhà máy tùy chỉnh, hãy đưa vào đơn hàng cấu hình điện bàn giao, thiết bị bảo vệ, hồ sơ và dữ liệu tem máy. Đừng coi biến áp hiện trường hay việc thay động cơ về sau là giả định lắp đặt ngầm.
Nghiệm thu dây chuyền bằng một chi tiết khó của người mua
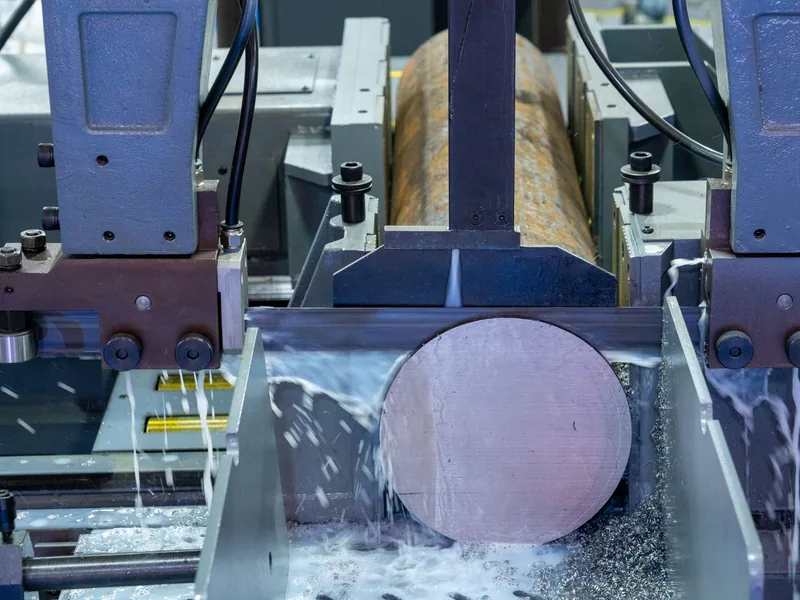
Chạy không tải hoặc một mẫu đồng ngắn không thể kiểm chứng hành vi của chi tiết dài. Chọn một dây dẫn nghiệm thu thách thức chiều dài, khối lượng, hình học đầu cực và ít nhất một góc uốn khắt khe. Dùng vật liệu sản xuất của người mua và bản sửa đổi bản vẽ đã phát hành.
Ghi lại:
- vị trí giá đỡ và phương pháp vận chuyển;
- mã chương trình và mã dụng cụ;
- vị trí lỗ so với chuẩn bản vẽ;
- độ vuông góc của đầu cắt và tình trạng cạnh nhìn thấy;
- góc uốn và hình học hoàn thiện ở trạng thái tự do;
- vết xước, vết lõm hoặc dấu kẹp trên vùng được bảo vệ;
- các lần ngắt chu kỳ và bước khôi phục.
Quy trình FAT và SAT cần xác định ai đo, dùng thiết bị nào và điều gì xảy ra sau một lần không đạt. Lặp lại phép thử tại hiện trường sau lắp đặt với bố trí giá đỡ đã thống nhất, thay vì giả định kết quả tại nhà máy tự động chuyển theo.
Yêu cầu một phạm vi tích hợp với các loại trừ rõ ràng
Báo giá hoàn chỉnh cần liệt kê máy gia công, khuôn, giá đỡ phôi, dụng cụ hỗ trợ nâng, phần mềm, cấu hình điện, chạy thử, đào tạo và trách nhiệm đo lường. Báo giá cũng cần xác định mọi công đoạn nằm ngoài phạm vi nhà cung cấp.
Giải pháp cho trạm biến áp và phân phối điện cung cấp điểm khởi đầu cho ứng dụng. Hãy gửi kèm ma trận phong bì sản phẩm và bản vẽ của người mua trong yêu cầu để phản hồi có thể được đánh giá như một quy trình có thể tái lập, chứ không phải một nhãn «hạng nặng» chung chung.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Cần những thiết bị nào để gia công thanh cái trạm biến áp?
Dây chuyền thanh cái cứng có thể cần kho chứa phôi, cấp liệu có đỡ, cắt và đột lỗ được kiểm soát, uốn, xử lý cạnh, làm sạch, kiểm tra và chuyển giao an toàn. Khoan, phay, mạ, cách điện và lắp ráp có thể vẫn là các công đoạn riêng tùy theo bản vẽ đã phát hành.
Nên chọn kích cỡ máy thanh cái hạng nặng như thế nào?
Hãy tính từ tiết diện vật liệu lớn nhất, chi tiết dài nhất, các lỗ và góc uốn yêu cầu, khe hở của chi tiết hoàn thiện và chu kỳ làm việc dự kiến. Chỉ riêng lực danh định không chứng minh được chi tiết hoàn chỉnh có thể được nạp, gia công và lấy ra an toàn.
Vì sao đỡ chi tiết dài ảnh hưởng đến độ chính xác của thanh cái?
Phần đuôi không được đỡ hoặc lệch hướng có thể kéo ngược chuẩn máy, gây ma sát và làm hỏng bề mặt. Giá đỡ đầu vào, trung gian và đầu ra cần được coi là một phần của thiết lập công đoạn đã nghiệm thu.
Mẫu FAT tốt nhất cho dây chuyền thanh cái trạm biến áp là gì?
Dùng một dây dẫn dài và nặng do người mua chọn, có lỗ đầu cực đại diện và góc uốn hoặc phong bì hoàn thiện khắt khe nhất. Kiểm tra hình học ở trạng thái tự do, vị trí lỗ, đầu cắt, kết quả uốn và dấu vết vận chuyển.