
Attrezzature per la fabbricazione di sbarre per sottostazioni: come specificare una linea per rame pesante
Le attrezzature per la fabbricazione di sbarre per sottostazioni vanno acquistate come una cella per rame pesante, non come una pressa isolata. La macchina deve adattarsi al materiale e alla geometria, mentre il ripiano di stoccaggio, i supporti, il metodo di sollevamento, l’area di ispezione e i passaggi di processo che la circondano devono mantenere un conduttore lungo sotto controllo dalla ricezione al rilascio del pezzo finito.
Il contesto di investimento è sostanziale. L’analisi delle reti elettriche Electricity 2026 dell’IEA riporta che oltre 2.500 GW di progetti di generazione, stoccaggio e grandi carichi sono in attesa nelle code di connessione alla rete in tutto il mondo. Stima che l’investimento annuo nelle reti debba crescere di circa il 50% entro il 2030, rispetto agli attuali 400 miliardi di USD circa. Questo non si traduce direttamente in una previsione per le macchine per sbarre, ma aumenta il valore di una capacità produttiva ripetibile e documentata per i fornitori di attrezzature per la rete.
Definite l’inviluppo di prodotto in rame pesante
Cominciate con conduttori approvati o rappresentativi della classe di tensione e del progetto di assieme reali. La corrente elettrica da sola non specifica una macchina per la lavorazione delle sbarre. La sezione trasversale finita, lo schema dei fori, il progetto del giunto, la disposizione dei supporti e la verifica termica o di cortocircuito restano decisioni di ingegneria di prodotto.
Costruite un inviluppo usando questi campi:
- grado del materiale, tempra, placcatura o condizione di isolamento;
- larghezza, spessore e lunghezza del materiale grezzo;
- lunghezza finita, peso e variazioni del baricentro dopo la piegatura;
- diametri dei fori, asole, svasature o caratteristiche lavorate;
- piegature piane, verticali, a offset, a Z, a U o a torsione;
- superfici di contatto e aree protette;
- quantità mensili, dimensioni dei lotti e picchi previsti.
La guida alla tenuta al cortocircuito aiuta i team di ingegneria a collegare le decisioni su conduttore e supporti al progetto elettrico. La richiesta di offerta per la fabbricazione deve poi tradurre la geometria approvata in operazioni, senza modificare tali requisiti di progetto.
Separate i limiti di punzonatura, taglio e piegatura
Non usate un’unica riga di «dimensione massima della sbarra» per tutti i processi. La capacità di punzonatura dipende dal perimetro, dal materiale e dallo spessore. Il taglio dipende dalla sezione trasversale, dalle condizioni della lama, dal serraggio e dal bordo richiesto. La piegatura dipende dal materiale, dal raggio, dalla larghezza, dall’orientamento, dall’attrezzatura e dal gioco disponibile.
Per parti lunghe con fori terminali ripetuti, la postazione CNC di punzonatura e taglio DHCNC-BP-60 dichiara un inviluppo massimo del pezzo di 6.000 × 200 × 15 mm, una forza nominale di 600 kN e una precisione del passo dei fori di ±0,20 mm/m. L’acquirente deve trattare questi dati come specifiche di selezione preliminare e poi provare il conduttore lungo reale con il set di stampi ordinato.
Quando un pezzo richiede offset controllati, piegature verticali o altre geometrie formate, può essere appropriata una piegatrice servo-idraulica separata. Il fornitore deve dimostrare che i tratti piegati finiti possano entrare, restare supportati e uscire dall’attrezzatura senza collisioni.
Progettate il flusso dei materiali prima di posizionare la macchina
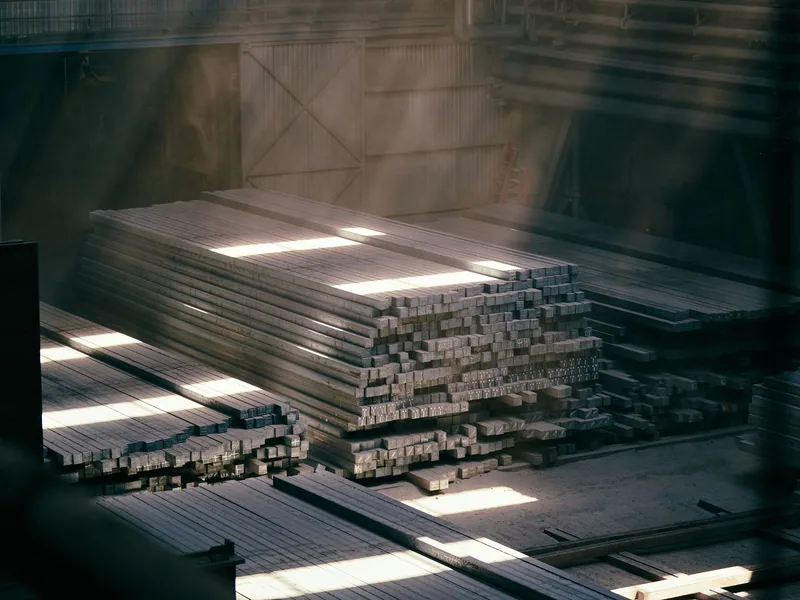
Il lavoro su rame pesante diventa insicuro e impreciso quando la macchina viene installata per prima e il flusso dei materiali viene improvvisato in seguito. Disegnate il percorso completo in scala:
- ispezione del materiale in ingresso e identificazione del lotto;
- stoccaggio orizzontale con separazione protetta;
- trasferimento al primo processo senza trascinare le facce di contatto;
- entrata e uscita supportate attraverso il taglio o la punzonatura;
- trasferimento controllato alla piegatura e alle lavorazioni secondarie;
- ispezione in stato libero e stoccaggio segregato dei pezzi finiti.
Segnate l’area di rotazione del materiale lungo e ogni punto in cui un operatore può rimanere intrappolato tra il conduttore, la macchina e la struttura dell’edificio. Verificate che gru, manipolatori o carrelli possano avvicinarsi alla macchina senza attraversare una postazione di comando o una zona di ispezione.
L’altezza e l’allineamento dei supporti devono essere regolabili e registrati. Un rullo posizionato sotto il riferimento della macchina può far tirare la coda verso il basso; uno posizionato sopra può sollevare il pezzo contro un morsetto o un riferimento. Entrambe le condizioni possono cambiare il modo in cui una sbarra lunga si posiziona.
Controllate il passaggio tra le operazioni
Un conduttore di sottostazione può uscire dalla cella CNC per foratura, fresatura, sbavatura, pulizia, placcatura, isolamento o assemblaggio. Indicate quali dimensioni sono complete a ogni passaggio e quali superfici devono restare protette.
Usate una scheda di accompagnamento o un registro digitale che riporti la revisione del disegno, il lotto del materiale, l’identificatore del programma, il set di utensili e lo stato di ispezione. Se un foro verrà alesato o lavorato in seguito, non accettate il processo precedente rispetto alla tolleranza della caratteristica finale. Se una faccia di contatto placcata deve essere piegata, stabilite come l’attrezzatura e i supporti ne eviteranno il danneggiamento.
Questo controllo di processo è più utile che definire l’intero percorso «automatico». La maggior parte delle linee per rame pesante mantiene decisioni manuali per sollevamento, approvazione del primo pezzo, pezzi eccezionali e blocchi di qualità.
Includete il sito nella specifica delle attrezzature
L’accesso dei materiali lunghi, le condizioni del pavimento, l’alimentazione elettrica, la temperatura ambiente e la capacità di sollevamento devono essere confermati prima della spedizione. L’ingombro della macchina è solo una parte dello spazio necessario. Aggiungete lo spazio di servizio, l’accesso alle attrezzature, il supporto del materiale, il movimento degli operatori e l’intera corsa o rotazione del pezzo.
La checklist di preparazione del sito per l’installazione copre percorsi di consegna, utenze e punti di collaudo. Per una cella per rame pesante, confermate anche il carico nominale e la portata utile delle attrezzature di movimentazione nelle esatte posizioni di prelievo.
Se il progetto utilizzerà una tensione o frequenza di stabilimento personalizzata, inserite nell’ordine la configurazione elettrica fornita, i dispositivi di protezione, la documentazione e i dati di targa. Non trattate un trasformatore di campo o un successivo cambio motore come un’ipotesi di installazione non dichiarata.
Accettate la linea con un pezzo difficile del committente
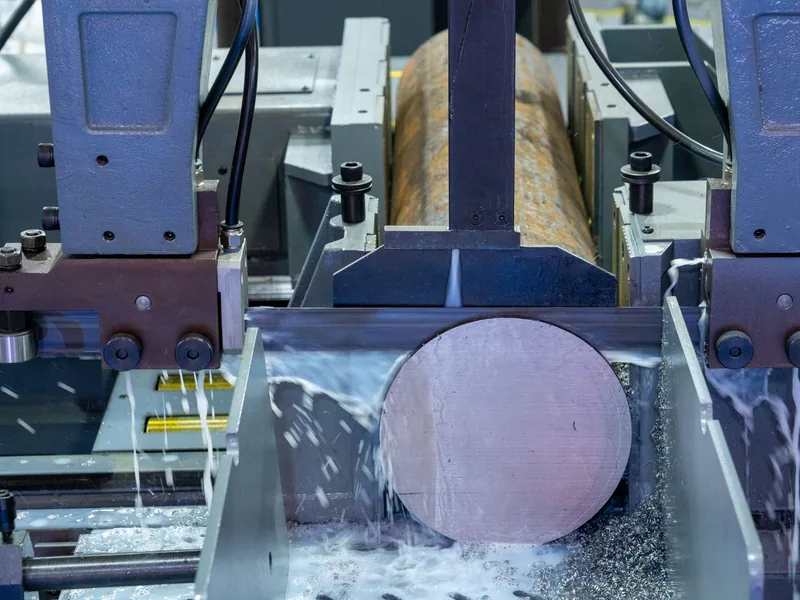
Un ciclo a vuoto o un provino corto di rame non possono validare il comportamento sulle parti lunghe. Selezionate un conduttore di accettazione che metta alla prova lunghezza, peso, geometria dei terminali e almeno una piegatura restrittiva. Usate il materiale di produzione del committente e la revisione del disegno approvata.
Registrate:
- posizioni dei supporti e metodo di movimentazione;
- identificatori di programma e utensili;
- posizione dei fori rispetto ai riferimenti del disegno;
- squadratura dell’estremità tagliata e condizioni visibili del bordo;
- angolo di piegatura e geometria finita in stato libero;
- graffi, ammaccature o segni dei morsetti sulle aree protette;
- interruzioni del ciclo e passaggi di recupero.
Il protocollo FAT e SAT deve definire chi misura, quale strumento viene usato e cosa accade in caso di esito negativo. Ripetete il collaudo in sito dopo l’installazione con l’assetto dei supporti concordato, invece di presumere che il risultato di fabbrica si trasferisca automaticamente.
Richiedete un ambito integrato con esclusioni esplicite
Un preventivo completo deve elencare le macchine di lavorazione, gli stampi, i supporti del materiale, gli ausili di sollevamento, il software, la configurazione elettrica, la messa in servizio, la formazione e la responsabilità delle misurazioni. Deve inoltre identificare ogni operazione fuori dall’ambito del fornitore.
La soluzione per sottostazioni e distribuzione elettrica fornisce il punto di partenza applicativo. Inviate la matrice degli inviluppi di prodotto e i disegni del committente con la richiesta, così che la risposta possa essere valutata come un processo riproducibile e non come un’etichetta generica di «impiego gravoso».
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quali attrezzature servono per la fabbricazione di sbarre per sottostazioni?
Una linea per sbarre rigide può richiedere stoccaggio del materiale, carico supportato, taglio ed esecuzione dei fori controllati, piegatura, finitura dei bordi, pulizia, ispezione e trasferimento sicuro. Foratura, fresatura, placcatura, isolamento e assemblaggio possono restare operazioni separate in base ai disegni approvati.
Come si dimensiona una macchina per sbarre per impieghi gravosi?
Dimensionatela dalla sezione trasversale più grande del materiale, dal pezzo più lungo, dai fori e dalle piegature richieste, dall'ingombro del pezzo finito e dal ciclo di lavoro previsto. La sola forza nominale non dimostra che il pezzo completo possa essere caricato, lavorato e rimosso in sicurezza.
Perché il supporto delle parti lunghe influisce sulla precisione delle sbarre?
Una coda non supportata o disallineata può tirare contro il riferimento della macchina, introdurre attrito e danneggiare la superficie. I supporti di entrata, intermedi e di uscita devono essere considerati parte dell'allestimento di processo accettato.
Qual è il campione FAT migliore per una linea per sbarre di sottostazione?
Usate un conduttore lungo e pesante scelto dal committente, con fori terminali rappresentativi e la piegatura o l'ingombro finito più restrittivi. Ispezionate la geometria in stato libero, la posizione dei fori, l'estremità tagliata, il risultato della piegatura e i segni di movimentazione.