
معدات تصنيع قضبان التوصيل للمحطات الفرعية: كيف تحدد خطاً متكاملاً للنحاس الثقيل
ينبغي شراء معدات تصنيع قضبان التوصيل للمحطات الفرعية كخلية نحاس ثقيل متكاملة، لا كمكبس منعزل. يجب أن تلائم الماكينة المادة والهندسة، بينما يجب أن تُبقي رف التخزين المحيط والدعامات وطريقة الرفع ومنطقة الفحص ومحطات تسليم العمليات موصلاً طويلاً تحت السيطرة من الاستلام حتى الإفراج عن القطعة النهائية.
خلفية الاستثمار كبيرة. يذكر تحليل الشبكات Electricity 2026 الصادر عن الوكالة الدولية للطاقة (IEA) أن أكثر من 2,500 جيجاواط من مشاريع التوليد والتخزين والأحمال الكبيرة تنتظر في طوابير الربط بالشبكة حول العالم. ويقدّر أن الاستثمار السنوي في الشبكات يجب أن يرتفع بنحو 50% بحلول 2030 من نحو 400 مليار دولار أمريكي اليوم. وهذا لا يُترجم مباشرة إلى توقعات لماكينات قضبان التوصيل، لكنه يزيد قيمة قدرة إنتاجية متكررة وموثقة لموردي معدات الشبكات.
حدد مظروف المنتج من النحاس الثقيل
ابدأ بموصلات معتمدة أو تمثيلية من فئة الجهد الفعلية وتصميم التجميع. التيار الكهربائي وحده لا يحدد ماكينة معالجة القضبان. يبقى المقطع العرضي النهائي ونمط الفتحات وتصميم الوصلة وتخطيط الدعامات والتحقق الحراري أو من التيار القصير قرارات هندسية للمنتج.
ابنِ المظروف باستخدام هذه الحقول:
- درجة المادة، والتلطيف، وحالة الطلاء أو العزل;
- عرض المخزون وسماكته وطوله;
- الطول النهائي والوزن وتغيرات مركز الثقل بعد الثني;
- أقطار الفتحات والشقوق والغواطس أو الخصائص المشغّلة;
- ثنيات مسطحة أو رأسية أو مزيحة (offset) أو على شكل Z أو U أو ملتوية;
- أسطح التلامس والمناطق المحمية;
- الكميات الشهرية وأحجام الدفعات والذُرى المتوقعة.
يساعد دليل الصمود أمام التيار القصير فرق الهندسة على ربط قرارات الموصل والدعامات بالتصميم الكهربائي. ويجب بعد ذلك أن يترجم طلب عرض السعر للتصنيع الهندسة المعتمدة إلى عمليات دون تغيير متطلبات التصميم هذه.
افصل حدود التثقيب والقص والثني
لا تستخدم صفاً واحداً بعنوان »أقصى حجم لقضيب التوصيل« لكل العمليات. تعتمد سعة التثقيب على المحيط والمادة والسماكة. ويعتمد القص على المقطع العرضي وحالة الشفرة والتثبيت والحافة المطلوبة. ويعتمد الثني على المادة ونصف القطر والعرض والاتجاه والقالب والخلوص المتاح.
للقطع الطويلة ذات فتحات الأطراف المتكررة، تنشر محطة التثقيب والقص CNC من طراز DHCNC-BP-60 مظروف قطعة عمل أقصى 6,000 × 200 × 15 مم، وقوة اسمية 600 kN، ودقة خطوة فتحات ±0.20 mm/m. يجب على المشتري اعتبار هذه القيم مواصفات فرز أولي، ثم تشغيل الموصل الطويل الفعلي مع طقم القوالب المطلوب.
عندما تحتاج قطعة إلى إزاحات مضبوطة أو ثنيات رأسية أو هندسة مشكّلة أخرى، قد تكون ماكينة ثني سيرفو-هيدروليكية منفصلة مناسبة. يجب أن يثبت المورد أن الأرجل النهائية يمكنها الدخول والبقاء مدعومة والخروج من القالب دون تصادم.
صمم مسار تدفق المواد قبل تركيب الماكينة
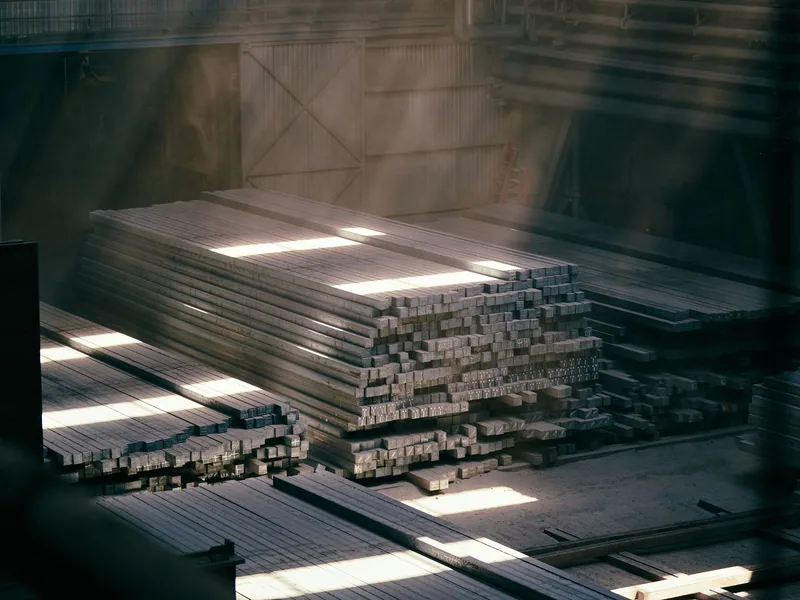
يصبح العمل على النحاس الثقيل غير آمن وغير دقيق عندما تُركّب الماكينة أولاً ويُرتجل تدفق المواد لاحقاً. ارسم المسار الكامل بالمقياس:
- فحص المخزون الوارد وتعريف الدفعة;
- تخزين أفقي بفواصل واقية;
- النقل إلى العملية الأولى دون سحب أسطح التلامس;
- تغذية وخروج مدعومان عبر القص أو التثقيب;
- نقل مضبوط إلى الثني والأعمال الثانوية;
- فحص في الحالة الحرة وتخزين منفصل للقطع النهائية.
حدد منطقة دوران المخزون الطويل وكل نقطة قد يُحصر فيها المشغّل بين الموصل والماكينة وهيكل المبنى. تأكد من أن الأوناش أو المناورات أو العربات يمكنها الاقتراب من الماكينة دون عبور محطة تحكم أو منطقة فحص.
يجب أن يكون ارتفاع الدعامات ومحاذاتها قابلاً للتعديل ومسجّلاً. قد تشدّ أسطوانة تقع تحت مرجع الماكينة الطرفَ إلى الأسفل؛ وقد ترفع أخرى تقع فوقه القطعة عكس الملزمة أو المرجع. وأي من الحالتين قد تغيّر طريقة استقرار قضيب طويل.
اضبط التسليم بين العمليات
قد يغادر موصل المحطة الفرعية خلية CNC للحفر أو التفريز أو إزالة النتوءات أو التنظيف أو الطلاء أو العزل أو التجميع. حدد الأبعاد المكتملة عند كل تسليم والأسطح التي يجب أن تبقى محمية.
استخدم بطاقة تتبع أو سجلاً رقمياً يحمل مراجعة المخطط ودفعة المادة ومعرّف البرنامج وطقم العدد وحالة الفحص. وإذا كان الفتح سيوَسَّع أو يُشغَّل لاحقاً، فلا تقبل العملية السابقة مقابل تفاوت الخاصية النهائية. وإذا وجب ثني سطح تلامس مطلي، فحدد كيف سيمنع القالب والدعامة التلف.
ضبط العملية هذا أنفع من وصف المسار كله بأنه »آلي«. فمعظم خطوط النحاس الثقيل تحتفظ بقرارات يدوية حول الرفع واعتماد أول قطعة والقطع الاستثنائية وتعليقات الجودة.
أدرج الموقع في مواصفات المعدات
يجب تأكيد إمكانية الوصول للمخزون الطويل وحالة الأرضية والتغذية الكهربائية ودرجة الحرارة المحيطة وقدرة الرفع قبل الشحن. مساحة الماكينة جزء فقط من المساحة المطلوبة. أضف خلوص الصيانة والوصول إلى العدد ودعم المخزون وحركة المشغّل وكامل شوط قطعة العمل أو دورانها.
تغطي قائمة جاهزية موقع التركيب مسارات التسليم والمرافق وبوابات القبول. وبالنسبة لخلية النحاس الثقيل، تأكد أيضاً من الحمل المقنن والمدى الفعلي لمعدات المناولة عند مواضع الالتقاط الفعلية.
إذا كان المشروع سيستخدم جهداً أو تردداً خاصاً بالمصنع، فأدرج في الطلب التكوين الكهربائي المُسلَّم وأجهزة الحماية والوثائق وبيانات لوحة الاسم. لا تعتبر محول الموقع أو تغيير المحرك لاحقاً افتراضاً تركيبياً غير معلن.
اقبل الخط بقطعة صعبة من المشتري
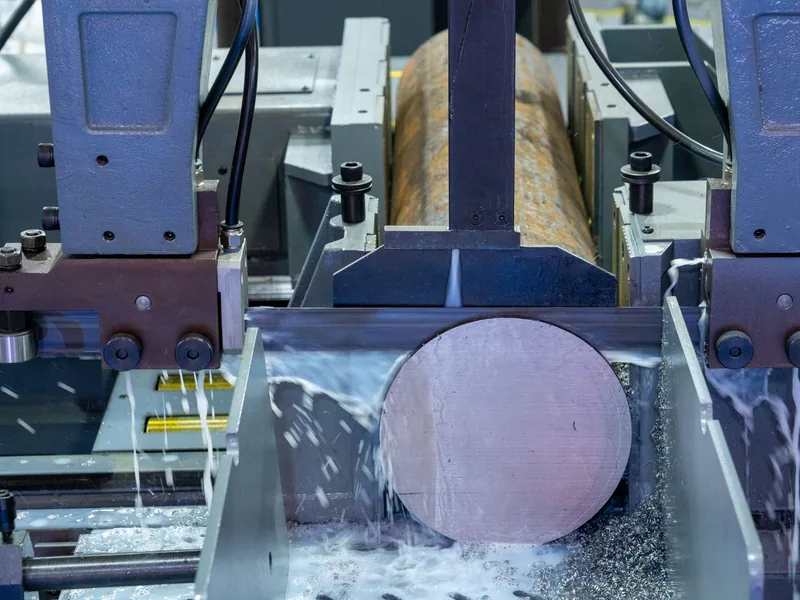
لا يمكن لدورة فارغة أو عيّنة نحاس قصيرة أن تتحقق من سلوك القطع الطويلة. اختر موصل قبول يتحدى الطول والوزن وهندسة الأطراف وثنية تقييدية واحدة على الأقل. استخدم مادة إنتاج المشتري ومراجعة المخطط المعتمدة.
سجّل:
- مواضع الدعامات وطريقة المناولة;
- معرّفات البرنامج والعدد;
- موضع الفتحات نسبة إلى مراجع المخطط;
- تعامد نهاية القطع وحالة الحافة المرئية;
- زاوية الثني والهندسة النهائية في الحالة الحرة;
- الخدوش أو الانبعاجات أو علامات الملزمة على المناطق المحمية;
- مقاطعات الدورة وخطوات الاستئناف.
يجب أن يحدد بروتوكول FAT و SAT من يقيس وبأي أداة وماذا يحدث بعد أي إخفاق. أعد اختبار الموقع بعد التركيب بترتيب الدعامات المتفق عليه بدلاً من افتراض أن نتيجة المصنع تنتقل تلقائياً.
اطلب نطاقاً متكاملاً باستثناءات صريحة
يجب أن يسرد العرض الكامل ماكينات المعالجة والقوالب ودعامات المخزون ووسائل الرفع والبرمجيات والتكوين الكهربائي والتشغيل والتجريب والتدريب ومسؤولية القياس. كما يجب أن يحدد كل عملية خارج نطاق المورد.
يوفر حل المحطات الفرعية وتوزيع الطاقة نقطة بداية التطبيق. أرسل مصفوفة مظاريف المنتج ومخططات المشتري مع الاستفسار حتى يمكن تقييم الرد كعملية قابلة للتكرار لا كعلامة عامة »للخدمة الشاقة«.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما المعدات المطلوبة لتصنيع قضبان التوصيل في المحطات الفرعية؟
قد يتطلب خط قضبان التوصيل الصلبة تخزين المواد، وتحميلاً مدعوماً، وقطعاً وتنفيذ فتحات بشكل مضبوط، وثنياً، وتشطيباً للحواف، وتنظيفاً، وفحصاً، ونقلاً آمناً. وقد تبقى عمليات الحفر والتفريز والطلاء والعزل والتجميع عمليات منفصلة حسب المخططات المعتمدة.
كيف يتم تحديد حجم ماكينة قضبان التوصيل للخدمة الشاقة؟
حدد الحجم انطلاقاً من أكبر مقطع عرضي للمادة، وأطول قطعة عمل، والفتحات والثنيات المطلوبة، وخلوص القطعة النهائية، ودورة العمل المخططة. لا تثبت القوة الاسمية وحدها إمكانية تحميل القطعة الكاملة ومعالجتها وإزالتها بأمان.
لماذا يؤثر دعم القطع الطويلة في دقة قضبان التوصيل؟
قد يسحب الطرف غير المدعوم أو غير المتوازي عكس مرجع الماكينة، فيولّد احتكاكاً ويتلف السطح. يجب اعتبار دعائم الدخول والوسط والخروج جزءاً من إعداد العملية المعتمد.
ما أفضل عيّنة لاختبار القبول في المصنع (FAT) لخط قضبان توصيل في محطة فرعية؟
استخدم موصلاً طويلاً وثقيلاً يختاره المشتري، بفتحات أطراف تمثيلية وأكثر ثنية أو مظروف نهائي تقييداً. افحص الهندسة في الحالة الحرة، وموضع الفتحات، ونهاية القطع، ونتيجة الثني، وعلامات المناولة.