
Retrasos de conexión a la red: ¿cuándo debe añadir capacidad una fábrica de barras?
Un plano de conector puede retener la liberación de un cuadro aunque la fecha de conexión a la red no se haya movido. El cliente tiene un proyecto aprobado, un calendario de subestación y un pedido, pero el plano de barras sigue abierto. El taller ve un proyecto retrasado; la restricción real es una aprobación de interfaz que falta.
El informe Electricity 2026 de la IEA prevé un crecimiento medio de la demanda mundial de electricidad del 3,6% anual para 2026–2030. También informa de más de 2.500 GW de proyectos de renovables, almacenamiento y grandes cargas en colas de conexión en todo el mundo. Estas cifras describen la oportunidad de infraestructura y sus restricciones; no establecen cuándo liberará pedidos de fabricación un fabricante de cuadros concreto.
La inversión en capacidad de barras necesita, por tanto, dos entradas: el trabajo que los clientes han autorizado y el tiempo necesario para que la capacidad adicional sea utilizable. Mantenga la cartera incierta visible junto a ellas, con una acción definida si se convierte en trabajo liberado.
Encuentre la dependencia que retiene cada trabajo
«Proyecto retrasado» es demasiado vago para la planificación de producción de barras. La siguiente dependencia puede ser un plano de conector, la aceptación en fábrica del cliente, una fecha de acceso al sitio o el permiso para entregar cuadros terminados. Cada una exige una respuesta diferente en su taller.
Separe la cartera en categorías de trabajo:
| Estado del trabajo | Qué puede planificarse | Qué necesita aún una decisión |
|---|---|---|
| Oportunidad anunciada | Encaje probable de procesos y espacio de expansión | Adjudicación, alcance, planos y calendario |
| Adjudicado con aspectos técnicos abiertos | Muestras, desarrollo de ruta y trabajo de preparación disponible | Interfaces sin resolver y liberación de fabricación |
| Trabajo de fabricación liberado | Cantidades, horas de proceso y entregas acordadas | Cambios en el alcance controlado o autorización de entrega |
Un pedido en firme puede contener aún planos abiertos. A la inversa, un retraso de red puede dejar sin cambios la liberación de fabricación del cliente. Registre la retención específica, quién puede liberarla y la próxima fecha de decisión, en lugar de agrupar todos los proyectos retrasados en un solo total.
Convierta los planos en horas en el cuello de botella
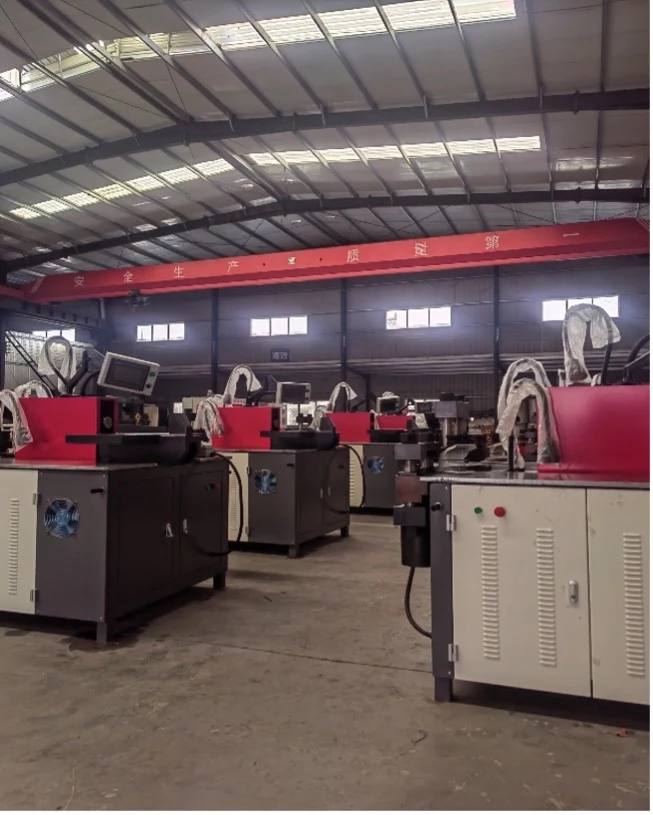
Los megavatios del proyecto no dimensionan una célula de barras. Capacidades eléctricas similares pueden implicar recuentos de cuadros, disposiciones de conductores y conjuntos comprados diferentes. Empiece por la lista de piezas, las cantidades y la ruta de fabricación.
Estime las horas de punzonado, cizallado, doblado, manipulación e inspección. Incluya las preparaciones y las personas necesarias para la liberación de la primera pieza. La guía de capacidad y OEE cubre el cálculo; la decisión de inversión también necesita distinguir las horas liberadas de las condicionales.
Para un periodo de planificación hipotético de cuatro semanas, suponga que la estación de doblado tiene 160 horas disponibles, ya ajustadas por las pérdidas normales del taller. Los trabajos liberados requieren 120 horas, mientras que los planos pendientes de aprobación representan otras 180 horas. La carga confirmada deja 40 horas de margen. Si todo el trabajo condicional se libera en el mismo periodo, la demanda pasa a 300 horas y la brecha a 140 horas. Si solo se libera la mitad del trabajo condicional, la demanda es de 210 horas y la brecha de 50 horas; ese es un caso de inversión diferente.
Esos escenarios describen casos de inversión diferentes. Promediar en una sola cifra de utilización oculta la decisión. Compruebe si el cliente puede liberar las 180 horas por etapas, si hay capacidad de desbordamiento cualificada disponible y si otra operación se convierte primero en el cuello de botella. Añadir una máquina de doblado no despejará una cola que en realidad espera inspección.
Trabaje hacia atrás desde la primera entrega requerida
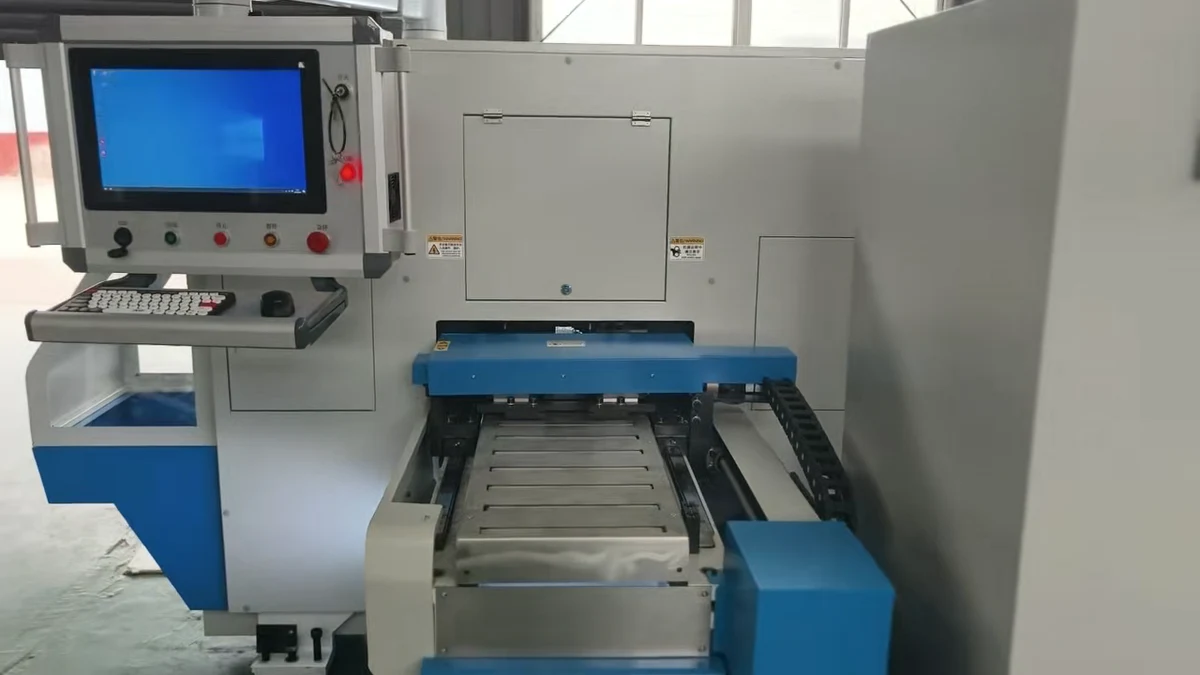
Una vez conocida la operación restringida, compare su brecha de capacidad con el calendario completo del equipo: acuerdo de configuración, fabricación, transporte, instalación, formación y una rampa de producción estable. Use el compromiso fechado del proveedor para la configuración real.
Un plazo de entrega de aparamenta reportado para un cuadro terminado o un componente crítico no es el tiempo de entrega de una máquina de procesamiento de barras. Mantenga esos calendarios separados e identifique dónde se encuentran. La guía de plazos de entrega y puesta en marcha ayuda a estructurar esa comparación.
Fije la fecha de decisión de inversión antes del primer periodo sobrecargado, por el tiempo necesario para que la nueva capacidad sea utilizable. Si se espera la liberación del cliente después de esa fecha, decida de antemano qué compromiso puede hacerse antes y qué contingencia cubre una liberación tardía. La preparación puede incluir espacio de planta, servicios, formación o útiles estándar; el equipo y el material específicos de la geometría necesitan información de piezas más firme.
Para una célula multifunción DH303-8P, evalúe la mezcla de piezas liberadas y la disposición de personal en sus operaciones. La aplicación de fabricación de aparamenta y cuadros aporta el contexto del proceso, mientras que la carga de trabajo medida del taller determina el alcance del equipo.
Una retención de entrega cambia el coste de la utilización
Cuando un proyecto posterior se retrasa, confirme si el cliente quiere que la producción continúe, entregas escalonadas o una retención de fabricación. Las piezas ya cortadas a una revisión pueden ser difíciles de usar en otro sitio si el diseño cambia.
Si la producción continúa, identifique la ubicación de almacenamiento, la protección de las piezas, el estado de revisión, las necesidades de reinspección y el hito de pago. Más utilización de la máquina no produce necesariamente más salida útil cuando las piezas terminadas no pueden entregarse en el calendario previsto.
Registre estas decisiones por trabajo. Una retención en un proyecto no debe ocultar el trabajo liberado de otro cliente, y el inventario almacenado debe seguir visible al calcular el espacio y las necesidades de caja para la expansión.
Establezca un disparador medible para la siguiente etapa de capacidad
Combine tres señales: una carga de trabajo liberada en una operación concreta, capacidad demostrada con la mezcla de piezas esperada y un hito de entrega del cliente. Escriba el disparador en el plan de capacidad con un responsable y una fecha de revisión. Indique qué cambia cuando se alcanza el disparador, por ejemplo, liberar utillaje adicional o comprar la siguiente estación.
Revise el disparador cuando cambien los planos, las cantidades o las autorizaciones de entrega. Las previsiones de demanda eléctrica siguen siendo útiles para decidir qué capacidades desarrollar; el registro de liberaciones indica a la fábrica cuándo esas capacidades deben convertirse en capacidad de producción programada. Hasta que la carga liberada, el cuello de botella medido y el hito del cliente apunten en la misma dirección, mantenga la cartera visible pero no compre capacidad para una cartera sin confirmar.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Una gran cola de conexión a la red demuestra la demanda de una nueva máquina para barras?
No. La capacidad en cola describe proyectos que buscan conexión, no la cartera de pedidos liberados de un fabricante. Traduzca el alcance real del cliente en preparación de planos, cantidades, horas de proceso y compromisos de entrega antes de dimensionar el equipo.
¿Debe esperar la producción de barras a que la instalación del cliente esté energizada?
No necesariamente. El disparador relevante es la liberación acordada de fabricación y entrega, junto con las responsabilidades de almacenamiento, pago y cambios. La energización y la fabricación pueden ocurrir en calendarios diferentes.
¿Cuál es un disparador útil para una segunda etapa de producción?
Use una combinación medible de carga de trabajo liberada, capacidad de cuello de botella demostrada y el hito de entrega del siguiente cliente. Un porcentaje de crecimiento del mercado por sí solo no es un disparador suficiente.
¿Qué pasa si el cliente quiere que la producción continúe durante un retraso?
Confirme si el cliente quiere entregas escalonadas, una retención de fabricación o producción continua. Si la producción continúa, acuerde almacenamiento, protección, estado de revisión, reinspección e hitos de pago antes de que las piezas salgan del taller.