
Atrasos na conexão à rede: quando uma fábrica de barramentos deve adicionar capacidade?
Um desenho de conector pode segurar a liberação de um painel mesmo quando a data de conexão à rede não mudou. O cliente tem um projeto aprovado, um cronograma de subestação e um pedido, mas o desenho do barramento continua aberto. A oficina vê um projeto atrasado; a restrição real é uma aprovação de interface ausente.
O relatório Electricity 2026 da IEA projeta crescimento médio da demanda global de eletricidade de 3,6% ao ano para 2026–2030. Também informa mais de 2.500 GW de projetos de renováveis, armazenamento e grandes cargas em filas de conexão no mundo. Esses números descrevem a oportunidade de infraestrutura e suas restrições; não estabelecem quando um fabricante de painéis específico liberará ordens de fabricação.
O investimento em capacidade de barramentos precisa, portanto, de duas entradas: o trabalho que os clientes autorizaram e o tempo necessário para tornar a capacidade adicional utilizável. Mantenha o pipeline incerto visível ao lado delas, com uma ação definida se ele se transformar em trabalho liberado.
Encontre a dependência que segura cada trabalho
«Projeto atrasado» é vago demais para o planejamento de produção de barramentos. A próxima dependência pode ser um desenho de conector, a aceitação em fábrica do cliente, uma data de acesso ao site ou a permissão para entregar painéis acabados. Cada uma exige uma resposta diferente na sua oficina.
Separe o pipeline em categorias de trabalho:
| Status do trabalho | O que pode ser planejado | O que ainda precisa de decisão |
|---|---|---|
| Oportunidade anunciada | Provável adequação de processo e espaço de expansão | Adjudicação, escopo, desenhos e cronograma |
| Adjudicado com itens técnicos abertos | Amostras, desenvolvimento de rota e trabalho preparatório disponível | Interfaces não resolvidas e liberação de fabricação |
| Trabalho de fabricação liberado | Quantidades, horas de processo e entregas acordadas | Mudanças no escopo controlado ou autorização de entrega |
Um pedido firme ainda pode conter desenhos abertos. Por outro lado, um atraso de rede pode deixar a liberação de fabricação do cliente inalterada. Registre a retenção específica, quem pode liberá-la e a próxima data de decisão, em vez de agrupar todos os projetos atrasados em um único total.
Converta desenhos em horas no gargalo
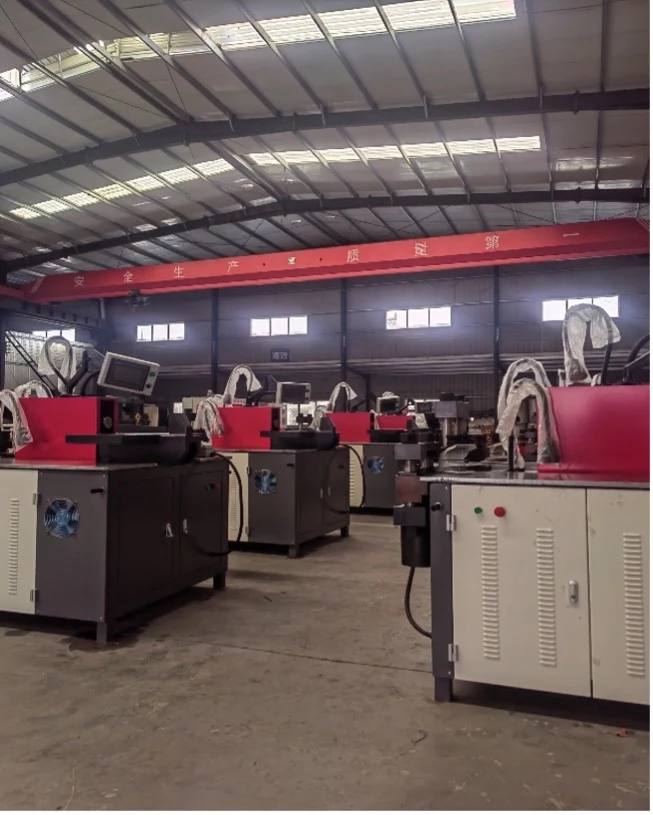
Megawatts de projeto não dimensionam uma célula de barramentos. Capacidades elétricas semelhantes podem envolver contagens de painéis, arranjos de condutores e conjuntos comprados diferentes. Comece pela lista de peças, quantidades e rota de fabricação.
Estime horas de puncionamento, cisalhamento, dobra, manuseio e inspeção. Inclua preparações e as pessoas necessárias para a liberação da primeira peça. O guia de capacidade e OEE cobre o cálculo; a decisão de investimento também precisa distinguir horas liberadas de horas condicionais.
Para um período hipotético de planejamento de quatro semanas, suponha que a estação de dobra tenha 160 horas disponíveis, já ajustadas pelas perdas normais da oficina. Trabalhos liberados exigem 120 horas, enquanto desenhos aguardando aprovação representam outras 180 horas. A carga confirmada deixa 40 horas de folga. Se todo o trabalho condicional for liberado no mesmo período, a demanda passa a 300 horas e a lacuna a 140 horas. Se apenas metade do trabalho condicional for liberada, a demanda é 210 horas e a lacuna é 50 horas; esse é um caso de investimento diferente.
Esses cenários descrevem casos de investimento diferentes. Fazer a média em um único número de utilização esconde a decisão. Verifique se o cliente pode liberar as 180 horas em etapas, se há capacidade de transbordo qualificada disponível e se outra operação se torna o gargalo primeiro. Adicionar uma máquina de dobra não vai desobstruir uma fila que na verdade espera inspeção.
Trabalhe de trás para frente a partir da primeira entrega exigida
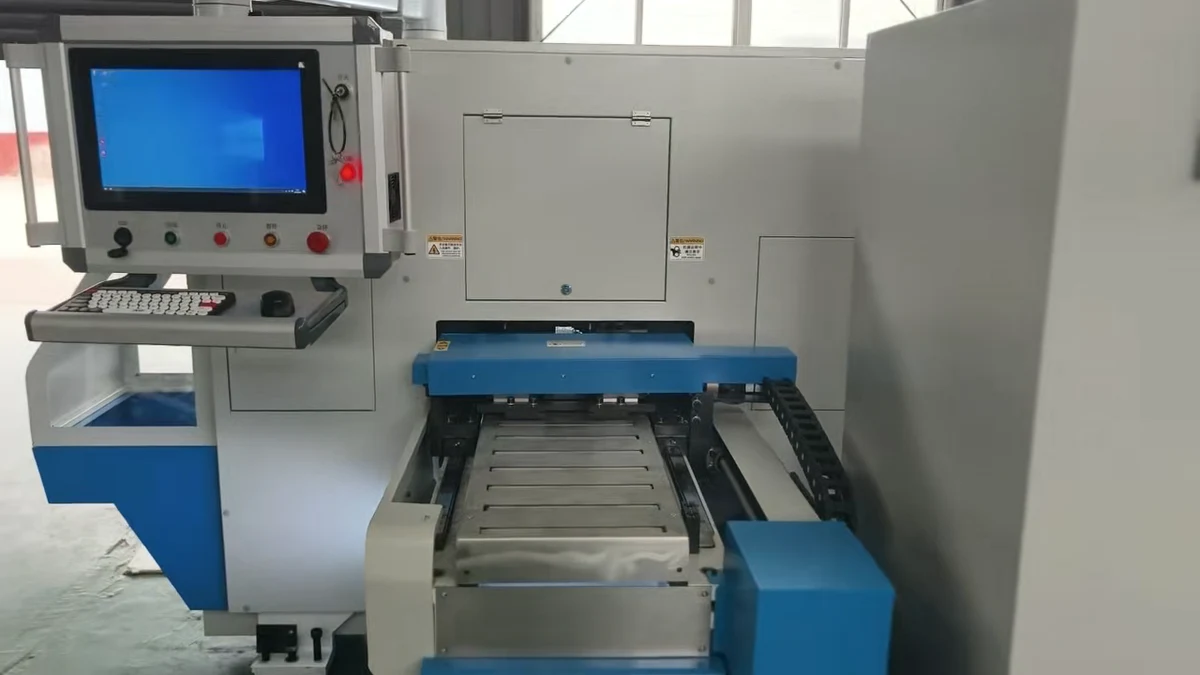
Uma vez conhecida a operação restrita, compare sua lacuna de capacidade com o cronograma completo do equipamento: acordo de configuração, fabricação, transporte, instalação, treinamento e uma rampa de produção estável. Use o compromisso datado do fornecedor para a configuração real.
Um prazo de entrega de conjuntos de manobra relatado para um painel acabado ou um componente crítico não é o tempo de entrega de uma máquina de processamento de barramentos. Mantenha esses cronogramas separados e identifique onde eles se encontram. O guia de prazo de entrega e comissionamento ajuda a estruturar essa comparação.
Defina a data de decisão de investimento antes do primeiro período sobrecarregado, pelo tempo necessário para tornar a nova capacidade utilizável. Se a liberação do cliente for esperada depois dessa data, decida antecipadamente qual compromisso pode ser assumido antes e qual contingência cobre uma liberação tardia. A preparação pode incluir espaço de fábrica, utilidades, treinamento ou ferramentas padrão; equipamentos e materiais específicos de geometria precisam de informações de peças mais firmes.
Para uma célula multifuncional DH303-8P, avalie o mix de peças liberadas e o arranjo de pessoal em suas operações. A aplicação de fabricação de painéis e conjuntos de manobra fornece o contexto do processo, enquanto a carga de trabalho medida da oficina determina o escopo do equipamento.
Uma retenção de entrega muda o custo da utilização
Quando um projeto a jusante escorrega, confirme se o cliente quer que a produção continue, entregas escalonadas ou uma retenção de fabricação. Peças já cortadas em uma revisão podem ser difíceis de usar em outro lugar se o projeto mudar.
Se a produção continuar, identifique o local de armazenamento, a proteção das peças, o status de revisão, as necessidades de reinspeção e o marco de pagamento. Mais utilização da máquina não produz necessariamente mais saída útil quando as peças acabadas não podem ser entregues no cronograma esperado.
Registre essas decisões por trabalho. Uma retenção em um projeto não deve esconder o trabalho liberado de outro cliente, e o estoque armazenado deve permanecer visível no cálculo de espaço e necessidades de caixa para expansão.
Defina um gatilho mensurável para a próxima etapa de capacidade
Combine três sinais: uma carga de trabalho liberada em uma operação específica, capacidade demonstrada com o mix de peças esperado e um marco de entrega do cliente. Escreva o gatilho no plano de capacidade com um responsável e uma data de revisão. Indique o que muda quando o gatilho é alcançado, por exemplo, liberar ferramental adicional ou comprar a próxima estação.
Revise o gatilho quando desenhos, quantidades ou autorizações de entrega mudarem. As previsões de demanda elétrica continuam úteis para decidir quais capacidades desenvolver; o registro de liberações informa à fábrica quando essas capacidades precisam se tornar capacidade de produção programada. Até que a carga liberada, o gargalo medido e o marco do cliente apontem na mesma direção, mantenha o pipeline visível, mas não compre capacidade para um pipeline não confirmado.
Equipamento relacionado
Máquina 3 em 1 para processamento de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Uma grande fila de conexão à rede prova a demanda por uma nova máquina de barramentos?
Não. A capacidade na fila descreve projetos que buscam conexão, não o livro de pedidos liberados de um fabricante. Traduza o escopo real do cliente em prontidão de desenhos, quantidades, horas de processo e compromissos de entrega antes de dimensionar o equipamento.
A produção de barramentos deve esperar a instalação do cliente ser energizada?
Não necessariamente. O gatilho relevante é a liberação acordada de fabricação e entrega, junto com as responsabilidades de armazenamento, pagamento e mudanças. A energização e a fabricação podem ocorrer em cronogramas diferentes.
Qual é um gatilho útil para uma segunda etapa de produção?
Use uma combinação mensurável de carga de trabalho liberada, capacidade de gargalo demonstrada e o marco de entrega do próximo cliente. Uma porcentagem de crescimento de mercado sozinha não é um gatilho suficiente.
O que acontece se o cliente quiser que a produção continue durante um atraso?
Confirme se o cliente quer entregas escalonadas, uma retenção de fabricação ou produção contínua. Se a produção continuar, acorde armazenamento, proteção, status de revisão, reinspeção e marcos de pagamento antes que as peças saiam da oficina.