
Ritardi nella connessione alla rete: quando un'azienda di sbarre deve aggiungere capacità produttiva?
Un disegno del connettore può bloccare il rilascio di un quadro anche se la data di connessione alla rete non si è mossa. Il cliente ha un progetto approvato, un calendario della sottostazione e un ordine, ma il disegno delle sbarre è ancora aperto. L’officina vede un progetto in ritardo; il vincolo reale è un’approvazione dell’interfaccia mancante.
Il rapporto Electricity 2026 dell’IEA prevede una crescita media della domanda mondiale di elettricità del 3,6% annuo per il 2026–2030. Riporta anche oltre 2.500 GW di progetti di rinnovabili, stoccaggio e grandi carichi in code di connessione in tutto il mondo. Queste cifre descrivono l’opportunità infrastrutturale e i suoi vincoli; non stabiliscono quando un particolare costruttore di quadri rilascerà ordini di fabbricazione.
L’investimento in capacità per le sbarre richiede quindi due input: il lavoro autorizzato dai clienti e il tempo necessario per rendere utilizzabile la capacità aggiuntiva. Mantenete il portafoglio incerto visibile accanto a questi, con un’azione definita se diventa lavoro rilasciato.
Trovate la dipendenza che blocca ogni lavoro
«Progetto in ritardo» è troppo vago per la pianificazione della produzione di sbarre. La dipendenza successiva può essere un disegno del connettore, l’accettazione in fabbrica del cliente, una data di accesso al sito o il permesso di consegnare i quadri finiti. Ognuna richiede una risposta diversa nella vostra officina.
Separate il portafoglio in categorie operative:
| Stato del lavoro | Cosa può essere pianificato | Cosa richiede ancora una decisione |
|---|---|---|
| Opportunità annunciata | Compatibilità probabile del processo e spazio di espansione | Aggiudicazione, ambito, disegni e calendario |
| Aggiudicato con elementi tecnici aperti | Campioni, sviluppo della rotta e lavoro preparatorio disponibile | Interfacce irrisolte e rilascio alla produzione |
| Lavoro di fabbricazione rilasciato | Quantità, ore di processo e consegne concordate | Modifiche all’ambito controllato o autorizzazione alla consegna |
Un ordine fermo può contenere ancora disegni aperti. Al contrario, un ritardo della rete può lasciare invariato il rilascio di fabbricazione del cliente. Registrate il blocco specifico, chi può rimuoverlo e la prossima data di decisione, invece di raggruppare tutti i progetti in ritardo in un unico totale.
Convertite i disegni in ore al collo di bottiglia
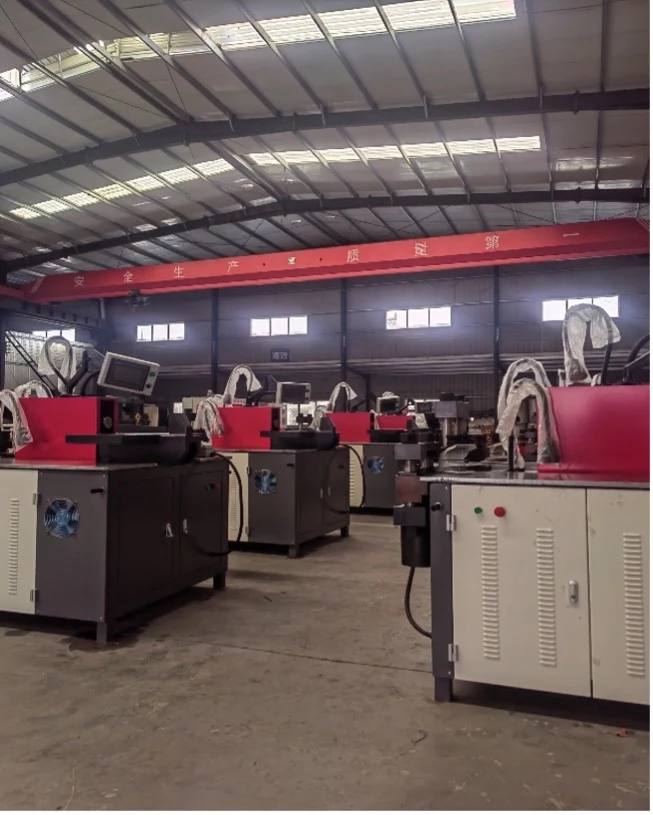
I megawatt del progetto non dimensionano una cella per sbarre. Capacità elettriche simili possono comportare diversi conteggi di quadri, disposizioni dei conduttori e assiemi acquistati. Partite dalla distinta pezzi, dalle quantità e dalla rotta di fabbricazione.
Stimate le ore di punzonatura, cesoiatura, piegatura, movimentazione e ispezione. Includete le preparazioni e le persone necessarie al rilascio del primo pezzo. La guida a capacità e OEE copre il calcolo; la decisione di investimento deve anche distinguere le ore rilasciate da quelle condizionali.
Per un ipotetico periodo di pianificazione di quattro settimane, supponete che la stazione di piegatura abbia 160 ore disponibili, già rettificate per le perdite normali dell’officina. I lavori rilasciati richiedono 120 ore, mentre i disegni in attesa di approvazione rappresentano altre 180 ore. Il carico confermato lascia 40 ore di margine. Se tutto il lavoro condizionale viene rilasciato nello stesso periodo, la domanda diventa 300 ore e il gap 140 ore. Se viene rilasciata solo metà del lavoro condizionale, la domanda è 210 ore e il gap 50 ore; è un caso di investimento diverso.
Questi scenari descrivono casi di investimento diversi. Fare la media in un’unica cifra di utilizzo nasconde la decisione. Verificate se il cliente può rilasciare le 180 ore a fasi, se è disponibile capacità di overflow qualificata e se un’altra operazione diventa prima il collo di bottiglia. Aggiungere una macchina di piegatura non svuoterà una coda che in realtà attende l’ispezione.
Lavorate all’indietro dalla prima consegna richiesta
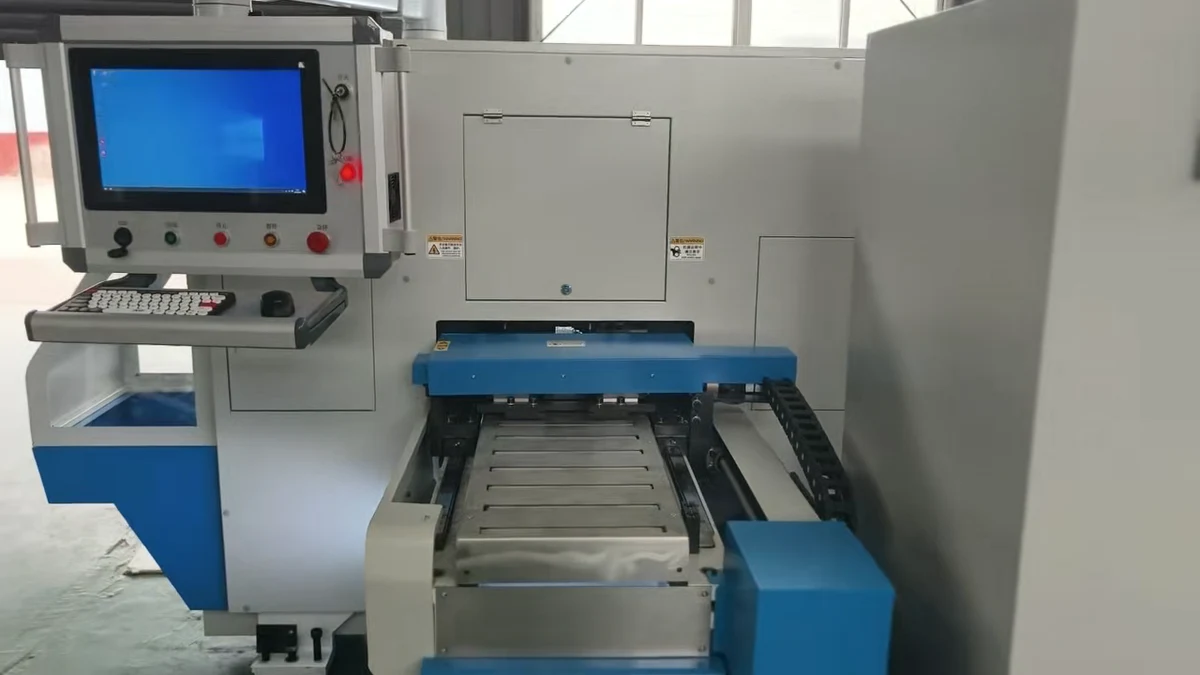
Una volta nota l’operazione vincolata, confrontate il suo gap di capacità con il calendario completo dell’apparecchiatura: accordo di configurazione, fabbricazione, trasporto, installazione, formazione e rampa di produzione stabile. Usate l’impegno datato del fornitore per la configurazione reale.
Un tempo di consegna di apparecchiature di manovra riferito a un quadro finito o a un componente critico non è il tempo di consegna di una macchina per la lavorazione delle sbarre. Tenete separati questi calendari e identificate dove si incontrano. La guida a tempi di consegna e messa in servizio aiuta a strutturare il confronto.
Fissate la data di decisione dell’investimento prima del primo periodo sovraccarico, per il tempo necessario a rendere utilizzabile la nuova capacità. Se il rilascio del cliente è atteso dopo quella data, decidete in anticipo quale impegno può essere preso prima e quale contingenza copre un rilascio tardivo. La preparazione può includere spazio in stabilimento, utenze, formazione o attrezzatura standard; apparecchiature e materiali specifici per la geometria richiedono informazioni più solide sui pezzi.
Per una cella multifunzione DH303-8P, valutate il mix di pezzi rilasciati e la disposizione del personale nelle sue operazioni. L’applicazione per la fabbricazione di quadri e apparecchiature di manovra fornisce il contesto di processo, mentre il carico di lavoro misurato dell’officina determina l’ambito dell’apparecchiatura.
Una sospensione della consegna cambia il costo dell’utilizzo
Quando un progetto a valle slitta, confermate se il cliente vuole che la produzione continui, consegne scaglionate o una sospensione della fabbricazione. I pezzi già tagliati a una revisione possono essere difficili da usare altrove se il progetto cambia.
Se la produzione continua, identificate la posizione di stoccaggio, la protezione dei pezzi, lo stato di revisione, le esigenze di reinspezione e la milestone di pagamento. Più utilizzo della macchina non produce necessariamente più output utile quando i pezzi finiti non possono essere consegnati secondo il calendario previsto.
Registrate queste decisioni per lavoro. Una sospensione su un progetto non deve nascondere il lavoro rilasciato di un altro cliente, e l’inventario stoccato deve restare visibile nel calcolo dello spazio e delle esigenze di cassa per l’espansione.
Stabilite un trigger misurabile per la fase successiva di capacità
Combinate tre segnali: un carico di lavoro rilasciato in un’operazione specifica, capacità dimostrata con il mix di pezzi atteso e una milestone di consegna del cliente. Scrivete il trigger nel piano di capacità con un responsabile e una data di revisione. Indicate cosa cambia quando il trigger viene raggiunto, ad esempio il rilascio di attrezzatura aggiuntiva o l’acquisto della stazione successiva.
Rivedete il trigger quando cambiano disegni, quantità o autorizzazioni alla consegna. Le previsioni della domanda elettrica restano utili per decidere quali capacità sviluppare; il registro dei rilasci indica alla fabbrica quando tali capacità devono diventare capacità di produzione programmata. Finché il carico rilasciato, il collo di bottiglia misurato e la milestone del cliente non puntano nella stessa direzione, mantenete il portafoglio visibile ma non acquistate capacità per un portafoglio non confermato.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Una grande coda di connessione alla rete dimostra la domanda di una nuova macchina per sbarre?
No. La capacità in coda descrive progetti che cercano la connessione, non il portafoglio ordini rilasciati di un fabbricante. Traducete l'ambito reale del cliente in prontezza dei disegni, quantità, ore di processo e impegni di consegna prima di dimensionare l'apparecchiatura.
La produzione di sbarre deve attendere l'energizzazione dell'impianto del cliente?
Non necessariamente. Il trigger rilevante è il rilascio concordato di produzione e consegna, insieme alle responsabilità di stoccaggio, pagamento e modifiche. L'energizzazione e la fabbricazione possono avvenire su calendari diversi.
Qual è un trigger utile per una seconda fase di produzione?
Usate una combinazione misurabile di carico di lavoro rilasciato, capacità del collo di bottiglia dimostrata e milestone di consegna del cliente successivo. Una percentuale di crescita del mercato da sola non è un trigger sufficiente.
Che cosa succede se il cliente vuole che la produzione continui durante un ritardo?
Confermate se il cliente vuole consegne scaglionate, una sospensione della produzione o la prosecuzione. Se la produzione continua, concordate stoccaggio, protezione, stato di revisione, reinspezione e milestone di pagamento prima che i pezzi lascino l'officina.