
كيف تبني بروتوكول ضبط جودة وتتبعًا يجتاز التدقيق المصنعي لأي مشترٍ عالمي لقضبان التوصيل
خلال 15 عامًا من استضافة تدقيقات المصانع في منشأة DH CNC في جينان، لاحظت أن المشترين الذين يطرحون أدق الأسئلة أثناء التدقيق نادرًا ما يكونون أصحاب قوائم التحقق الأطول لتأهيل الموردين. بل هم من يتوجهون مباشرة إلى شاشة مخططات SPC بجوار مركز الثني CNC ويقضون خمس دقائق في دراسة مخططات X-bar و R لدقة موضع الثقوب في دفعة الإنتاج الحالية. يمكن للمورد أن يستعد لتدقيق قائم على قائمة فحص خلال عطلة أسبوع. أما المورد فلا يستطيع تزييف ستة أشهر من بيانات SPC مستقرة تحت السيطرة.
تُلزم IATF 16949:2016 الخصائص الحرجة للسلامة — والتي تشمل في قضبان التوصيل مسافة الزحف ونصف قطر الحافة والمحاذاة بين الطبقات في المجموعات الصفائحية ومقاومة تلامس الوصلات المبرومة — بأن تُظهر قدرة عملية تبلغ Ppk ≥1.67 مع مراقبة SPC مستمرة. هذا ليس تمرينًا ورقيًا. إنه يتطلب نظام قياس وبنية تحتية لجمع البيانات وقدرة على التحليل الإحصائي — والأهم من ذلك — عملية تصنيع مستقرة بما يكفي لإنتاج بيانات ذات قدرة. مصنع يعمل بمعدات هيدروليكية يدوية لمعالجة قضبان التوصيل مع فحص بالقدمة الورنية عند ضبط الجودة النهائي لا يمكنه تحقيق Ppk ≥1.67 في نصف قطر الحافة لأن العملية بها تباين متأصل كبير جدًا ونظام القياس يفتقر إلى الدقة الكافية. أما مصنع يشغّل محطة معالجة CNC لقضبان التوصيل مع تسجيل بعدي آلي وتعويض اهتراء الأدوات بحلقة مغلقة فيستطيع — وبيانات SPC تثبت ذلك.
ما هي بوابات ضبط الجودة الـ12 في إنتاج قضبان التوصيل — وأيها يفحصها المدققون فعليًا؟
يغطي الإطار الكامل لضبط جودة الإنتاج في تصنيع قضبان التوصيل 12 بوابة من المواد الخام الواردة حتى الشحن النهائي. من خلال خبرتنا في استضافة تدقيقات لعملاء السيارات من الفئة Tier-1 وجهات تأهيل شركات المرافق ومشتري معدات مراكز البيانات، يركز المدققون باستمرار على البوابات 1 و 5 و 6 و 9 و 12 — ليس لأن البقية غير مهمة، بل لأن هذه الخمس تكشف ما إذا كان نظام الجودة تشغيليًا أم شكليًا.
| بوابة ضبط الجودة | ما الذي يُفحص | طريقة القياس | اهتمام المدقق |
|---|---|---|---|
| البوابة 1: التحقق من المواد الخام | تقارير اختبار الصهرة مطابقة لأرقام الصهرة الفعلية على قضبان النحاس/الألومنيوم؛ التحقق من الموصلية | مقياس موصلية بالتيارات الدوامة (% IACS)؛ فحص الأبعاد (السماكة، العرض، الاستواء) | 🔴 مرتفع — التتبع يبدأ هنا |
| البوابة 2: الأبعاد عند الاستلام | سماكة القضيب وعرضه واستواؤه مقابل مواصفات الشراء | ميكرومتر رقمي، لوح جرانيت + مؤشر مقارن | 🟡 متوسط |
| البوابة 3: التحقق من الموصلية | الحد الأدنى لنسبة % IACS (100% لـ C11000؛ 61% لـ 6101-T6) | مقياس موصلية بالتيارات الدوامة (Sigmascope أو ما يعادله) | 🟡 متوسط |
| البوابة 4: القطعة الأولى لبرنامج CNC | أول قطعة من كل دفعة برنامج CNC جديدة: التحقق من جميع الأبعاد | CMM أو نظام قياس بصري؛ مقارنة بنموذج CAD | 🟡 متوسط |
| البوابة 5: SPC التثقيب أثناء العملية | دقة موضع الثقب (X، Y)، قطر الثقب، جودة الحافة | مخططات X-bar/R؛ تكرار أخذ العينات وفق خطة التحكم؛ تفاوت ±0.1 mm | 🔴 مرتفع — دليل استقرار العملية |
| البوابة 6: SPC الثني أثناء العملية | زاوية الثني، موضع مركز الثني، تعويض الارتداد المرن | قياس الزاوية (منقلة رقمية أو CMM)؛ تفاوت ±0.2° | 🔴 مرتفع — دليل مباشر على قدرة العملية |
| البوابة 7: تجهيز الحواف | ارتفاع النتوء (بحد أقصى 0.05-0.1 mm)، نصف قطر الحافة (بحد أدنى 0.5-1.5 mm حسب فئة الجهد) | جهاز عرض القطاعات بتكبير 20×؛ ميكرومتر رقمي؛ فحص بصري بتكبير 10× | 🟡 متوسط |
| البوابة 8: تشطيب السطح | خشونة سطح التلامس Ra (1.6-6.3 μm حسب التطبيق) | مقياس خشونة تلامسي؛ عينات مقارنة | 🟢 منخفض |
| البوابة 9: الكهربائية (مقاومة التلامس) | مقاومة تلامس الوصلة المبرومة عند عزم الربط المحدد | مقياس مقاومة دقيقة (كلفن رباعي الأسلاك)؛ الهدف <15-25 μΩ حسب التطبيق | 🔴 مرتفع — مؤشر الأداء الميداني |
| البوابة 10: التفريغ الجزئي (>800 V) | مستوى التفريغ الجزئي عند جهد الاختبار المحدد وفق IEC 60270 | كاشف التفريغ الجزئي؛ <10 pC عند 1.2 kV تيار متردد، نموذجي لقضبان توصيل مركبات كهربائية 800 V | 🔴 مرتفع لتطبيقات الجهد العالي |
| البوابة 11: الأبعاد النهائية | الأبعاد الحرجة على عينة إحصائية | CMM أو مقارن بصري أو ماسح ليزري وفق خطة التحكم | 🟡 متوسط |
| البوابة 12: تدقيق التتبع | التتبع الأمامي والخلفي من رقم الصهرة → دفعة الإنتاج → الشحن | تدقيق نظام ERP؛ التحقق الفعلي من الملصقات؛ تمرين استدعاء تجريبي | 🔴 مرتفع — بوابة تكامل الأنظمة |
تشترك البوابات الخمس ذات الاهتمام المرتفع لدى المدققين في خصيصة واحدة: لا يمكن تلبيتها بخطوة فحص نهائية واحدة. إنها تتطلب أن يكون نظام الجودة مدمجًا في عملية الإنتاج نفسها.
كيف توفر أتمتة CNC قدرة العملية التي لا تستطيع المعالجة اليدوية تقديمها؟
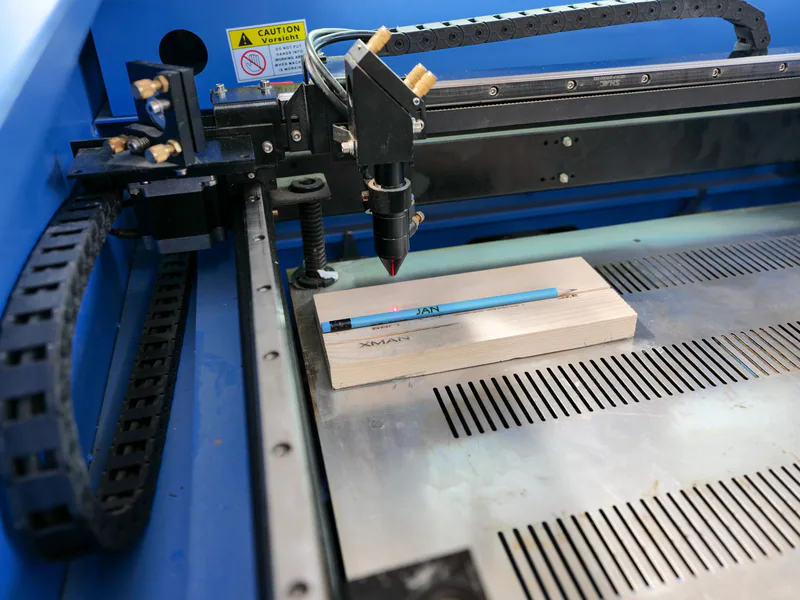
الفرق بين المعالجة اليدوية ومعالجة CNC لقضبان التوصيل في مقاييس قدرة العملية ليس تدريجيًا — بل جوهري. إليك البيانات من أرضية الإنتاج لدينا، بمقارنة المعالجة الهيدروليكية اليدوية (خط الأساس الذي ينتقل منه كثير من عملائنا) مع محطة CNC DHCNC-BP-60 لدينا:
| مقياس القدرة | هيدروليكي يدوي (نموذجي) | CNC (DHCNC-BP-60 مقيس) | التحسن |
|---|---|---|---|
| Cpk موضع الثقب (المحور X) | 0.8-1.2 | 1.67-2.2 | 1.5-2× |
| Cpk موضع الثقب (المحور Y) | 0.7-1.1 | 1.67-2.0 | 1.5-2× |
| Cpk زاوية الثني (تفاوت ±0.5°) | 0.9-1.3 | 1.67-2.5 | 1.3-2× |
| Cpk مركز الثني (تفاوت ±0.3 mm) | 0.6-1.0 | 1.67-2.1 | 1.7-2.5× |
| Cpk طول القص (تفاوت ±0.5 mm) | 1.0-1.4 | 1.67-2.3 | 1.2-1.7× |
| Cpk خشونة Ra لسطح التلامس | 1.0-1.5 | 1.67-2.0 | 1.1-1.7× |
| زمن التجهيز (تغيير القطعة) | 25-45 دقيقة | 3-8 دقائق | 5-8× أسرع |
| تسجيل بيانات SPC | يدوي (نموذج ورقي، التزام ~30%) | آلي (التزام 100%) | كامل |
لتحسّن Cpk الناتج عن أتمتة CNC نتيجة تجارية مباشرة: العملاء الذين لديهم متطلبات Cpk ≥1.67 (وهذا يشمل كل عميل سيارات ملتزم بـ IATF 16949 وعددًا متزايدًا من مشتري شركات المرافق ومراكز البيانات) لا يمكنهم تأهيل مورد يعمل بمعالجة يدوية، مهما كان المشغلون مجتهدين. فالعملية ببساطة بها تباين متأصل كبير جدًا.
التسجيل الآلي لبيانات SPC ذو قيمة خاصة أثناء تدقيقات العملاء. عندما يطلب المدقق رؤية بيانات مخططات التحكم لستة أشهر لموضع الثقوب في رقم قطعة محدد، تسترجعها آلة CNC بتسجيل بيانات مدمج في ثوانٍ. أما ورشة يدوية فتقدم ملفًا بسجلات ناقصة وتعتذر عن الفجوات. لقد رأيت السيناريوهين في تدقيقات عملائنا، وأستطيع أن أخبرك أيهما ينتهي بحالة مورد معتمد.
ما الذي يتطلبه التتبع الكامل للمواد فعليًا في بيئة إنتاج قضبان التوصيل؟
لعملاء البطاريات المستعدين لعام 2027، يشرح دليل بيانات الموردين لجواز سفر البطاريات في الاتحاد الأوروبي كيفية تجميع هذه الأدلة. يدعم تتبع المكونات التزامات بيانات صانع البطاريات؛ وهو لا يتطلب جواز سفر بطارية منفصلًا لكل قطعة نحاس.
التتبع هو الخيط الذي يربط قضيب توصيل مركبًا في لوحة مفاتيح في مونتيري بالمكسيك بذرة النحاس التي كُريت في تشوكيكاماتا بتشيلي. تشترط الفقرة 8.5.2 من IATF 16949 أن «تحدد المنظمة حالة المنتج فيما يتعلق بمتطلبات المراقبة والقياس طوال مراحل تحقيق المنتج» وأن تحافظ على تتبع مخرجات المنتج بالنسبة لمدخلاته. في تصنيع قضبان التوصيل، يعني هذا:
التتبع عند الاستلام. يجب وسم كل قضيب نحاس أو ألومنيوم يصل إلى المصنع بما يلي:
- رقم صهرة المسبك (معرّف فريد تصدره مصفاة النحاس/الألومنيوم)
- تقرير اختبار الصهرة (التركيب الكيميائي، الخصائص الميكانيكية، الموصلية)
- تاريخ الاستلام ومرجع أمر الشراء
- الموقع الفعلي في مخزون المواد الخام
التتبع أثناء العملية. بينما تمر القضبان عبر التثقيب والقص والثني والطلاء الكهربائي والتجميع:
- تُسند إلى كل دفعة إنتاج شفرة دفعة/تشغيلة فريدة ترتبط بأرقام الصهرة الواردة المستهلكة
- تُسجل سجلات الفحص أثناء العملية (بيانات SPC، الفحوص البعدية، الفحوص البصرية) مقابل شفرة الدفعة هذه
- تُعزل أي مواد غير مطابقة وتُوثق حالتها (إعادة عمل، خردة، استخدام كما هو بموجب استثناء) مقابل شفرة الدفعة
التتبع عند الشحن. عند الإرسال:
- تتضمن قائمة التعبئة شفرة الدفعة/التشغيلة لكل قضيب توصيل أو مجموعة قضبان في الشحنة
- تشير شهادة المطابقة إلى شفرة الدفعة وشهادات المواد الأساسية
- في حال حدوث مشكلة جودة ميدانية، تتيح شفرة الدفعة استدعاءً تجريبيًا: خلال 4 ساعات، ينبغي أن يكون المورد قادرًا على تحديد كل قضيب في الدفعة، وأرقام صهرات المواد الخام المستهلكة، وتواريخ الإنتاج، وآلات CNC والمشغلين المعنيين، ونتائج الفحوص أثناء العملية
تتطلب هذه البنية التحتية للتتبع نظام ERP يربط وحدات الشراء والمخزون والإنتاج والجودة والشحن. وهي لا تتطلب تطبيق SAP بكلفة 500,000 دولار — تتوفر حلول ERP عملية مناسبة لمصنّعي قضبان التوصيل متوسطي الحجم — لكنها تتطلب استخدام النظام باتساق. إن الفشل الأكثر شيوعًا في التتبع الذي نلاحظه في تدقيقات الموردين ليس نقص الأنظمة بل نقص الانضباط: مشغلون يتجاوزون خطوة إدخال شفرة الدفعة لأنها «نفس مادة الدفعة السابقة». وهذا التجاهل تحديدًا هو ما يخلق فجوة تتبع سيكتشفها المدقق.
لماذا يُعد اختبار مقاومة التلامس أكثر قياسات ضبط الجودة كشفًا؟
لو كان بوسعي إجراء اختبار جودة واحد فقط على دفعة إنتاج قضبان — واضطررت لرهن حالة تأهيل المصنع على نتيجته — لاخترت قياس مقاومة تلامس الوصلة المبرومة باستخدام مقياس مقاومة دقيقة كلفن رباعي الأسلاك. وإليك السبب.
مقاومة التلامس مؤشر مركب. قد تنتج قيمة مقاومة تتجاوز حد المواصفة عن تشطيب سطحي غير كافٍ (سطح خشن → نقاط تلامس أقل → مقاومة أعلى)، أو عزم ربط غير كافٍ (قوة تثبيت أقل → مساحة تلامس أصغر)، أو تلوث أو أكسدة سطحية (طبقة عازلة بين الموصلات)، أو خطأ بعدي (ثقوب براغي غير متراصة → مساحة تراكب أقل)، أو نتوءات أو شوائب محتجزة في سطحي الوصلة. قياس واحد يشير فورًا إلى مشكلات في التثقيب والقص وتشطيب السطح والتجميع وتدريب المشغلين. إنه الكناري في منجم جودة قضبان التوصيل.
تختلف مواصفاتنا لوصلات قضبان التوصيل المبرومة حسب التطبيق:
| التطبيق | مقاومة التلامس المستهدفة | تيار الاختبار | المعيار |
|---|---|---|---|
| وصلة قضبان لوحات الجهد المنخفض (<1,000 V) | <25 μΩ | 100 A DC | IEC 61439-1 |
| وصلة قضبان لوحات الجهد المتوسط (1-36 kV) | <20 μΩ | 100 A DC | IEC 62271-1 |
| الترابط البيني لقضبان بطاريات المركبات الكهربائية | <15 μΩ | 100 A DC | مواصفات العميل (نموذجيًا < 15 μΩ @ 100 A) |
| وصلة قنوات قضبان مراكز البيانات | <10 μΩ | 200 A DC | مواصفات العميل |
يجب إجراء القياس بمقياس مقاومة دقيقة كلفن رباعي الأسلاك معاير جيدًا، وبأحد تيارات الاختبار الكافية للتغلب على تأثيرات الأغشية السطحية — نموذجيًا 100 A DC لوصلات قضبان لوحات المفاتيح. ومقياس متعدد عادي في وضع المقاومة لن يعطي نتائج قابلة للتكرار لأن تيار الاختبار (عادة 1 mA أو أقل) أدنى من أن يخترق أغشية الأكسيد السطحية.
لعملائنا الذين يطبقون أنظمة ضبط جودة داخلية، نوصي بشراء مقياس مقاومة دقيقة مزود بقدرة تسجيل بيانات (طرازات Megger و AEMC و Raytech شائعة الاستخدام في القطاع) وبدمج قياسات مقاومة التلامس في سير عمل جمع بيانات SPC. يكشف اتجاه البيانات بمرور الوقت آليات تدهور الوصلة — فالارتفاع التدريجي في مقاومة التلامس عبر دفعة إنتاج يشير إلى تآكل الأدوات أو انحراف إعداد السطح — وهو ما يفوت قياس النجاح/الرسوب عند الفحص النهائي.
كيف ينبغي للمشترين هيكلة تدقيق الموردين لاختبار التتبع تحت الضغط؟
تقنية التدقيق التي تكشف باطراد الفرق بين نظام جودة موثق ونظام تشغيلي هي التتبع العكسي (walk-back): يختار المدقق قضيب توصيل منتهيًا من منطقة تجهيز الشحن، ويقرأ شفرة الدفعة، ويطلب من المورد تتبعه عكسيًا عبر كل خطوة إنتاجية وصولًا إلى رقم صهرة المادة الخام — في الوقت الفعلي، على أرض المصنع، ودون تحضير مسبق. المورد ذو التدفق البياني المدمج من ERP إلى الإنتاج يمكنه إتمام هذا التتبع في أقل من 15 دقيقة. أما المورد ذو السجلات الورقية وإدخال البيانات اليدوي فلا يمكنه — وتصبح الفجوات في سلسلة تتبعه ظاهرة خلال أول 30 دقيقة من التدقيق.
في DH CNC، نوصي المشترين الذين يجرون تدقيقات للموردين بتضمين تمارين اختبار الضغط الخمسة هذه:
-
التتبع العكسي لدفعة عشوائية. اختر أي قضيب توصيل من المنتج التام. تتبعه إلى رقم الصهرة الوارد خلال 30 دقيقة. أي فجوة في السلسلة تُعد ملاحظة.
-
استرجاع بيانات SPC لقطعة شُحنت قبل 6 أشهر. هل يستطيع المورد استرجاع مخططات التحكم أثناء العملية لدفعة إنتاج سابقة؟ إن لم يستطع، فإن الاحتفاظ بالبيانات لديه لا يستوفي متطلبات IATF 16949.
-
دراسة GR&R لنظام القياس على أرض الإنتاج. اطلب الاطلاع على دراسة تكرارية وقابلية إعادة إنتاج أدوات القياس المستخدمة في الخصائص الحرجة. إذا كان المورد لا يعرف ما هو GR&R فبيانات قياسه غير موثوقة مهما أظهرت مخططات التحكم.
-
جولة عزل المواد غير المطابقة. تجوّل في أرضية الإنتاج وحدد أين تُحجز المواد المرفوضة. تحقق من عزلها فعليًا ووسمها بحالة التصرف. المواد المرفوضة غير المعزولة في منطقة الإنتاج ملاحظة جوهرية.
-
حالة معايرة أدوات الورشة. افحص عشوائيًا ملصقات المعايرة على الميكرومترات والقدمات ومقاييس «يمر/لا يمر» المستخدمة فعليًا. ملصق معايرة منتهي الصلاحية على أداة تُستخدم في فحص القبول يُبطل بيانات الفحص.
للدليل المرافق الذي يغطي إطار تقييم المصنع الأوسع، راجع مقالتنا حول كيفية تأهيل مورد آلات CNC لقضبان التوصيل في الصين باستخدام قائمة تحقق المشتريات لعام 2026. وللإرشاد حول التحقق من مصنع آلات قضبان التوصيل في الصين وتدقيقه، نغطي تقييم البنية التحتية الفعلية وقدرة المعدات الذي يكمل بروتوكول ضبط الجودة هذا.
بالنسبة للأدلة على مستوى القطع، كيّف قائمة فحص قضبان النحاس المنتهية لدينا مع الرسم وخطة التحكم. وحيث تكون الوصلات الكهربائية ضمن النطاق، يشرح دليل مقاومة التلامس وعزم الربط والطلاء كيفية وضع خط أساس دون اختراع حد مقاومة عالمي.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
ما هي بوابات ضبط الجودة الـ12 التي يجب أن يجتازها مصنع قضبان التوصيل للامتثال لـ IATF 16949؟
تمتد البوابات الـ12 من المواد الواردة حتى الشحن النهائي: (1) التحقق من شهادة المواد الخام — تقارير اختبار الصهرة مطابقة لأرقام الصهرة؛ (2) الأبعاد عند الاستلام — فحص بالعينة لسماكة القضيب وعرضه واستوائه؛ (3) التحقق من الموصلية — طريقة التيارات الدوامة أو طريقة الجسر لتأكيد الحد الأدنى لنسبة % IACS؛ (4) التحقق من برنامج CNC — فحص بعدي للقطعة الأولى مقابل نموذج CAD؛ (5) SPC التثقيب أثناء العملية — مخططات X-bar/R لموضع الثقوب بتكرار أخذ العينات المحدد؛ (6) SPC الثني أثناء العملية — مخططات تحكم لزاوية الثني وموضع المركز؛ (7) فحص تجهيز الحواف — قياس ارتفاع النتوء ونصف قطر الحافة بتكبير 10-20×؛ (8) التحقق من تشطيب السطح — قياس خشونة Ra لسطح التلامس وفق المواصفة؛ (9) الكهربائية — قياس مقاومة التلامس في الوصلات المبرومة (الهدف <15-25 μΩ)؛ (10) اختبار التفريغ الجزئي (لتطبيقات >800 V) — IEC 60270 عند الجهد المحدد؛ (11) الفحص البعدي النهائي — قياس CMM أو بصري للخصائص الحرجة؛ (12) تدقيق تتبع المواد — تتبع أمامي/خلفي من رقم الصهرة إلى دفعة الشحن.
كيف تحسّن أتمتة CNC قدرة العملية (Cpk/Ppk) في تصنيع قضبان التوصيل؟
تحسّن آلات معالجة قضبان التوصيل CNC قيم Cpk عبر ثلاث آليات: (1) التكرارية — يلغي تمركز المحاور المؤداة بمحركات سيرفو التباين بين المشغلين، وهو أكبر مصدر لتشتت العملية في التصنيع اليدوي. مركز ثني CNC يحافظ على تكرارية زاوية ثني ±0.2° عبر أكثر من 1,000 قطعة ينتج Cpk قدره 1.67-2.0+ في زاوية الثني، بينما يحقق الثني اليدوي عادة Cpk قدره 0.8-1.2؛ (2) التسجيل الآلي لبيانات الجودة — يُسجل كل موضع ثقب مثقوب وزاوية ثني وطول قص بطابع زمني ومعرّف المشغل، مما ينشئ مجموعة البيانات اللازمة لمخططات SPC دون إدخال يدوي؛ (3) التعويض بحلقة مغلقة — تراقب أنظمة CNC المتقدمة انحراف العملية (مثل تآكل الأدوات المسبب لإزاحة موضعية تدريجية) وتطبق التعويض تلقائيًا، محافظة على Cpk ضمن المواصفة طوال دورة الإنتاج بدلًا من اشتراط تدخل المشغل عند بدء خروج القطع عن التفاوت.
ما حزمة الوثائق التي يتوقعها المشترون العالميون من مورد قضبان توصيل مؤهل؟
تتضمن حزمة الوثائق القياسية لشحنات قضبان التوصيل الإنتاجية: (1) شهادات المواد (تقارير اختبار الصهرة) لكل رقم صهرة من النحاس أو الألومنيوم المستخدم، موضحًا التركيب الكيميائي والخصائص الميكانيكية؛ (2) تقارير فحص القطعة الأولى (FAIR) وفق AS9102 أو بصيغة خاصة بالعميل لأرقام الأجزاء الجديدة؛ (3) بيانات SPC أثناء العملية (مخططات التحكم) للخصائص الحرجة المحددة في PFMEA؛ (4) شهادة المطابقة (CoC) موقعة من مدير الجودة؛ (5) شهادات دفعة الطلاء/التغليف مع قياسات السماكة؛ (6) تقارير اختبار التفريغ الجزئي (لتطبيقات >800 V) وفق IEC 60270؛ (7) تقارير الفحص البعدي للدفعة المشحونة مع التتبع إلى آلة CNC والمشغل المحددين؛ (8) قائمة التعبئة بمعرّف دفعة/تشغيلة فريد يربط كل قضيب بسجلات إنتاجه. ينبغي تنظيم هذه الحزمة للتقديم الإلكتروني بصيغة بوابة الجودة لدى العميل.