
Lắp đặt máy CNC gia công thanh cái: danh sách kiểm tra mức độ sẵn sàng của mặt bằng
Tình trạng chậm trễ khi lắp đặt thường bắt đầu từ trước khi xe tải đến. Cửa ra vào hẹp hơn máy đã đóng gói, cầu dao cách ly nằm sai phía, nhà thầu nâng hạ không có thông tin móc cẩu được phê duyệt, hoặc đồng thử nghiệm vẫn đang chờ đặt hàng. Không vấn đề nào trong số này được giải quyết bằng cách để một kỹ sư chạy thử chờ đợi tại công trường.
Việc lắp đặt máy CNC gia công thanh cái cần vượt qua một cổng kiểm tra sẵn sàng được ghi chép trước khi xuất hàng và một lần kiểm tra mặt bằng cuối cùng trước khi máy đến.
Chốt các thông số lắp đặt được kiểm soát
Yêu cầu bộ tài liệu lắp đặt cuối cùng, được kiểm soát phiên bản, đủ sớm để xem xét tại địa phương. Bộ tài liệu cần bao gồm kích thước máy và bao bì vận chuyển, khối lượng, hướng dẫn nâng hạ hoặc di chuyển, sơ đồ tổng thể, khoảng hở bảo dưỡng, các tấm truy cập, khu vực người vận hành, đầu vào và đầu ra vật liệu, yêu cầu neo hoặc cân chỉnh và các tiện ích đã chỉ định.
Không thiết kế mặt bằng dựa trên bản vẽ chào hàng ban đầu. Ghi số hiệu tài liệu và phiên bản vào danh sách kiểm tra lắp đặt, và yêu cầu nhà cung cấp thông báo cho người mua về các thay đổi ảnh hưởng đến công việc tại công trường.
Lập ma trận trách nhiệm cho:
- bốc dỡ và vận chuyển từ điểm tiếp nhận;
- thiết bị nâng hạ, thanh giằng hoặc móc cẩu chuyên dụng;
- đánh giá sàn, móng, bu lông neo và vữa rót nếu được chỉ định;
- nguồn điện và đấu nối cuối cùng;
- khí nén, dầu thủy lực, hút bụi hoặc dịch vụ mạng nếu được chỉ định;
- lắp ráp, cân chỉnh và chạy thử máy;
- che chắn cục bộ, rào chắn và tích hợp;
- vật liệu thử, dụng cụ đo, người vận hành và xử lý phế liệu;
- giấy phép, kiểm định và tuân thủ tại điểm đến.
Cần dùng hướng dẫn mua máy CNC gia công thanh cái nhập khẩu để gắn kết các nhiệm vụ tại công trường này với phạm vi vận chuyển và thương mại.
Khảo sát toàn bộ tuyến di chuyển
Đo từ điểm bốc dỡ thực tế đến vị trí cuối cùng của máy. Kiểm tra lối vào bãi, sức chịu của sàn bốc dỡ, chiều rộng và chiều cao cửa, các góc cua, dốc, cột, vật cản trên cao, chuyển tiếp sàn, sức chở thang máy nếu liên quan và khoảng trống cần thiết để tháo bao bì.
Khảo sát tuyến cần xét đồng thời cả kiện hàng đã đóng gói lẫn thiết bị di chuyển. Máy có thể lọt qua cửa trong khi xe nâng, con lăn hoặc khung nâng không thể quay. Xác nhận tải trọng và tình trạng bề mặt với chuyên gia công trường và chuyên gia nâng hạ có đủ năng lực.
Thiết lập vùng loại trừ và kiểm soát giao thông cho việc di chuyển. Tách người đi bộ, sản xuất thường xuyên và vật liệu tồn kho khỏi tuyến móc cẩu. Lên kế hoạch nơi tháo bao bì và cách xử lý bao bì mà không chặn khu vực lắp đặt.
Danh sách kiểm tra lắp đặt máy CNC của Okuma là lời nhắc tổng quát hữu ích để lập kế hoạch tiện ích, móng, tuyến giao hàng và điều kiện môi trường. Hướng dẫn cuối cùng của nhà cung cấp và thẩm định kỹ thuật của công trường vẫn là căn cứ quyết định.
Xác nhận diện tích chiếm chỗ, sàn và không gian phục vụ
Đánh dấu trên sàn diện tích máy chiếm chỗ, vị trí người vận hành, lối vào tủ điện và khoảng hở bảo dưỡng. Mô phỏng toàn bộ hành trình của thanh cái, cửa, che chắn, dụng cụ tháo rời và linh kiện bảo dưỡng. Chừa tuyến an toàn cho vật liệu vào và chi tiết hoàn thiện ra.
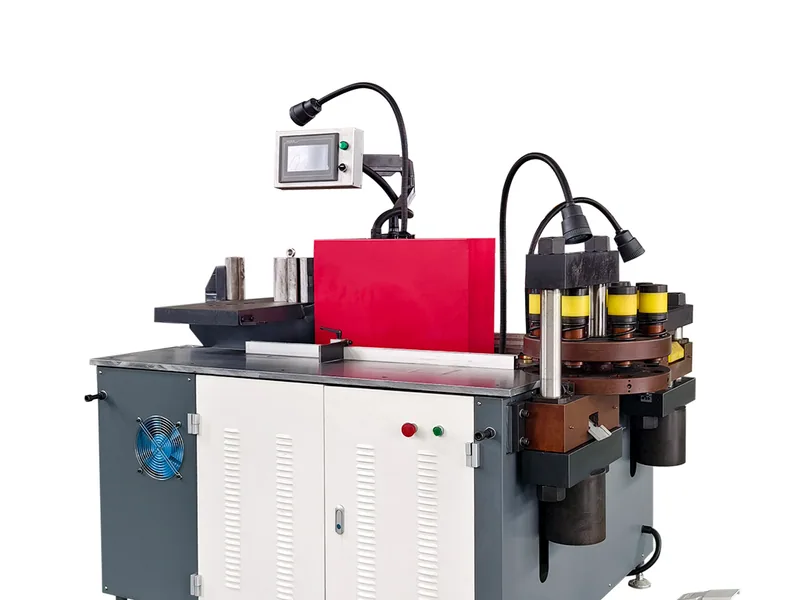
Để tham khảo khi quy hoạch, máy gia công thanh cái đa năng DH303-8P ghi kích thước máy xấp xỉ 1,750 × 1,350 × 1,500 mm và khối lượng 2,200 kg. Các giá trị này không bao gồm bao bì vận chuyển, thiết bị nâng hạ hoặc không gian phục vụ riêng của công trường. Bản vẽ cuối cùng được cung cấp là căn cứ quyết định.
Không suy ra mức độ phù hợp của móng hay sàn chỉ từ khối lượng máy. Tải trọng động, vị trí chân máy, tình trạng tấm sàn, bu lông neo và quy định xây dựng địa phương cần được đánh giá bởi đơn vị có năng lực. Ghi lại việc kiểm định và phê duyệt thay vì dùng «sàn trông chắc» làm mục sẵn sàng.
Khớp nguồn điện với cấu hình được giao
Xác nhận điện áp, tần số, số pha, dữ liệu điện đầy đủ, dây dẫn bảo vệ và yêu cầu cách ly trên tài liệu điện cuối cùng. Thông số sản phẩm DH303-8P ghi tổng công suất động cơ 11.37 kW và nguồn cấp 380 V có thể tùy chỉnh; cả hai giá trị đều không dùng để chọn cáp hay cầu dao.
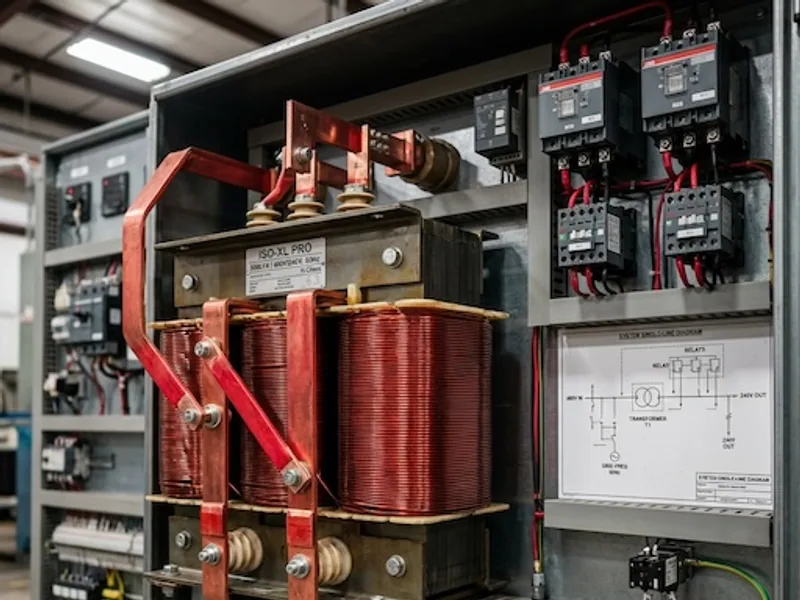
Chuyên gia điện địa phương có đủ năng lực phải xác định dây dẫn cấp nguồn, bảo vệ quá dòng, vị trí cầu dao cách ly, nối đất, nhu cầu máy biến áp và đấu nối cuối cùng theo quy chuẩn áp dụng và điều kiện công trường. Xác nhận điện áp thực tế đã đặt trước khi máy rời nhà máy.
Nếu nguồn cấp của nhà máy khác với cấu hình tiêu chuẩn, hãy dùng hướng dẫn quy hoạch sửa đổi điện áp để sắp xếp các câu hỏi về máy biến áp, điện áp điều khiển, tần số và tài liệu. Không cấp điện cho đến khi hoàn tất kiểm định điện và các điều kiện khởi động trước của nhà cung cấp.
Chỉ chuẩn bị những tiện ích máy thực sự cần
Xem xét dầu thủy lực được chỉ định, khí nén, làm mát, thông gió, hút bụi và các giới hạn môi trường. Tránh lắp đặt một dịch vụ chung chỉ vì máy tương tự có dùng. Ghi lại loại kết nối, dải áp suất hoặc chất lượng, mức tiêu thụ, điểm cách ly và bên chịu trách nhiệm từ tài liệu đã phê duyệt.
Kiểm soát bụi, độ ẩm, nhiệt độ khắc nghiệt, phơi nhiễm ăn mòn và các quy trình lân cận có thể ảnh hưởng đến thiết bị điện tử, thủy lực, thiết bị đo hoặc chất lượng bề mặt đồng. Cung cấp chiếu sáng làm việc mà không gây chói tại màn hình HMI hoặc vị trí kiểm tra.
Kết nối mạng và hỗ trợ từ xa cần sự phê duyệt của bộ phận IT người mua. Quyết định máy sẽ cách ly, nối mạng nội bộ hay được phép truy cập từ xa có kiểm soát, rồi chuẩn bị cổng kết nối, tài khoản và phương thức hỗ trợ đã được phê duyệt trước khi chạy thử.
Thiết kế luồng đồng an toàn quanh máy
Vẽ sơ đồ vật liệu thô từ kho qua gia công đến công đoạn tiếp theo. Thanh cái dài, nặng hoặc dẻo cần được di chuyển có đỡ và khoảng trống hai bên trạm làm việc. Bố trí giá đỡ, con lăn, xe đẩy, dụng cụ hỗ trợ nâng và thùng phế liệu mà không chặn lối thoát hiểm hay tủ điện.
Kiểm tra thanh lớn nhất và thanh phổ biến nhất, không chỉ kích thước danh nghĩa. Quan sát cách người vận hành định hướng vật liệu, lấy dụng cụ, dỡ chi tiết và di chuyển phần thừa. Nếu một công việc cụ thể cần hai người, hãy ghi rõ phương thức đó trong đánh giá rủi ro và kế hoạch đào tạo.
Chuẩn bị vật liệu thử có thể truy xuất nguồn gốc và bản vẽ đại diện cho việc chạy thử. Bố trí thiết bị kiểm tra đã hiệu chuẩn hoặc được kiểm soát và một vị trí có thể kiểm tra mẫu mà không gián đoạn khu vực lắp đặt.
Phối hợp kiểm soát năng lượng và nhà thầu
Việc lắp đặt và chạy thử có thể khiến người lao động tiếp xúc với năng lượng điện, thủy lực, khí nén, trọng trường và cơ khí trước khi các biện pháp bảo vệ sản xuất thông thường được thiết lập đầy đủ. Công trường phải phối hợp nhân viên nhà cung cấp, thợ điện, thợ móc cẩu và nhân viên được ủy quyền của chính mình.
Với nơi làm việc tại Hoa Kỳ, tiêu chuẩn kiểm soát năng lượng nguy hiểm của OSHA bao gồm các quy định liên quan đến bảo dưỡng, lắp đặt mới và nhân sự bên ngoài. Dùng các nguồn năng lượng cụ thể của máy, tài liệu nhà cung cấp và quy trình của công trường để xây dựng phương thức kiểm soát thực tế. Không bao giờ tự phát cách ly và không yêu cầu kỹ thuật viên đến thăm làm việc theo một chương trình không xác định.
Thống nhất ai kiểm soát chìa khóa, xác minh cách ly, giải phóng khu vực để cấp điện và ủy quyền chuyển từ lắp đặt sang thử nghiệm. Giữ giai đoạn chuyển tiếp này tách biệt với phê duyệt sản xuất cuối cùng.
Tổ chức cổng kiểm tra sẵn sàng trước khi máy đến
Khoảng bảy ngày trước khi đến —hoặc sớm hơn khi các hạng mục còn dở cần thêm thời gian— hãy rà soát từng yêu cầu kèm bằng chứng.
| Mục kiểm tra | Bằng chứng chấp nhận được |
|---|---|
| sơ đồ bố trí và phiên bản được phê duyệt | tham chiếu bản vẽ đã ký |
| bốc dỡ và tuyến nội bộ | khảo sát tuyến đã đo và kế hoạch móc cẩu |
| sàn/móng | phê duyệt của đơn vị có năng lực và công việc hoàn tất |
| điện và các tiện ích khác | biên bản kiểm định hoặc hoàn thành |
| nhà thầu và tiến độ | nhân sự được nêu tên, phạm vi và giấy phép |
| phối hợp kiểm soát năng lượng | quy trình được phê duyệt và kế hoạch phổ biến |
| vật liệu và kiểm tra | đồng đã nhận diện, bản vẽ và dụng cụ đo |
| tài liệu và bản sao lưu | sổ đăng ký tài liệu đã nhận |
Phân loại các mục còn dở thành: chặn ngày máy đến, chặn cấp điện, chặn vận hành thử hoặc có thể hoàn tất trước khi phê duyệt sản xuất. Cách này ngăn một phòng đào tạo còn thiếu làm chậm việc bốc dỡ, đồng thời bảo đảm một kết nối bảo vệ chưa hoàn chỉnh thực sự chặn việc cấp điện.
Mức sẵn sàng của mặt bằng kết thúc khi máy có thể được tiếp nhận và lắp đặt trong điều kiện được kiểm soát. Năng lực và bàn giao cuối cùng sau đó được xác minh qua quy trình FAT/SAT cho máy CNC gia công thanh cái, không mặc định từ một lần nâng hạ thành công.
Thiết bị liên quan
Máy gia công thanh cái 3 trong 1
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Những gì phải sẵn sàng trước khi máy CNC gia công thanh cái đến?
Phê duyệt bản vẽ lắp đặt cuối cùng, khảo sát tuyến bốc dỡ và di chuyển, xác nhận sàn và khoảng hở, hoàn tất các tiện ích đã chỉ định, phối hợp nâng hạ và kiểm soát năng lượng, chuẩn bị luồng vật liệu an toàn và phân công trách nhiệm lắp đặt.
Có thể dùng công suất trên tem máy để chọn cầu dao của nhà máy không?
Không. Tem máy và dữ liệu sản phẩm chỉ là thông số đầu vào. Chuyên gia điện địa phương có đủ năng lực phải dùng tài liệu điện cuối cùng, phương pháp lắp đặt, quy chuẩn áp dụng, yêu cầu thiết bị bảo vệ và điều kiện công trường.
Ai chịu trách nhiệm về móc cẩu và thiết kế móng?
Ma trận trách nhiệm trong hợp đồng phải nêu rõ. Nhà cung cấp máy cung cấp kích thước cuối cùng, khối lượng, thông tin trọng tâm hoặc nâng hạ và yêu cầu móng; chuyên gia địa phương có đủ năng lực thiết kế và thực hiện công việc tại công trường.
Khi nào nên tiến hành rà soát mức độ sẵn sàng lắp đặt?
Tiến hành rà soát chính thức trước khi giải phóng lô hàng và một lần nữa khoảng bảy ngày trước ngày dự kiến đến, để lại đủ thời gian xử lý các mục còn vướng về tiện ích, tuyến đường, nâng hạ, nhà thầu, an toàn và chuẩn bị vật liệu.