
Produkcja szyn do pojazdów elektrycznych: gięcie, wykrawanie i odbiór
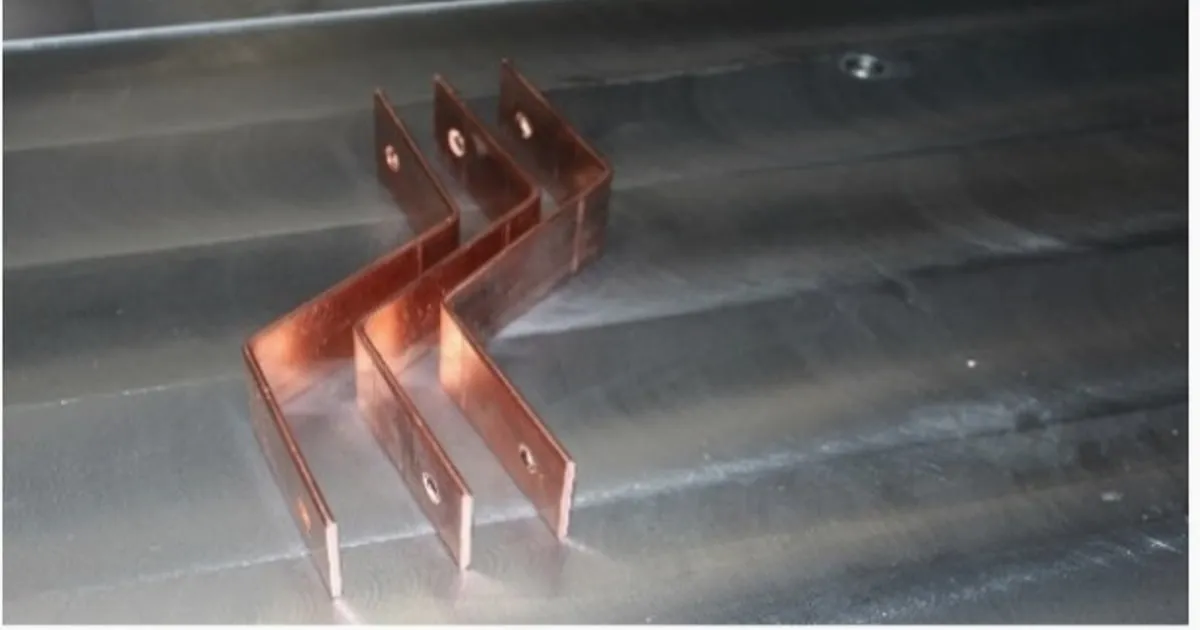
Sztywne przewodniki z miedzi lub aluminium mogą zmniejszyć zajmowaną przestrzeń i zapewnić powtarzalne punkty połączeń w układzie dystrybucji energii pojazdu elektrycznego. Problemu wykonawczego nie rozwiązuje jednak nazwa maszyny ani klasa napięcia. Potrzebne jest kontrolowane powiązanie zatwierdzonego rysunku, stanu materiału, oprzyrządowania, parametrów procesu i protokołu pomiarowego.
Zacznij od zatwierdzonego rysunku szyny
Do doboru urządzenia przekaż reprezentatywny zestaw rysunków, a nie tylko napięcie znamionowe. Analiza powinna określać gatunek i stan materiału, zakres grubości i szerokości, promienie gięcia, geometrię otworów i wycięć, układ baz, zabezpieczenie powierzchni lub izolację, metodę kontroli oraz przewidywany zestaw detali.
Odstępy bezpieczeństwa i parametry elektryczne należą do kompetencji jednostki odpowiedzialnej za projekt pojazdu lub baterii. Dostawca procesu nie powinien wyprowadzać ich z ogólnych przykładów.
Ryzyka, które należy objąć próbą
Próbę trzeba wykonać na materiale zatwierdzonym przez nabywcę i z oprzyrządowaniem odpowiadającym produkcji. Należy zapisać wyniki pomiarów zamiast opierać się na ogólnych deklaracjach dokładności lub jakości powierzchni.
| Wyzwanie produkcyjne | Wpływ na zespół EV | Kontrola procesu CNC |
|---|---|---|
| Ograniczona przestrzeń | Detal może kolidować z sąsiednimi komponentami lub przyrządami. | Sprawdzić bazy, położenie gięć i gabaryt całkowity na reprezentatywnej sztuce. |
| Sprężynowanie materiału | Kąt i długość ramienia zmieniają się wraz ze stopem, stanem, grubością i kierunkiem walcowania. | Ustalić kompensację dla partii materiału i potwierdzić ją przy ustawianiu. |
| Jakość otworów i krawędzi | Zadziory lub odkształcenia mogą utrudnić montaż i przygotowanie styku. | Uzgodnić dopuszczalny zadzior, stan krawędzi i metodę kontroli przed FAT. |
| Uszkodzenie powłoki lub izolacji | Kontakt narzędzia i mały promień mogą oznaczyć gotową powierzchnię. | Przetestować rzeczywisty system powierzchniowy i zatwierdzić strefy kontaktu, promienie oraz osłony narzędzia. |
[!WARNING] Granice akceptacji muszą wynikać z kontrolowanego rysunku, specyfikacji i planu jakości nabywcy. Demonstracja maszyny nie zastępuje walidacji elektrycznej, środowiskowej ani bezpieczeństwa produktu. Zobacz rozwiązanie do produkcji szyn EV i zamów próbę na własnych detalach.
Kontroluj gięcie bez zawyżania rezultatu
Podczas gięcia zewnętrzna strona łuku jest rozciągana, a wewnętrzna ściskana. Odpowiedni promień narzędzia i kontrolowany skok mogą poprawić powtarzalność, ale same nie potwierdzają trwałości zmęczeniowej, przewodności ani bezpieczeństwa.
Dla giętarki DHAC-BB-H potwierdź wydajność na rzeczywistym materiale, przekroju, kierunku gięcia i minimalnej geometrii ramienia. Następnie zmierz próbki względem uzgodnionych baz.
Oprzyj FAT na mierzalnych detalach
FAT urządzenia powinien określać materiał próbki, rewizję rysunku, identyfikację narzędzi, rewizję programu, wyposażenie pomiarowe oraz granice akceptacji. Kontrole mogą obejmować położenie otworów, kąt gięcia, długość ramienia, gabaryt całkowity, widoczne uszkodzenia powierzchni i obserwacje cyklu.
Nabywca pozostaje odpowiedzialny za wybór norm produktu, badań walidacyjnych i zapisów identyfikowalności dla gotowego zespołu EV. Przed zapytaniem ofertowym prześlij mały, reprezentatywny zestaw rysunków i wskaż cechy krytyczne dla montażu. Dzięki temu dostawca dobierze oprzyrządowanie na obronionej podstawie, a demonstracja stanie się dowodem zamiast ogólnym filmem sprzedażowym.
Powiązana maszyna
Giętarka CNC do szyn prądowych
Zobacz parametry i konfiguracjęPrześlij rysunki, informacje o materiałach i wymagania produkcyjne, aby dobrać konfigurację maszyny.
Poproś o ofertęNajczęściej zadawane pytania
Dlaczego precyzyjne szyny są istotne w architekturach samochodowych 800 V?
Zatwierdzony rysunek określa geometrię przewodnika, odstępy, ustawienie montażowe i wymiary interfejsu. Zdolność procesu należy zweryfikować względem tych tolerancji, używając reprezentatywnego materiału i uzgodnionego planu kontroli; samo napięcie nie definiuje wymagań wobec maszyny.
Jak gięcie CNC usprawnia produkcję pakietów baterii EV?
Proces sterowany pozwala zapisać powtarzalne programy i wartości kompensacji, ale wynik nadal zależy od stopu, stanu utwardzenia, grubości, kierunku gięcia, promienia narzędzia i metody kontroli. Przed zwolnieniem produkcji proces należy zatwierdzić na próbkach.