
Produzione di sbarre EV: piegatura, punzonatura e controlli di accettazione
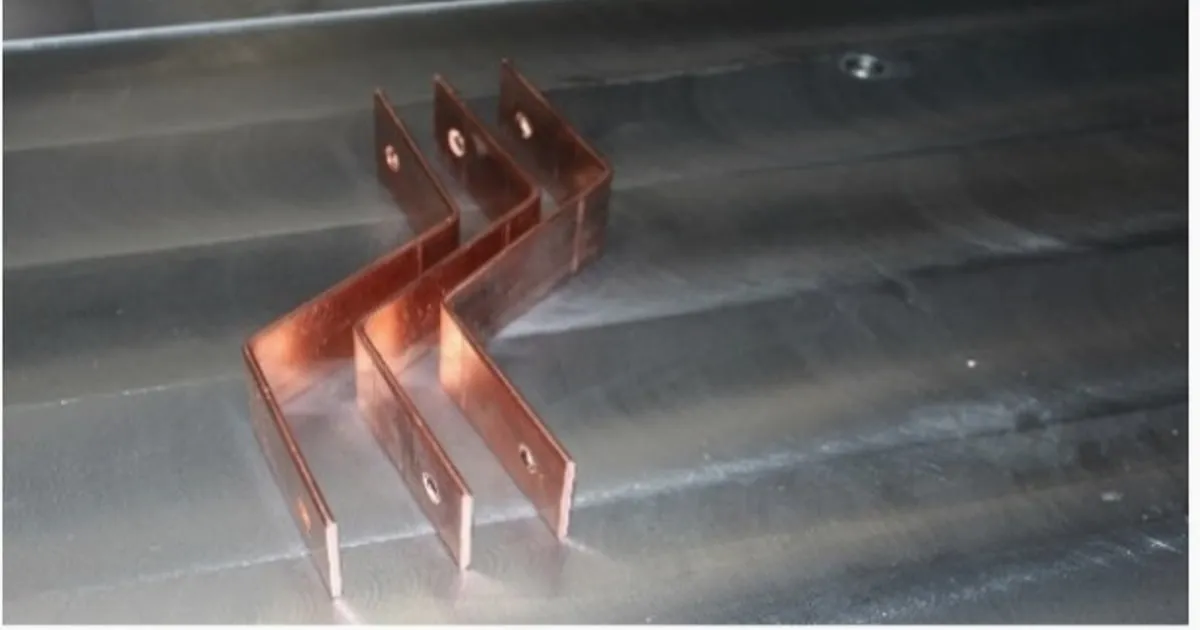
I conduttori rigidi in rame o alluminio possono ridurre l’ingombro e creare punti di connessione ripetibili in un assieme di distribuzione di potenza per veicoli elettrici. Il problema produttivo, però, non si risolve con il nome della macchina o con la classe di tensione. Occorre un collegamento controllato fra disegno approvato, stato del materiale, utensili, parametri di processo e verbale di ispezione.
Partire dal disegno approvato della sbarra
Per selezionare l’attrezzatura, fornire una serie rappresentativa di disegni, non soltanto la tensione nominale. La revisione deve indicare lega e stato metallurgico, intervallo di spessori e larghezze, raggi di piega, geometria di fori e asole, riferimenti, protezione superficiale o isolamento, metodo di controllo e mix previsto di componenti.
Le distanze di sicurezza e le prestazioni elettriche competono all’autorità di progettazione del veicolo o del pacco batteria. Il fornitore del processo non deve dedurle da esempi generici.
Rischi da includere nella prova
La prova deve utilizzare materiale approvato dal cliente e utensili rappresentativi della produzione. Registrare risultati misurati, non dichiarazioni generiche su precisione o qualità della superficie.
| Criticità di produzione | Effetto sull’assieme EV | Controllo del processo CNC |
|---|---|---|
| Ingombro ridotto | Il pezzo può interferire con componenti o attrezzature adiacenti. | Controllare riferimenti, posizioni delle pieghe e ingombro complessivo su un campione rappresentativo. |
| Ritorno elastico | Angolo e lunghezza dell’ala variano con lega, stato, spessore e direzione di laminazione. | Definire compensazioni per lotto di materiale e verificarle in attrezzaggio. |
| Qualità di fori e bordi | Bave o deformazioni possono compromettere montaggio e preparazione del contatto. | Concordare bava ammessa, condizione del bordo e metodo di controllo prima del FAT. |
| Danni a rivestimento o isolamento | Il contatto utensile e raggi ridotti possono segnare una superficie finita. | Provare il sistema superficiale reale e approvare zone di contatto, raggi e protezioni utensile. |
[!WARNING] I limiti di accettazione devono provenire dal disegno controllato, dalla specifica e dal piano qualità del cliente. Una dimostrazione della macchina non sostituisce la validazione elettrica, ambientale o di sicurezza del prodotto. Consultare la soluzione per sbarre EV e richiedere una prova sui propri componenti.
Controllare la piegatura senza sovrastimare il risultato
Durante la piega, il lato esterno è sollecitato a trazione e quello interno a compressione. Un raggio utensile adatto e una corsa controllata possono rendere il processo più ripetibile, ma non dimostrano da soli vita a fatica, conducibilità o sicurezza.
Per la piegatrice DHAC-BB-H, confermare la capacità con materiale, sezione, orientamento della piega e geometria minima dell’ala effettivi. Misurare quindi i campioni usando i riferimenti concordati.
Costruire il FAT intorno a pezzi misurabili
Il FAT deve dichiarare materiale del campione, revisione del disegno, identificazione degli utensili, revisione del programma, strumenti di misura e limiti di accettazione. I controlli utili possono comprendere posizione dei fori, angolo, lunghezza delle ali, ingombro complessivo, danni superficiali visibili e osservazioni sul ciclo.
Resta al cliente la responsabilità di stabilire norme di prodotto, prove di validazione e registri di tracciabilità applicabili all’assieme EV finale. Prima di chiedere un’offerta, inviare un piccolo set di disegni rappresentativi e indicare le caratteristiche critiche per il montaggio. Il fornitore avrà così una base difendibile per scegliere gli utensili e la dimostrazione produrrà evidenze, non un generico video commerciale.
Macchina correlata
Piegatrice CNC per sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Perché le sbarre di precisione sono critiche nelle architetture automotive a 800 V?
Il disegno approvato controlla geometria del conduttore, distanze, allineamento di montaggio e quote d'interfaccia. La capacità produttiva va verificata rispetto a tali tolleranze, con materiale rappresentativo e un piano di controllo concordato; la sola tensione non definisce la macchina.
In che modo la piegatura CNC migliora la produzione dei pacchi batteria EV?
Un processo controllato consente di salvare programmi e valori di compensazione ripetibili, ma il risultato dipende comunque da lega, stato metallurgico, spessore, direzione di piega, raggio utensile e metodo di ispezione. Il processo va approvato con campioni prima del rilascio in produzione.