
Fabricação de barramentos para veículos elétricos: dobra, puncionamento e inspeção
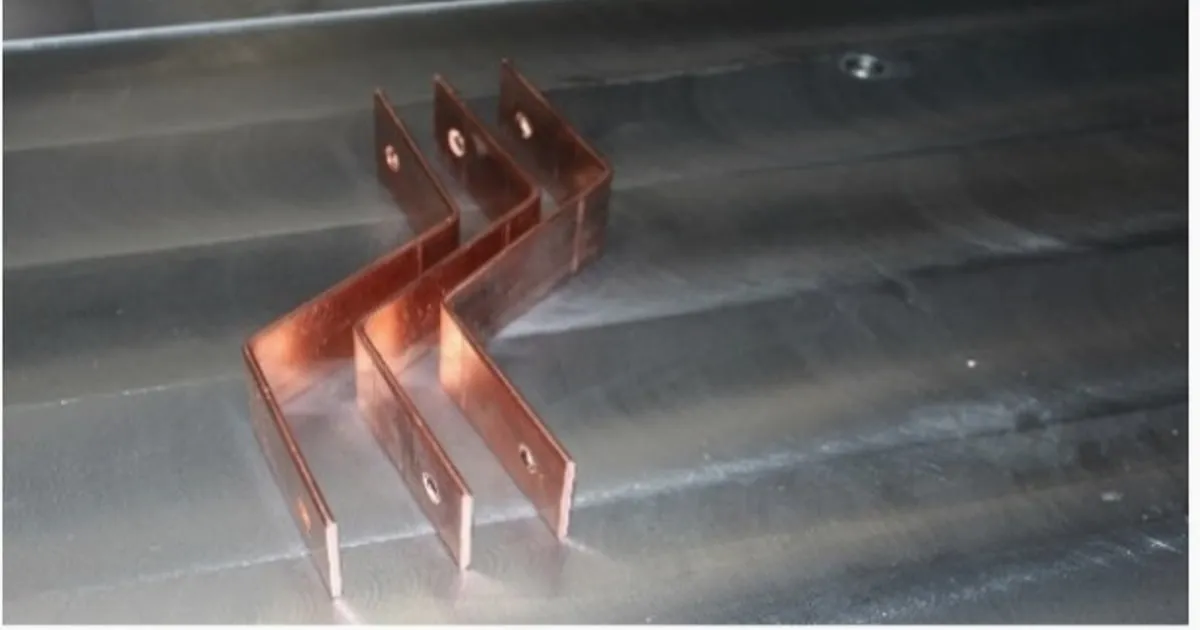
Condutores rígidos de cobre ou alumínio podem reduzir o volume ocupado e criar pontos de conexão repetíveis em um conjunto de distribuição de potência para veículos elétricos. O desafio de fabricação, porém, não é resolvido pelo nome da máquina nem pela classe de tensão. É necessário um vínculo controlado entre desenho aprovado, condição do material, ferramental, parâmetros de processo e registro de inspeção.
Comece pelo desenho aprovado do barramento
Para selecionar o equipamento, forneça um conjunto representativo de desenhos, não apenas a tensão nominal. A análise deve identificar liga e têmpera, faixa de espessura e largura, raios de dobra, geometria de furos e rasgos, referências dimensionais, proteção de superfície ou isolação, método de inspeção e mix esperado de peças.
Distâncias de segurança e desempenho elétrico são responsabilidade da autoridade de projeto do veículo ou do pack. O fornecedor do processo de fabricação não deve inferi-los a partir de exemplos genéricos.
Riscos que devem entrar no teste
O teste deve usar material aprovado pelo comprador e ferramental representativo da produção. Registre resultados medidos em vez de depender de afirmações genéricas sobre precisão ou qualidade superficial.
| Desafio de fabricação | Efeito no conjunto EV | Controle do processo CNC |
|---|---|---|
| Envelope compacto | A peça pode interferir com componentes ou dispositivos próximos. | Inspecionar referências, posições de dobra e envelope total em uma peça representativa. |
| Retorno elástico | Ângulo e comprimento da aba variam com liga, têmpera, espessura e sentido de laminação. | Estabelecer compensações por lote e verificá-las durante o setup. |
| Qualidade de furos e bordas | Rebarbas ou deformações podem afetar montagem e preparação do contato. | Acordar rebarba permitida, condição da borda e método de inspeção antes do FAT. |
| Dano à camada ou isolação | Contato da ferramenta e raios pequenos podem marcar a superfície acabada. | Testar o sistema superficial real e aprovar áreas de contato, raios e proteções do ferramental. |
[!WARNING] Os limites de aceitação devem vir do desenho controlado, da especificação e do plano da qualidade do comprador. A demonstração da máquina não substitui a validação elétrica, ambiental ou de segurança do produto. Veja a solução para fabricação de barramentos EV e solicite um teste com suas próprias peças.
Controle a dobra sem superestimar o resultado
Durante a dobra, a face externa fica sob tração e a interna sob compressão. Um raio de ferramenta adequado e um curso controlado podem tornar o processo mais repetível, mas não comprovam sozinhos vida em fadiga, condutividade ou segurança.
Para a dobradeira DHAC-BB-H, confirme a capacidade com material, seção, orientação da dobra e geometria mínima da aba reais. Em seguida, meça as amostras usando as referências acordadas.
Estruture o FAT em torno de peças mensuráveis
O FAT do equipamento deve declarar material da amostra, revisão do desenho, identificação do ferramental, revisão do programa, instrumentos de medição e limites de aceitação. As verificações podem incluir posição de furos, ângulo, comprimento das abas, envelope geral, danos superficiais visíveis e observações de ciclo.
O comprador continua responsável por definir normas de produto, testes de validação e registros de rastreabilidade aplicáveis ao conjunto EV final. Antes de pedir a cotação, envie um pequeno grupo de desenhos representativos e indique quais características são críticas para a montagem. Isso dá ao fornecedor uma base defensável para selecionar o ferramental e transforma a demonstração em evidência, não em um vídeo comercial genérico.
Equipamento relacionado
Dobradeira CNC de barramentos
Ver especificações e configuraçãoEnvie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
Por que barramentos de precisão são críticos em arquiteturas automotivas de 800 V?
O desenho aprovado controla geometria do condutor, distâncias, alinhamento de montagem e dimensões de interface. A capacidade de fabricação deve ser verificada contra essas tolerâncias, com material representativo e plano de inspeção acordado; a tensão, sozinha, não define a máquina.
Como a dobra CNC melhora a fabricação de packs de bateria EV?
Um processo controlado permite salvar programas e valores de compensação repetíveis, mas o resultado ainda depende de liga, têmpera, espessura, direção de dobra, raio da ferramenta e método de inspeção. O processo deve ser aprovado com amostras antes da liberação para produção.