
Fabricación de barras para vehículos eléctricos: doblado, punzonado y controles de aceptación
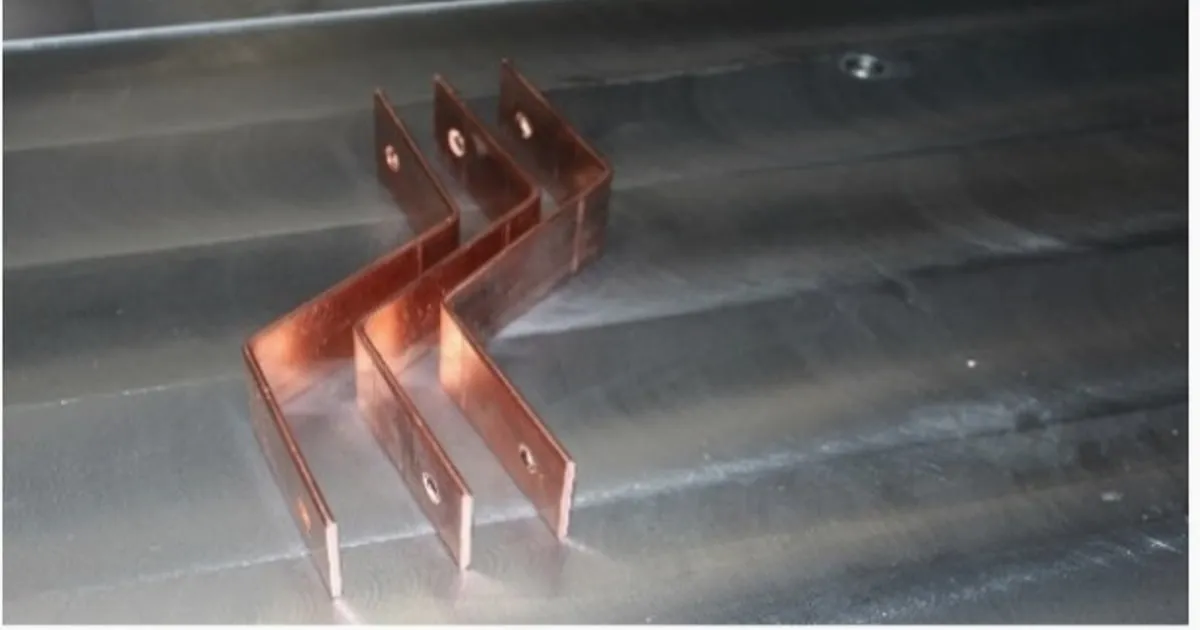
Los conductores rígidos de cobre o aluminio pueden reducir el volumen ocupado y crear puntos de conexión repetibles en el sistema de distribución de potencia de un vehículo eléctrico. Sin embargo, el problema de fabricación no se resuelve con la denominación de una máquina ni con la clase de tensión. Debe existir un vínculo controlado entre el plano aprobado, el estado del material, el utillaje, los ajustes de proceso y el registro de inspección.
Empiece por el plano aprobado de la barra
Para seleccionar el equipo, entregue un conjunto representativo de planos y no solo la tensión nominal. La revisión debe identificar la aleación y el temple, el intervalo de espesores y anchuras, los radios de doblado, la geometría de orificios y ranuras, el sistema de referencias, la protección de superficie o aislamiento, el método de inspección y la mezcla prevista de piezas.
Las distancias de seguridad y el comportamiento eléctrico corresponden a la autoridad de diseño del vehículo o del paquete de baterías. El proveedor de fabricación no debe deducirlos a partir de ejemplos genéricos.
Riesgos que debe incluir la prueba
La prueba debe utilizar material aprobado por el comprador y un utillaje representativo del proceso de producción. Registre resultados medidos, no afirmaciones generales sobre precisión o calidad superficial.
| Reto de fabricación | Efecto en el conjunto EV | Control del proceso CNC |
|---|---|---|
| Espacio de montaje reducido | La pieza puede interferir con componentes o útiles próximos. | Inspeccionar referencias, posición de dobleces y envolvente total en una pieza representativa. |
| Recuperación elástica | El ángulo y la longitud del ala cambian con aleación, temple, espesor y dirección de laminación. | Establecer compensaciones por lote de material y verificarlas durante la puesta a punto. |
| Calidad de orificios y cantos | Las rebabas o deformaciones pueden afectar el montaje y la preparación del contacto. | Acordar rebaba admisible, condición del canto y método de inspección antes del FAT. |
| Daño del recubrimiento o aislamiento | El contacto de la herramienta y los radios pequeños pueden marcar la superficie acabada. | Probar el sistema superficial real y aprobar zonas de contacto, radios y protecciones del útil. |
[!WARNING] Los límites de aceptación deben proceder del plano controlado, la especificación y el plan de calidad del comprador. Una demostración de la máquina no sustituye la validación eléctrica, ambiental o de seguridad del producto. Consulte la solución para fabricar barras de vehículos eléctricos y solicite una prueba con sus propias piezas.
Controle el doblado sin exagerar el resultado
Durante el doblado, la cara exterior trabaja a tracción y la interior a compresión. Un radio de herramienta adecuado y una carrera controlada pueden mejorar la repetibilidad, pero no demuestran por sí solos la vida a fatiga, la conductividad ni la seguridad.
Para la dobladora DHAC-BB-H, confirme la capacidad con el material, la sección, la orientación del doblez y la geometría mínima del ala reales. Después, mida las muestras con las referencias acordadas.
Construya el FAT alrededor de piezas medibles
El FAT del equipo debe indicar material de muestra, revisión del plano, identificación del utillaje, revisión del programa, equipo de medición y límites de aceptación. Los controles pueden incluir posición de orificios, ángulo, longitud de alas, envolvente total, daño superficial visible y observaciones del ciclo.
El comprador sigue siendo responsable de decidir qué normas de producto, ensayos de validación y registros de trazabilidad se aplican al conjunto EV final. Antes de solicitar precio, envíe unos pocos planos representativos e identifique las características críticas para el montaje. Así el proveedor podrá seleccionar el utillaje con una base defendible y la demostración se convertirá en evidencia, no en un vídeo comercial genérico.
Equipo relacionado
Dobladora CNC de barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Por qué son críticas las barras de precisión en arquitecturas de 800 V?
El plano aprobado controla la geometría del conductor, las distancias, la alineación de montaje y las dimensiones de interfaz. La capacidad de fabricación debe verificarse con esas tolerancias, material representativo y un plan de inspección acordado; la tensión por sí sola no define la máquina.
¿Cómo mejora el doblado CNC la fabricación de baterías para vehículos eléctricos?
Un proceso controlado permite guardar programas y valores de compensación repetibles, pero el resultado sigue dependiendo de aleación, temple, espesor, dirección de doblado, radio de herramienta y método de inspección. El proceso debe aprobarse con muestras antes de liberar la producción.