
Precisione di punzonatura CNC delle sbarre: gioco matrice, coordinate e audit delle attrezzature
Nell’ingegneria delle apparecchiature di manovra ad alta tensione e della distribuzione elettrica, la qualità fisica dei fori punzonati su una sbarra di rame determina la sicurezza a lungo termine dei giunti bullonati. Giochi dei fori sottodimensionati o una punzonatura con coordinate imprecise creano colli di bottiglia strutturali. Le piastre di rame deformate danno origine a punti caldi meccanici, elevata resistenza di contatto e gravi rischi di arco elettrico all’interno dei quadri elettrici.
Per gli impianti B2B di produzione di pannelli, il passaggio dai modelli manuali a una stazione automatica CNC di punzonatura e cesoiatura dedicata o a una versatile macchina 3 in 1 a più stazioni per la lavorazione delle sbarre è il metodo principale per garantire la precisione meccanica delle coordinate ed eliminare i difetti di fabbricazione.
Questo documento tecnico analizza i parametri della punzonatura CNC di precisione delle sbarre, concentrandosi sull’abbinamento dei giochi tra punzone e matrice, sull’allineamento delle coordinate e sulle corrette procedure di audit delle attrezzature.
La fisica meccanica della punzonatura del rame rosso T2
Il rame rosso T2 ad alta conduttività è un metallo non ferroso altamente duttile. Sotto l’elevato tonnellaggio di compressione di una punzonatrice industriale, il rame attraversa tre distinte fasi di deformazione meccanica:
- Deformazione elastica: il punzone entra in contatto con la piastra di rame, comprimendo il materiale entro i suoi limiti elastici.
- Flusso plastico (penetrazione): il punzone penetra nel materiale, trascinando il rame verso l’interno dell’apertura della matrice e creando una fascia altamente brunita e lucida attorno alla circonferenza del foro.
- Frattura per taglio: lo sforzo di taglio interno del rame supera la sua resistenza ultima a trazione. Si innescano microfratture dai bordi taglienti sia del punzone sia della matrice, che si incontrano liberando il truciolo.
Per garantire che le pareti dei fori siano lisce, piane e perpendicolari, le fratture provocate dal punzone e quelle provocate dalla matrice devono allinearsi con precisione. Questo allineamento è governato interamente dal gioco matrice.
Rapporti di gioco delle attrezzature per il rame T2
Il gioco matrice è definito come la differenza tra il diametro esterno del punzone e il diametro interno della cavità della matrice. È espresso come percentuale dello spessore totale della lamiera ($t$).
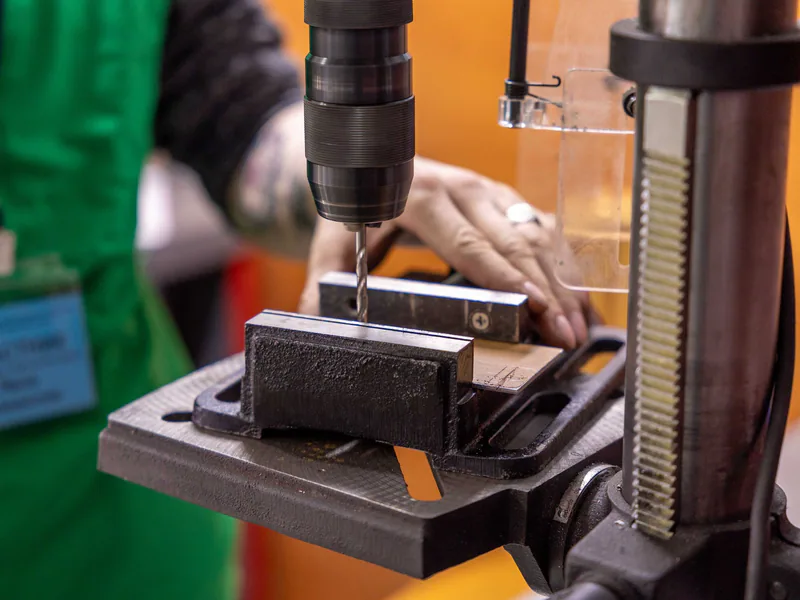
Per le sbarre di rame rosso T2 raccomandiamo i seguenti valori di gioco di progetto:
| Spessore del rame ($t$) | Gioco totale ($c$) | Diametro punzone (esempio) | Diametro matrice (esempio) | Altezza bava prevista |
|---|---|---|---|---|
| 3,0 mm | 8% ($c = 0.24\text{ mm}$) | 10,0 mm | 10,24 mm | < 0,03 mm |
| 5,0 mm | 8% ($c = 0.40\text{ mm}$) | 10,0 mm | 10,40 mm | < 0,05 mm |
| 8,0 mm | 10% ($c = 0.80\text{ mm}$) | 14,0 mm | 14,80 mm | < 0,08 mm |
| 10,0 mm | 10% ($c = 1.00\text{ mm}$) | 18,0 mm | 19,00 mm | < 0,10 mm |
| 12,0 mm | 12% ($c = 1.44\text{ mm}$) | 20,0 mm | 21,44 mm | < 0,12 mm |
Il pericolo dei giochi non corretti
- Gioco insufficiente (< 6%): le linee di frattura non si incontrano. Il materiale subisce un taglio secondario che raddoppia il tonnellaggio richiesto, accelera l’usura del punzone e causa un forte accumulo di calore.
- Gioco eccessivo (> 14%): le linee di frattura si incontrano prematuramente, facendo sì che il duttile rame venga trascinato in profondità nell’apertura della matrice. Ne derivano bordi con forte arrotolamento, ampi angoli di rastremazione e bave gravi e taglienti che violano le norme internazionali sull’isolamento.
Configurazioni delle matrici multipunzone a torretta
Le moderne postazioni CNC utilizzano un sistema di indicizzazione a torretta multi-stazione per velocizzare le operazioni. Negli impianti di apparecchiature di manovra ad alto volume, la torretta è precaricata con matrici standard, tipicamente organizzate come segue:
- Matrici di punzonatura rotonde: per dimensioni standard dei bulloni (M6, M8, M10, M12, M16).
- Matrici di punzonatura oblunghe (asole): essenziali per consentire la compensazione della dilatazione termica nei quadri ad alta corrente. I fori oblunghi devono essere punzonati con l’asse lungo parallelo alla direzione di estrusione del rame per evitare lacerazioni strutturali.
- Matrici di incisione / marcatura: utilizzate per la tracciabilità dei particolari secondo ISO 9001.
Prevenzione del trascinamento del truciolo
Il rame duttile tende ad aderire facilmente. Durante la corsa ascendente del punzone, il truciolo tagliato può aderire alla faccia del punzone e risalire nella cavità della matrice, bloccando le operazioni successive. Per evitarlo, le attrezzature CNC professionali integrano:
- Manicotti di distacco pneumatici: manicotti in acciaio temprato che bloccano saldamente la sbarra di rame contro la faccia della matrice prima che il punzone si ritiri.
- Perni espulsori a molla: perni miniaturizzati incassati al centro della faccia del punzone che spingono meccanicamente il truciolo nel contenitore degli scarti.
Allineamento delle coordinate 3D e audit dei margini di avanzamento
Per prevenire il collasso strutturale di una sbarra di rame sotto le elevate forze elettromagnetiche di un cortocircuito, devono essere rispettati limiti standard di disposizione delle coordinate:
- Regola della distanza dal bordo: la distanza minima dal bordo di qualsiasi foro punzonato al bordo della sbarra di rame deve superare 1,5 volte lo spessore del rame ($d \ge 1.5t$).
- Regola dell’interasse dei fori: la distanza tra due fori punzonati adiacenti deve superare 2 volte lo spessore del rame ($s \ge 2t$).
- Margine limite di piegatura: i fori punzonati devono rimanere al di fuori della zona di deformazione di qualsiasi piegatura successiva. La distanza minima dal bordo di un foro a una linea di piegatura deve superare 2,5 volte lo spessore del rame più il raggio interno di piegatura ($L \ge 2.5t + R$).
Con il nostro software integrato di annidamento e disposizione 3D, questi parametri sono preprogrammati nell’HMI, impedendo automaticamente errori di coordinate dell’operatore durante la produzione.
Audit delle attrezzature di precisione e checklist di manutenzione
Per mantenere nel tempo precisioni di posizionamento delle coordinate di ±0,15 mm e prevenire difetti di produzione, i responsabili di fabbrica dovrebbero eseguire un rigoroso programma di audit delle attrezzature:
- Ogni 5.000 colpi: ispezionare i bordi taglienti della matrice per microscheggiature. Pulire i residui di polvere di rame dal manicotto di distacco.
- Ogni 10.000 colpi: misurare l’usura del raggio della testa del punzone. Riaffilare le facce taglienti (asportando al massimo 0,05–0,10 mm) per mantenere la planarità del punzone.
- Ogni 20.000 colpi: verificare l’allineamento delle coordinate lineari sulle guide di avanzamento servo. Controllare i registri della pressione di serraggio (minimo 1,2 MPa).
I team di approvvigionamento tecnico sono vivamente invitati a richiedere un audit personalizzato di fattibilità delle attrezzature prima di ordinare. Il nostro personale tecnico esaminerà i vostri disegni CAD dei quadri per assicurare che la torretta della macchina sia preconfigurata con le dimensioni delle matrici e i giochi esatti richiesti.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Perché un gioco matrice corretto è così critico quando si punzona rame T2 ad alta conduttività?
Il rame rosso T2 è altamente duttile. Le matrici con gioco insufficiente causano un attrito elevato e una rapida usura del punzone, mentre le matrici con gioco eccessivo trascinano il rame nella luce, causando forti deformazioni e bave estese. Per il rame da 10 mm è specificato un gioco B2B standard dall'8% al 10% dello spessore del materiale.
In che modo il posizionamento a coordinate del DHCNC-BP-60 previene la deformazione della lamiera?
Il DHCNC-BP-60 utilizza robuste pinze pneumatiche azionate da servomotori CA a ciclo chiuso a doppio asse. Queste pinze fissano la sbarra di rame contro guide in acciaio temprato, mantenendo precisioni di coordinate di ±0,15 mm ed eliminando l'inflessione da sollecitazioni.