
Bakır ve alüminyum baralar: CNC işleme gereksinimleri nasıl farklılık gösterir?
2026’daki değişken emtia piyasası, şalt satın alma mühendislerini hammadde stratejilerini agresif biçimde yeniden değerlendirmeye zorladı. T2 elektrolitik bakır iletkenlikte tartışmasız altın standart olmaya devam etse de ciddi fiyat farkı, alüminyumu belirli alçak gerilim uygulamaları için giderek daha uygulanabilir ve maliyet tasarrufu sağlayan bir alternatif haline getirdi. Ancak bakırdan alüminyuma geçiş basit bir 1:1 değişim değildir — CNC üretimi sırasında bu metallerin muazzam mekanik gerilme altında nasıl davrandığının derinlemesine anlaşılmasını gerektirir.
Bakır ile alüminyum arasındaki temel işleme farkları nelerdir?
Bakır ve alüminyum bara üretimini karşılaştırırken, belirtilen her alaşımı ve temper durumunu ayrı bir süreç olarak ele alın. Gereken kuvvet, geri esneme, kenar durumu ve takım davranışı; malzemenin tam spesifikasyonuna, kalınlığına ve geometrisine bağlıdır; genel bir metal adı karşılaştırması CNC bara işleme parametrelerini belirlemek için yeterli değildir. Takım boşluğunu, yağlamayı ve bükme kompanzasyonunu üretim malzemesiyle yapılan kontrollü denemelerle belirleyin.
Takım boşlukları delme kalitesini nasıl etkiler?
Malzeme değiştiren şalt montajcılarının sık yaptığı bir hata, her iki metal için tamamen aynı zımba ve kalıp setlerini kullanmaya çalışmaktır. Hassas damgalamada boşluk — zımba ile alt kalıp arasındaki mikroskobik aralık — malzemenin kayma mukavemetine ve kalınlığına tam olarak uydurulmalıdır.
| Üretim parametresi | T2 yarı sert bakır baralar | 6101-T6 alüminyum baralar | CNC işleme stratejisi |
|---|---|---|---|
| Kalıp boşluğu (delme) | Malzeme kalınlığının ~%5 ila %8’i. | Malzeme kalınlığının ~%8 ila %10’u. | Alüminyum için bakır kalıbı kullanmak aşırı yuvarlanmaya ve alt kenarda pürüzlü kırılmalara yol açar. |
| Geri esneme davranışı | Orta. Öngörülebilir elastik geri kazanım. | Yüksek. Orijinal düz duruma dönme eğilimi güçlü. | Ekstra geri tepmeyi aktif olarak ölçmek ve telafi etmek için gelişmiş kapalı çevrim servo bükme gerektirir. |
| Takım aşınması / yapışma | Binlerce çevrim boyunca normal aşındırıcı aşınma. | Alüminyumun zımba başına yapışma riski yüksek. | Cilalı takım yüzeyleri ve delme istasyonunda otomatik mikro yağlama sistemleri gerektirir. |
[!WARNING] Her iki metali dönüşümlü olarak işlemeyi planlıyorsanız, hızlı takım değişimini destekleyen bir makineye yatırım yapmalısınız. Bakırdan alüminyuma geçerken kalıp boşluklarını değiştirmemek takımlarınıza ciddi zarar verir ve dielektrik muayenelerden geçemeyen reddedilmiş parçalar üretir. Daha fazla bilgi için iletkenlik ve işleme farkları hakkındaki derinlemesine analizimizi okuyun.
Alüminyumun esnekliği için CNC bükme nasıl optimize edilir?
Alüminyum baraları dış yarıçapta mikro çatlaklar oluşturmadan bükmek, bükme yarıçapına özel dikkat gerektirir. Alüminyumun aynı elektrik akımını taşımak için bakırdan daha kalın olması gerektiğinden (yaklaşık 1,6 kat kesit alanı), doğası gereği daha kalın bir metal bloğunu büküyorsunuz.
CNC bara işleme parametreleri alüminyum veya bakıra tek bir evrensel minimum bükme yarıçapı atamamalıdır. Malzeme tedarikçisinin alaşım ve temper durumuna özgü kılavuzunu, onaylı çizimi ve temsili bir şekillendirme denemesini kullanın. Onaylanan her kurulum için takım genişliğini, iç yarıçapı, bükme yönünü ve ölçülen sonuçları kaydedin.
Malzeme geçişi konusunda sektör görüş birliği
Belirli uygulamalarda alüminyuma yönelim, küresel metalurji araştırmalarıyla desteklenmektedir. Copper Development Association (CDA), kompakt şalt düzenekleri için bakırın eşsiz hacimsel verimliliğini tutarlı biçimde vurgulamaktadır. Ancak Aluminum Association, 6101-T6 alüminyum alaşımlarının doğru işlendiğinde ve yüzey işlemi uygulandığında (ör. kalaylama) yüksek akım kapasiteli busduct’lar için olağanüstü uzun vadeli güvenilirlik sunduğunu kanıtlayan kapsamlı dokümantasyon sağlamaktadır. Ayrıca, International Aluminum Institute araştırmaları ve Gartner’ın yapısal mühendislik raporları, üreticilerin metale özgü üretim protokollerine sıkı sıkıya uyması koşuluyla modern CNC işlemenin tarihsel güvenilirlik açığını kapattığını göstermektedir.
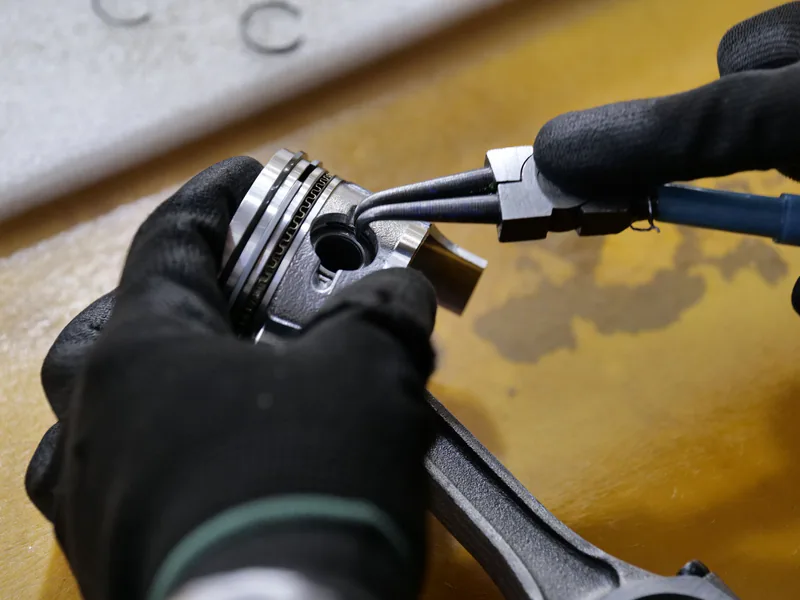
Karışık metal programları için, onaylanan her malzeme adına ayrı programlar, takım kayıtları ve muayene sonuçlarıyla DH303-8P 3’ü 1 arada makinesini değerlendirin. Verim, alıcının değişim ve muayene adımları dahil edilerek ölçülmelidir.
Malzeme seçimini denetlenebilir bir üretim akışına dönüştürmek için eksiksiz bara üretim süreci ve kalite kontrol kılavuzunu izleyin. Ağır transformatör bağlantılarıyla çalışan üreticiler ayrıca kalın bakır burulma bükümü ve ofset kılavuzunu incelemelidir.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Şalt üreticileri neden bakır baralardan alüminyum baralara geçiyor?
2026'da ciddi bakır fiyat oynaklığı, B2B üreticilerini alüminyum alternatifleri araştırmaya itiyor. Alüminyum, bakırla aynı akım taşıma kapasitesine ulaşmak için daha büyük bir kesit gerektirse de önemli ölçüde daha hafif ve daha ucuzdur; bu da onu ağırlık ve bütçenin kritik kısıtlar olduğu büyük ölçekli güç dağıtım ağları için son derece cazip kılar.
Alüminyum baralar için bakırdan farklı CNC makinesi takımları gerekir mi?
Evet. Alüminyum daha yumuşak ve daha yüksek sünekliktedir ancak T2 bakırına kıyasla farklı geri esneme özellikleri gösterir. CNC bara makineleri, alüminyumun takıma yapışmasını (galling) önlemek için belirli zımba-kalıp boşlukları kullanmalı ve alüminyumun kendine özgü elastik geri kazanım oranını telafi etmek için ayarlanmış servo bükme parametreleri gerektirir.