
Test di conduttività delle sbarre di rame: IACS, correnti parassite e resistività
Il certificato di fabbrica è il primo livello dell’accettazione delle sbarre di rame, non l’ultimo. Un lotto etichettato male, una sostituzione di materiale non autorizzata, una tempra mista, un cambiamento del trattamento termico o una semplice discrepanza documentale possono raggiungere la produzione anche quando la documentazione sembra completa. Il test di conduttività offre all’ispezione in ingresso un modo indipendente per selezionare il materiale, ma solo se la fabbrica comprende cosa dimostra la misurazione e cosa no.
La scelta pratica è di solito tra una misura rapida di conduttività con correnti parassite e una misura più meditata di resistività elettrica su un provino adeguato. I due metodi possono completarsi a vicenda. Nessuno dei due va confuso con il test in micro-ohm di un giunto imbullonato di sbarre.
La conduttività è una proprietà del materiale, non un test completo di identità
La conduttività può essere espressa in siemens per metro o come percentuale dell’International Annealed Copper Standard (standard internazionale del rame ricotto). Il campo di applicazione di ASTM E1004-23 stabilisce che il 100 % IACS è definito come 0,58 × 10^8 S/m a 20 °C. È un valore di riferimento, non un’affermazione che il campione sia chimicamente puro o in tempra ricotta.
Storie diverse del materiale possono produrre intervalli di conduttività sovrapposti. Composizione chimica, incrudimento, trattamento termico, contaminazione e temperatura possono influenzare il risultato. Un valore entro l’intervallo specificato supporta la decisione sul materiale, ma non stabilisce da solo la designazione completa, la tempra, la condizione del grano, le proprietà meccaniche o la qualità superficiale.
Partite da una specifica di materiale scritta. La guida alla scelta tra C110, C101 e C102 spiega perché i nomi delle designazioni e il contenuto di ossigeno appartengono alla decisione di acquisto. Il test di conduttività verifica poi una caratteristica concordata del lotto ricevuto, anziché tentare di dedurre l’intera specifica da un singolo numero.
Iniziare da certificato e tracciabilità del lotto
Prima di posare una sonda sulla sbarra, confrontate il materiale con i suoi documenti. L’ordine di acquisto e il certificato devono concordare su:
- fornitore e sede di produzione, ove richiesto;
- ordine di acquisto, articolo e revisione del disegno;
- designazione della lega e norma/versione di materiale applicabile;
- tempra o condizione meccanica;
- identificativo di colata, fusione, bobina o lotto;
- dimensioni nominali e misurate;
- risultati dichiarati di composizione chimica, conduttività e prove meccaniche, ove richiesto;
- metodo di prova, temperatura di riferimento e limiti di accettazione;
- quantità associata al certificato.
ASTM B187/B187M-20 è una specifica di materiale per sbarre, barre trafilate e profili di rame, ma l’acquirente deve comunque indicare la versione contrattuale, la lega, la tempra, le dimensioni, i requisiti supplementari e qualsiasi evidenza specifica di progetto. “ASTM B187 copper” da solo non completa la specifica.
Mantenete la separazione fisica dei lotti durante il test. Se le sbarre di due colate sono raggruppate sotto un’unica etichetta di magazzino, una buona media non può rivelare quale sbarra appartenga a quale certificato. Selezionate punti di campionamento attraverso il fascio e lungo la sbarra secondo il piano di ricezione. Registrate ogni lettura rispetto all’identità individuale o del sotto-lotto.
Usare le correnti parassite per uno screening rapido e qualificato
ASTM E1004 descrive un metodo elettromagnetico a correnti parassite per materiali non magnetici con superfici piane o leggermente curve. Uno strumento a lettura diretta rende praticabile uno screening rapido e non distruttivo in area ricezione. La sua rapidità, però, non elimina i controlli del metodo.
Costruite una configurazione scritta basata su:
- campioni di riferimento che coprano la conduttività attesa e restino tracciabili;
- identificazione di strumento e sonda, frequenza o modalità, e riscaldamento;
- verifica della calibrazione prima, durante e dopo un lotto;
- temperatura del provino e dei campioni di riferimento;
- spessore minimo del materiale e distanza da bordi o variazioni geometriche;
- preparazione superficiale e limiti per curvatura, rugosità, ossidazione e rivestimenti;
- letture ripetute e regola per un risultato instabile.
Un campo a correnti parassite non campiona profondità o area infinite. Una sbarra sottile, un bordo vicino, un foro, una piega, un rivestimento conduttivo o un lift-off variabile possono spostare la lettura. Eseguite le misure su regioni piane rappresentative e seguite i limiti validati del costruttore dello strumento. Non carteggiate una superficie di contatto rivestita o critica solo per ottenere una lettura, a meno che il piano di campionamento approvato preveda una posizione sacrificale.
La temperatura merita un controllo esplicito. Calibrare su un blocco di riferimento freddo e misurare subito materiale caldo può creare un’apparente variazione tra lotti. Lasciate stabilizzare materiale e campioni oppure applicate la correzione richiesta dal metodo.
Ricorrere alla prova di resistività quando la decisione lo richiede
Per una decisione di conferma sul materiale, la misura diretta della resistenza su un provino definito può offrire una tracciabilità più solida. ASTM B193-25 copre la determinazione della resistività elettrica dei materiali conduttori elettrici metallici e richiede che dimensioni e resistenza siano stabilite con l’accuratezza necessaria.
In termini pratici, la prova richiede un percorso di corrente noto e una misura di tensione non dominata dalla resistenza dei cavi e dei contatti. Una disposizione a quattro terminali o Kelvin separa l’iniezione di corrente dal rilevamento di tensione. La lunghezza del provino e l’area della sezione trasversale devono essere misurate con accuratezza sufficiente per l’incertezza obiettivo, e la resistenza deve essere corretta alla temperatura di riferimento del metodo.
Questo metodo non è semplicemente una misura di bassa resistenza su una sbarra finita arbitraria. Fori, estremità rastremate, pieghe e sezioni trasversali variabili complicano la geometria. Un provino lungo e uniforme o un coupon del fornitore o del laboratorio può essere più difendibile. Se occorre provare una sbarra finita, definite prima della misura le posizioni di contatto di corrente e potenziale, la lunghezza efficace, la sezione trasversale, la temperatura e il calcolo.
Conservate tensione, corrente, resistenza, dimensioni, temperatura, correzione e resistività/conduttività calcolata grezze. Un certificato che riporta solo “PASS” impedisce la successiva correlazione con cambiamenti di fornitore o di processo.
Non confondere la conduttività massiva con la resistenza del giunto
La conduttività massiva descrive il flusso di corrente attraverso il volume del materiale. Un giunto imbullonato introduce interfacce di contatto la cui resistenza dipende da planarità, rugosità, ossido, rivestimento, contaminazione, area di sovrapposizione, ferramenta, procedura di assemblaggio e pressione di contatto.
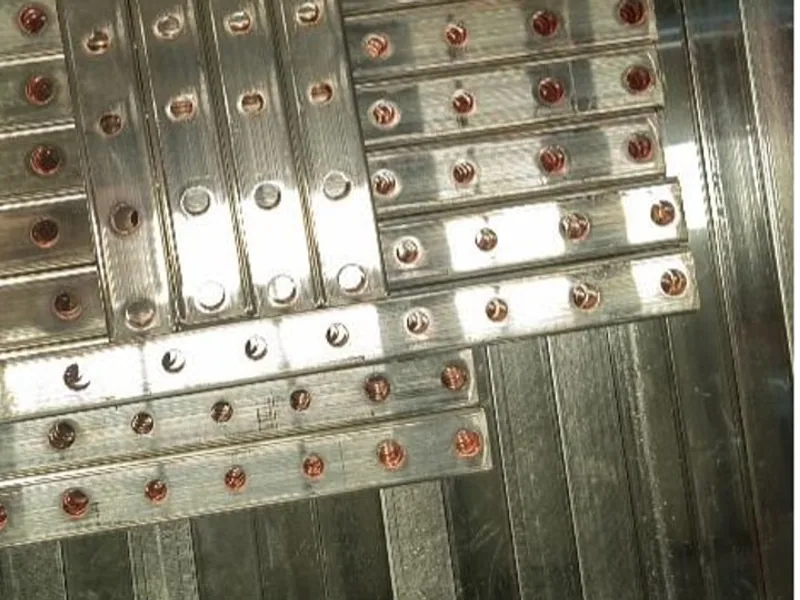
Una sbarra ad alta conduttività può comunque formare un giunto scadente. Un giunto correttamente rivestito può avere un comportamento d’interfaccia eccellente, anche se un misuratore portatile di conduttività non è pensato per caratterizzarne il rivestimento. La guida alla resistenza di contatto delle sbarre copre quella prova di sistema separata.
Analogamente, la conduttività non stabilisce da sola la portata di corrente o la sovratemperatura. Contano sezione trasversale, disposizione, involucro, ventilazione, perdite di connessione e condizioni al contorno termiche. Usate la verifica della sovratemperatura dell’assieme per quell’evidenza.
Definire accettazione e riprova prima di ricevere il materiale
Il piano di ispezione dovrebbe indicare il limite caratteristico della specifica di materiale o di progetto, il metodo di prova, la dimensione del campione, le posizioni, la capacità dello strumento e la regola decisionale. Includete l’incertezza di misura e le bande di guardia dove il sistema qualità le richiede.
Definite cosa accade a:
- una lettura bassa isolata con ripetizioni stabili;
- più valori anomali all’interno di un lotto;
- uno scostamento sistematico tra certificato del fornitore e misure dell’acquirente;
- letture influenzate da rivestimento o geometria;
- un fascio misto o non tracciabile;
- un risultato abbastanza vicino al limite che l’incertezza di misura cambia la decisione.
Mettete in quarantena il materiale mentre risolvete la non conformità. Ricontrollate calibrazione dello strumento e temperatura, poi ripetete solo secondo la regola documentata. Quando il metodo di screening resta ambiguo, inviate provini rappresentativi a un laboratorio qualificato per il metodo di conferma concordato. Non continuate a selezionare nuovi punti finché un lotto non conforme non produce abbastanza letture positive.
La più ampia checklist di ispezione delle sbarre in ingresso e finite dovrebbe collegare l’evidenza di conduttività a dimensioni, stato superficiale, identità del certificato, rivestimento e tracciabilità.
Retroazionare il risultato sulle decisioni di formatura e termiche
I dati di conduttività diventano più utili quando sono analizzati in tendenza per fornitore, lega, colata e tempra. Una distribuzione spostata può indicare un cambiamento di materiale o di processo anche prima di superare il limite di accettazione. Confrontate quello spostamento con durezza, dati di trazione, forza di piegatura, ritorno elastico e cricche, senza presumere che la sola conduttività identifichi la causa.
Quando un lotto produce un comportamento di formatura insolito, conservate campioni e registrazioni del materiale prima di modificare la compensazione CNC. La causa radice può essere la condizione del materiale anziché l’accuratezza della macchina. Al contrario, una conduttività normale non prova che la tempra sia corretta; l’evidenza meccanica conta comunque.
Un piano di ricezione disciplinato usa quindi tre domande in ordine: Il certificato corrisponde al requisito di acquisto? Il lotto fisico corrisponde al certificato? Una misura qualificata supporta il materiale dichiarato? Questa sequenza rende il test di conduttività un controllo efficace invece di un numero raccolto dopo che un problema ha già raggiunto il montaggio.
Invia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Cosa significa 100 % IACS per il rame?
È un riferimento di conduttività. ASTM E1004 stabilisce che il 100 % IACS corrisponde a 0,58 × 10^8 S/m a 20 °C. Non è un'affermazione che il materiale sia chimicamente puro al 100 % o che un giunto finito abbia resistenza di contatto zero.
Un misuratore portatile a correnti parassite può provare la designazione del rame?
Può selezionare efficacemente la conduttività quando strumento, campioni di riferimento, temperatura, superficie, spessore, distanza dai bordi e geometria sono qualificati. La sola conduttività può non identificare in modo univoco lega, composizione chimica, tempra o storia di lavorazione, quindi la revisione del certificato e prove di conferma possono restare necessarie.
Il rivestimento influisce sulla lettura di conduttività di una sbarra di rame?
Può influire su alcune misure a seconda della conduttività e dello spessore del rivestimento, della frequenza della sonda, dello spessore del substrato, della spaziatura superficiale e del metodo validato. ASTM E1004 include nel campo di applicazione alcuni rivestimenti sottili non conduttivi, ma uno strato conduttivo di stagno, argento o nichel deve essere valutato con il fornitore dello strumento e con la procedura di prova.
Perché i risultati di conduttività o resistività devono essere corretti per la temperatura?
La resistenza dei metalli cambia con la temperatura. Risultati misurati a temperature diverse non sono confrontabili direttamente a meno che il metodo specifichi una temperatura di riferimento e una correzione adeguata basata sul materiale e sulla norma.