
Spessore della placcatura con XRF per sbarre di rame: campionamento e interpretazione
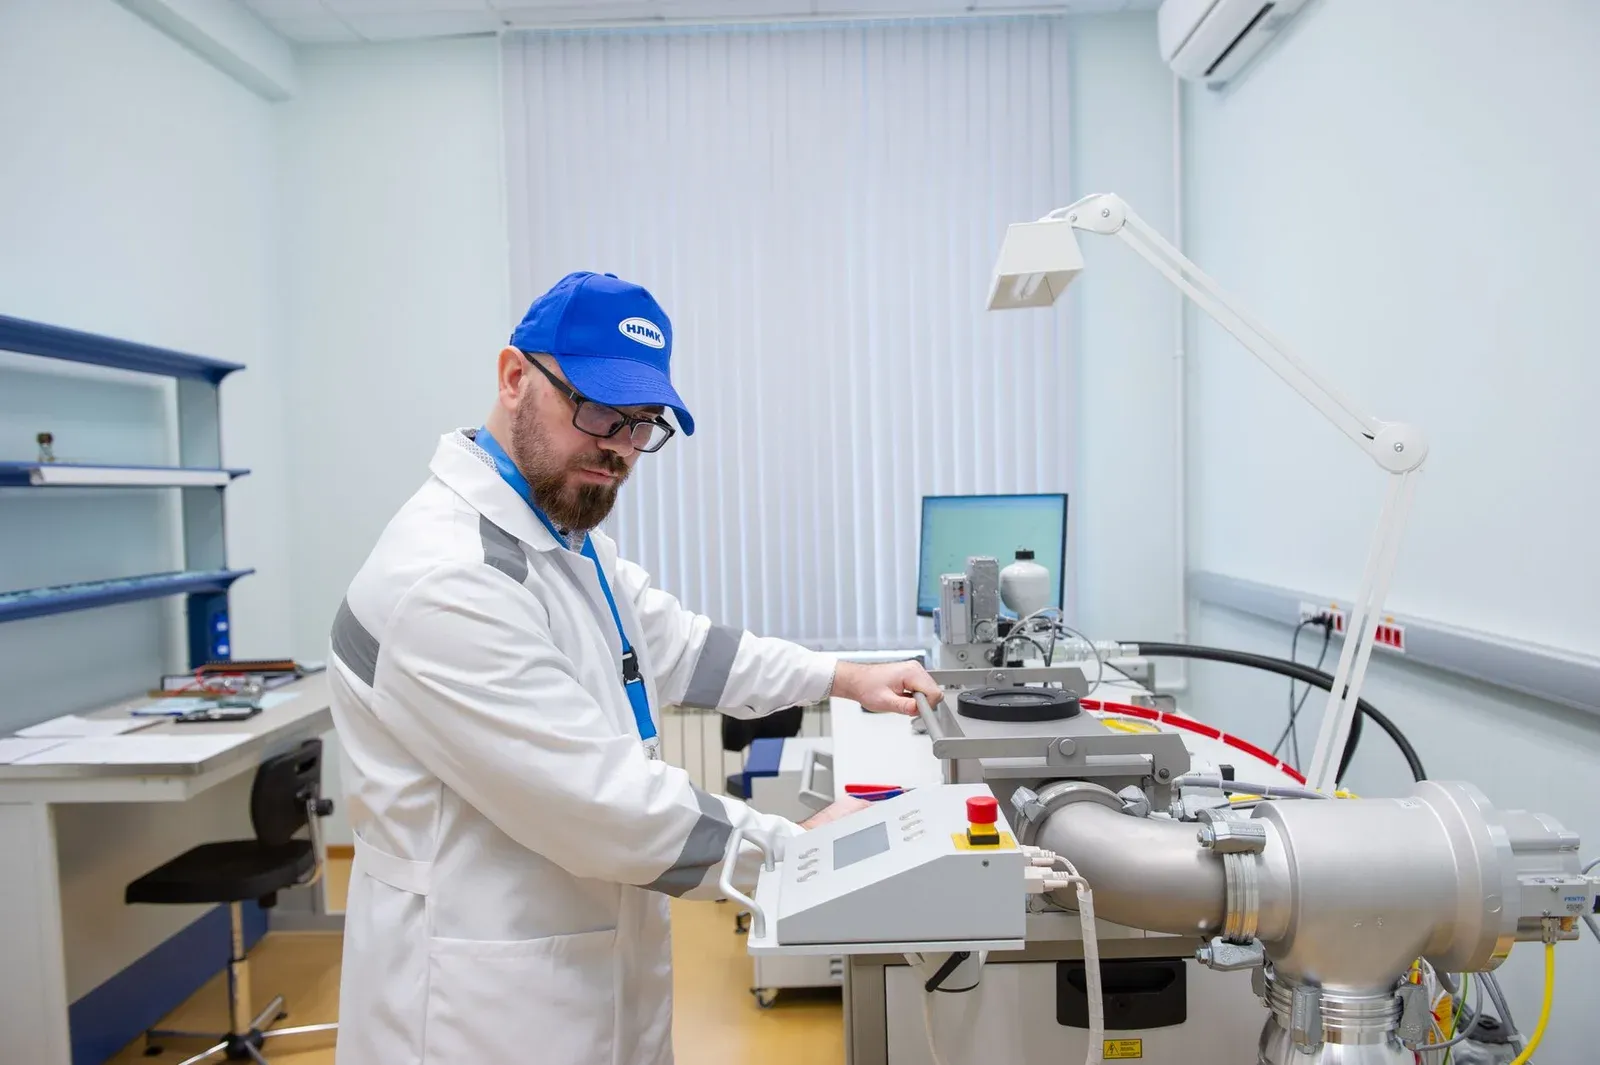
La fluorescenza a raggi X può fornire dati di spessore rapidi e non distruttivi per sbarre di rame placcate, ma il numero sullo schermo non si autoconvalida. Il risultato dipende dallo stack di rivestimento, dal substrato, dalla calibrazione, dalla geometria di misura, dalla posizione del punto, dal metodo dello strumento e dall’incertezza attorno al valore riportato.
Un piano di ispezione difendibile, quindi, fa più che scrivere «XRF» sull’ordine di acquisto. Identifica il metodo di riferimento e la specifica del rivestimento, costruisce una calibrazione rappresentativa, mappa sul pezzo le posizioni basate sul rischio, controlla la geometria, definisce come vengono gestiti i risultati vicini al limite e conserva i dati grezzi insieme al lotto di produzione.
Cosa la XRF può — e non può — verificare su una sbarra
Uno strumento XRF irradia l’area di misura e rileva i raggi X fluorescenti caratteristici degli elementi presenti nel rivestimento e nel substrato. Con un modello o una calibrazione adeguati, il segnale può essere correlato allo spessore del rivestimento. Il metodo è interessante per le sbarre perché consente di campionare più posizioni senza tagliare ogni pezzo finito.
Tuttavia, la XRF non dimostra direttamente tutte le proprietà richieste alla placcatura. Un risultato di spessore non stabilisce adesione, porosità, saldabilità, comportamento alla corrosione, pulizia della faccia di contatto, conformità dimensionale o resistenza del giunto. Inoltre non mostra l’intera superficie: rappresenta il punto di misura dello strumento nelle condizioni dichiarate.
Usare la guida al trattamento superficiale delle sbarre: stagno o argento per scegliere la finitura in base a requisiti elettrici, ambientali, di processo e di costo. Questo articolo inizia dopo che finitura e requisiti di accettazione sono stati definiti.
Adeguare il metodo allo stack di rivestimento e al contratto
ASTM B568 riguarda la misura dello spessore del rivestimento mediante spettrometria a raggi X, mentre ISO 3497 tratta i metodi spettrometrici a raggi X per rivestimenti metallici. La specifica di acquisto deve indicare il metodo e l’edizione richiesti, oltre a eventuali procedure specifiche del cliente. Scrivere semplicemente «test con XRF» lascia irrisolti calibrazione, posizioni e accettazione.
Descrivere lo stack completo. Esempi possono essere stagno su rame, argento su rame, oppure un rivestimento superiore su uno strato intermedio e sul substrato di rame. Il metodo dello strumento deve distinguere gli elementi rilevanti e modellare la sequenza degli strati. Se la lega del substrato o lo strato intermedio cambia, la vecchia calibrazione può non essere più appropriata.
Indicare valore nominale e intervallo di accettazione secondo la specifica applicabile del pezzo. Non prendere in prestito un valore di spessore da un’altra applicazione. Un requisito di placcatura può variare con il design del giunto, l’esposizione, il materiale di accoppiamento, la temperatura, l’usura e la norma del cliente.
Se la XRF è il metodo di controllo di produzione ma un metodo a sezione trasversale è l’arbitro contrattuale per le controversie, dichiararlo in anticipo. Definire chi seleziona il campione, dove viene sezionato e come i risultati distruttivi vengono riconciliati con la mappa XRF.
Costruire una calibrazione che assomigli al pezzo reale
Usare campioni di riferimento che coprano l’intervallo di rivestimento previsto e assomiglino al sistema rivestimento/substrato. Registrare gli ID dei campioni, i valori certificati, la validità e la tracciabilità. Confermare che il metodo dello strumento utilizzi gli elementi corretti, l’ordine degli strati, le ipotesi di densità o modello, il collimatore, il tempo di misura e la curva di calibrazione.
Eseguire una verifica prima del lotto e a un intervallo definito o dopo modifiche rilevanti. Un controllo conforme a un solo spessore non convalida automaticamente l’intero intervallo di lavoro. Includere un controllo del bianco o del substrato quando il metodo lo richiede, e investigare la deriva invece di applicare un offset non documentato.
I fornitori di strumenti come Hitachi descrivono sistemi XRF dedicati all’analisi dei rivestimenti. Usare le istruzioni del produttore per lo strumento specifico, ma mantenere il metodo di accettazione sotto la specifica controllata dell’acquirente anziché affidarsi al nome di un programma di fabbrica predefinito.
Misurare un campione di riferimento stabile dopo manutenzione, sostituzione del tubo, intervento sul rivelatore, modifiche software o modifiche al metodo. Conservare i risultati prima e dopo la modifica per poter valutare la continuità.
Controllare la geometria prima di fidarsi della lettura
L’intensità XRF dipende dalla geometria di misura. Una faccia di contatto piatta posizionata in modo coerente è più semplice di un bordo stretto, una piega curva, una superficie ruvida o un elemento più piccolo del punto di misura. Inclinazione e distanza variabile possono alterare il risultato; su un bordo, parte del fascio o dell’area di rilevamento può mancare il rivestimento.
Definire un’attrezzatura o una posizione del piano che collochi la sbarra in modo ripetibile. Selezionare un’apertura o un collimatore adeguati all’area piatta disponibile. Confermare visivamente il punto di misura quando lo strumento lo consente. Mantenere pulita l’area target ed evitare di misurare su sporco, olio, etichette, graffi o sul confine tra zone placcate e mascherate.
Non «cacciare» un punto conforme. Se la zona specificata include un piccolo terminale o una regione curva, validare un metodo per quella geometria o scegliere un test alternativo concordato. Il rapporto deve distinguere le letture standard su faccia piatta da qualsiasi lettura specifica per geometria.
La rugosità superficiale e un deposito irregolare possono creare una reale variazione locale oltre alla variazione di misura. Letture ripetute dopo il riposizionamento aiutano a capire se il problema segue il pezzo o l’allestimento.
Usare una mappa di campionamento invece di un unico punto comodo
La distribuzione della placcatura può variare con la posizione sul supporto, la densità di corrente, la schermatura, l’orientamento del pezzo, fori, bordi, pieghe e distanza dai contatti elettrici nel processo di placcatura. Una sola lettura centrale su una sbarra non può rappresentare tutte le facce di contatto e tutti i lotti.
Costruire una mappa basata sul disegno. A seconda del rischio e della conoscenza del processo, può includere:
| Zona | Motivo del campionamento | Nota di controllo |
|---|---|---|
| Facce di contatto principali | interfaccia elettrica e meccanica | usare posizioni piatte ripetibili lontano dai bordi |
| Estremità opposte di una sbarra lunga | possibile gradiente di distribuzione | mantenere costante l’offset dai bordi |
| Zone vicino a fori o asole | la geometria locale può influire sulla deposizione | validare l’adattamento del punto e la distanza dal bordo |
| Interno ed esterno delle zone di piega | orientamento e geometria possono differire | usare solo un metodo validato per curve/faccia piatta adiacente |
| Pezzi da diverse posizioni del supporto | cattura la distribuzione del processo | collegare le letture all’identità di supporto e lotto |
Definire il lotto e la frequenza di campionamento in base al rischio di processo, alla capacità storica, ai requisiti del cliente e al costo di un’eventuale fuga. Nuova chimica, impostazioni del raddrizzatore, design del supporto, fornitore, geometria del pezzo o rilavorazione possono giustificare un campionamento maggiore finché il processo non è stabile.
Interpretare i risultati con incertezza e bande di guardia
Conservare le letture individuali, non solo una media. Una media può essere conforme mentre una zona di contatto richiesta è sotto il suo minimo. Registrare le letture ripetute e ogni misura rifiutata con una motivazione; non eliminare mai un valore anomalo solo perché è scomodo.
L’incertezza di misura conta vicino a un limite di specifica. Concordare se si usa una banda di guardia, come viene stimata l’incertezza e cosa succede quando una lettura cade nella zona di decisione. Azioni appropriate possono includere la ripetizione della misura dopo un riposizionamento verificato, controlli con campioni di riferimento, campionamento esteso o un metodo arbitrale concordato.
Usare carte di controllo o analisi delle tendenze per un processo stabile, ma non confondere una media statisticamente stabile con la conformità alla specifica. Un processo può essere costantemente fuori target. Al contrario, un aggiustamento aggressivo dopo ogni piccola fluttuazione di lettura può aumentare la variazione.
Se gli strumenti del fornitore e del cliente non concordano, confrontare file di metodo, campioni di calibrazione, aperture, tempo di misura, geometria e orientamento del campione usando pezzi conservati. «Entrambi gli strumenti sono XRF» non rende i loro risultati direttamente comparabili.
Abbinare i dati di spessore alle altre evidenze necessarie al giunto
Il sistema di rivestimento deve anche soddisfare le condizioni superficiali e le verifiche prestazionali specificate. A seconda del contratto, le evidenze possono includere adesione, prove di porosità o corrosione, condizione visiva, dimensioni dopo il rivestimento, confini di mascheratura e pulizia. La checklist di ispezione delle sbarre finite colloca questi controlli nella sequenza completa di rilascio.
Per le aree di contatto bullonate, i dati di spessore vanno letti insieme a planarità, danni, contaminazione, materiali di accoppiamento, ferramenta e serraggio controllato. La guida alla resistenza di contatto dei giunti spiega perché una lettura del rivestimento non può da sola dimostrare l’interfaccia elettrica assemblata.
Quando la sbarra supporta un prodotto regolamentato o un sistema di tracciabilità del cliente, collegare il lotto di placcatura e il risultato di ispezione agli stessi identificatori stabili usati per materiale e revisione del disegno. L’approccio ai dati della guida del fornitore per il passaporto della batteria è utile anche quando il componente non possiede un passaporto di prodotto.
Specificare il registro del fornitore
Richiedere che il rapporto identifichi numero e revisione del pezzo, lotto del materiale, lotto di placcatura, stack di rivestimento, specifica applicabile, dimensione del lotto, pezzi campionati, posizioni mappate, strumento e numero di serie, file e revisione del metodo, campioni di calibrazione, risultati dei controlli, letture grezze, unità, incertezza o regola di decisione ove richiesta, operatore, data e disposizione.
Fotografie dell’attrezzatura e delle zone di misura riducono l’ambiguità successiva. Archiviare i registri in un formato che conservi i valori individuali e sia ricercabile per lotto. Uno screenshot con un solo risultato verde non è un registro di lotto.
La XRF è più preziosa quando fa parte di un processo controllato. Con modello, calibrazione, geometria, campionamento e regole di decisione corretti, trasforma una vaga dichiarazione di placcatura in evidenza tracciabile senza pretendere che un solo numero di spessore dimostri l’intero giunto.
Invia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
La XRF danneggia una sbarra di rame placcata?
La misurazione di routine dello spessore del rivestimento con XRF è generalmente non distruttiva nel punto misurato. Il metodo richiede comunque controlli delle radiazioni, una calibrazione adeguata, la geometria corretta e un modello rivestimento/substrato che corrisponda al pezzo.
La XRF può misurare rivestimenti multistrato su sbarre di rame?
Può analizzare stack di rivestimento supportati quando il metodo dello strumento, i campioni di calibrazione, la sequenza degli strati, gli elementi e gli intervalli di spessore sono adeguati. Elementi strettamente correlati o un modello errato possono rendere inaffidabile lo spessore di strato riportato.
Perché le letture XRF vicino a un bordo o a una piega della sbarra possono essere instabili?
Bordi, curvatura, rugosità, inclinazione, sovrapposizione del punto e distanza variabile possono alterare la geometria dei raggi X e l'intensità rilevata. Usare un'attrezzatura di fissaggio controllata e zone di misura concordate, oppure validare un metodo specifico per quella geometria prima di accettare tali letture.
Un risultato XRF conforme sullo spessore dimostra una bassa resistenza di contatto?
No. Lo spessore è una sola caratteristica. Le prestazioni del contatto dipendono anche dall'integrità del rivestimento, dalla porosità, dalla contaminazione, dalla planarità della faccia di contatto, dal design del giunto, dalla ferramenta, dal serraggio, dall'ambiente e dalle condizioni del rame di base.