
¿Cuál es el TCO real a 10 años de una máquina CNC para barras — más allá del precio de compra?
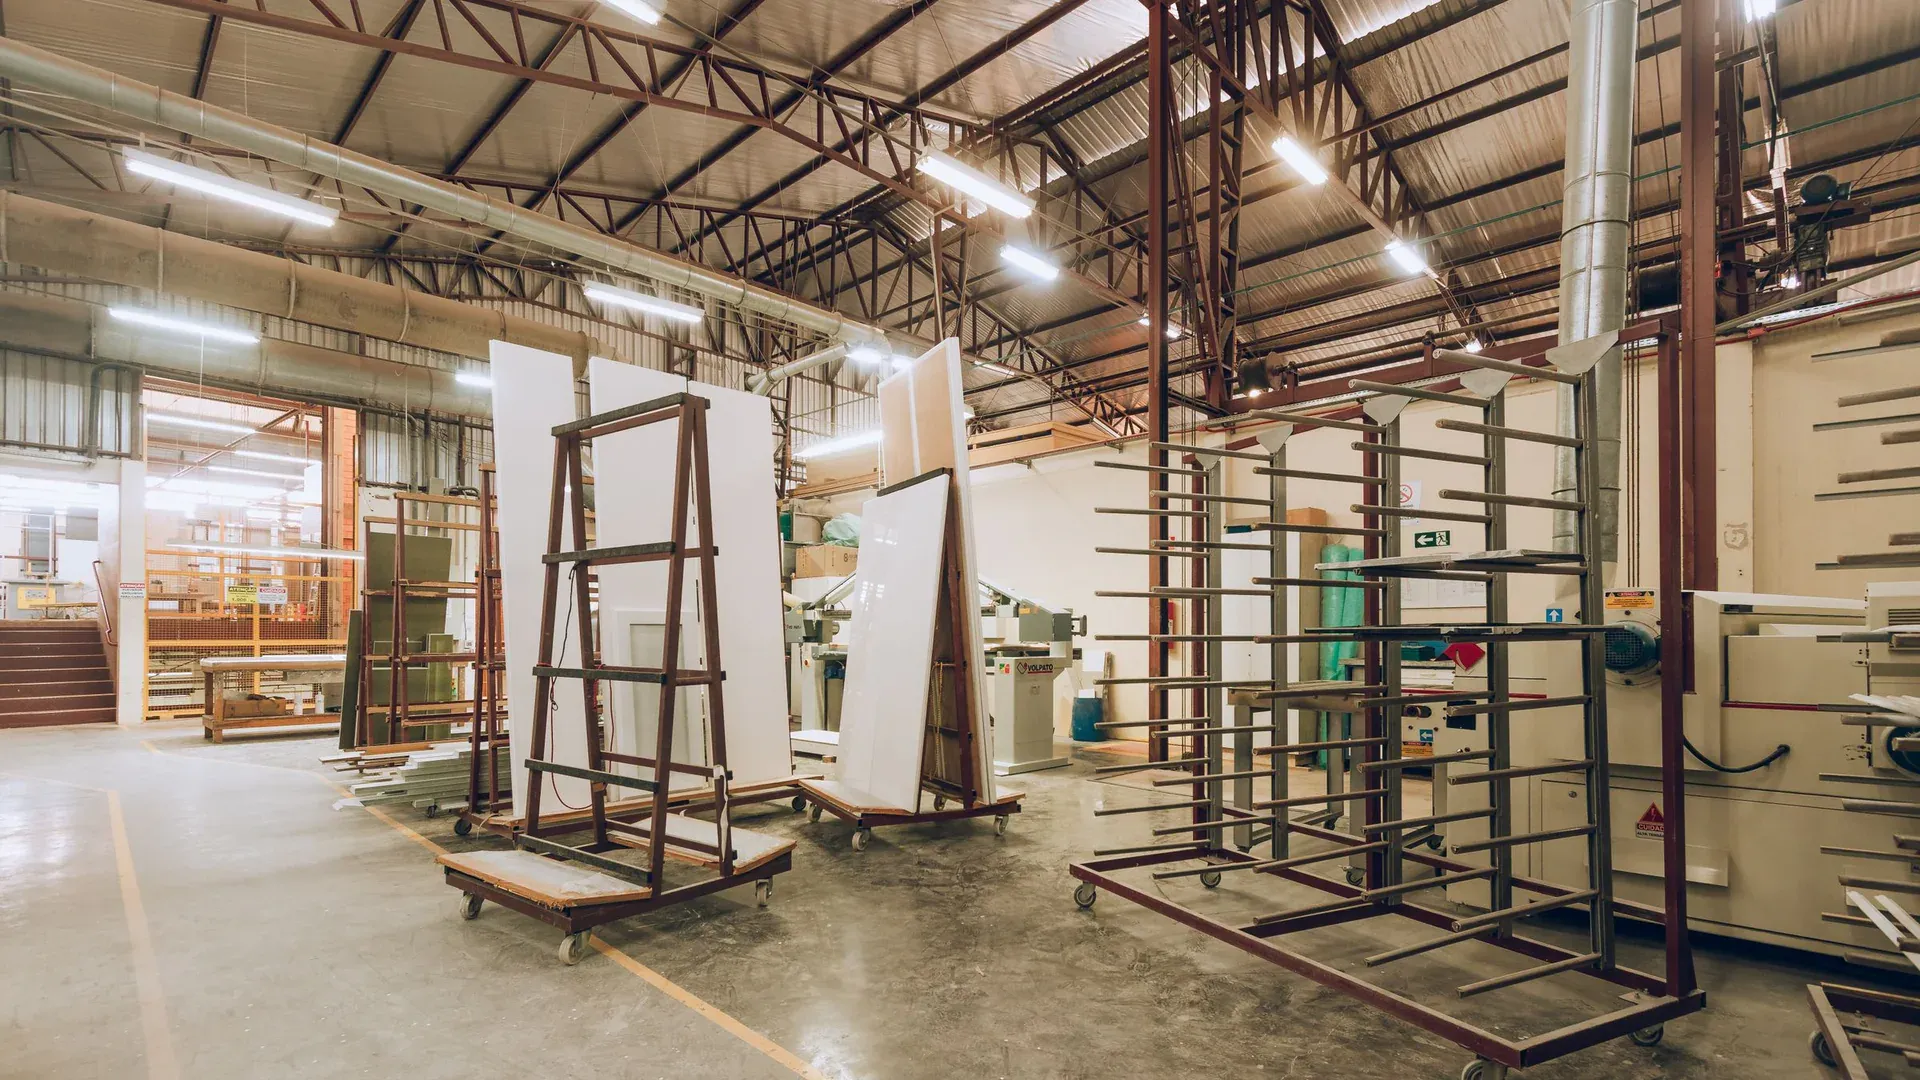
Cuando un responsable de compras me pregunta por el precio de una máquina CNC para barras, suelo responder preguntándole cuál es su coste actual de fabricación de barras por kilogramo. La mayoría no puede responder de inmediato —no porque no sean diligentes, sino porque el procesamiento manual y semiautomatizado de barras diluye los costes entre tantas partidas (desperdicio de cobre, mano de obra de reelaboración, tiempo muerto esperando preparaciones de utillaje, calidad inconsistente que exige reinspección) que el verdadero coste por unidad queda enterrado en los gastos generales de fabricación agregados. Una máquina CNC para barras hace visibles esos costes y, acto seguido, elimina la mayoría de ellos.
El precio de compra de una máquina CNC multifunción de gama media —como nuestra plataforma 3 en 1 DH303-8P con estaciones hidráulicas independientes para punzonado, cizallado y doblado— oscila entre aproximadamente $60.000 y $120.000, según las funciones de automatización, los paquetes de utillaje y la configuración de tensión regional. Esa es la cifra que aparece en la orden de compra. Sin embargo, a lo largo de una vida útil de 10 años, el precio de compra representa solo el 25-35% del coste total de propiedad. El otro 65-75% —energía, consumibles de utillaje, mantenimiento preventivo, repuestos y mano de obra del operador— determina si la máquina es un activo financiero o una carga financiera. Este artículo presenta el marco de TCO a 10 años que utilizan nuestros clientes más disciplinados en costes para evaluar inversiones en equipos, basado en 15 años de seguimiento de los costes operativos reales de máquinas en servicio en cuatro continentes.
¿Cómo se desglosa el TCO a 10 años entre las categorías de costes?
Permítanme construir el modelo de TCO con datos operativos reales de un fabricante mediano de aparamenta que opera una DH303-8P en dos turnos (aproximadamente 3.500 horas de funcionamiento al año) y procesa 5 toneladas de barra de cobre al mes con una combinación típica de operaciones de punzonado, cizallado y doblado. Todas las cifras están en USD de 2026 a tarifas industriales estadounidenses; más abajo facilito factores de ajuste regional para Europa, LATAM y Asia.
Compra e instalación (año 0):
| Elemento de coste | Importe | Notas |
|---|---|---|
| Máquina DH303-8P (EXW Jinan) | $75.000 | Configuración de gama media con paquete de utillaje estándar |
| Flete marítimo + seguro + agencia aduanera | $4.500 | Hasta puerto de la costa este de EE. UU.; varía según el destino |
| Arancel de la Sección 301 (25% del EXW) | $18.750 | Aplicable a importaciones en EE. UU.; no aplicable a UE/LATAM |
| Transporte terrestre + aparejamiento + instalación | $3.500 | Alquiler de grúa para la colocación de la máquina |
| Formación de operadores (3 días in situ) | $2.000 | Incluye desplazamiento; formación remota disponible a menor coste |
| Coste total instalado (mercado de EE. UU.) | $103.750 | |
| Coste total instalado (mercado UE/Asia, sin Sección 301) | $85.000 |
Costes operativos anuales (años 1-10):
| Elemento de coste | Coste anual | Total a 10 años | % del TCO a 10 años |
|---|---|---|---|
| Energía (15 kW de consumo medio x 3.500 h x $0,10/kWh) | $5.250 | $52.500 | 18% |
| Consumibles de utillaje (punzones, cuchillas, mandriles) | $6.500 | $65.000 | 22% |
| Mantenimiento preventivo + repuestos | $3.200 | $32.000 | 11% |
| Mano de obra del operador (1 FTE a $22/h con carga total) | $45.760 | $457.600 | — (ahorro frente a 1,5 FTE manual) |
| Coste operativo anual total | $60.710 | $607.100 |
Resumen del TCO a 10 años (mercado de EE. UU., instalada):
| Componente del TCO | Importe | % del total |
|---|---|---|
| Compra del equipo + instalación | $103.750 | 27% |
| Energía | $52.500 | 14% |
| Consumibles de utillaje | $65.000 | 17% |
| Mantenimiento + repuestos | $32.000 | 8% |
| Mano de obra del operador (neta del ahorro sobre la base manual) | $127.600 | 34% |
| TCO total a 10 años | $380.850 | 100% |
La cifra de mano de obra del operador requiere una explicación. La base de esta fábrica era de 1,5 operadores cualificados en equipos hidráulicos manuales con un coste total de $22/hora cada uno —$68.640/año por FTE, o $102.960/año para 1,5 FTE. La máquina CNC requiere 1 operador a la misma tarifa: $45.760/año. El ahorro anual de mano de obra de $57.200 durante 10 años suma $572.000, que compensa con creces el TCO completo a 10 años de la máquina CNC. En efecto, la máquina se paga por sí sola solo con el ahorro de mano de obra, y los ahorros de material, las ganancias de productividad y las mejoras de calidad fluyen directamente al beneficio operativo.
¿Cuánta energía consume realmente una máquina CNC para barras y dónde puede ahorrar?
El consumo de energía es el componente del TCO que más varía según la tecnología elegida. La diferencia entre una máquina de barras hidráulica convencional y un sistema servo-hidráulico moderno es lo bastante considerable como para influir en la selección del equipo solo por motivos de coste energético en regiones con tarifas eléctricas industriales altas.
Sistema hidráulico convencional. Una bomba hidráulica de cilindrada fija funciona de forma continua siempre que la máquina está encendida, independientemente de si hay un ciclo de doblado, punzonado o cizallado activo. Durante los períodos de inactividad, la bomba mantiene la presión del sistema contra una válvula de alivio, disipando energía en forma de calor hacia el aceite hidráulico. Una máquina convencional típica de 3 estaciones consume 12-18 kW de media a lo largo de un turno de producción, con picos de 22-28 kW durante el funcionamiento simultáneo de varias estaciones.
Sistema servo-hidráulico. Una bomba de cilindrada variable accionada por servomotor solo consume energía durante los ciclos activos de las herramientas y se reduce a un consumo casi nulo en los períodos de inactividad (carga de piezas, medición, retirada de piezas). Nuestras máquinas servo-hidráulicas, que utilizan sistemas de bomba de cilindrada variable con control por válvulas proporcionales de Rexroth o Atos, consumen 6-10 kW de media en las mismas condiciones de producción: una reducción del 40-55% en el consumo de energía.
| Escenario energético | Hidráulica convencional (15 kW med.) | Servo-hidráulica (8 kW med.) | Ahorro anual | Ahorro a 10 años |
|---|---|---|---|---|
| Industrial EE. UU. ($0,10/kWh, 3.500 h/año) | $5.250/año | $2.800/año | $2.450 | $24.500 |
| Industrial UE (0,20 €/kWh, 3.500 h/año) | 10.500 €/año | 5.600 €/año | 4.900 € | 49.000 € |
| Industrial LATAM ($0,15/kWh, 3.500 h/año) | $7.875/año | $4.200/año | $3.675 | $36.750 |
| Industrial Asia ($0,08/kWh, 3.500 h/año) | $4.200/año | $2.240/año | $1.960 | $19.600 |
Para una comparación técnica detallada de ambas tecnologías, incluidas las diferencias en los intervalos de mantenimiento y las implicaciones para la precisión de doblado, consulte nuestro análisis de TCO a 5 años del doblado de barras servo-hidráulico frente al convencional.
¿Qué consumibles de utillaje generan los mayores costes recurrentes?
Según nuestra experiencia en el seguimiento de los costes operativos de máquinas en instalaciones de clientes, los consumibles de utillaje son la categoría del TCO que genera más sorpresas, porque estos costes no son evidentes en una orden de compra y se acumulan de forma constante a lo largo de la vida útil de la máquina. Esto es lo que vemos en la práctica:
| Consumible | Vida útil típica | Coste de sustitución | Frecuencia anual de sustitución | Coste anual |
|---|---|---|---|---|
| Punzones Cr12MoV (redondos estándar, 9-21 mm) | 50.000-80.000 golpes | $120-250/juego | 2-3 juegos/año | $500-750 |
| Punzones de formas especiales (rectangulares, ovalados) | 30.000-50.000 golpes | $200-400/juego | 1-2 juegos/año | $300-800 |
| Cuchillas de cizalla HSS (superior + inferior) | 100.000-200.000 cortes | $600-900/juego | 1-2 juegos/año | $900-1.800 |
| Mandriles de doblado (acero templado, perfiles estándar) | 3-5 años | $800-1.500/pieza | 0,2-0,3/año | $250-450 |
| Aceite hidráulico + filtros | Cambio anual | $400-600 | 1/año | $500 |
| Juntas hidráulicas (kits de juntas tóricas) | 2-3 años | $300-500/kit | 0,3-0,5/año | $150-250 |
| Batería de respaldo del PLC + electricidad menor | 2-3 años | $100-200 | 0,3-0,5/año | $50-100 |
| Total anual de utillaje + consumibles | $3.650-4.650 |
La variación en la vida útil refleja el grado del material (el cobre es más benigno con el utillaje que las aleaciones de aluminio más duras), el volumen de producción y —de forma crítica— si el operador sigue el enfoque de sustitución basado en el estado que permite el mantenimiento predictivo. Una herramienta sustituida a los 50.000 golpes porque así lo indica un calendario cuesta más por golpe que una herramienta sustituida a los 70.000 golpes porque el monitoreo de vibraciones indica que aún conserva una calidad de corte aceptable. La extensión media del 28% en la vida útil de las herramientas que aporta el mantenimiento predictivo con IA véase nuestro análisis complementario se traduce directamente en la partida de utillaje del modelo de TCO.
Nuestra recomendación: negocie un paquete de consumibles de utillaje para el primer año como parte de la compra de la máquina y establezca un calendario de reposición basado en datos de consumo reales en lugar de estimaciones de uso. Después del primer año de funcionamiento dispondrá de datos de producción que permitirán una previsión precisa del gasto en utillaje.
¿Cómo se compara el TCO entre el procesamiento CNC y el manual de barras?
El TCO de la máquina CNC es solo la mitad del análisis. La otra mitad —y la parte que justifica la inversión— es el coste de no disponer de automatización CNC. Esta es la comparación para el mismo fabricante mediano de aparamenta que procesa 5 toneladas de cobre al mes:
| Categoría de coste | Procesamiento manual (1,5 operadores) | CNC DH303-8P (1 operador) | Diferencia anual |
|---|---|---|---|
| Mano de obra del operador (con carga total) | $102.960 | $45.760 | -$57.200 (ahorro) |
| Desperdicio de cobre (12,5% vs. 2,5% a $11.000/tonelada) | $82.500 | $16.500 | -$66.000 (ahorro) |
| Reelaboración/rechazos (errores dimensionales) | $7.200 | $600 | -$6.600 (ahorro) |
| Utillaje (manual: daños más frecuentes) | $5.500 | $4.500 | -$1.000 (ahorro) |
| Energía (manual: 3 máquinas separadas) | $4.800 | $5.250 | +$450 (aumento) |
| Depreciación de la máquina (lineal a 10 años) | $2.000 (máquina antigua, totalmente depreciada) | $10.375 | +$8.375 (aumento) |
| Coste operativo anual total | $204.960 | $82.985 | -$121.975 (ahorro neto) |
El ahorro neto anual de $121.975 significa que el coste instalado de la máquina CNC ($103.750 en EE. UU., incluido el arancel de la Sección 301) se recupera en aproximadamente 10 meses de funcionamiento. Cada mes a partir de entonces, la máquina genera unos $10.000 de beneficio operativo incremental en comparación con la base manual: un retorno del capital invertido que ningún instrumento financiero puede igualar.
Para un análisis detallado a nivel de línea de producción, nuestra guía sobre qué configuración de equipos necesita un fabricante de barras para vehículos eléctricos de Nivel 1 ofrece cálculos de productividad para volúmenes de producción específicos.
¿Cuál es la conclusión final para las decisiones de compra?
El análisis de TCO converge en una conclusión clara: el precio de compra de una máquina CNC para barras es el componente más pequeño de su impacto financiero. El verdadero valor económico de la máquina reside en tres categorías de ahorro que no aparecen en la factura del equipo:
-
Ahorro de material ($66.000/año a los precios actuales del cobre): la optimización del anidado reduce el desperdicio del 12-15% a menos del 3%. Con el cobre del LME por encima de $10.000/tonelada, este ahorro por sí solo recupera cada año el 60-70% del coste instalado de la máquina.
-
Ahorro de mano de obra ($57.200/año): un operador de CNC sustituye a 1,5 operadores manuales, y la producción por turno del operador de CNC es un 40-60% mayor gracias a los cambios automáticos de herramienta, la recuperación de programas y la eliminación de la medición manual.
-
Ahorro de calidad ($6.600/año en reelaboración, más el valor no cuantificado de la retención de clientes): la precisión CNC (±0,2 mm de exactitud posicional, ±0,2° de ángulo de doblado) elimina los errores dimensionales que provocan problemas de montaje en obra, reclamaciones de garantía y —en el peor de los casos— la pérdida del estatus de cualificación como proveedor.
Si su taller procesa más de 2 toneladas de barra de cobre al mes, las matemáticas del TCO respaldan la automatización CNC. Si supera las 5 toneladas al mes, continuar con el procesamiento manual equivale, en términos financieros, a dejar unos $10.000 sobre la mesa de corte cada mes. Nuestro equipo de ingeniería de aplicaciones puede realizar un análisis de TCO personalizado con sus volúmenes de producción reales, tarifas de mano de obra locales, costes de energía y precios de compra del cobre: sin compromiso, solo cifras reales basadas en datos operativos reales de máquinas en servicio.
Para el análisis complementario sobre el impacto de los aranceles en la compra de equipos, consulte nuestro modelo completo de ROI y recuperación de la inversión de máquinas CNC para barras con análisis arancelario de 2026.
Equipo relacionado
Máquina 3 en 1 para procesar barras conductoras
Ver especificaciones y configuraciónComparta sus planos, materiales y requisitos de producción para seleccionar la configuración de la máquina.
Solicitar una propuestaPreguntas frecuentes
¿Cuál es el verdadero coste total de propiedad a 10 años de una máquina CNC para el procesamiento de barras?
Para una máquina CNC multifunción de gama media como la DH303-8P, con un precio de compra aproximado de $75.000, el TCO a 10 años suele desglosarse así: compra del equipo (30%), consumo de energía (12%), consumibles de utillaje —punzones, cuchillas de cizalla y mandriles de doblado— (18%), mantenimiento preventivo y repuestos (10%) y mano de obra del operador (30%). El coste total a 10 años suele situarse entre $220.000 y $280.000 según la tasa de utilización, el coste local de la electricidad y los niveles salariales de los operadores. Sin embargo, el ahorro frente al procesamiento manual —por reducción del desperdicio de material, eficiencia de mano de obra y eliminación de reelaboraciones— suele superar los $400.000 a $500.000 en el mismo período, con un retorno neto positivo de $150.000 a $250.000 durante la vida útil de la máquina.
¿Cómo se comparan las máquinas de barras servo-hidráulicas y las hidráulicas convencionales en costes energéticos a 10 años?
Un centro de doblado de barras servo-hidráulico consume aproximadamente un 40-55% menos de electricidad que una máquina hidráulica convencional equivalente, porque la bomba accionada por servomotor solo consume energía durante la carrera de doblado activa, mientras que un sistema hidráulico convencional mantiene la bomba en funcionamiento continuo siempre que la máquina está encendida. Con una tarifa eléctrica industrial europea de 0,20 €/kWh y una operación de dos turnos (3.500 horas/año), el coste energético anual de una máquina hidráulica convencional con un consumo medio de aproximadamente 15 kW es de unos 10.500 €/año, mientras que un equivalente servo-hidráulico con 8 kW de consumo medio cuesta aproximadamente 5.600 €/año: un ahorro de 4.900 €/año o 49.000 € en 10 años. Con tarifas industriales estadounidenses ($0,08-0,12/kWh), el ahorro absoluto es menor, pero la diferencia porcentual es idéntica.
¿Qué consumibles de utillaje representan el mayor coste continuo en la operación de una máquina CNC para barras?
Los punzones (acero para herramientas Cr12MoV, que suelen durar 50.000-80.000 golpes sobre cobre antes de necesitar rectificado) y las cuchillas de cizalla (HSS o con punta de carburo, que duran 100.000-200.000 cortes) son los consumibles de mayor volumen. Una planta que procesa 5 toneladas de cobre al mes puede sustituir 2-3 juegos de punzones y 1-2 juegos de cuchillas al año, con un coste de $4.000-8.000/año. Los mandriles de doblado duran mucho más (normalmente 3-5 años), pero cuestan más por sustitución. El factor clave no es el precio del consumible, sino la frecuencia de sustitución; por eso la sustitución basada en el estado que permite el mantenimiento predictivo suele reducir los costes anuales de utillaje un 25-30% frente a la sustitución a intervalos fijos.