
Espessura de revestimento por XRF em barramentos de cobre: amostragem e interpretação
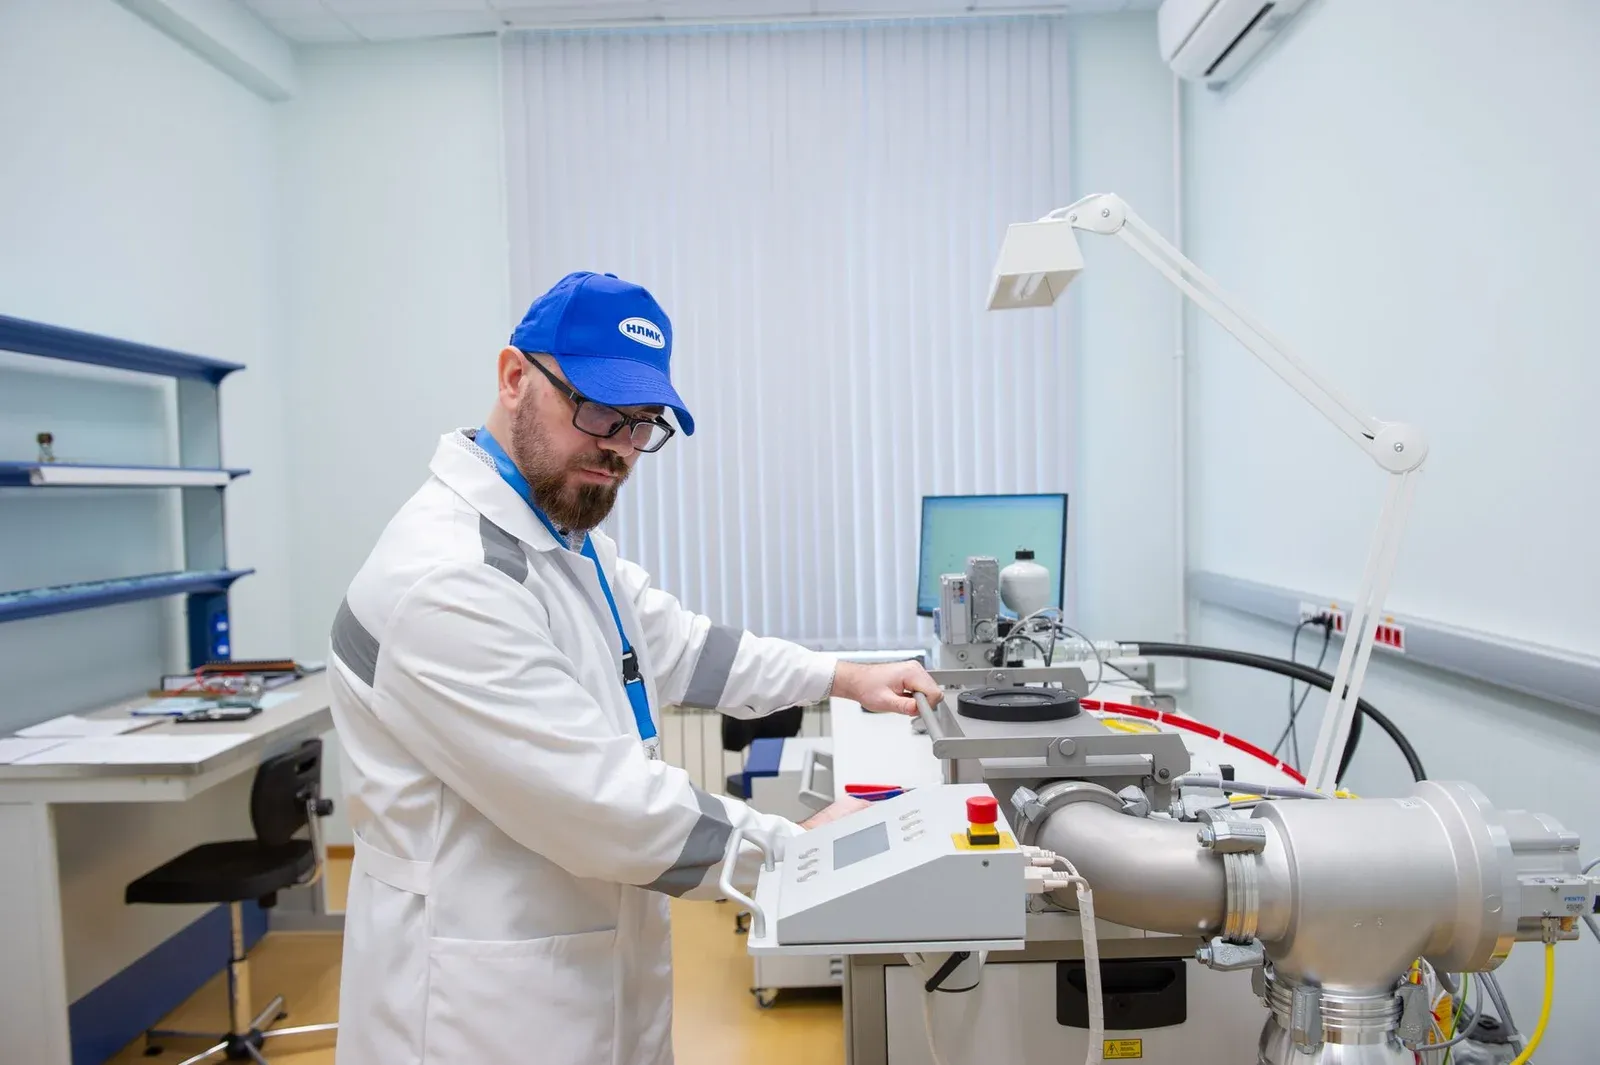
A fluorescência de raios X pode fornecer dados de espessura rápidos e não destrutivos para barramentos de cobre revestidos, mas o número na tela não se autovalida. O resultado depende da pilha de revestimento, do substrato, da calibração, da geometria de medição, da localização do ponto, do método do instrumento e da incerteza em torno do valor reportado.
Um plano de inspeção defensável, portanto, faz mais do que escrever «XRF» na ordem de compra. Ele identifica o método aplicável e a especificação do revestimento, constrói uma calibração representativa, mapeia locais baseados em risco na peça, controla a geometria, define como resultados próximos ao limite são tratados e mantém os dados brutos junto com o lote de produção.
O que a XRF pode — e não pode — verificar em um barramento
Um instrumento XRF irradia a área de medição e detecta os raios X fluorescentes característicos dos elementos no revestimento e no substrato. Com um modelo ou calibração adequados, o sinal pode ser relacionado à espessura do revestimento. O método é atraente para barramentos porque permite amostrar vários locais sem cortar cada peça acabada.
No entanto, a XRF não comprova diretamente todas as propriedades exigidas do revestimento. Um resultado de espessura não estabelece aderência, porosidade, soldabilidade, desempenho anticorrosivo, limpeza da face de contato, conformidade dimensional ou resistência da junta. Também não mostra toda a superfície; representa o ponto de medição do instrumento sob as condições declaradas.
Use o guia de tratamento superficial de barramentos: estanho versus prata para escolher o acabamento com base em requisitos elétricos, ambientais, de processo e de custo. Este artigo começa depois que o acabamento e os requisitos de aceitação foram definidos.
Adequar o método à pilha de revestimento e ao contrato
A ASTM B568 cobre a medição da espessura de revestimento por espectrometria de raios X, enquanto a ISO 3497 aborda métodos espectrométricos de raios X para revestimentos metálicos. A especificação de compra deve identificar o método e a edição exigidos, além de qualquer procedimento específico do cliente. Apenas escrever «testar por XRF» deixa calibração, locais e aceitação sem solução.
Descreva a pilha completa. Exemplos podem ser estanho sobre cobre, prata sobre cobre, ou um revestimento superior sobre uma camada intermediária e o substrato de cobre. O método do instrumento deve distinguir os elementos relevantes e modelar a sequência de camadas. Se a liga do substrato ou a camada intermediária mudar, a calibração antiga pode não ser mais apropriada.
Informe o valor nominal e a faixa de aceitação da especificação aplicável da peça. Não copie um valor de espessura de outra aplicação de barramento. Um requisito de revestimento pode variar com o projeto da junta, exposição, material de contato, temperatura, desgaste e norma do cliente.
Se a XRF é o método de controle de produção, mas um método de seção transversal é o árbitro contratual em disputas, declare isso antecipadamente. Defina quem seleciona a amostra, onde ela é seccionada e como os resultados destrutivos são conciliados com o mapa XRF.
Construir uma calibração que se pareça com a peça real
Use padrões de referência que cubram a faixa de revestimento esperada e se assemelhem ao sistema revestimento/substrato. Registre os IDs dos padrões, valores certificados, validade e rastreabilidade. Confirme que o método do instrumento usa os elementos corretos, a ordem das camadas, as premissas de densidade ou modelo, o colimador, o tempo de medição e a curva de calibração.
Execute uma verificação antes do lote e em um intervalo definido ou após mudanças relevantes. Uma verificação aprovada em uma espessura não valida automaticamente toda a faixa de trabalho. Inclua uma verificação de branco ou substrato quando o método exigir, e investigue a deriva em vez de aplicar um offset não documentado.
Fornecedores de instrumentos como a Hitachi descrevem sistemas XRF dedicados à análise de revestimentos. Use as instruções do fabricante para o instrumento específico, mas mantenha o método de aceitação sob a especificação controlada do comprador, em vez de depender do nome de um programa de fábrica padrão.
Meça uma amostra de referência estável após manutenção, troca do tubo, serviço no detector, mudanças de software ou edições de método. Retenha os resultados antes e depois da mudança para que a continuidade possa ser avaliada.
Controlar a geometria antes de confiar na leitura
A intensidade XRF depende da geometria de medição. Uma face de contato plana posicionada de forma consistente é mais simples que uma borda estreita, uma dobra curva, uma superfície rugosa ou um recurso menor que o ponto de medição. Inclinação e distância variável podem alterar o resultado; em uma borda, parte do feixe ou da área de detecção pode perder o revestimento.
Defina um dispositivo de fixação ou posição de mesa que localize o barramento de forma repetível. Selecione uma abertura ou colimador apropriado à área plana disponível. Confirme visualmente o ponto de medição quando o instrumento permitir. Mantenha a área-alvo limpa e evite medir sobre sujeira, óleo, etiquetas, riscos ou a fronteira entre regiões revestidas e mascaradas.
Não «cace» um ponto aprovado. Se a zona especificada inclui um terminal pequeno ou região curva, valide um método para essa geometria ou selecione um teste alternativo acordado. O relatório deve distinguir leituras padrão de face plana de qualquer leitura específica de geometria.
Rugosidade superficial e depósito irregular podem criar variação local real, além da variação de medição. Leituras repetidas após reposicionamento ajudam a mostrar se o problema acompanha a peça ou a montagem.
Usar um mapa de amostragem em vez de um único ponto conveniente
A distribuição do revestimento pode variar com a posição no suporte, densidade de corrente, blindagem, orientação da peça, furos, bordas, dobras e distância dos contatos elétricos no processo de revestimento. Uma única leitura central em um barramento não pode representar todas as faces de contato e todos os lotes.
Construa um mapa baseado no desenho. Dependendo do risco e do conhecimento do processo, ele pode incluir:
| Zona | Motivo da amostragem | Nota de controle |
|---|---|---|
| Faces de contato principais | interface elétrica e mecânica | use locais planos repetíveis longe das fronteiras |
| Extremidades opostas de uma barra longa | possível gradiente de distribuição | mantenha o afastamento das bordas consistente |
| Áreas próximas a furos ou rasgos | a geometria local pode afetar a deposição | valide o encaixe do ponto e a distância da borda |
| Interior e exterior das regiões de dobra | orientação e geometria podem diferir | use apenas um método validado para curvas/face plana adjacente |
| Peças de diferentes posições do suporte | captura a distribuição do processo | vincule as leituras à identidade do suporte e do lote |
Defina o lote e a frequência de amostragem a partir do risco do processo, capacidade histórica, requisitos do cliente e custo de uma falha não detectada. Química nova, ajustes do retificador, projeto do suporte, fornecedor, geometria da peça ou retrabalho podem justificar amostragem ampliada até o processo estar estável.
Interpretar resultados com incerteza e bandas de guarda
Retenha as leituras individuais, não apenas uma média. Uma média pode ser aprovada enquanto uma zona de contato exigida está abaixo do seu mínimo. Registre leituras repetidas e qualquer medição rejeitada com um motivo; nunca exclua um valor atípico só porque é inconveniente.
A incerteza de medição importa perto de um limite de especificação. Acorde se uma banda de guarda é usada, como a incerteza é estimada e o que acontece quando uma leitura cai na zona de decisão. Ações apropriadas podem incluir repetir a medição após reposicionamento verificado, verificações com padrões de referência, amostragem ampliada ou um método de arbitragem acordado.
Use gráficos de controle ou análise de tendência para um processo estável, mas não confunda uma média estatisticamente estável com conformidade à especificação. Um processo pode estar consistentemente fora da meta. Por outro lado, ajustes agressivos após cada pequena flutuação de leitura podem aumentar a variação.
Se os instrumentos do fornecedor e do cliente discordarem, compare arquivos de método, padrões de calibração, aberturas, tempo de medição, geometria e orientação da amostra usando peças retidas. «Ambos os instrumentos são XRF» não torna seus resultados diretamente comparáveis.
Combinar os dados de espessura com as demais evidências que a junta precisa
O sistema de revestimento também deve atender às condições superficiais e verificações de desempenho especificadas. Dependendo do contrato, as evidências podem incluir aderência, ensaios de porosidade ou corrosão, condição visual, dimensões após o revestimento, fronteiras de mascaramento e limpeza. A lista de verificação de inspeção de barramentos acabados posiciona essas verificações na sequência completa de liberação.
Para áreas de contato parafusadas, os dados de espessura devem ser lidos junto com planicidade, danos, contaminação, materiais de contato, ferragens e aperto controlado. O guia de resistência de contato de juntas explica por que uma leitura de revestimento não pode, por si só, comprovar a interface elétrica montada.
Quando o barramento apoia um produto regulamentado ou um sistema de rastreabilidade do cliente, conecte o lote de revestimento e o resultado de inspeção aos mesmos identificadores estáveis usados para material e revisão de desenho. A abordagem de dados do guia do fornecedor para o passaporte de baterias é útil mesmo quando o componente não possui um passaporte de produto.
Especificar o registro do fornecedor
Exija que o relatório identifique número e revisão da peça, lote do material, lote de revestimento, pilha de revestimento, especificação aplicável, tamanho do lote, peças amostradas, locais mapeados, instrumento e número de série, arquivo e revisão do método, padrões de calibração, resultados de verificação, leituras brutas, unidades, incerteza ou regra de decisão quando exigido, operador, data e disposição.
Fotografias do dispositivo de fixação e das zonas de medição reduzem a ambiguidade posterior. Armazene os registros em um formato que preserve os valores individuais e possa ser pesquisado por lote. Uma captura de tela mostrando um resultado verde não é um registro de lote.
A XRF é mais valiosa quando faz parte de um processo controlado. Com o modelo, a calibração, a geometria, a amostragem e as regras de decisão corretos, ela converte uma alegação vaga de revestimento em evidência rastreável, sem fingir que um único número de espessura comprova toda a junta.
Envie desenhos, materiais e requisitos de produção para definir a configuração da máquina.
Solicitar uma propostaPerguntas frequentes
A XRF danifica um barramento de cobre revestido?
A medição de rotina da espessura do revestimento por XRF é geralmente não destrutiva no local medido. O método ainda exige controles de radiação, calibração adequada, geometria correta e um modelo revestimento/substrato que corresponda à peça.
A XRF pode medir revestimentos multicamadas em barramentos de cobre?
Ela pode analisar pilhas de revestimento suportadas quando o método do instrumento, os padrões de calibração, a sequência de camadas, os elementos e as faixas de espessura são adequados. Elementos muito próximos ou um modelo incorreto podem tornar não confiável a espessura de camada reportada.
Por que as leituras XRF perto da borda ou de uma dobra do barramento podem ser instáveis?
Bordas, curvatura, rugosidade, inclinação, sobreposição do ponto e distância variável podem alterar a geometria dos raios X e a intensidade detectada. Use um dispositivo de fixação controlado e zonas de medição acordadas, ou valide um método específico para essa geometria antes de aceitar essas leituras.
Um resultado de espessura XRF aprovado comprova baixa resistência de contato?
Não. A espessura é apenas uma característica. O desempenho do contato também depende da integridade do revestimento, porosidade, contaminação, planicidade da face de contato, projeto da junta, ferragens, aperto, ambiente e condição do cobre de base.