
دقة تثقيب قضبان التوصيل بتقنية CNC: خلوص القالب والإحداثيات وتدقيق العدد
في هندسة لوحات المفاتيح عالية الجهد وتوزيع الطاقة، تحدد الجودة الفيزيائية للثقوب المثقوبة في قضيب توصيل نحاسي السلامة طويلة الأجل للوصلات المربوطة بالبراغي. تؤدي خلوصات الثقوب غير المصممة هندسياً بشكل كافٍ أو التثقيب بإحداثيات غير دقيقة إلى اختناقات هيكلية. وتسبب صفائح النحاس المشوهة نقاطاً ساخنة ميكانيكية ومقاومة تلامس عالية ومخاطر قوس كهربائي شديدة داخل اللوحات الكهربائية.
بالنسبة لمصانع تصنيع اللوحات من نمط B2B، يُعد الانتقال من القوالب اليدوية إلى محطة تثقيب وقص CNC أوتوماتيكية مخصصة أو آلة 3 في 1 متعددة المحطات لمعالجة قضبان التوصيل متعددة الاستخدامات الطريقة الأساسية لتأمين دقة الإحداثيات الميكانيكية والقضاء على عيوب التصنيع.
تحلل هذه الورقة الفنية معاملات التثقيب CNC الدقيق لقضبان التوصيل، مع التركيز على مطابقة خلوصات المثقب والقالب، ومحاذاة الإحداثيات، وإجراءات تدقيق العدد الصحيحة.
الفيزياء الميكانيكية لتثقيب النحاس الأحمر T2
النحاس الأحمر T2 عالي الموصلية معدن غير حديدي شديد القابلية للسحب. تحت الحمولة الضاغطة العالية لمكبس تثقيب صناعي، يمر النحاس بثلاث مراحل متمايزة من التشوه الميكانيكي:
- التشوه المرن: يلامس المثقب صفيحة النحاس، ضاغطاً المادة ضمن حدودها المرنة.
- التدفق اللدن (الاختراق): يخترق المثقب المادة، ساحباً النحاس إلى داخل فتحة القالب ومشكلاً شريطاً لامعاً مصقولاً بشدة حول محيط الثقب.
- التمزق القصي: يتجاوز إجهاد القص الداخلي للنحاس مقاومته القصوى للشد. تنشأ تشققات دقيقة من حد القطع لكل من المثقب والقالب، لتلتقي وتحرر القطعة المقتطعة.
لضمان أن تكون جدران الثقوب ناعمة ومستوية وعمودية، يجب أن تتوافق تشققات المثقب وتشققات القالب بدقة. وتخضع هذه المحاذاة بالكامل لخلوص القالب.
نسب خلوص العدد للنحاس T2
يُعرَّف خلوص القالب بأنه الفرق بين القطر الخارجي للمثقب والقطر الداخلي لتجويف القالب. ويُعبَّر عنه كنسبة مئوية من السماكة الكلية للصفيحة ($t$).
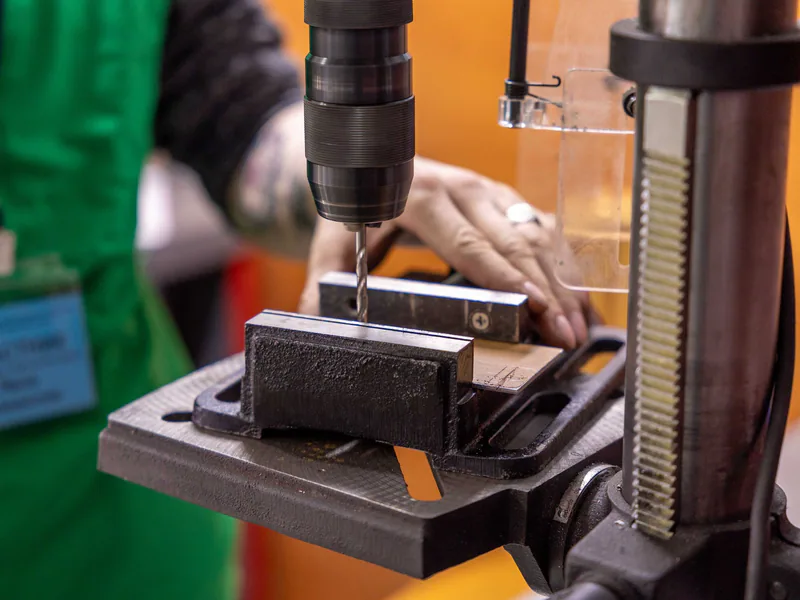
بالنسبة لقضبان النحاس الأحمر T2، نوصي بمقاييس الخلوص الهندسية التالية:
| سماكة النحاس ($t$) | الخلوص الكلي ($c$) | قطر المثقب (مثال) | قطر القالب (مثال) | ارتفاع الرايش المتوقع |
|---|---|---|---|---|
| 3.0 mm | 8% ($c = 0.24\text{ mm}$) | 10.0 mm | 10.24 mm | < 0.03 mm |
| 5.0 mm | 8% ($c = 0.40\text{ mm}$) | 10.0 mm | 10.40 mm | < 0.05 mm |
| 8.0 mm | 10% ($c = 0.80\text{ mm}$) | 14.0 mm | 14.80 mm | < 0.08 mm |
| 10.0 mm | 10% ($c = 1.00\text{ mm}$) | 18.0 mm | 19.00 mm | < 0.10 mm |
| 12.0 mm | 12% ($c = 1.44\text{ mm}$) | 20.0 mm | 21.44 mm | < 0.12 mm |
خطر الخلوصات غير المتوافقة
- خلوص غير كافٍ (< 6%): لا تلتقي خطوط التمزق. تخضع المادة لقص ثانوي يضاعف الحمولة المطلوبة، ويسرّع تآكل المثقب، ويسبب تراكماً شديداً للحرارة.
- خلوص مفرط (> 14%): تلتقي خطوط التمزق قبل الأوان، ما يجعل النحاس القابل للسحب يتدفق عميقاً داخل فتحة القالب. وينتج عن ذلك حواف انطمار ثقيلة وزوايا استدقاق كبيرة ورايش حاد وخشن يخالف معايير العزل الدولية.
تهيئات قوالب التثقيب المتعددة في البرج
تستخدم محطات CNC الحديثة نظام فهرسة برجي متعدد المحطات لتسريع العمليات. وفي مصانع لوحات المفاتيح ذات الإنتاج الكثيف، يُحمَّل البرج مسبقاً بقوالب قياسية منظمة عادةً على النحو التالي:
- قوالب تثقيب دائرية: لمقاسات البراغي القياسية (M6، M8، M10، M12، M16).
- قوالب التثقيب البيضاوية (الفتحات الطولية): ضرورية للسماح بضبط التمدد الحراري في اللوحات ذات التيار العالي. يجب تثقيب الثقوب البيضاوية بحيث يكون محورها الطويل موازياً لاتجاه بثق النحاس لمنع التمزق الهيكلي.
- قوالب الحفر / الوسم: تُستخدم لتتبع القطع وفقاً لمعيار ISO 9001.
منع سحب القطعة المقتطعة
يميل النحاس القابل للسحب بشدة إلى الالتصاق. وخلال الشوط الصاعد للمثقب، قد تلتصق القطعة المقتطعة بوجه المثقب وتُسحب إلى داخل تجويف القالب، مما يعطل العمليات اللاحقة. لمنع ذلك، تتضمن العدد الاحترافية للـ CNC:
- أكمام إزالة هوائية: أكمام من الفولاذ المقسّى تثبّت قضيب النحاس بإحكام مقابل وجه القالب قبل انسحاب المثقب.
- مسامير قاذفة بزنبرك: مسامير دقيقة مغمورة في مركز وجه المثقب تدفع القطعة المقتطعة ميكانيكياً نحو حاوية الخردة.
محاذاة الإحداثيات ثلاثية الأبعاد وتدقيق هوامش التغذية
لمنع الانهيار الهيكلي لقضيب توصيل نحاسي تحت قوى كهرومغناطيسية عالية أثناء القصر، يجب الالتزام بحدود قياسية لتخطيط الإحداثيات:
- قاعدة المسافة من الحافة: يجب أن تتجاوز المسافة الدنيا من حافة أي ثقب مثقوب إلى حافة قضيب النحاس 1.5 ضعف سماكة النحاس ($d \ge 1.5t$).
- قاعدة التباعد بين الثقوب: يجب أن تتجاوز المسافة بين ثقبين متجاورين مثقوبين ضعفَي سماكة النحاس ($s \ge 2t$).
- هامش حد الانحناء: يجب أن تبقى الثقوب المثقوبة خارج منطقة تشوه أي ثنيات لاحقة. يجب أن تتجاوز المسافة الدنيا من حافة الثقب إلى خط الانحناء 2.5 ضعف سماكة النحاس مضافاً إليها نصف قطر الانحناء الداخلي ($L \ge 2.5t + R$).
باستخدام برنامج التعشيق والتخطيط ثلاثي الأبعاد المدمج لدينا، تُبرمَج هذه المعاملات مسبقاً في واجهة HMI، مما يمنع تلقائياً أخطاء إحداثيات المشغّل أثناء الإنتاج.
تدقيق العدد الدقيق وقائمة فحص الصيانة
للحفاظ على دقة تحديد الإحداثيات على المدى الطويل بمقدار ±0.15 mm ومنع عيوب الإنتاج، ينبغي لمديري المصانع تنفيذ جدول تدقيق صارم للعدد:
- كل 5,000 ضربة: افحص حدود القطع في القالب بحثاً عن تشظٍّ دقيق. ونظّف بقايا غبار النحاس من كُم الإزالة.
- كل 10,000 ضربة: قِس تآكل نصف قطر رأس المثقب. وأعد شحذ أسطح القطع (بإزالة 0.05–0.10 mm كحد أقصى) للحفاظ على استواء المثقب.
- كل 20,000 ضربة: تحقق من محاذاة الإحداثيات الخطية على أدلة التغذية المؤازرة. وراجع سجلات ضغط التثبيت (بحد أدنى 1.2 MPa).
نشجع فرق المشتريات الهندسية بشدة على طلب تدقيق جدوى مخصص للعدد قبل تقديم الطلب. سيراجع مهندسونا رسومات CAD الخاصة بلوحاتكم لضمان تكوين برج الماكينة مسبقاً بأحجام القوالب والخلوصات المطلوبة بدقة.
الماكينة ذات الصلة
ماكينة CNC لتثقيب قضبان التوصيل وقصها
اطّلع على المواصفات والتجهيزأرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
لماذا يُعد خلوص القالب الصحيح بالغ الأهمية عند تثقيب النحاس T2 عالي الموصلية؟
النحاس الأحمر T2 شديد القابلية للسحب. تتسبب القوالب ذات الخلوص غير الكافي في احتكاك مرتفع وتآكل سريع للمثقب، بينما تسحب القوالب ذات الخلوص المفرط النحاس داخل الفجوة، مسببة تشوهاً كبيراً ورايشاً واسعاً. وللنحاس بسماكة 10 mm، يُحدد خلوص B2B قياسي بنسبة 8% إلى 10% من سماكة المادة.
كيف يمنع تحديد الإحداثيات في DHCNC-BP-60 تشوه الصفيحة؟
يستخدم DHCNC-BP-60 ملاقط هوائية للخدمة الشاقة تُدار بمحركات سيرفو تيار متردد ثنائية المحور بحلقة مغلقة. تثبّت هذه الملاقط قضيب النحاس مقابل أدلة فولاذية مقسّاة، مع الحفاظ على دقة إحداثيات تبلغ ±0.15 mm والقضاء على انبعاج الإجهاد.